La lámina para estampado en caliente suele tener un espesor total de tan solo 12–30 μm y se compone de una película base de PET, una capa de liberación, una capa de color, una capa recubierta de aluminio y una capa adhesiva. El sustrato es delgado y el recubrimiento es frágil, lo que lo hace extremadamente sensible a la tensión, el estado de la herramienta y la electricidad estática durante el corte. Existe un dicho en la industria: "Treinta por ciento estampado, setenta por ciento corte". Una sola rebaba o fluctuación de tensión durante el corte puede provocar la rotura de la lámina, un estampado incompleto o incluso la parada total de la línea en máquinas de estampado en caliente de alta velocidad. Este artículo organiza las causas y contramedidas para cinco problemas típicos (rebabas, rotura de la lámina, arrugamiento, desviación y caras de extremo de bobinado irregulares) según la frecuencia de fallas y la prioridad de resolución de problemas, para que sirvan de referencia a los operadores y al personal de mantenimiento en planta.
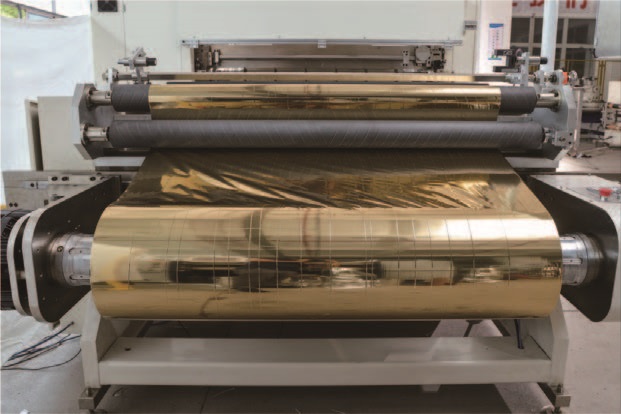
1. Rebabas, filamentos y desprendimiento de polvo en los bordes de la hendidura.
Las rebabas son el defecto de calidad más frecuente en el proceso de corte longitudinal, manifestándose como cortes dentados, rebabas filamentosas o desprendimiento de partículas de polvo de aluminio. Durante el posterior estampado en caliente, estas partículas forman manchas y provocan fallos en el estampado, reduciendo directamente el rendimiento.
El estado de la herramienta es el punto de inspección principal. Después de que las cuchillas circulares o planas se desgastan o se astillan, el filo de corte ya no corta limpiamente la lámina por cizallamiento, sino que separa el material por desgarro, dejando microfisuras en los bordes que son difíciles de detectar a simple vista. El método de evaluación es sencillo: después de detener la máquina, toque ligeramente el filo de la cuchilla con un dedo; si hay un desafilado notable o astillamiento localizado, reemplácela o afílela inmediatamente. La holgura y el solapamiento de la cuchilla son igualmente críticos. Para láminas delgadas de estampado en caliente, la holgura de la cuchilla debe ajustarse a 1,2–1,5 veces el espesor del material, y el solapamiento superior-inferior de la cuchilla debe controlarse normalmente entre 0,05–0,1 mm; si es demasiado pequeño, la lámina no se cortará, y si es demasiado grande, la superficie de la lámina se aplastará. Tampoco debe pasarse por alto la excentricidad del eje de la cuchilla; utilice un comparador de cuadrante para medirla; una excentricidad radial superior a 0,02 mm requiere corrección.
La tensión y la electricidad estática son factores secundarios, pero no despreciables. Si la tensión de desenrollado o enrollado es demasiado baja, la lámina vibra en la zona de corte y el corte se vuelve irregular; si la tensión es demasiado alta, se produce deformación por estiramiento y las rebabas empeoran. Para la lámina de estampado en caliente, se recomienda controlar la tensión entre 1,5 y 3 N/mm², con un ajuste fino basado en el espesor de la lámina y los datos del proveedor. En cuanto a la electricidad estática, la lámina de estampado en caliente utiliza PET como sustrato, que tiene buenas propiedades aislantes; las cargas generadas por la fricción a alta velocidad atraerán el polvo de la lámina hacia los bordes de corte y las superficies de los rodillos guía. Se pueden instalar barras de eliminación de estática o boquillas de aire iónico antes y después de la cuchilla de corte, y se debe garantizar que la resistencia de puesta a tierra del equipo sea inferior a 4 Ω.

2. Rotura frecuente del papel de aluminio
La rotura de la lámina se divide en dos categorías: rotura regular y rotura aleatoria. La rotura regular suele indicar problemas con la herramienta, mientras que la rotura aleatoria requiere una inspección secuencial de los rodillos guía, la electricidad estática y el sistema de tensión.
El desgaste de la cuchilla es la causa más común de rotura de la lámina. Las microfisuras en el borde, producidas por una cuchilla desafilada que "desgarra" la superficie de la lámina, se expanden rápidamente hasta convertirse en roturas completas bajo la tensión posterior. Si la rotura se produce de forma constante en la línea de la cuchilla, se debe priorizar su sustitución y la recalibración del solapamiento. Si las roturas se distribuyen aleatoriamente, la inspección debe centrarse en el recorrido del material: partículas duras incrustadas en las superficies de los rodillos guía, acumulación de residuos de adhesivo o el agarrotamiento de los cojinetes pueden provocar arañazos periódicos o resistencia adicional en la superficie de la lámina, lo que conlleva una concentración de tensión localizada y la rotura.
La electricidad estática es un peligro latente que a menudo se pasa por alto. Cuando la estática se acumula hasta cierto nivel, la superficie de la lámina puede adherirse repentinamente a los rodillos guía o al bastidor de la máquina, creando un cambio brusco de resistencia que la rompe al instante. Un método de diagnóstico sencillo consiste en operar el equipo en un entorno con poca luz y observar si aparecen chispas azul-violeta cuando la lámina se separa del rodillo guía; o bien, utilizar un medidor de estática para medir el potencial de la superficie de la lámina. Si se detecta estática, compruebe si la barra antiestática ha acumulado polvo y está defectuosa, y si la salida de la fuente de alimentación de alto voltaje es normal.
En el sistema de tensión, el envejecimiento de los embragues/frenos de polvo magnético es el problema más común. Tras un uso prolongado, el polvo magnético se acumula o se pierde, lo que provoca una variación no lineal del par de salida. El síntoma típico es un funcionamiento normal a baja velocidad, pero una rotura repentina de la lámina al acelerar hasta cierta velocidad. Si se escuchan ruidos anormales como un crujido o tirones durante el funcionamiento, es probable que sea necesario reemplazar el polvo magnético o el conjunto. Si el sensor de tensión está cubierto de polvo o atascado mecánicamente, la señal de retroalimentación se distorsiona y el controlador emite comandos incorrectos; también se requieren comprobaciones periódicas de retorno a cero sin carga y calibración de carga estática.
3. Arrugas del papel de aluminio
La causa principal de las arrugas suele ser la tensión, pero reducirla simplemente no suele tener mucho efecto. Lo que realmente hay que analizar es si el gradiente de tensión es el adecuado, si los rodillos guía son paralelos y si la presión de los rodillos de presión es uniforme.
Los rodillos guía y la trayectoria del material son los principales sospechosos de las arrugas fijas. Si las arrugas aparecen siempre en el mismo lugar, es fundamental comprobar el paralelismo y el estado de la superficie de los rodillos guía en esa sección. Los rodillos guía no paralelos, los arañazos en la superficie, la acumulación de adhesivo y el agarrotamiento de los rodamientos provocan una distribución desigual de la fuerza durante el desplazamiento de la lámina, lo que produce arrugas diagonales o transversales fijas. Comprobar el paralelismo de cada rodillo guía (tolerancia ≤0,2 mm/m), limpiar los contaminantes de la superficie de los rodillos y sustituir rápidamente los rodamientos agarrotados son los pasos básicos para eliminar las arrugas fijas.
Las arrugas aleatorias requieren volver a los rodillos de tensión y presión. Si la tensión de desenrollado es demasiado alta, la lámina ya está estirada antes de entrar en la zona de corte y rebota formando arrugas al salir de la cuchilla; si la tensión de bobinado es demasiado baja, el aire entre capas no puede escapar y las arrugas se imprimen permanentemente en el rollo. Para aluminio anodizado delgado, la tensión de desenrollado debe ser baja, con un control independiente segmentado: las tensiones de desenrollado, corte y bobinado se ajustan por separado. La presión del rodillo de bobinado es igualmente crítica: una presión insuficiente permite la retención de aire, mientras que una presión excesiva crea marcas de pliegue transversales. Para materiales delgados como la lámina de estampado en caliente, la presión lineal del rodillo de presión puede comenzar en 0,3–0,5 kgf/cm para un ajuste de prueba; para el corte de ancho amplio, se recomiendan rodillos de presión segmentados para que la presión en cada área estrecha del rollo se pueda ajustar de forma independiente.
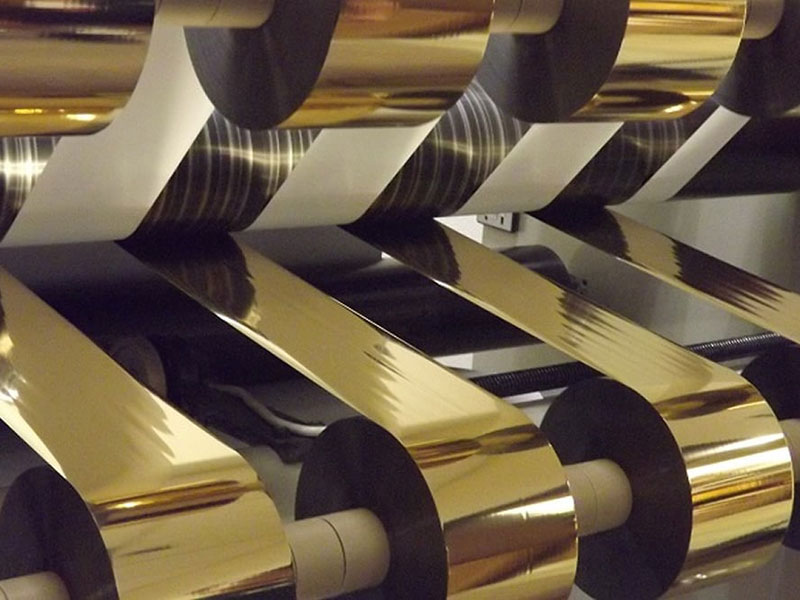
4. Desviación y caras de extremo de bobinado irregulares
La desviación se manifiesta como un movimiento lateral de la banda de la lámina durante el desplazamiento, con la cara del extremo de bobinado adquiriendo forma de "torre" o "boca de campana". Este problema suele tener una relación causal recíproca con las rebabas: los residuos de las rebabas que se acumulan en los rodillos guía o en los sensores de corrección de desviación provocan la desviación, mientras que la desviación hace que la banda de la lámina entre en la cuchilla en ángulo, empeorando las rebabas. Por lo tanto, la resolución de problemas debe seguir el siguiente ciclo: "limpiar toda la máquina → inspeccionar las herramientas → calibrar la alineación → optimizar la tensión → verificar la corrección de la desviación".
La falla del sistema de corrección de desviación es la causa directa más común. Los sensores fotoeléctricos o ultrasónicos bloqueados por polvo o residuos de lámina hacen que el sistema de corrección "pierda la señal". Las lentes de la sonda deben limpiarse regularmente, la posición de la sonda debe ajustarse a la mitad del borde de la banda de la lámina y se debe establecer una zona muerta de ±1 mm para evitar activaciones frecuentes. El paralelismo deficiente de los rodillos guía y la alineación incorrecta del desenrollado son causas estructurales: si el centro del rodillo maestro no está alineado con el husillo durante la carga, o si los ejes de los rodillos guía no son paralelos, la banda de la lámina recibe continuamente componentes de fuerza lateral durante el recorrido y se desvía gradualmente.
Si se han descartado la corrección de la desviación y los rodillos guía y persiste la irregularidad en la cara final, es probable que el problema se encuentre en los rodillos de tensión y presión del bobinado. El mayor tabú en el corte de láminas para estampado en caliente es "ejecutar todo el proceso con un solo valor de tensión". A medida que el diámetro del bobinado aumenta desde el núcleo vacío hasta el rollo completo, la relación de diámetros puede llegar a 5:1; si la tensión permanece constante, se produce oscilación en diámetros pequeños y las capas exteriores se tensan demasiado en diámetros grandes. La solución es habilitar el control de la tensión cónica, reduciendo la tensión del rollo completo al 60%-80% del valor inicial. La desviación del paralelismo del rodillo de presión es otra trampa subestimada: si el eje del rodillo de presión no es paralelo al eje del bobinado, un extremo está tenso y el otro flojo, y el rollo de película se desplaza ligeramente con cada revolución, formando rápidamente una forma de torre. Durante la inspección estática, utilice un calibrador de espesores para medir la separación entre ambos extremos del rodillo de presión y el eje del bobinado; el error debe controlarse dentro de 0,05 mm/m.
5. Puntos clave del mantenimiento diario
La mayoría de los defectos de corte no son repentinos, sino el resultado acumulativo de un deterioro progresivo, como el desgaste de la herramienta, la contaminación de la superficie del rodillo y el envejecimiento del polvo magnético. La incorporación de los siguientes tres elementos a la inspección diaria puede reducir significativamente la frecuencia de paradas no planificadas:
Herramientas y ejes de cuchillas: Después de cada parada de turno, compruebe al tacto el filo de la cuchilla para detectar desgaste; semanalmente, utilice un comparador de cuadrante para verificar la excentricidad del eje de la cuchilla. Rodillos guía y electricidad estática: Diariamente, limpie la superficie de cada rodillo guía con un paño blanco y compruebe si hay asperezas o zonas pegajosas; limpie el polvo de la barra de eliminación de estática semanalmente. Componentes de tensión: Mensualmente, ausculte los sonidos de funcionamiento del embrague de polvo magnético; trimestralmente, verifique el retorno a cero sin carga y la linealidad de carga del sensor de tensión. Para frenos de polvo magnético utilizados durante más de un año, la corriente de ajuste puede aumentarse entre un 10 % y un 15 % para compensar la degradación natural del rendimiento del polvo magnético.
La clave para solucionar problemas de corte reside en seguir un orden. Primero, compruebe si el filo de la cuchilla presenta astillamientos; luego, verifique que los rodillos guía y la trayectoria del material estén limpios y lisos; a continuación, compruebe el gradiente de tensión y la eliminación de la estática; y, finalmente, revise la corrección de la desviación y la precisión de la alineación del rodillo de presión de bobinado. Esta secuencia abarca las principales fuentes de fallos, desde las herramientas hasta la tensión, y desde la mecánica hasta la electricidad estática, lo que ayuda al personal en planta a localizar los problemas en el menor tiempo posible y a reducir las horas de trabajo y los materiales desperdiciados en ajustes de parámetros a ciegas.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Cortadora de láminas en frío
 Rebobinador de cinta para impresión de tarjetas
 Cortadora de cinta para impresión de tarjetas
 Cortadora de láminas holográficas
 Cortadora de láminas de mejora digital
 Cortadora de láminas de estampación en caliente RSDS7H 1350 PLUS
 Cortadora de láminas de estampación en caliente (RSDS7H) 1350






