Las rebabas grandes en los bordes de corte de la lámina de estampado en caliente son un dolor de cabeza constante para muchos operarios. Las rebabas no solo afectan la apariencia del producto terminado, sino que también pueden desprender polvo de aluminio durante las etapas posteriores de estampado en caliente, contaminando la placa de estampado y causando "manchas", y en casos graves, incluso provocando la rotura de la lámina y la parada de la máquina. Muchas personas afilan y cambian las cuchillas inmediatamente al ver una rebaba, pero el problema suele reaparecer. La causa principal esLas rebabas rara vez son causadas por un solo factor; por lo general, son el resultado de la acción combinada de múltiples factores, como el estado de la herramienta, la precisión de la holgura, las fluctuaciones de tensión y la adsorción electrostática.
A continuación, presentamos un enfoque práctico para la investigación y la resolución desde cuatro dimensiones clave.

Paso 1: Primero decide si "cortar" o "rasgar".
La lámina para estampado en caliente es un material compuesto multicapa delgado. La dureza y la tenacidad de la película base de PET, la capa de liberación y la capa aluminizada varían considerablemente, pero el espesor total suele ser de tan solo 12 a 25 μm. Cuando la herramienta está en buen estado, el material se corta y separa limpiamente, con cortes suaves. Una vez que el filo de la cuchilla se pasiva o el espacio se desequilibra, el material experimenta fuerzas de compresión y tracción. Bajo la tensión, la capa aluminizada sufre deformación plástica, y los bordes de desgarro y separación presentan naturalmente rebabas dentadas o filamentosas.
Así pues, el primer juicio es sencillo:Si aparecen rebabas repentinamente y en una zona extensa, revise primero la herramienta en más del 90 % de los casos.En algunos casos, un cuchillo sin filo no puede cortar el papel de aluminio de manera eficiente; solo lo atravesará a presión. Se recomienda llevar un registro del uso de la cuchilla y forzar su reemplazo según la cantidad de metros cortados en el medidor de corte, en lugar de esperar hasta que ya no pueda cortar antes de reemplazarla.
Tras cambiar las herramientas, la precisión fundamental reside en el ajuste de la holgura. Se recomienda controlar la holgura lateral de las cuchillas redondas para estampado en caliente entre 0,02 y 0,05 mm, con una superposición (profundidad de corte) de entre 0,01 y 0,03 mm. Una holgura excesiva provoca que el material se desgarre; si es demasiado pequeña, las cuchillas interfieren entre sí y aceleran el desgaste, lo que también genera rebabas comprimidas. Una forma práctica de comprobarlo es colocar una hoja de papel fino entre las cuchillas superior e inferior y tirar de ella. Si se siente resistencia pero el corte es suave, la holgura está bien ajustada.
Además, el ejeEl desvío es un asesino de precisión que se pasa por alto.Utilice un comparador de cuadrante para detectar la desviación radial del eje de la herramienta; se requiere calibración si supera los 0,02 mm. El movimiento axial de la cuchilla base (rodillo del yunque) también es fundamental; cuando la aguja oscila más de 0,03 mm, se debe apretar la tapa del cojinete, ya que una proporción significativa de la irregularidad dinámica del filo se debe en realidad a la cuchilla base y no a la cuchilla superior.
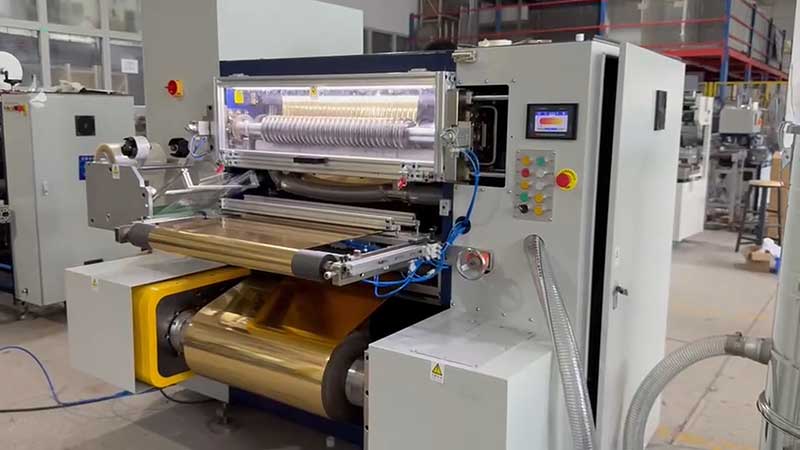
Paso 2: Si no se puede estabilizar la tensión, por muy preciso que sea el ajuste del cuchillo, se desperdiciará.
Un control inadecuado de la tensión no genera rebabas evidentes de inmediato, como ocurre con un cuchillo sin filo, pero puede provocar que aparezcan intermitentemente, lo que dificulta la resolución de problemas. Si la tensión es demasiado baja, la banda de aluminio vibra en la zona de corte y la cuchilla corta repetidamente como una sierra, lo que produce bordes irregulares. Una tensión excesiva provoca que la película base de PET se estire y se deforme, generando tensión interna en la incisión y haciendo que los bordes sean propensos a agrietarse.
El rango de tensión recomendado para la lámina de estampado en caliente es aproximadamente 1,5~3 N/mm², pero laestrategia de tensión cónicaEs crucial: a medida que aumenta el diámetro del bobinado, la tensión debe disminuir según una curva preestablecida para evitar que la capa exterior presione la capa interior, lo que podría causar arrugas o transferencia de la capa de aluminio. La conicidad típica se establece entre 15 % y 25 %. En la práctica, utilizando un tensiómetro para medir la tensión superficial de la lámina, si la fluctuación se controla dentro de ±0,5 N, se considera que cumple con los requisitos. Si el equipo está equipado con un controlador de tensión automático y la desviación entre el valor establecido y el valor de retroalimentación real supera el 10 %, verifique si el eje de expansión de aire tiene fugas de aire o si la salida del freno de polvo magnético es estable.
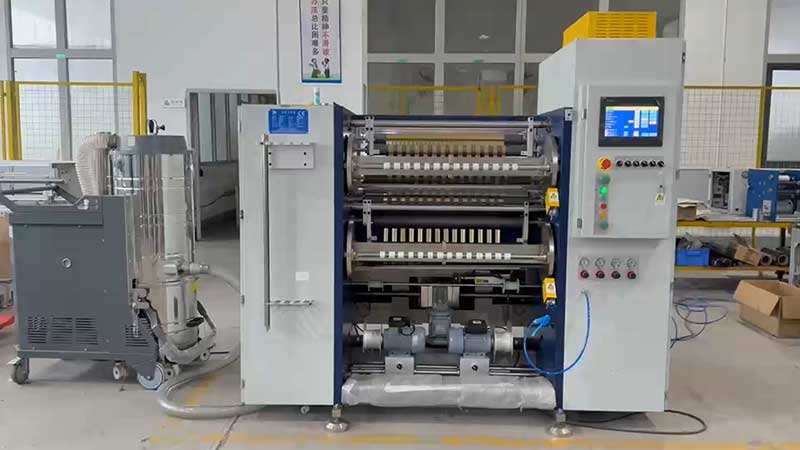
Paso 3: El "daño secundario" de la electricidad estática y los residuos a menudo se subestima.
La lámina para estampado en caliente utiliza una película plástica como material base, la cual posee un buen aislamiento. Durante el corte a alta velocidad, la electricidad estática generada por la fricción atrae virutas y polvo de aluminio. Estas partículas presionan repetidamente los bordes recién cortados, formando rebabas secundarias que, a su vez, son la causa directa de las marcas de estampado en caliente. A velocidades de operación de 200 a 400 metros por minuto, el efecto de la electricidad estática se amplifica considerablemente.
La solución requiere una implementación de soporte: instalación estáticavarillas de eliminación o boquillas iónicasAntes y después de la fresa, se coordina con sistemas de aspiración para eliminar instantáneamente las virutas, asegurándose de que la resistencia a tierra del equipo sea inferior a 4 Ω. Este paso no es costoso, pero su efecto en la reducción de las rebabas suele ser inmediato.
Paso 4: Establezca el hábito de realizar primero la inspección estática y luego la dinámica.
Cuando los problemas de rebabas son difíciles de localizar directamente, seguir una secuencia fija es más eficiente que adivinar basándose en la experiencia:Primero, detenga la máquina para comprobar si hay astillamiento en el filo de corte, mida los espacios y las superposiciones, y limpie las superficies de los rodillos de presión y los rodillos guía; luego, haga funcionar la máquina a baja velocidad sin carga, utilizando un comparador de cuadrante para medir la excentricidad del eje de la herramienta y la base de la cuchilla; finalmente, utilice una lámina de desecho para probar el corte y observe la morfología de la sección transversal con una lupa.—Si las rebabas son comunes en un lado, indica que la hoja no es paralela a la hoja base; si ambos lados tienen rebabas aterciopeladas, indica que la hoja está pasivada o que el ángulo de corte es demasiado pequeño.
También conviene revisar el estado de los rodillos. La presencia de objetos extraños o daños en su superficie puede provocar una presión localizada desigual, lo que resulta en bordes de corte irregulares. Los rodillos de presión deben ser de caucho de poliuretano con una dureza Shore A de 60 a 75; una dureza excesiva o una blandura demasiado elevadas pueden causar un desequilibrio en la distribución de la presión.
Resumen
El tratamiento fundamental de las rebabas de corte en la lámina de estampado en caliente cumple esencialmente con los estándares en cuatro dimensiones.: precisión geométrica de la herramienta, estabilidad de la tensión, eliminación de estática y alineación del materialEsperar que una cuchilla nueva solucione el problema de una vez por todas suele resultar en que el mismo problema se repita en la siguiente producción. Se recomienda registrar los parámetros de cada inspección (uso del medidor de cuchilla, valor de holgura, ajuste de tensión, relación de conicidad) para crear la tabla de parámetros de corte del equipo. Cuando reaparecen las rebabas, se eliminan una por una en los registros de referencia, lo que permite localizar y resolver la gran mayoría de las fallas en poco tiempo.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Cortadora de láminas en frío
 Rebobinador de cinta para impresión de tarjetas
 Cortadora de cinta para impresión de tarjetas
 Máquina cortadora de láminas de estampación en caliente
 Cortadora de láminas holográficas
 Cortadora de láminas de mejora digital
 Cortadora de láminas de estampación en caliente RSDS7H 1350 PLUS
 Cortadora de láminas de estampación en caliente (RSDS7H) 1350






