El papel de aluminio para estampado en caliente es un material decorativo de alto valor, y el proceso de corte es crucial para la transición entre la adquisición del rollo maestro y el rendimiento del estampado posterior. Un rollo mal cortado, ya sea por rebabas, desviación del borde o tensión inconsistente, puede provocar que el papel se desprenda, roturas y paradas completas de la línea de producción durante el estampado a alta velocidad. Para los convertidores, impresores de etiquetas y plantas de embalaje en el extranjero que buscan una cortadora de papel de aluminio para estampado en caliente, la decisión depende de mucho más que la velocidad o el precio cotizados. Este artículo analiza los criterios técnicos que determinan la calidad del corte, los patrones de fallas que revelan las debilidades del equipo y los puntos de evaluación del proveedor que protegen su inversión.

Por qué la calidad del corte determina el rendimiento del estampado
El dicho popular en la industria, «tres partes de estampado, siete partes de corte», refleja una realidad que muchos compradores descubren solo después de la instalación. La lámina para estampado en caliente suele tener un grosor de entre 4 y 30 μm y está compuesta por una película base de PET, una capa de liberación, una capa tintada, una capa aluminizada y una capa adhesiva. Con estos grosores, el material es extremadamente sensible a las variaciones de tensión y al contacto con la cuchilla.
Cuando el corte produce rebabas o polvo metálico, estos defectos se propagan a lo largo del proceso. Durante el estampado en caliente de alta velocidad, las rebabas pueden causar una transferencia incompleta, mientras que el polvo de la lámina contamina la matriz de estampado y obliga a realizar paradas de limpieza imprevistas. La desviación del borde —donde el rodillo de corte tiene un perfil de "torre" o "campana"— provoca desalineación en los sistemas de alimentación automática, lo que desperdicia material y reduce la precisión del registro. Para las plantas que producen envases de lujo, etiquetas de tabaco u hologramas de seguridad, donde las tolerancias de ancho pueden tener que mantenerse dentro de ±0,1 mm, la cortadora se convierte en un activo crítico para el rendimiento en lugar de una máquina secundaria.

Parámetros clave que distinguen a las máquinas capaces de las que presentan problemas.
Precisión de corte y calidad de los bordes
Las cifras de precisión estáticas de un folleto tienen poco valor sin una verificación dinámica. Una cortadora con una tolerancia de ±0,1 mm debe mantenerla durante la aceleración, la desaceleración y los cambios de rodillo. Dos aspectos mecánicos son fundamentales: la desviación radial del eje de la cuchilla, que debe controlarse dentro de 0,02 mm, y la respuesta de la guía de banda, donde los sensores ultrasónicos superan a los fotoeléctricos en láminas reflectantes u holográficas.
Para lograr una buena calidad en los bordes, el método de corte es fundamental. El corte por cizallamiento rotatorio, donde las cuchillas circulares superior e inferior se superponen y giran como tijeras, sigue siendo el método estándar para el estampado en caliente de láminas. La alternativa, el corte por aplastamiento con cuchilla plana, tiende a dejar marcas de compresión y acelera el astillamiento de la cuchilla al cortar capas de aluminio, por lo que solo es adecuado para láminas más gruesas o lotes de prueba muy pequeños. Al especificar un sistema de cizallamiento rotatorio, asegúrese de que la holgura lateral entre las cuchillas sea aproximadamente del 5 al 10 % del espesor de la lámina, normalmente de 0,02 a 0,05 mm, y que el material de la cuchilla sea de carburo o con recubrimiento de diamante, en lugar de acero al carbono simple.
Control de tensión: La especificación innegociable
Una película base de PET de 12 μm es más delgada que un cabello humano. Una tensión ligeramente excesiva la estira; una tensión insuficiente provoca arrugas y desplazamiento lateral. Los sistemas de frenado de bucle abierto o de partículas magnéticas responden con demasiada lentitud durante los cambios de velocidad, lo que produce rollos tensos por dentro y sueltos por fuera. En cambio, el control de tensión servo de bucle cerrado se ajusta en tiempo real con una respuesta de milisegundos, manteniendo la fluctuación de tensión dentro de ±0,5 N en sistemas bien diseñados.
Igualmente importante es la tensión cónica. A medida que aumenta el diámetro de rebobinado, la tensión constante comprime las capas internas, lo que puede provocar la transferencia de adhesivo o el bloqueo. Una función de tensión cónica reduce la tensión según una curva preestablecida (normalmente con una disminución del 15 % al 25 %), de modo que el rollo terminado permanece enrollado uniformemente desde el núcleo hasta la superficie. Los datos de campo citados por los fabricantes de equipos sugieren que esta característica por sí sola puede reducir el desperdicio por desalineación de bordes entre un 40 % y un 60 %. Para el corte estrecho de múltiples carriles, un eje deslizante con ajuste de estación independiente evita que las tiras individuales se enrollen a diferentes tensiones debido a pequeñas variaciones de espesor.
Clasificación de velocidad y la realidad de la producción en lotes pequeños
En muchas hojas de datos aparecen velocidades nominales de 300 a 500 m/min, pero lo que realmente importa es la velocidad de operación estable en condiciones de producción. El funcionamiento a alta velocidad exige una rigidez, una respuesta a la tensión y una precisión de guiado de banda exponencialmente mayores; una máquina que se fuerza más allá de su límite estable sufrirá frecuentes paradas y desperdicios. Para los convertidores que se enfrentan a la realidad del mercado de 2026, donde las especificaciones de los pedidos se han multiplicado y los tamaños de lote se han reducido a cientos o incluso decenas de metros, la velocidad de cambio de configuración merece la misma importancia que el rendimiento máximo. Si un cambio de especificación requiere más de media hora de inactividad, los pedidos de lotes pequeños no pueden generar ganancias, independientemente de la velocidad a la que funcione la máquina.

Patrones de fallas que revelan las debilidades de los equipos
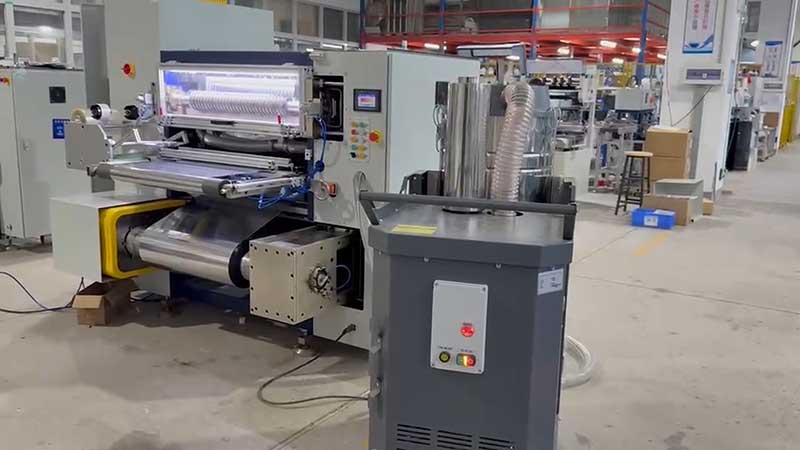
Los tres fallos más comunes en las cortadoras (rebabas, desviación del borde y rotura de la lámina) no son aleatorios. Siguen patrones predecibles que indican directamente deficiencias de diseño o mantenimiento.
RebabasLa causa más frecuente es el estado de la cuchilla: los bordes desgastados o astillados se desgarran en lugar de cortarse, creando defectos filamentosos. Sin embargo, la inestabilidad de la tensión, la acumulación de electricidad estática y los rodillos contaminados también contribuyen. El estampado en caliente de láminas genera electricidad estática fácilmente durante la fricción a alta velocidad; sin barras de eliminación de estática conectadas a tierra o boquillas de aire ionizado colocadas antes y después de la cuchilla, el polvo de la lámina se adhiere a los bordes y forma lo que los operarios perciben como rebabas.
Desviación del bordeEl problema suele comenzar con el sensor de guía de la banda. El polvo o los fragmentos de papel de aluminio en una sonda ultrasónica o fotoeléctrica provocan una pérdida de referencia, y el sistema de corrección la pierde. El paralelismo de los rodillos guía (con una tolerancia de ≤0,2 mm/m) y la holgura axial del eje de la cuchilla (≤0,03 mm) son controles mecánicos secundarios. Una cortadora que se desvía solo después de horas de funcionamiento indica que su arquitectura de detección y corrección no está sellada contra el entorno de trabajo.
Rotura del papel de aluminioSigue una lógica diferente. Una cuchilla desafilada ya no corta, sino que desgarra, creando microfisuras en el borde que se propagan bajo tensión hasta que la lámina se rompe. Debe mantenerse la superposición entre las cuchillas superior e inferior, generalmente de 0,05 a 0,1 mm; tanto la presión excesiva como la insuficiente aceleran la rotura. Los cojinetes de rodillos guía que se arrastran o las superficies de los rodillos con acumulación de adhesivo crean picos de tensión localizados que rompen la lámina delgada.
Evaluación de proveedores más allá de la hoja de especificaciones
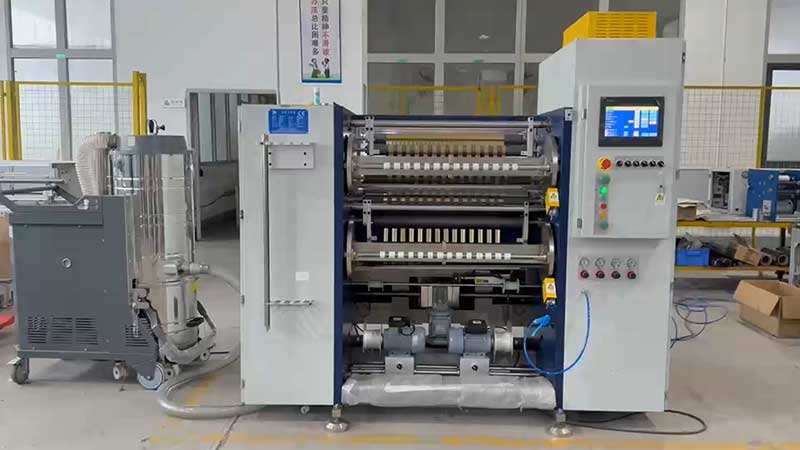
Una cortadora de láminas para estampado en caliente no es un producto cualquiera. Los mismos parámetros nominales pueden representar una calidad de fabricación muy diferente, y el conocimiento del proveedor sobre la aplicación suele ser tan importante como la propia máquina.
Exigir un juicio materialLleve su lámina más delgada y sensible (lámina láser o material holográfico, si lo utiliza) a las instalaciones del proveedor o solicite una prueba de vídeo con su material. Mida la desviación del ancho con un calibrador en varios puntos a lo largo de una tirada continua de al menos 500 metros e inspeccione las caras finales con una lupa para detectar rebabas y comprobar la alineación de las capas. Las cifras estáticas de "precisión" que aparecen en un folleto no se corresponden con el material real.
Verificar la arquitectura de tensiónPregunte específicamente si el sistema utiliza control servo de lazo cerrado o una alternativa de lazo abierto. Solicite el rango de ajuste de la tensión cónica y confirme que las estaciones de rebobinado individuales en el eje deslizante se pueden ajustar de forma independiente. Un proveedor que no pueda explicar estos detalles en términos de aplicación probablemente se dedique al ensamblaje en lugar de a la ingeniería.
Evaluar la realidad del servicio y las piezas de repuestoLas cuchillas, los rodillos guía y los sensores de tensión son consumibles o piezas de desgaste. Confirme los plazos de entrega de las cuchillas de repuesto, si el proveedor las tiene en stock en la región y si la documentación técnica y el soporte remoto están disponibles en su idioma. Para los compradores del sudeste asiático, Oriente Medio o Latinoamérica, contar con un servicio técnico local o un socio regional con capacidad de respuesta puede marcar la diferencia entre un día de inactividad y un mes de espera.
Adaptando la máquina a su realidad de producción
Antes de solicitar presupuestos, aclare tres variables internas que le permitirán acotar rápidamente las opciones.
Mezcla de materialesLas láminas de oro común, las láminas láser y las láminas pigmentadas se comportan de manera diferente en la zona de corte. Las láminas láser y holográficas tienen estructuras metalizadas o de rejilla que pueden rayarse con microvibraciones; sus capas funcionales requieren cuchillas más duras y rodillos guía con tratamiento superficial. Si su cartera de productos incluye estos materiales sensibles, priorice las máquinas con experiencia demostrada en este segmento.
Ancho y perfil de lote.El ancho de los rollos maestros suele oscilar entre 400 y 1400 mm, y el ancho de corte final puede llegar a ser de tan solo 20 mm para etiquetas de cigarrillos o licores. Si sus pedidos tienden a ser de menor ancho y en lotes más pequeños, la ergonomía del cambio de formato y la estabilidad a baja velocidad son más importantes que una velocidad máxima de 400 m/min que rara vez alcanzará.
Automatización descendente¿Los rollos cortados alimentarán prensas de estampado manuales o líneas automáticas de alta velocidad con ventanas de registro precisas? Estas últimas requieren una tolerancia de ancho más estricta, bordes más limpios y una densidad de bobinado más uniforme. Comuníquelo al proveedor; una máquina configurada para corte general podría necesitar actualizaciones en las secciones de tensión y guiado para cumplir con los requisitos de alimentación automática.
Conclusión
Seleccionar una cortadora de láminas para estampado en caliente implica encontrar la combinación perfecta entre precisión mecánica y sensibilidad del material. Los parámetros clave —tensión de circuito cerrado, geometría de corte rotativa, tolerancia dinámica de ancho y velocidad de cambio— no son los que predominan en las cotizaciones de bajo costo. Para los compradores internacionales, la opción más confiable es realizar pruebas con su propio material, analizar la tensión y la arquitectura de guiado en lugar de aceptar las velocidades indicadas, y evaluar la capacidad de soporte regional del proveedor con el mismo rigor que las especificaciones de la máquina. Una cortadora que mantiene una estabilidad de tensión de ±0,1 mm y ±0,5 N durante todo el turno compensará con creces su precio superior gracias a la reducción del desperdicio de lámina y a una producción de estampado ininterrumpida.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Cortadora de láminas en frío
 Rebobinador de cinta para impresión de tarjetas
 Cortadora de cinta para impresión de tarjetas
 Máquina cortadora de láminas de estampación en caliente
 Cortadora de láminas holográficas
 Cortadora de láminas de mejora digital
 Cortadora de láminas de estampación en caliente RSDS7H 1350 PLUS
 Cortadora de láminas de estampación en caliente (RSDS7H) 1350






