La desviación del bobinado y las rebabas son los dos problemas de calidad más persistentes en el corte de láminas para estampado en caliente. Rara vez aparecen solos: una rebaba dejada por una cuchilla desgastada puede acumularse en un rodillo guía y desviar la banda de su trayectoria, mientras que una tira desviada que entra en la cortadora en ángulo ejerce una carga desigual sobre la cuchilla y genera nuevas rebabas. Tratarlos como problemas separados suele dar lugar a soluciones temporales que fallan en cuestión de horas.
Esta guía analiza las causas fundamentales y las soluciones probadas en la práctica para ambos problemas, siguiendo la misma secuencia de inspección que utilizan los operadores experimentados: primero la alineación mecánica, segundo la estabilidad de la tensión y, por último, la corrección eléctrica.
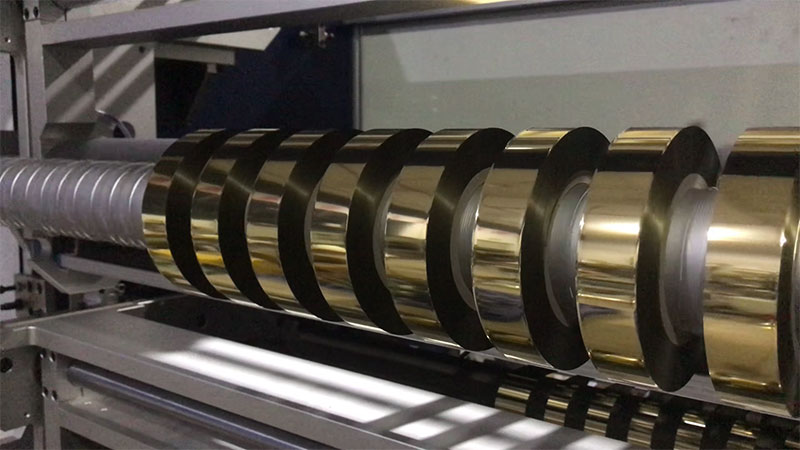
Por qué se forman las rebabas y cómo evitarlas.
Las rebabas en la lámina de estampado en caliente se manifiestan como filamentos, un patrón dentado o residuos visibles que se desprenden a lo largo del borde de la ranura. Dado que la lámina de estampado en caliente suele tener un grosor de 6 a 20 μm con un sustrato de PET, incluso un defecto microscópico en la cuchilla produce un defecto desproporcionadamente visible.
Empiece por la cuchilla, no por la configuración. Las cuchillas desafiladas o melladas son la causa más común. Un filo desgastado ya no corta limpiamente; desgarra el papel de aluminio, creando microfisuras que se expanden hasta convertirse en rebabas o roturas completas durante su manipulación. Inspeccione las cuchillas superior e inferior en busca de mellas bajo una iluminación adecuada.
La superposición de las cuchillas y la holgura lateral deben coincidir con el grosor de la lámina. Para el estampado en caliente de láminas, la superposición vertical entre las cuchillas superior e inferior suele estar entre 0,5 y 1,5 mm, utilizándose el extremo inferior de este rango para materiales más delgados. La holgura lateral debe ser de 0,03 a 0,08 mm, aproximadamente el grosor de una hoja de papel A4. Para láminas de menos de 12 μm, se debe buscar la tolerancia más ajustada posible: la justa para un corte limpio sin comprimir el material.
La excentricidad del eje de la cuchilla es un factor igualmente crítico, aunque a menudo se pasa por alto. Utilice un comparador de cuadrante para medir la excentricidad radial en el filo de la cuchilla. Si supera los 0,02 mm, es necesario calibrar el eje o inspeccionar el rodamiento. Un eje que gira correctamente, pero que tiene una cuchilla mellada, seguirá produciendo rebabas; ambas situaciones deben corregirse.
La electricidad estática amplifica cualquier otra causa.El sustrato de película plástica de la lámina para estampado en caliente genera electricidad estática rápidamente durante el corte a alta velocidad. Esta estática atrae el polvo y los residuos de la lámina directamente al borde recién cortado, donde se incrustan y forman lo que parece ser una rebaba. Instale barras antiestáticas o boquillas de aire ionizantes inmediatamente antes y después de la cortadora, y verifique que la resistencia de puesta a tierra de la máquina sea inferior a 4 Ω. Sin control de la estática, incluso una cuchilla perfectamente afilada producirá bordes de aspecto áspero.
El estado de los rodillos importa más de lo que la mayoría de los operadores esperan.La presencia de objetos extraños, adhesivo seco o daños en la superficie de cualquier rodillo guía genera variaciones de presión localizadas que perturban la banda al entrar en la zona de corte. Limpie los rodillos diariamente con un paño limpio y sin pelusa, y reemplace los rodillos de presión de goma que presenten endurecimiento o zonas planas.
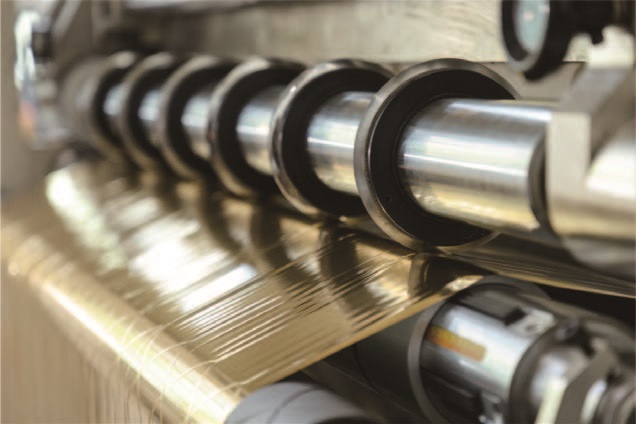
Diagnóstico de la desviación del bobinado antes de que se convierta en chatarra
La desviación del bobinado —a menudo denominada «bobinado en torre» o «telescopaje» cuando es severa— se manifiesta como caras de los extremos que no son planas, con las tiras individuales desplazadas axialmente entre sí. En el caso de la lámina estampada en caliente, donde el material prácticamente no tiene rigidez a la flexión, incluso una pequeña fluctuación de la tensión se traduce en una desalineación visible.
Primero, compruebe los “ojos” del sistema de corrección.Los sensores fotoeléctricos o ultrasónicos que rastrean el borde de la banda son vulnerables a la contaminación. El polvo de la lámina y las partículas adhesivas en suspensión recubren la lente del sensor, lo que provoca que el sistema de corrección pierda la referencia del borde. Limpie las lentes del sensor con regularidad, coloque el sensor en el punto medio del borde de la lámina y establezca una banda muerta de aproximadamente ±1 mm para evitar que el rodillo corrector oscile constantemente.
Verifique el paralelismo de los rodillos guía.Si un rodillo guía se encuentra ligeramente desviado del eje de bobinado, la lámina experimenta una fuerza axial continua y se desplaza hacia un lado. Utilice una herramienta de alineación láser o el método de la cuerda para comprobar el paralelismo a lo largo de la trayectoria de la banda. La tolerancia aceptable suele ser de ≤0,2 mm/m, y en operaciones de alta precisión se busca una tolerancia de ≤0,05 mm/m. Asimismo, inspeccione las superficies de los rodillos para detectar desgaste irregular o residuos adheridos, ya que esto genera fricción diferencial y empuja la banda hacia el lado de mayor fricción.
La estabilidad de la tensión es la causa raíz ocultaMuchos operarios ajustan repetidamente el sensor de corrección sin modificar el circuito cerrado de tensión, y la desviación reaparece en cuanto cambia la velocidad de la línea. El estampado en caliente de láminas requiere un rango de tensión de aproximadamente 1,5–3 N/mm², ajustado según el espesor de la lámina y los datos del proveedor. Son comunes dos modos de fallo:
• Tensión demasiado baja:La tira de lámina vibra o se desplaza dentro de la zona de corte, produciendo bordes ondulados y un bobinado irregular.
• Tensión demasiado alta:La lámina se estira elásticamente y, cuando se libera la tensión en el núcleo de bobinado, las capas estiradas se contraen de forma desigual, lo que provoca un deslizamiento entre ellas.
Una sencilla prueba a baja velocidad revela la uniformidad de la tensión: realice una prueba a 10-20 m/min y compare manualmente la tensión de cada tira ranurada. Si las tiras centrales se sienten más tensas que las de los bordes, es necesario ajustar el ángulo del rodillo nivelador o la configuración de la conicidad.
El soporte de desenrollado debe ser cuadrado y seguro.Un eje neumático con fugas de presión o agarre irregular permite que el rodillo principal se desplace ligeramente durante el desenrollado. Compruebe que el eje neumático mantiene la presión; una caída superior a 0,05 MPa en cinco minutos indica una fuga. El rodillo principal debe estar centrado en el eje; un rodillo descentrado introduce una oscilación lateral que ningún sistema de corrección posterior puede eliminar por completo.
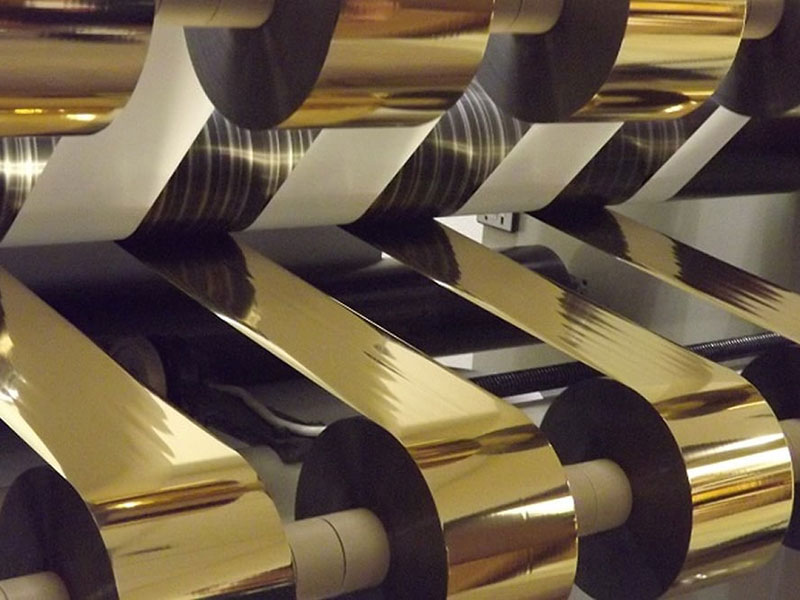
La interacción entre las rebabas y la desviación
Estas dos fallas forman un ciclo de retroalimentación que puede hacer que el operador dé vueltas en círculos si no se reconoce la conexión. Las rebabas desprenden residuos que caen sobre los rodillos guía y las lentes de los sensores. Los rodillos y sensores contaminados provocan que la banda se desvíe. Una banda desviada entra en la cortadora en ángulo, concentrando la fuerza en un lado de la cuchilla. Esta fuerza desigual acelera el desgaste de la cuchilla y produce más rebabas.
Para romper este ciclo se requiere una secuencia de inspección completa en lugar de ajustes aislados: limpiar todo el recorrido de la banda, inspeccionar y corregir el estado de la cuchilla, verificar la alineación del rodillo guía, estabilizar la tensión y, finalmente, validar el sistema de corrección. Ajustar solo un elemento de esta cadena suele producir una mejora que se revierte en el mismo turno de producción.
Un ritmo preventivo que funciona
Los operarios que logran una calidad de corte uniforme consideran el mantenimiento como una actividad programada, no como una reacción ante un fallo.
A diarioLimpie los bordes de las cuchillas, los rodillos guía y las lentes de los sensores. Compruebe si hay astillamientos evidentes en las cuchillas. Verifique que la presión del aire sea de 0,5 a 0,7 MPa y drene los depósitos de humedad.
SemanalmenteLimpie todos los rodillos de la banda con alcohol anhidro. Inspeccione la respuesta del sistema de tensión realizando un ciclo corto de aceleración y desaceleración. Verifique el apriete de los tornillos del soporte de la cuchilla y del acoplamiento.
MensualCalibrar la excentricidad del eje de la cuchilla y el paralelismo del rodillo. Verificar el punto cero del sensor de tensión. Inspeccionar el rendimiento del embrague o freno de polvo magnético, ya que estos componentes se degradan gradualmente y producen una variación de tensión que se puede atribuir fácilmente a otras causas.
TrimestralReemplace las cuchillas según un cronograma basado en los metros lineales cortados, no en fallas visibles. Una cuchilla que parece estar en buen estado tras una inspección superficial puede estar produciendo bordes defectuosos que fallan aguas abajo.
Mantenga un registro de fallas, ajustes de tensión y números de lote de material. Los patrones surgen rápidamente: una variación en el grosor de un proveedor específico de láminas, un cambio estacional en la humedad que empeora la electricidad estática o un ajuste de tensión que solo falla en pedidos de ancho reducido.
Cuándo solicitar servicio
La mayoría de los problemas de rebabas y desviaciones se solucionan con las correcciones mecánicas y de tensión descritas anteriormente. Si el problema persiste después de haber reemplazado la cuchilla, alineado los rodillos, calibrado la tensión y eliminado la estática, la causa podría ser un problema mecánico más profundo: cojinetes del eje de corte desgastados, un rodillo guía doblado o un actuador de corrección con juego excesivo. Estos problemas requieren servicio técnico del fabricante en lugar de ajustes en campo.
La forma más fiable de lograr una calidad constante es tratar la máquina de corte como un sistema integrado. Una cuchilla que corta perfectamente en una máquina desalineada aún produce rebabas. Un sistema de corrección que funciona a la perfección con una tensión inestable aún produce bobinado irregular. Aborde los aspectos fundamentales en orden, y la calidad del borde y la uniformidad del bobinado vendrán por añadidura.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Cortadora de láminas en frío
 Rebobinador de cinta para impresión de tarjetas
 Cortadora de cinta para impresión de tarjetas
 Máquina cortadora de láminas de estampación en caliente
 Cortadora de láminas holográficas
 Cortadora de láminas de mejora digital
 Cortadora de láminas de estampación en caliente RSDS7H 1350 PLUS
 Cortadora de láminas de estampación en caliente (RSDS7H) 1350






