En la industria del estampado en caliente, existe un dicho popular: «Treinta por ciento estampado, setenta por ciento corte». La calidad del proceso de corte determina directamente si la lámina se comporta como se espera en la prensa de estampado y, en última instancia, si el cliente acepta el trabajo final. Una cortadora que se ajuste al perfil del material y al ritmo de producción transforma los rollos maestros anchos en tiras terminadas impecables. Una cortadora inadecuada genera rebabas, arañazos y tiempos de inactividad constantes, lo que supone un desperdicio de lámina costosa y reduce los márgenes de beneficio.
Esta guía desglosa el proceso de selección en las dimensiones que realmente importan para los compradores que no pueden permitirse el lujo de adivinar.

Empiece con su material, no con la hoja de especificaciones.
La lámina para estampado en caliente no es un producto único. Su estructura —generalmente una película base de PET con capas de liberación, color y adhesivo— la hace mucho más sensible a la manipulación que el papel o las películas estándar. El tipo específico de lámina que procese con mayor frecuencia determinará sus prioridades en cuanto al equipo.
Papel de aluminio de color estándarEs la más tolerante. Presenta una resistencia moderada a las variaciones de tensión y funciona bien con equipos de precisión estándar que utilizan cortes circulares con cuchilla y eliminación básica de estática.
Láminas láser y holográficasPresentan el mayor desafío. Su superficie posee una microestructura de difracción fina que se raya fácilmente con cualquier contacto. Para estos materiales, el corte con cuchilla de aire (sin contacto) se vuelve casi esencial, y cada rodillo guía en el recorrido del material debe estar pulido a espejo para evitar la abrasión microscópica.
Lámina delgada (12–19 μm)Requiere un control de tensión superior. La película base se estira permanentemente si la tensión es incluso ligeramente alta, lo que provoca errores de registro posteriores. Si la tensión es baja, el aire queda atrapado entre las capas enrolladas, lo que provoca el efecto telescópico y el deslizamiento entre capas.
Láminas con alto contenido de adhesivoTienden a obstruir los filos de corte. Las cuchillas recubiertas de teflón y los rodillos con acabado de espejo ayudan a prevenir la adherencia, mientras que un sistema de microtensión cuidadosamente ajustado evita el estiramiento que activa el adhesivo prematuramente.
Antes de comparar modelos de máquinas, documente el perfil de su material: rango de espesor típico, tipo de película base, sensibilidad superficial y el ancho mínimo que necesita producir. Lleve esta información a cada demostración de proveedor.

Método de corte: La elección que determina la calidad del filo
El mecanismo de corte controla directamente la formación de rebabas, la generación de polvo y la vida útil de la cuchilla. Existen tres enfoques principales, cada uno adecuado para diferentes perfiles de producción.
Corte por cizallamiento (cuchillas circulares)Sigue siendo la opción más común para el estampado en caliente de láminas. Las cuchillas de disco superior e inferior actúan como tijeras, produciendo bordes limpios con una mínima cantidad de polvo. La vida útil de las cuchillas es relativamente larga y el método admite una amplia gama de espesores. La desventaja es una mayor complejidad mecánica: la rigidez del eje de corte se vuelve crítica, especialmente para anchos superiores a 800 mm, donde la flexión en la parte central del eje puede provocar cortes incompletos.
Corte con cuchilla de afeitarEs la opción económica. Es adecuada para aplicaciones de ancho reducido y producción de bajo volumen. Sin embargo, las cuchillas de afeitar generan más polvo y rebabas en láminas más gruesas, y el reemplazo de las cuchillas es frecuente. Para las fábricas que producen láminas de embalaje estándar en volúmenes moderados, sigue siendo una opción viable y rentable.
Cuchilla de aire (sin contacto)El corte longitudinal utiliza aire a alta presión para separar el material. Elimina por completo los arañazos producidos por la cuchilla, lo que lo convierte en la única opción segura para láminas láser y holográficas con estructuras superficiales delicadas. Sus desventajas son un mayor coste inicial y su idoneidad principalmente para espesores reducidos.
Para las fábricas que utilizan una combinación de láminas estándar y especiales, una máquina de corte por cizallamiento con conjuntos de cuchillas de cambio rápido ofrece el mejor equilibrio entre versatilidad y calidad del borde.
Control de la tensión: el factor invisible que determina la calidad.
Si hay una especificación técnica que distingue a las cortadoras adecuadas de las excelentes, es el control de la tensión. El estampado en caliente de láminas es un proceso implacable: los errores mínimos de tensión provocan estiramientos, arrugas o deformaciones que solo se hacen evidentes en la prensa de estampado en caliente.
Control de tensión en bucle abiertoSe basa en valores preestablecidos y frenos de partículas magnéticas. Es aceptable para aplicaciones de baja velocidad y no críticas, por debajo de aproximadamente 100 m/min, pero no puede compensar los cambios de diámetro durante el bobinado ni las perturbaciones de aceleración/desaceleración.
Tensión del servomotor de bucle cerradoEl sistema de control utiliza sensores de tensión o rodillos tensores flotantes para medir la tensión real en tiempo real y ajustar los mecanismos de desenrollado y rebobinado según sea necesario. Para el estampado en caliente de láminas, esta es la especificación mínima aceptable. Un sistema de circuito cerrado de calidad mantiene la fluctuación de la tensión dentro de un margen de ±1 % a ±3 % del valor establecido. Para el PET ultrafino de 12 μm, este nivel de control no es un lujo, sino la diferencia entre una lámina vendible y un desecho.
tensión cónicaEs igualmente importante en el extremo de bobinado. A medida que el diámetro del rollo terminado aumenta, la tensión de bobinado debe disminuir según una curva predefinida. Sin tensión cónica, las capas internas se aplastan, lo que provoca defectos de "núcleo de crisantemo" o deslizamiento entre capas durante el corte estrecho. Para el estampado en caliente de láminas, se recomienda un coeficiente de conicidad entre el 60 % y el 80 %, con una tensión final reducida al 40-70 % del valor inicial.
Al evaluar las máquinas, solicite las especificaciones de precisión del control de tensión y pida una demostración con su material más delgado y sensible a la tensión.

Capacidad de ancho y precisión de ranura estrecha
La especificación de ancho de una máquina cortadora tiene dos dimensiones: el ancho máximo de desenrollado y el ancho mínimo de corte. Ambas deben ajustarse a las necesidades reales de producción.
Para operaciones de gran formato que procesan rollos maestros de hasta 1600 mm o 2000 mm, la rigidez del bastidor y el diámetro del eje de la cuchilla son parámetros críticos. Un corte más ancho implica mayores fuerzas de flexión en el eje de la cuchilla; si este se flexiona, aunque sea ligeramente, bajo presión, el centro de la banda no se cortará y los bordes se perforarán en exceso. Busque máquinas con paneles de pared de acero aleado reforzados y ejes de cuchilla de gran diámetro y equilibrados dinámicamente.
Para la producción de tiras estrechas de menos de 50 mm —común en líneas de estampado en caliente para paquetes de cigarrillos, etiquetas de licores y aplicaciones de seguridad—, la prioridad radica en la precisión del posicionamiento de la herramienta y el diseño antivuelco. Los sistemas de bloqueo manual son propensos a la desviación dimensional debido a que las fuerzas de sujeción desiguales permiten el movimiento axial durante el funcionamiento. El bloqueo hidráulico o los ejes deslizantes de alta precisión son la opción más fiable cuando el ancho de corte se mide en milímetros. Si su perfil de pedido incluye cambios frecuentes de ancho, un sistema automático de posicionamiento de herramientas puede reducir el tiempo de cambio de horas a minutos.
Un punto de referencia práctico: si su rollo maestro mide 640 mm y sus rollos terminados tienen 20 mm de ancho, la máquina debe ser capaz de mantener una tolerancia de ±0,5 mm en ese ancho reducido.
Guía web: El factor de estabilidad a menudo pasado por alto
El sistema de guiado de bordes garantiza que la lámina mantenga la alineación lateral correcta durante todo el proceso de corte. Una desalineación provoca caras finales irregulares, deformación y problemas de alimentación en la prensa de estampado.
Para el estampado en caliente de láminas, especialmente las holográficas y metalizadas, se prefieren los sensores ultrasónicos a los fotoeléctricos. La detección fotoeléctrica puede ser poco fiable con materiales reflectantes o metálicos, mientras que la detección ultrasónica no se ve afectada por el color, la transparencia ni la reflectividad de la superficie. También es importante consultar la velocidad de respuesta del actuador de corrección; debe ser capaz de realizar ajustes en milisegundos durante el funcionamiento a alta velocidad.
Nivel de automatización: Adaptación de la inteligencia artificial a su perfil de pedidos
La economía de la producción de láminas para estampado en caliente favorece cada vez más la flexibilidad sobre la velocidad. Las especificaciones de los pedidos han pasado de unos pocos tipos tradicionales a docenas de variedades, mientras que el tamaño de los lotes individuales se ha reducido drásticamente. Si un solo cambio de equipo requiere más de media hora de inactividad, los pedidos de lotes pequeños simplemente no generan ganancias.
Entre las características clave de automatización a evaluar se incluyen el posicionamiento automático de herramientas para cambios rápidos de ancho, el rebobinado servoaccionado con control de tensión independiente para cada rollo terminado y el almacenamiento programable de recetas para perfiles de pedidos recurrentes. Una máquina con control programable puede eliminar los ajustes manuales, ahorrando hasta un 30 % en el tiempo de configuración en comparación con las alternativas no programables.
Dicho esto, no pague por automatización que no vaya a utilizar. Un convertidor que realiza largas series de producción con pocos anchos similares puede considerar que el posicionamiento manual es perfectamente adecuado, mientras que un taller que presta servicios a diversos clientes de embalaje recuperará rápidamente la inversión en sistemas de cambio rápido.
Velocidad: Adapta la capacidad a las necesidades, no a las cifras de marketing.
La velocidad nominal de las máquinas de corte de láminas para estampado en caliente suele ser de 200 a 600 m/min. Sin embargo, la "velocidad máxima" indicada es el valor límite en condiciones ideales; la velocidad de operación estable real es el punto de referencia. El funcionamiento a alta velocidad exige un control de tensión, una precisión de corrección y una rigidez de la cremallera que aumentan exponencialmente con la velocidad. Buscar velocidades más altas sin criterio puede ocasionar paradas frecuentes, depuración y una gran cantidad de desperdicio.
Solicite al proveedor que le muestre cómo funciona la máquina con su material a la velocidad que usted realmente piensa utilizar. Observe la calidad de los bordes y la uniformidad dimensional durante un ciclo continuo de al menos una hora, no solo durante la fase inicial de puesta en marcha. Una máquina que funciona bien con materiales ideales puede tener dificultades con los recubrimientos y sustratos específicos que usted utiliza a diario.
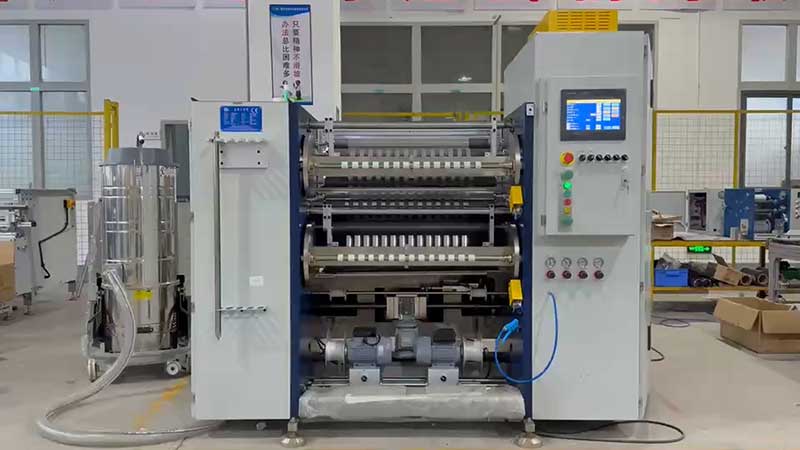
Preguntas que debes hacer a cada proveedor antes de comprometerte.
El mercado ofrece una amplia gama de máquinas con diferentes capacidades y precios. Para evitar errores costosos, lleve una lista estructurada de preguntas a cada conversación con los proveedores:
Sobre la precisión“¿Puede demostrar la precisión del corte dinámico a máxima velocidad de producción utilizando nuestras muestras de lámina?” Distinga entre la precisión estática que figura en una hoja de especificaciones y el rendimiento real bajo tensión y velocidad.
Sobre el control de la tensión:¿El sistema es de circuito cerrado completo e incluye la función de ajuste de tensión cónica? Solicite la especificación de fluctuación de tensión y confirme el control independiente para las zonas de desenrollado, corte y rebobinado.
En las cuchillas¿Qué material y recubrimiento se utiliza en las cuchillas y cuál es la vida útil esperada con nuestra fórmula adhesiva? Las cuchillas con recubrimiento de diamante o de carburo ofrecen una vida útil significativamente mayor y cortes más uniformes que las de acero estándar. Pregunte también sobre el rango de contacto de la cuchilla: para el estampado en caliente de láminas, suele ser de 0,02 a 0,05 mm con capacidad de ajuste preciso.
En la pulcritud sinuosa¿Cuál es la tolerancia de alineación de la cara final especificada? Una máquina de alta calidad debería lograr una desalineación de la cara final de 0,1 mm o menos. Pregunte si los ejes de rebobinado son neumáticos, de fricción o ambos, y si cada rollo terminado puede deslizarse de forma independiente para compensar ligeras variaciones de espesor.
Sobre el soporte:¿Cuál es el plazo de entrega de las piezas de repuesto? ¿Ofrecen instalación y capacitación en nuestra región? Una máquina es tan buena como el soporte que la respalda. Confirme los términos de la garantía, la disponibilidad del servicio local y si disponen de consumibles y piezas de desgaste en la región.
En resumen
Elegir una cortadora de láminas para estampado en caliente no se trata de encontrar la máquina con la mayor velocidad máxima o el folleto más impresionante. Se trata de adaptar las capacidades del equipo a su material específico, su perfil de pedido y sus requisitos de calidad posteriores. Una máquina que funciona a la perfección con láminas estándar de 25 µm puede tener dificultades con películas láser de 12 µm. Una unidad optimizada para rollos maestros de gran formato de 1600 mm puede no ofrecer la precisión necesaria para la producción de tiras estrechas de 10 mm.
Empiece por el material. Defina el ancho mínimo y la lámina más sensible a la tensión. Solicite una demostración en vivo con sus propias muestras. Y recuerde que, en el estampado en caliente, la cortadora no es un equipo secundario, sino el punto de partida de la calidad del trabajo final.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Cortadora de láminas en frío
 Rebobinador de cinta para impresión de tarjetas
 Cortadora de cinta para impresión de tarjetas
 Máquina cortadora de láminas de estampación en caliente
 Cortadora de láminas holográficas
 Cortadora de láminas de mejora digital
 Cortadora de láminas de estampación en caliente RSDS7H 1350 PLUS
 Cortadora de láminas de estampación en caliente (RSDS7H) 1350






