La máquina cortadora de láminas para estampado en caliente ha ocupado durante mucho tiempo una posición algo ambigua: es un paso preparatorio indispensable en el estampado en caliente, pero rara vez es objeto de debates técnicos. Durante mucho tiempo, las expectativas de la industria respecto a las máquinas cortadoras se limitaron a "cortar recto y enrollar con precisión". Sin embargo, a medida que el grosor de la lámina se acerca a los límites físicos, la fragmentación de pedidos se convierte en la norma y la presión sobre los costes de los materiales sigue aumentando, el contenido técnico del proceso de corte se está reevaluando. Las máquinas cortadoras ya no desempeñan un papel secundario en la línea de producción de estampado en caliente; se están convirtiendo en un elemento clave que determina la utilización del material y la estabilidad de la calidad.
En los próximos años, la trayectoria de desarrollo de las máquinas de corte de láminas para estampado en caliente apuntará claramente en tres direcciones:Los indicadores de precisión pasarán de lo macro a lo micro, la lógica de control cambiará de la experiencia a los algoritmos, y las funciones de los equipos pasarán de ser islas aisladas a nodos.

Precisión: un umbral definido que va desde el "nivel de la seda" hasta el "nivel de micras".
El espesor de la lámina de estampado en caliente suele estar entre 4 μm y 30 μm, con una película base de PET, y la superficie está cubierta con una capa de liberación, una capa tintada, una capa de chapado de aluminio y una capa adhesiva. Esta estructura compuesta multicapa es extremadamente sensible a la tensión mecánica: si la tensión es ligeramente mayor, el sustrato se estira y se deforma, y el recubrimiento se agrieta; si la tensión es ligeramente menor, se produce un enrollado suelto y los extremos quedan irregulares. Los equipos de corte tradicionales tienen un margen de error de ± 0,5 mm, lo que apenas permite realizar estampados en caliente para embalajes comunes. Sin embargo, para pedidos de alto valor añadido, como el estampado en caliente con posicionamiento holográfico y el estampado en caliente de líneas finas, una desviación de 0,1 mm es suficiente para que los micropatrones antifalsificación se vean borrosos e incompletos.
El estándar general para 2026 ya ha llevado la precisión de corte a ±0,03 mm, y algunos equipos de gama alta alcanzan entre ±0,01 mm y ±0,02 mm. Detrás de este avance se encuentra la evolución conjunta del control de tensión servo de bucle cerrado, las fresas redondas de carburo y los ejes de herramientas de alta rigidez. La excentricidad de la cuchilla se controla dentro de 0,005 mm, la suavidad del corte alcanza Ra≤0,4 μm, los métodos de corte pasan realmente del "desgarro" al "cizallamiento", y las rebabas y el polvo se eliminan a nivel físico. Para campos donde la precisión del estampado en lámina es casi obligatoria, como los paquetes de cigarrillos, las etiquetas de bebidas alcohólicas y los envases de cosméticos, el corte a nivel micrométrico está pasando de ser un "extra" a un "requisito de entrada".

Algoritmo: Cuando la máquina cortadora empieza a "pensar"
La mejora de la precisión resuelve el problema del "corte preciso", mientras que los algoritmos abordan la cuestión de "si el corte es rentable". La lámina para estampado en caliente es un material típico de alto valor añadido; cada punto porcentual de reducción del desperdicio de material se traduce en un ahorro real de costes.
El diseño tradicional de herramientas se basa en la experiencia de artesanos experimentados, dejando a menudo un amplio margen de seguridad para garantizar la calidad del producto final, con tasas de utilización del material que oscilan entre el 85 % y el 90 %. La introducción de algoritmos de IA para el diseño de herramientas está cambiando esta situación: el sistema resuelve automáticamente la combinación de corte óptima en función del ancho del rollo principal y los requisitos del pedido. Tomando como ejemplo un rollo original de 1500 mm de ancho, el algoritmo puede generar un esquema de "10 mm × 100 tiras + 5 mm × 100 tiras", dejando solo 2 mm de material de borde, con una tasa de utilización que supera el 98 %. Mientras tanto, el sistema de visión artificial detecta arañazos, burbujas y chapado irregular en la superficie de la lámina con una precisión superior al 99,5 %, evitando activamente las zonas con defectos durante el corte para prevenir que estos se incorporen al rollo terminado. Al integrar la prevención de defectos, la optimización del diseño de herramientas y el mantenimiento predictivo, las plantas de procesamiento de tamaño mediano pueden ahorrar más de 750 000 yuanes en costes de material anualmente.
Los cambios más profundos se producen a nivel de la arquitectura de control. El control de tensión PID tradicional presenta retrasos en la respuesta a operaciones de alta velocidad (500 m/min), lo que dificulta el cumplimiento de las características sensibles de la lámina de estampado en caliente. La computación perimetral delega la capacidad de procesamiento al dispositivo, combinada con un motor de par de accionamiento directo y una arquitectura de control de "prealimentación + doble bucle cerrado", lo que reduce el retardo entre las instrucciones de ajuste de tensión y la salida de par a menos de 5 ms, estabilizando las fluctuaciones de tensión dentro de ±0,5 %. Esto significa que las máquinas de corte ya no son máquinas que ejecutan pasivamente comandos de corte, sino que se han convertido en entidades inteligentes con percepción en tiempo real y capacidad de toma de decisiones dinámicas.
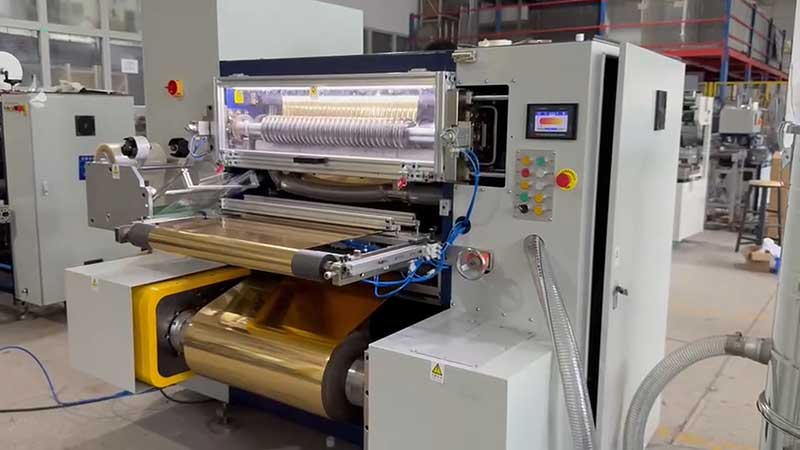
Flexibilidad: Los pedidos fragmentados impulsan una revolución del cambio.
La estructura de la demanda de láminas para estampado en caliente está experimentando cambios significativos. Si bien aún existen los pedidos tradicionales de grandes lotes para paquetes de cigarrillos y etiquetas de licores, el estampado en caliente de microtexto en envases de lujo, el estampado corto en productos de edición limitada y la personalización de etiquetas personalizadas en lotes pequeños están haciendo que las especificaciones de los pedidos pasen de unas pocas unidades a docenas, con longitudes de lotes individuales que se reducen drásticamente de decenas de miles a cientos o incluso decenas de metros.
Esto impone exigencias casi absolutas a la velocidad de cambio de pedidos de la máquina cortadora. Si cada cambio de especificación requiere media hora de inactividad para la depuración, el margen de beneficio para pedidos de lotes pequeños se verá completamente anulado. El sistema de colocación automática de herramientas utiliza servomotores para accionar el portaherramientas y lograr un posicionamiento automático, reduciendo el tiempo de cambio de pedidos a menos de 5 minutos y evitando la desalineación manual. La gestión de fórmulas de parámetros de producción permite a los operarios preestablecer y activar con un solo clic los parámetros de tensión, velocidad y compresión de la cuchilla para láminas de diferentes materiales, anchos y espesores, transformando la experiencia de ajuste de la máquina, que antes se basaba en la "memoria muscular del maestro artesano", en activos digitales replicables y heredables. La flexibilidad ya no es solo una ventaja, sino una habilidad fundamental para que los dispositivos sobrevivan en un mercado fragmentado.
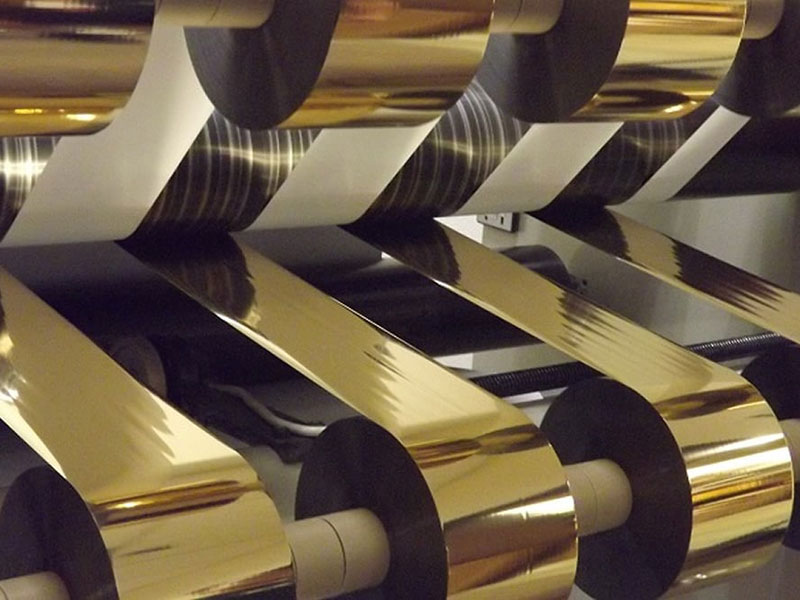
Conectividad: Las máquinas de corte longitudinal ya no son silos de información.
En el contexto de las fábricas inteligentes, la función de las máquinas de corte longitudinal se está redefiniendo. Anteriormente, se trataba de un dispositivo de procesamiento aislado, con datos de producción registrados manualmente y un estado del equipo determinado mediante inspecciones. En el futuro, deberá convertirse en un nodo activo dentro del flujo de datos de la línea de producción.
Los dispositivos compatibles con los protocolos OPC UA o MQTT pueden cargar datos de progreso de producción, registros de alarmas y consumo de energía en tiempo real a sistemas MES o ERP. El mantenimiento predictivo supervisa continuamente el desgaste de las herramientas y el estado de los rodamientos mediante sensores de vibración, corriente y temperatura, enviando recordatorios de mantenimiento antes de que se produzcan fallos para evitar paradas no planificadas. Para las empresas de procesamiento de estampado en caliente, esto significa que el proceso de corte se puede alinear con el consumo real de las máquinas de estampado en caliente posteriores, reduciendo el inventario intermedio acumulado; también significa que se puede rastrear el historial completo de procesamiento de cada rollo de lámina terminada, proporcionando datos de respaldo para el análisis de anomalías de calidad. Las máquinas de corte han pasado de ser el "final de la ejecución" a la "fuente de datos", ampliando significativamente los límites de su valor.
Conclusión
La evolución de las máquinas de corte de láminas para estampado en caliente refleja una tendencia común en todo el campo del mecanizado de precisión: cuando los costos de los materiales son lo suficientemente altos, los requisitos de precisión son lo suficientemente estrictos y las estructuras de pedidos están lo suficientemente fragmentadas, cualquier proceso que antes se consideraba un "eslabón auxiliar" se convierte en un elemento clave para las mejoras tecnológicas. La precisión a nivel micrométrico se centra en la calidad, los algoritmos de IA y la computación perimetral permiten superar los límites de costos, y la flexibilidad en el cambio de pedidos y la interconexión de datos facilitan la adaptabilidad al mercado.
Las futuras máquinas de corte no se basarán únicamente en la "mayor velocidad". Lo que realmente importa es si pueden mantener las fluctuaciones de tensión dentro de ±0,5 % a 500 m/min, si pueden reducir el tiempo de inactividad durante los cambios de pedido al tiempo que se tarda en tomar una taza de café y si pueden rastrear con precisión la dirección de cada milímetro antes de cortar el rollo maestro.Cortar con precisión es la clave; calcular bien es la ventaja competitiva.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Cortadora de láminas en frío
 Rebobinador de cinta para impresión de tarjetas
 Cortadora de cinta para impresión de tarjetas
 Máquina cortadora de láminas de estampación en caliente
 Cortadora de láminas holográficas
 Cortadora de láminas de mejora digital
 Cortadora de láminas de estampación en caliente RSDS7H 1350 PLUS
 Cortadora de láminas de estampación en caliente (RSDS7H) 1350






