En el panorama general del embalaje e impresión, el estampado en caliente suele ser el toque final que confiere a los productos un aspecto más atractivo. Sin embargo, pocos se fijan en si este brillo metálico es refinado o rugoso, no en la máquina de estampado en caliente en sí, sino en un paso previo: el corte de la lámina. Esta lámina tiene un grosor de entre unas pocas micras y veinte micras, con recubrimientos frágiles que se estiran y arrugan con facilidad, lo que hace que los equipos de corte de película convencionales resulten inadecuados. En los últimos años, a medida que la industria del embalaje ha evolucionado hacia un desarrollo más sofisticado y flexible, las máquinas de corte de láminas para estampado en caliente han pasado de ser equipos auxiliares a puntos clave de control de calidad y costes. Los siguientes tres casos prácticos ilustran la revolución en eficiencia que se está produciendo actualmente en este ámbito.
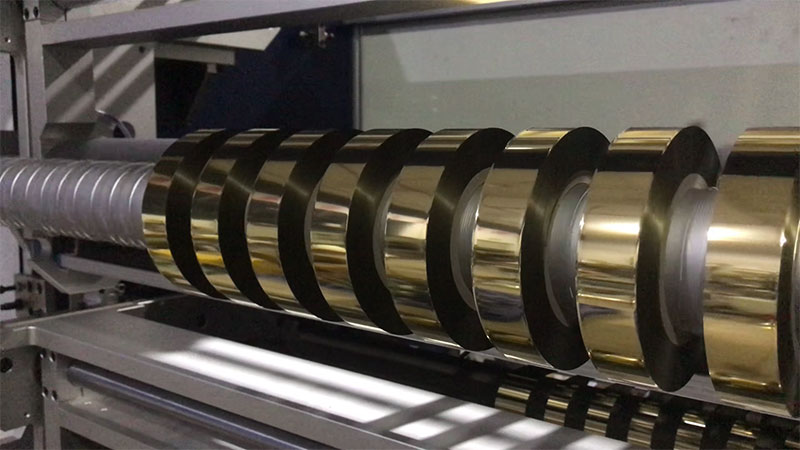
Caso 1: La "reducción de residuos" y los rápidos avances de las empresas de embalaje e impresión.
En el sector de la impresión de envases, el control de costes de las láminas de estampado en caliente ha sido durante mucho tiempo un reto para los directivos. Los equipos de corte tradicionales presentan dos problemas principales: un elevado índice de desperdicio en los bordes y una velocidad de operación limitada. Un fabricante líder de láminas de estampado en caliente ha presentado un valioso informe de resultados gracias a la innovación sistemática de sus equipos: la proporción de desperdicio en el corte se redujo del 8 % al 5,6 %, una disminución del 30 %; la velocidad de corte aumentó de 120 metros por minuto a 180 metros por minuto, un incremento del 50 %.
La raíz de este cambio reside en la redefinición de la "precisión". Los sensores mecánicos tradicionales de inclinación de bordes se ven fácilmente afectados por la reflexión de la lámina o las fluctuaciones de tensión, lo que provoca desalineación de los bordes y obliga a los operarios a reservar un margen de seguridad de 3 mm. La solución innovadora introduce un sistema de visión CCD dual y módulos de medición láser para detectar desviaciones a nivel micrométrico en el borde de la tira de lámina en tiempo real, y se sincroniza con rodillos de corrección servo para una corrección dinámica, reduciendo la tolerancia del borde a 2 milímetros sin necesidad de un margen de seguridad. Mientras tanto, el software inteligente de diseño de herramientas calcula automáticamente la combinación de posición de herramienta con "mínimo desperdicio de borde" para pedidos combinados de tiras estrechas con múltiples especificaciones, aumentando la tasa de utilización promedio del material para pedidos con múltiples especificaciones en 4,2 puntos porcentuales.
El aumento de velocidad depende de la sustitución fundamental del sistema de accionamiento. El motor síncrono de imanes permanentes de accionamiento directo, junto con rodillos guía de fibra de carbono, reduce la inercia en un 40 %. Combinado con el desenrollado de doble estación y los dispositivos automáticos de unión de láminas por adsorción al vacío, el tiempo de cambio de bobina se reduce de 4 minutos a 30 segundos, y la velocidad operativa efectiva general aumenta en más del 55 %. La empresa invirtió unos 70 000 dólares en la renovación, y el ahorro en residuos por sí solo generó un ingreso anual de 5000 dólares, con un período de recuperación de la inversión de unos 9 meses. La lección de este caso es que el período de retorno de la inversión en transformación tecnológica en la etapa de corte suele ser más corto de lo esperado.
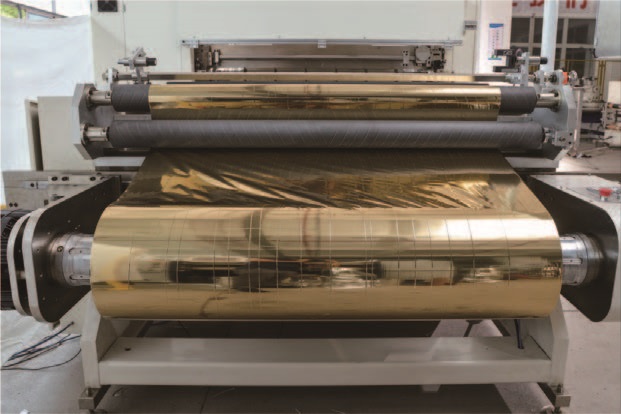
Caso 2: El "desafío de la tasa de rendimiento" de los proveedores de materiales para estampado en caliente de Wenzhou
Si el caso anterior se centró en la eficiencia y el costo, la práctica de una empresa de materiales de estampado en caliente de Wenzhou apunta a la calidad como prioridad. La empresa suministra materiales de lámina para estampado en caliente a clientes de embalaje e impresión, ofreciendo una variedad de especificaciones de producto y adaptándose a cortes estrechos y medianos para diferentes cajas de regalo y cajas de colores. Los problemas con el equipo original son bastante representativos: tensión irregular de la lámina después del corte, fácil desprendimiento del recubrimiento superficial, desviación frecuente durante el corte ancho e incumplimiento de los estándares de aceptación de los clientes de embalaje de alta gama.
El problema clave radica en la doble pérdida de control de tensión y precisión de corrección. La estructura compuesta multicapa de la lámina de estampado en caliente es extremadamente sensible a las fluctuaciones de tensión. El acoplamiento de tensión combinado provoca estiramiento, deformación o arrugas en los bordes, que son las principales causas de bordes irregulares y daños en el recubrimiento. La máquina de corte servo totalmente automática y computarizada de la empresa divide la trayectoria de bobinado en tres zonas de tensión independientes, cada una controlada por servomotores independientes y retroalimentación de rodillos flotantes, eliminando por completo los efectos de acoplamiento de tensión. Combinada con un sistema de corrección fotoeléctrica importado y un sistema de bobinado y desbobinado flexible de baja tensión, el rango de corte abarca de 5 mm a 1300 mm y admite memoria de parámetros inteligente y cambios de especificaciones con un solo clic.
Resultados inmediatos: la tasa de rendimiento del producto aumentó al 99,8 %, los tiempos de cambio de pedidos se redujeron en un 60 % y la eficiencia de producción mejoró en un 35 %. La incorporación de dispositivos de eliminación de estática elimina los defectos estéticos causados por la adsorción electrostática de polvo en los materiales de lámina. Como resultado, la empresa logró establecer contactos con varias empresas cotizadas de embalaje de alta gama, y el volumen de pedidos continúa creciendo. Este caso ilustra que, para los materiales de estampado en caliente de alto valor añadido, la precisión del corte determina directamente si los productos pueden acceder a cadenas de suministro de alta gama.

Caso 3: La "línea de defensa a nivel micrométrico" en escenarios de paquetes de cigarrillos específicos
El empaquetado del tabaco tiene requisitos casi estrictos en cuanto a la calidad del estampado en caliente. En los talleres de estampado de láminas de cigarrillos, suele darse una situación problemática: tras el estampado a alta velocidad, la costosa lámina desarrolla finas vetas de "polvo dorado" o bordes irregulares, conocidos en la industria como "oro volador" o "bordes ásperos". Los responsables de calidad suelen inspeccionar repetidamente la máquina de estampado en caliente, pero no logran encontrar la causa raíz; el problema reside, en realidad, en el proceso de corte previo.
El grosor de la lámina de oro estampada en caliente en los paquetes de cigarrillos suele estar entre 10 y 20 micras. Las máquinas de corte tradicionales presentan un error mecánico de ± 0,5 milímetros, que se magnifica en una desviación del registro del patrón durante el proceso de estampado. Incluso una desviación de 0,1 milímetros en la microtextura de seguridad o en el logotipo intrincado de los paquetes de cigarrillos de alta gama es suficiente para que queden incompletos y borrosos. Para ello, la nueva generación de máquinas de corte de paquetes de cigarrillos ha mantenido una precisión a largo plazo de ±0,1 milímetros, y algunos equipos de gama alta alcanzan hasta ±0,02 milímetros. Este avance se basa en tres pilares tecnológicos principales: el control de tensión de circuito cerrado completo ajusta dinámicamente la tensión en milisegundos, asegurando que la lámina no se estire; el deslizamiento del borde de las herramientas recubiertas de diamante se controla dentro de 0,005 milímetros, eliminando rebabas a nivel físico; el sistema inteligente de corrección de desviación rastrea los bordes de la lámina en tiempo real, eliminando por completo la desviación serpenteante.
En términos de eficiencia, las características de "ciclo corto, múltiples lotes" de los pedidos de paquetes de cigarrillos requieren un intercambio de pedidos más rápido. La máquina de corte integrada utiliza un sistema de posicionamiento totalmente automático y una función de almacenamiento de recetas para reducir el tiempo de cambio de pedido de 30 minutos a menos de 3 minutos. El corte preciso también reduce la pérdida de material del tradicional 8 %-10 % a menos del 2 %, lo que supone un ahorro considerable para las empresas de impresión de paquetes de cigarrillos que consumen cientos de toneladas de papel de aluminio al año. Más importante aún, los bordes de rollo extremadamente planos y el ancho uniforme que proporciona el corte garantizan un registro perfecto entre los patrones estampados en caliente con posicionamiento holográfico y los diseños impresos, lo que permite presentar con claridad métodos avanzados de antifalsificación, como microtextos y patrones calados, cumpliendo directamente la función antifalsificación de los paquetes de cigarrillos.
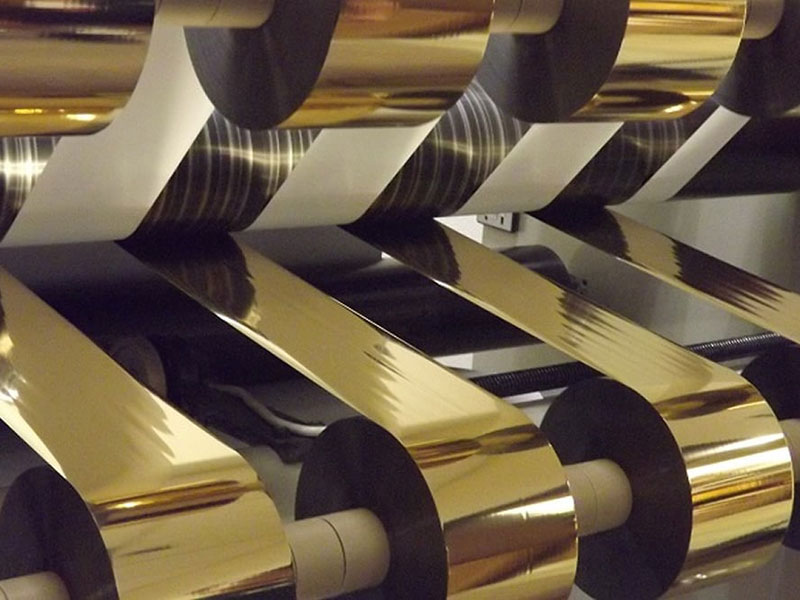
Análisis de casos prácticos: Revaluación del valor estratégico en la etapa de segmentación
Tras analizar los casos anteriores, se vislumbra un entendimiento común: las máquinas de corte de láminas para estampado en caliente ya no son simples "herramientas de corte", sino que se han convertido en centros de eficiencia que conectan la adquisición de materiales con su uso en la producción.
Para las empresas de embalaje e impresión, la capacidad de producción flexible que ofrecen las máquinas de corte propias está transformando la lógica de aprovisionamiento. Antes, los proveedores debían solicitar bobinas de lámina terminadas con diversas especificaciones, lo que ocupaba espacio de almacenamiento y generaba retrasos. Ahora, solo se necesitan bobinas anchas, con cortes según se requiera, lo que reduce los plazos de entrega de días a horas y mejora significativamente la capacidad de respuesta a pedidos no estándar, como embalajes irregulares y anchos especiales. Tras la introducción de una máquina de corte inteligente de alta velocidad en una imprenta especializada en envases de vino en el este de China, la tasa de pérdidas en el proceso de estampado en caliente se redujo del 5 % al 8 % a menos del 2 %. Este único producto supuso un ahorro de más de 45 000 dólares en costes anuales y aumentó la rotación de inventario en un 40 %.
Desde la perspectiva de la evolución tecnológica, las máquinas de corte de láminas para estampado en caliente están pasando de la precisión mecánica a la precisión inteligente. La expansión de funciones como la inspección visual CCD, el control de la tensión de conicidad y la gestión de parámetros de fórmula ha reducido considerablemente la brecha de capacidad entre técnicos principiantes y experimentados, lo que ha permitido que la calidad del corte dependa de los sistemas en lugar de la experiencia. Para la industria del embalaje y la impresión, que actualmente se encuentra en una época de márgenes de beneficio reducidos, esta estabilidad de calidad replicable y predecible puede ser más estratégica que simplemente aumentar la capacidad. Al fin y al cabo, en el estampado en caliente —un oficio que valora el brillo y la textura— cualquier desperdicio de material o un solo error de registro se hará evidente en el producto final.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Cortadora de láminas en frío
 Rebobinador de cinta para impresión de tarjetas
 Cortadora de cinta para impresión de tarjetas
 Cortadora de láminas holográficas
 Cortadora de láminas de mejora digital
 Cortadora de láminas de estampación en caliente RSDS7H 1350 PLUS
 Cortadora de láminas de estampación en caliente (RSDS7H) 1350






