La dificultad para operar la máquina cortadora de láminas para estampado en caliente no radica en "saber encenderla", sino en "cortar con precisión, recoger con orden y evitar rebabas". La lámina para estampado en caliente tiene un sustrato delgado y un recubrimiento frágil, lo que la hace muy sensible a la tensión, las herramientas de corte y la electricidad estática. Cambiar a un material de lámina diferente para el mismo equipo puede resultar en una lógica de parámetros completamente distinta. A continuación, se presenta en dos líneas: pasos prácticos y técnicas clave, equilibrando los puntos de entrada para principiantes con la predicción y solución de problemas comunes.
1. "Veto" antes del inicio: Confirmación de seguridad y estado
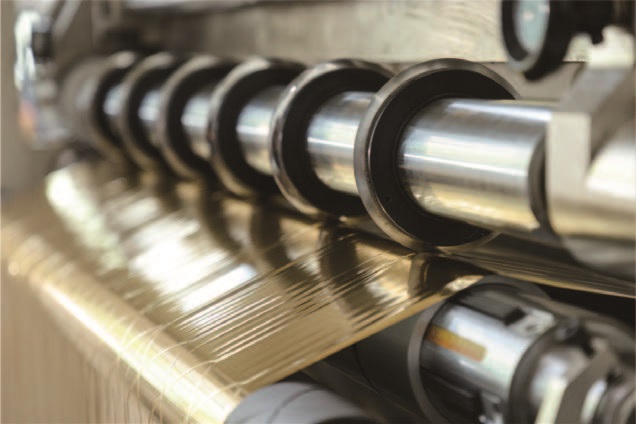
En las normas de funcionamiento de las máquinas cortadoras, la seguridad es primordial. La máquina cortadora de láminas para estampado en caliente tiene múltiples puntos de contacto y piezas giratorias de alta velocidad; está estrictamente prohibido operar el eje giratorio con guantes. El cabello largo debe ir recogido en el gorro y los puños bien ajustados. Esto no es una mera formalidad: la lámina es extremadamente fina y, una vez que los guantes o la ropa se enganchan en ella, a menudo no hay tiempo para detenerse bruscamente.
La verificación del estado del equipo se centra en tres puntos: herramientas, presión de aire y parada de emergencia. Compruebe si hay astillamiento en el borde de las cuchillas redondas o planas; incluso las astillas más pequeñas pueden convertirse en rebabas periódicas o roturas de la lámina a altas velocidades. La presión de aire en el conducto de aire generalmente debe alcanzar 0,5–0,7 MPa. Una presión de aire insuficiente provocará una fuerza de sujeción insuficiente en el mandril, lo que hará que el husillo se mueva durante el funcionamiento. El botón de parada de emergencia debe pulsarse una vez para confirmar que el accionamiento principal puede cortar.
2. Alimentación y penetración de la película: La trayectoria es más importante que la fuerza.
El núcleo del material se centra. Tras instalar el rodillo en la bobina, se debe bloquear el mandril y ajustar el dispositivo de centrado para que el centro del rollo de lámina coincida con el eje central del equipo. Los rodillos principales excéntricos no presentan anomalías a bajas velocidades, pero al aumentar la velocidad, la tensión de bobinado fluctúa periódicamente, manifestándose directamente como una cara final de rebobinado en forma de torre o acampanada.
La trayectoria de penetración de la película varía ligeramente según el modelo, pero la secuencia general es: rodillo guía de desenrollado → rodillo de detección de tensión → grupo de cuchillas de corte → rodillo guía de bobinado. Mantenga la lámina plana durante la penetración, sin torcerla ni voltearla. Pegue la punta del material al tubo central de bobinado con cinta adhesiva, aplicando dos o tres puntos. Si la cinta es demasiado gruesa, pueden formarse protuberancias locales durante la etapa inicial de bobinado, que son difíciles de eliminar una vez presionadas contra la capa interna.
3. Ajustes de parámetros: La tensión es el alma, la velocidad es la protección.
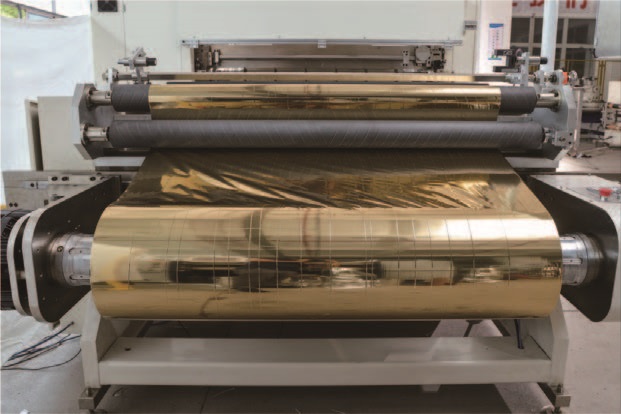
En la lógica de parámetros del corte de láminas por estampado en caliente, la tensión tiene prioridad sobre la velocidad. Un error común entre los principiantes es copiar la velocidad máxima indicada en la placa de características del equipo sin tener en cuenta la tensión y el material de la lámina adecuados.
El ajuste de tensión sigue el principio de "pequeño sobre grande, bajo primero, luego tono". Tomando como ejemplo la lámina delgada común para estampado en caliente, el valor de referencia para la tensión de bobinado está entre 20 y 50 N, con un ajuste fino dependiendo del grosor y ancho del material de la lámina. Para ajustes más precisos, consulte las características del material: la lámina de estampado en caliente con base de PET tiene mayor resistencia a la tracción y una tensión ligeramente mayor; la lámina con base de papel es propensa a la deformación por estiramiento y debe mantenerse con una tensión baja y constante; la lámina de transferencia y la lámina láser son muy sensibles a las fluctuaciones de tensión, por lo que se recomienda habilitar el control de tensión de bucle cerrado. La tensión de bobinado suele ser entre un 10 % y un 15 % menor que la tensión de bobinado, y se establece una reducción de conicidad del 15 % al 25 % para compensar la extrusión externa causada por el aumento del diámetro de la bobina.
Se recomienda controlar la velocidad de corte inicial entre 30 y 50 metros por minuto. El objetivo del corte de prueba a baja velocidad no es maximizar el rendimiento, sino que los operarios observen si el corte es limpio, si hay ruidos anormales en el eje de la cuchilla y si la superficie de salida es plana. Tras confirmar que todo está correcto, la velocidad se aumenta gradualmente, sin superar los 20 metros por minuto en cada aceleración.
La distancia de corte debe ajustarse con la herramienta completamente detenida. La holgura de la cuchilla se suele ajustar entre el 10 % y el 15 % del grosor de la lámina; si es demasiado ajustada, acelera el desgaste; si es demasiado suelta, no corta y provoca rebabas. Tras ajustar la herramienta, utilice un calibrador para medir la distancia entre los portaherramientas y compruebe, mediante un movimiento de vaivén, que el eje de la herramienta no se desplace.
4. Prueba de corte y confirmación de la primera pieza: Detenerse es más importante que correr.
La fase de prueba previa a la producción en masa formal marca la diferencia entre un trabajo cualificado y uno realizado a ciegas. Tras trotar entre 1 y 2 metros, deténgase inmediatamente y extraiga la muestra para inspeccionar tres indicadores: corte, anchura y superficie.
El corte debe ser limpio, sin rebabas irregulares ni desprendimiento de polvo de aluminio. Si aparecen rebabas, priorice la revisión del filo y la separación de la cuchilla en lugar de ajustar la tensión de inmediato; el 90 % de las rebabas repentinas se pueden solucionar cambiando la herramienta. El ancho se mide con un calibrador, con errores generalmente controlados dentro de ±0,5 mm. La inspección de la superficie se centra en la detección de marcas de rodillos o adsorción electrostática de virutas de lámina, que pueden causar manchas durante el estampado posterior.
Tras superar la prueba de corte, los operarios no deben abandonar sus puestos durante la primera operación de laminación. Los fallos en el corte de láminas para estampado en caliente suelen concentrarse durante la fase de aceleración: cambios en el gradiente de tensión, retraso en la respuesta correctiva y mayor acumulación estática, todo ello amplificado tras aumentar la velocidad.
5. Evaluación y manejo rápidos de problemas de alta frecuencia
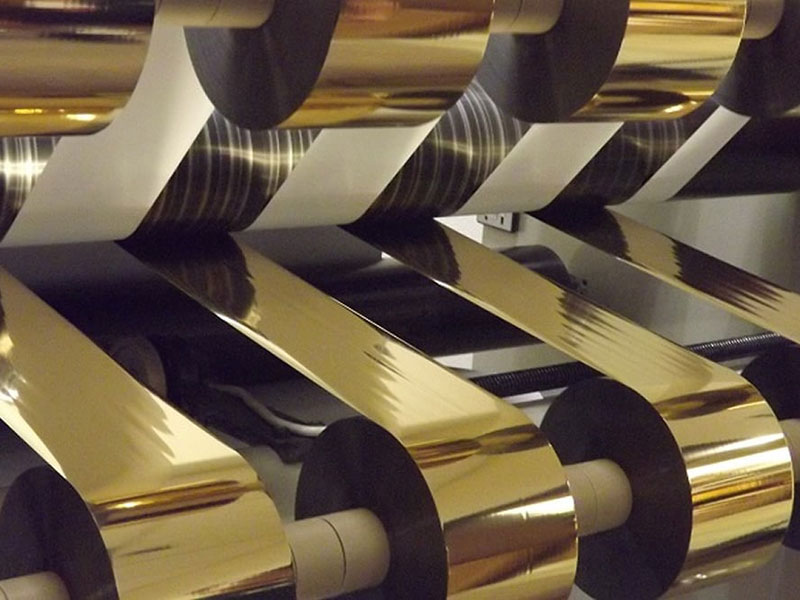
Rebabas y desgaste: Primero, observe el filo de la cuchilla. Use una lupa para detectar posibles astillamientos; si al tocarla ligeramente siente que no tiene filo, deberá reemplazarla. Si la herramienta está en buen estado, verifique si la separación es demasiado grande; se recomienda ajustar la separación de la lámina delgada a 1,2-1,5 veces el grosor del material. La electricidad estática también puede ser un factor de empuje oculto; la instalación de barras de aire iónico delante y detrás del portaherramientas puede mejorar significativamente este aspecto.
Lámina rota: Se rompe regularmente en el filo, generalmente debido a una presión excesiva del cuchillo o a una muesca en la hoja, lo que provoca la formación de microfisuras en el corte que luego se extienden y se rompen bajo tensión; para roturas aleatorias de la lámina, priorice la reducción de la tensión para comprobar si la salida del freno de polvo magnético es inestable.
Superficie de bobinado irregular: primero, descarte la causa más común de obstrucción del sensor de corrección por residuos de lámina; luego, verifique el paralelismo de cada rodillo guía (tolerancia ≤ 0,5 mm/m). Si tanto la herramienta como la corrección son normales, ajuste gradualmente la conicidad del bobinado para que la mayoría de los problemas de la superficie de bobinado converjan en este paso.
6. Recapitulación y hábitos diarios
Al descargar, coloque con cuidado sobre la bandeja para evitar dañar los extremos del rollo. Etiquete con las especificaciones, metros y fecha para facilitar la trazabilidad. Después de cada turno, limpie el polvo de aluminio y las manchas de pegamento en las superficies del soporte de la cuchilla y del rodillo guía. Las virutas de aluminio se acumulan hasta cierto punto y pueden rayar las superficies posteriores, formando residuos ocultos.
Lo que realmente amplía la brecha en la habilidad operativa no es la cantidad de parámetros que se recuerdan, sino establecer una secuencia de clasificación como "detenerse antes de observar, ir despacio antes de ir rápido, usar el cuchillo antes de aplicar tensión". Los defectos de calidad en el corte de láminas para estampado en caliente rara vez se deben a una sola causa: las rebabas provocan la acumulación de residuos, estos residuos generan desalineación, y la desalineación aumenta aún más el desgaste en un lado, creando un círculo vicioso. La forma de interrumpirlo es siempre detenerse en el primer paso y corregirlo.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Cortadora de láminas en frío
 Rebobinador de cinta para impresión de tarjetas
 Cortadora de cinta para impresión de tarjetas
 Máquina cortadora de láminas de estampación en caliente
 Cortadora de láminas holográficas
 Cortadora de láminas de mejora digital
 Cortadora de láminas de estampación en caliente RSDS7H 1350 PLUS
 Cortadora de láminas de estampación en caliente (RSDS7H) 1350






