El estampado en caliente y el corte son pasos clave en el proceso de estampado, y su calidad determina directamente el éxito de los productos de estampado en caliente posteriores. En la industria se dice que "30% caliente, 70% cortado", y la calidad del corte depende casi por completo del control de la tensión. La lámina de estampado en caliente suele estar hecha de PET como material base, con un espesor total de solo 12–30 μm. Su superficie está laminada con una capa de liberación, una capa de color, un recubrimiento de aluminio y una capa adhesiva. Tiene una estructura delgada y un recubrimiento muy frágil, lo que la hace mucho más sensible a la tensión mecánica que las películas de embalaje comunes. Una tensión excesiva provoca que el sustrato se estire y se deforme, que el recubrimiento se agriete y que el manguito se desalinee durante el estampado en caliente del producto terminado; si la tensión es demasiado baja, los rollos se aflojan, los extremos quedan desiguales e incluso se desarrollan arrugas en forma de "núcleo de crisantemo". Lo que supone un desafío aún mayor es que las velocidades de corte han pasado de los tradicionales cien metros por minuto a 300-500 m/min, y las fluctuaciones de tensión de milisegundos pueden generar riesgos de calidad irreversibles en miles de metros de cintas de aluminio. Por lo tanto, la tecnología de control de tensión ha superado con creces la idea simplista de "tensar el aluminio" y ha evolucionado hasta convertirse en un sistema dinámico de servocontrol de circuito cerrado que abarca todo el proceso de desenrollado, tracción y rebobinado.
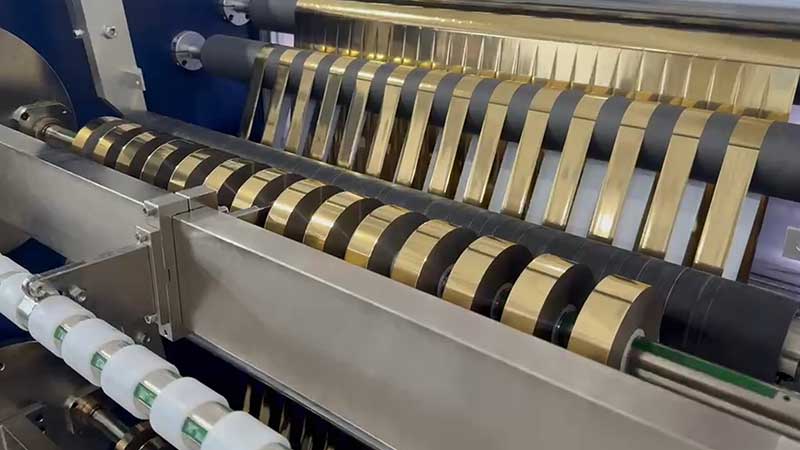
Sección de desenrollado: control anticonicidad y aislamiento de perturbaciones
El desenrollado es el punto de partida de la tensión y también la sección donde el diámetro cambia de forma más drástica. Desde el rollo completo hasta el núcleo hueco, el diámetro de la bobina es varias veces, o incluso más de diez veces, la proporción habitual, y el momento de inercia cambia significativamente. Si el extremo de desenrollado no se puede adaptar en tiempo real, las fluctuaciones de tensión se transmitirán directamente a la cortadora, causando desviaciones dimensionales en el corte o arrugamiento del material. Las soluciones tradicionales suelen utilizar frenos de polvo magnético para proporcionar un par inverso, logrando un ajuste continuo mediante la regulación de la corriente de excitación. Sin embargo, la lógica de control no busca una "tensión constante"; por el contrario, el extremo de desenrollado requiere un control anticonicidad: a medida que disminuye el diámetro de la bobina, el par de frenado disminuye automáticamente según una curva preestablecida, asegurando que la lámina mantenga una tensión superficial similar en el momento de la separación del rollo maestro. Si el par de frenado no disminuye con el diámetro de la bobina, la capa inferior de la bobina grande se estira fácilmente en exceso y aparecen estrías longitudinales al desplegarse. La tensión de referencia para el desenrollado de láminas de estampado en caliente suele estar entre 3 N y 8 N. A altas velocidades, la vibración lateral puede aumentar ligeramente entre un 5 % y un 10 %, pero una vez que se observan líneas de estiramiento longitudinal, deben corregirse de inmediato. Además, la corrección del desenrollado y el control de tensión deben estar funcionalmente desacoplados. Los sensores fotoeléctricos detectan la posición del borde del rollo hembra e impulsan el asiento de desenrollado para que se mueva lateralmente. Si la respuesta de corrección es demasiado lenta, puede acumular un desplazamiento, mientras que una fuerza excesiva puede generar nuevas oscilaciones serpentinas. Cada uno cumple su función para proporcionar un punto de entrada estable para la tensión fundamental.
Sección de bobinado: Estrategia de reducción de conicidad y segmentación
El rebobinado es la manifestación final de la calidad del corte. Durante el bobinado, el diámetro aumenta de hueco a lleno. Si se mantiene una tensión constante, el material exterior comprimirá continuamente la capa interior, lo que hará que la cara final se deslice en el mejor de los casos, o que el núcleo se comprima en arrugas con forma de crisantemo. Por lo tanto, el control de la tensión cónica se ha convertido en la lógica estándar para el bobinado de láminas de estampado en caliente: la tensión disminuye de acuerdo con una curva preestablecida a medida que aumenta el diámetro. El coeficiente de conicidad de la lámina de estampado en caliente suele ser de 0,5 a 0,8, con una tensión inicial establecida en el 8 % al 12 % de la tensión de rotura del material, y una tensión final en el 40 % al 70 % del valor inicial. Una solución más refinada utiliza un control segmentado: la sección inicial (diámetro del rollo 0-20 %) asegura un núcleo liso y ajustado con menor tensión; los segmentos de tensión constante (20 %-70 %) mantienen una presión estable entre capas; La sección de descenso cónico (70 %-100 %) reduce gradualmente la tensión para compensar el efecto de compresión adicional causado por el propio peso del anillo exterior sobre la capa interior. La ventaja de esta estrategia segmentada radica en reconocer que los requisitos mecánicos en las distintas etapas del proceso de bobinado son fundamentalmente diferentes, y una única curva cónica de pendiente fija no puede satisfacer simultáneamente los objetivos duales de unión del núcleo y resistencia al aflojamiento de la capa exterior.
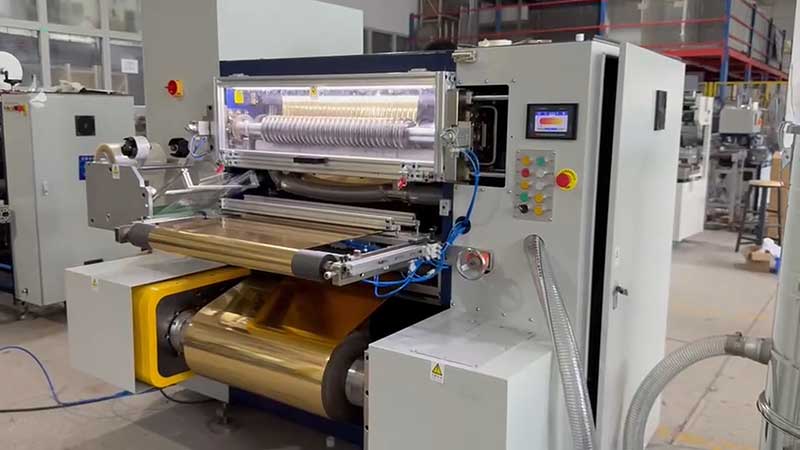
Acoplamiento de rodillos de presión y tensión: una dimensión sinérgica subestimada.
El control de tensión no funciona de forma aislada. El rodillo de presión es responsable de presionar la lámina sobre el núcleo, expulsar el aire entre las capas y proporcionar tracción por fricción. Existe un acoplamiento profundo entre su estado y el ajuste de tensión. Si el eje del rodillo de presión y el eje de bobinado no son paralelos, y la desviación de presión supera los 0,05 mm/m, la superficie de la lámina tendrá un lado tenso y el otro flojo, y el lado flojo se arrugará fácilmente. La dureza del rodillo también es crucial: los rodillos demasiado duros no pueden adaptarse a las ligeras fluctuaciones en el espesor de la lámina, mientras que los demasiado blandos se deforman fácilmente y provocan una distribución desigual de la presión. Para la lámina de estampado en caliente, se recomienda utilizar superficies de rodillos de poliuretano o caucho de nitrilo con una dureza Shore de 60-75. Un problema más sutil reside en la coordinación temporal entre la presión y la tensión. En la etapa inicial del bobinado, el diámetro de la bobina es pequeño, lo que requiere una alta presión de contacto para expulsar el aire; en la etapa posterior del bobinado, el diámetro aumenta y la presión de contacto debe disminuir gradualmente. Si la tensión de conicidad disminuye pero la presión sobre el rodillo se mantiene alta, se genera una situación contradictoria de baja tensión externa y alta presión sobre el rodillo. Esta es la verdadera causa de muchos fallos por arrugamiento, y no simplemente una tensión mal ajustada. Por lo tanto, las máquinas de corte de alta gama incorporan un mecanismo de rodillo de presión flotante que ajusta automáticamente su posición según los cambios en el diámetro de la bobina, manteniendo un ángulo de envoltura y una presión de contacto constantes, y acoplando proporcionalmente la presión del rodillo y la tensión de bobinado para resolver esta contradicción.
Velocidad de respuesta: desde retardo PID hasta bucle cerrado a nivel de milisegundos.
No importa cuán ingeniosamente diseñada esté la curva cónica, si la respuesta del sistema de control no puede seguir el ritmo de los cambios de velocidad, todas las estrategias fallan. Las máquinas de corte tradicionales se basan en algoritmos PID para el control de tensión, con tiempos de respuesta que van de 200 a 500 ms. En contraste, el corte de láminas de estampado en caliente toma solo unos segundos desde el inicio hasta 500 m/min. Cuando un rollo de material pasa por las juntas de los extremos, las perturbaciones de tensión se propagan a lo largo de toda la trayectoria de la cinta en 50 ms. Esto significa que el comando de corrección PID aún no se ha emitido y las perturbaciones ya han causado arrugas o aflojamiento en el extremo de rebobinado. La nueva generación rompe este cuello de botella en dos dimensiones: el extremo de ejecución utiliza un motor de par de accionamiento directo con un diseño de rotor y carrete integrado, eliminando el juego del reductor y la deformación elástica de acoplamiento, reduciendo la constante de tiempo mecánica en el lado de desenrollado de 80 ms a 12 ms y comprimiendo el retraso desde el comando de ajuste de tensión hasta la salida de par a menos de 5 ms; El algoritmo de control adopta una estructura anidada de tres capas: «bucle de corriente, bucle de velocidad y bucle de tensión». La respuesta del bucle de corriente, inferior a 1 ms, controla directamente la salida de par, mientras que el bucle de velocidad, inferior a 5 ms, suprime las perturbaciones causadas por las fluctuaciones de velocidad. El modelo de superposición más externo predice la anticipación y calcula el cambio de par requerido con antelación, basándose en las variaciones del diámetro de la bobina y las curvas de aceleración/desaceleración. Los datos medidos muestran que, en condiciones donde la velocidad disminuye de 500 m/min a 300 m/min, la solución PID tradicional presenta una sobretensión de aproximadamente 3,5 N y un tiempo de recuperación de aproximadamente 400 ms, mientras que la solución de anticipación más doble bucle cerrado presenta una sobretensión de solo 0,8 N y un tiempo de recuperación de aproximadamente 80 ms. Esta magnitud de diferencia determina directamente si la tira de lámina pasa sin problemas o se rompe durante el corte a alta velocidad.
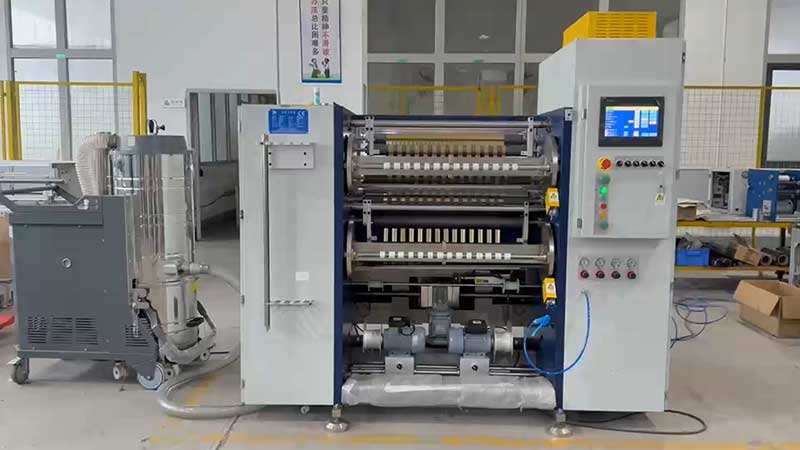
Compatibilidad de materiales: No existe una fórmula de tensión universal.
El estampado en caliente de láminas de oro no se realiza con un solo material. La lámina de sustrato de PET tiene alta resistencia y buena estabilidad, capaz de soportar alta tensión; la lámina a base de papel es relativamente blanda y se estira y deforma fácilmente, requiriendo baja tensión y manteniendo la estabilidad; los recubrimientos de láminas de transferencia y láser tienen estructuras complejas y son extremadamente sensibles a las fluctuaciones de tensión, requiriendo sistemas de circuito cerrado para controlar dichas fluctuaciones al mínimo; los recubrimientos de láminas con textura metálica son más gruesos, y una tensión excesiva puede provocar que el recubrimiento se desprenda. Incluso para el mismo tipo de lámina de sustrato de PET, los ajustes de tensión para espesores de 12 μm y 25 μm son completamente diferentes. Por lo tanto, los sistemas modernos de control de tensión de las máquinas de corte suelen estar equipados con funciones de gestión de fórmulas de proceso, que permiten a los operadores preestablecer parámetros de tensión y curvas de conicidad para diferentes materiales, anchos y espesores, que se pueden recuperar con un solo clic durante los cambios de pedido para reducir los errores de configuración humanos. Esto puede parecer una función de conveniencia, pero en realidad, es un reconocimiento institucionalizado del hecho de que "el control de la tensión no puede existir independientemente de las propiedades del material".
Desde la regulación actual en frenos de partículas magnéticas hasta la respuesta de par a nivel de milisegundos en servoaccionamientos directos; desde un único ajuste de tensión constante hasta el acoplamiento de la presión de rodillo y cono segmentado, la evolución de la tecnología de control de tensión de las máquinas de corte de láminas de estampado en caliente refleja una cuestión más fundamental: en el procesamiento de materiales frágiles a nivel micrométrico, el límite entre "suelto" y "apretado" es extremadamente estrecho, y la verdadera prueba de la tecnología es la capacidad de mantener la tensión de forma estable dentro de ese estrecho margen durante procesos dinámicos de alta velocidad. A medida que las velocidades de corte siguen aumentando, la intervención de la computación perimetral y el control predictivo de IA puede reducir aún más el tiempo de respuesta a menos de 10 ms, pero la lógica central permanece inalterada: el objetivo final del control de tensión es asegurar que cada capa de lámina soporte la cantidad justa de tensión durante el bobinado, ni suelta ni apretada, y complete la transición del rollo maestro ancho a la bobina estrecha de precisión en el estado correcto.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Cortadora de láminas en frío
 Rebobinador de cinta para impresión de tarjetas
 Cortadora de cinta para impresión de tarjetas
 Máquina cortadora de láminas de estampación en caliente
 Cortadora de láminas holográficas
 Cortadora de láminas de mejora digital
 Cortadora de láminas de estampación en caliente RSDS7H 1350 PLUS
 Cortadora de láminas de estampación en caliente (RSDS7H) 1350






