El corte de láminas para estampado en caliente es un eslabón discreto pero crucial en la cadena de producción de embalaje e impresión. Se ubica al inicio del proceso de estampado en caliente, donde la calidad y la eficiencia del corte determinan directamente el ritmo de producción y los costos de material de las máquinas de estampado en caliente posteriores. Sin embargo, durante mucho tiempo, las mejoras de eficiencia en este proceso se han equiparado simplemente con "aumentar la velocidad del vehículo": la velocidad nominal del equipo se ha incrementado de 200 metros por minuto a 500 metros por minuto, pero la producción efectiva real a menudo se ve afectada por paradas para el cambio de material, pruebas de corte para la disposición de herramientas, desperdicio por rotura de láminas y reprocesamiento de bordes irregulares.
Las verdaderas mejoras en la eficiencia requieren cambiar la perspectiva de "qué tan rápido funciona la máquina" a "qué tan bien se utiliza cada metro de lámina". Lo primero se refiere a parámetros mecánicos, mientras que lo segundo representa la capacidad del sistema.

Desperdiciado y comido rápidamente
Las pérdidas de eficiencia en la sección de corte de láminas para estampado en caliente rara vez se manifiestan como "fallos de equipo"; con mayor frecuencia, están ocultas en algunos detalles cotidianos.
El utillaje depende de la experiencia, y el material de los bordes es ancho por motivos de seguridad. En el corte tradicional, los operarios suelen dejar un amplio margen a ambos lados del rollo principal para garantizar que el ancho del producto final cumpla con las especificaciones, con una utilización del material que oscila entre el 85 % y el 90 %. Los pedidos combinados de tiras estrechas con múltiples especificaciones resultan especialmente desventajosos; los cálculos manuales de la posición de la herramienta dificultan la exploración de todas las combinaciones, y el desperdicio de material de los bordes se convierte en un coste implícito.
Las paradas por cambio de rodillo consumen horas de trabajo efectivas. Después de usar cada rodillo maestro, enhebrar la lámina, alinearla, recibir el material y volver a acelerar la velocidad lleva incluso a los operarios más experimentados entre diez y veinte minutos. Si se cambia el rodillo diez veces al día, se agotará en poco más de dos horas. Esto sin contar el tiempo de realineación y el desperdicio por cortes de prueba causados por una recepción de material imprecisa.
Las fluctuaciones de tensión generan "desperdicios invisibles". El material base de la lámina de estampado en caliente es delgado y el recubrimiento es frágil; incluso pequeñas fluctuaciones de tensión pueden provocar estiramiento, deformación o arrugamiento. Estos defectos pueden no ser evidentes de inmediato durante el corte, pero pueden causar un registro impreciso, pérdida de oro y errores de estampado durante los procesos posteriores de estampado en caliente. Para cuando se detectaba el problema, el rollo completo ya se había cortado.
Una vez que la lámina se rompe, toda la línea se reinicia a cero. Desgaste de la herramienta, adsorción electrostática, atascamiento del rodillo guía, envejecimiento del embrague de polvo magnético: si se presenta alguno de estos problemas, la lámina se rompe instantáneamente durante el funcionamiento a alta velocidad y toda la línea se detiene para realimentar el material. Para equipos con roturas frecuentes de lámina, incluso a alta velocidad, esto resulta inútil.
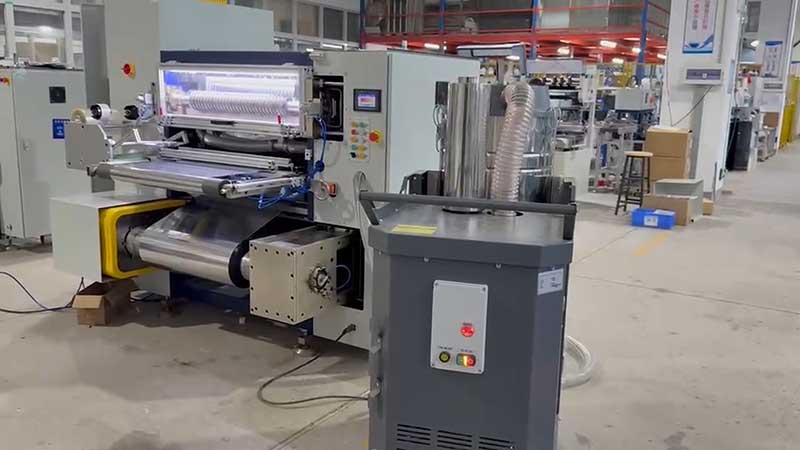
Tres vías paralelas para la mejora de la eficiencia
Para estos puntos de pérdida, las medidas prácticas actuales para mejorar la eficiencia se basan en tres enfoques principales: optimizar el diseño de las cuchillas, garantizar cambios de retroceso continuos y estabilizar la tensión. La combinación de estos tres factores es lo que realmente genera un aumento en la productividad efectiva.
La inteligencia del proceso de diseño de herramientas es el área más prometedora para mejorar la utilización del material.El núcleo del algoritmo de diseño de herramientas de IA no es misterioso: tras introducir la combinación de ancho requerida para el producto final, el sistema selecciona automáticamente todas las posibles configuraciones de posición de la herramienta para encontrar la solución con el menor material de borde. Tomando como ejemplo una barra colectora de 1500 mm de ancho, el material de borde cortado manualmente puede tener más de 10 milímetros sobrantes, pero los algoritmos inteligentes pueden reducirlo a menos de 2 milímetros, aumentando la utilización del material de menos del 90 % a más del 98 %. Un sistema más avanzado también integra visión artificial: cámaras CCD escanean la lámina en tiempo real, identificando marcas de color, límites de patrones e incluso defectos de recubrimiento. Durante el corte, evita activamente las ubicaciones de defectos en lugar de eliminarlos en el producto final y luego buscarlos y devolverlos en etapas posteriores. La eficacia de esta combinación se refleja claramente en los datos reales: la tasa de utilización promedio del material para pedidos con múltiples especificaciones aumentó entre cuatro y cinco puntos porcentuales, y la tasa de desperdicio se redujo de más del ocho por ciento a menos del cuatro por ciento.
La tecnología de recepción automática resuelve el problema de la interrupción del servicio por cambio de bobina.Los dispositivos de empalme por ultrasonidos o fusión en caliente completan la conexión entre bobinas nuevas y antiguas sin interrupciones o con breves ralentizaciones, reduciendo el tiempo de cambio de material de veinte minutos a unos treinta segundos. Datos de pruebas reales de una empresa de embalaje en Zhejiang muestran que el tiempo promedio de cambio de material se ha reducido de 25 minutos a 35 segundos, lo que se traduce en un aumento de más del 40 % en la producción diaria. La mejora en la calidad de la conexión del material también tiene un efecto en cadena: las uniones son planas y firmes, lo que reduce la probabilidad de rotura de la lámina durante el corte y, por consiguiente, el tiempo de inactividad secundario causado por problemas en las uniones.
El control de tensión refinado garantiza tanto calidad como eficiencia.La tensión en las tres secciones de desenrollado, corte y bobinado se controla de forma independiente. Cada sección se alimenta y ajusta mediante servomotores combinados con rodillos flotantes, manteniendo las fluctuaciones de tensión dentro del uno por ciento. Para materiales altamente sensibles a la tensión, como la lámina de transferencia y la lámina láser, el control de bucle cerrado es especialmente importante: tensión estable, reducción de arrugas y deformación por tracción, rebabas en los bordes de corte y mejor adaptabilidad para el posterior estampado en caliente en máquinas. Mientras tanto, la eliminación de estática y la limpieza de los rodillos guía, que a menudo se pasan por alto en el mantenimiento diario, son en realidad dos causas ocultas de rotura de la lámina, además de la tensión. Las barras de aire iónico delante y detrás del soporte de la cuchilla, y la limpieza regular de la superficie del rodillo, son económicas pero pueden eliminar una cantidad considerable de roturas aleatorias de la lámina.
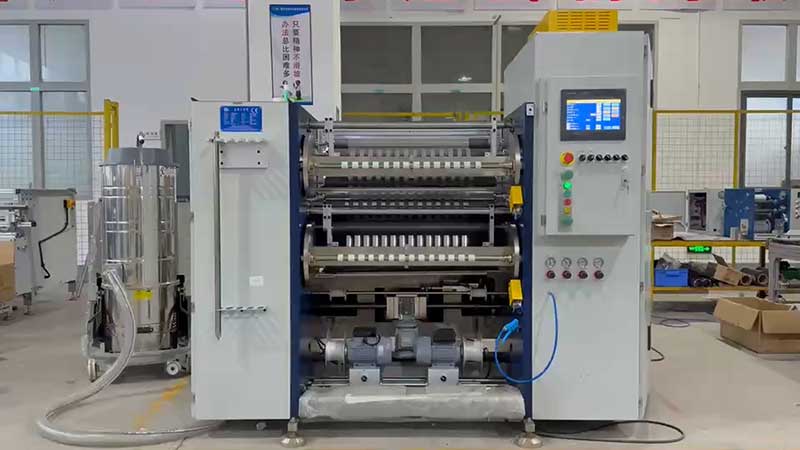
Los límites de la eficiencia no están en la cuchilla.
Un hecho destacable es que, cuando la velocidad de corte supera cierto umbral, el beneficio marginal de seguir aumentando la velocidad del vehículo disminuye rápidamente. El mayor riesgo de rotura de la lámina, la mayor dificultad para controlar la tensión y la menor uniformidad del bobinado consumen la velocidad adicional. Lo que realmente determina la producción efectiva de una máquina cortadora es su capacidad para operar de forma continua y estable sin paradas, así como la proporción de cada rollo del rollo principal que se corta en productos terminados que cumplen con los requisitos.
Desde esta perspectiva, la lógica para mejorar la eficiencia ha cambiado. Antes, la competencia se centraba en la dureza de la cuchilla y la potencia del motor; ahora, la atención se centra en la precisión de la colocación del algoritmo, la velocidad de retroalimentación del sensor y la fiabilidad de las operaciones de alimentación. Un dispositivo con una velocidad nominal de 500 metros por minuto puede sufrir roturas de lámina cada media hora y una parada de 20 minutos tras cada cambio de rollo, por lo que su rendimiento efectivo real puede ser inferior al de una máquina que funciona de forma continua durante ocho horas sin interrupción a 300 metros por minuto.
El precio unitario de la lámina para estampado en caliente no es bajo; cada pulgada desperdiciada representa una ganancia. Reducir el material de los bordes del 8 % al 2 %, disminuir el tiempo de bobinado de 20 minutos a medio minuto y reducir la rotura de la lámina de "varias veces al día" a "varias veces a la semana": estas mejoras, aparentemente insignificantes, se traducen en un aumento real de la eficiencia del corte. Para las fábricas que consumen millones de láminas al año, esto suele ser mucho más rentable que reemplazar una máquina más rápida.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Cortadora de láminas en frío
 Rebobinador de cinta para impresión de tarjetas
 Cortadora de cinta para impresión de tarjetas
 Máquina cortadora de láminas de estampación en caliente
 Cortadora de láminas holográficas
 Cortadora de láminas de mejora digital
 Cortadora de láminas de estampación en caliente RSDS7H 1350 PLUS
 Cortadora de láminas de estampación en caliente (RSDS7H) 1350






