El papel de aluminio para estampado en caliente es uno de los materiales más difíciles de cortar. Con un grosor de entre 12 y 25 μm, la estructura multicapa de PET (capa antiadherente, capa de color, capa de aluminio y adhesivo) puede sufrir daños permanentes debido a fluctuaciones de tensión que serían insignificantes en películas más gruesas. Una máquina que funciona a la perfección con papel de aluminio estándar de 25 μm puede generar microrebabas y polvo de aluminio en película láser de 12 μm, y una unidad optimizada para rollos maestros de 1600 mm suele fallar con una precisión de corte de tiras estrechas de 10 mm.
Esta guía desglosa las especificaciones que determinan directamente el rendimiento, la calidad de los bordes y el desempeño del estampado posterior, organizadas según los parámetros que más importan a los convertidores y fabricantes de láminas.
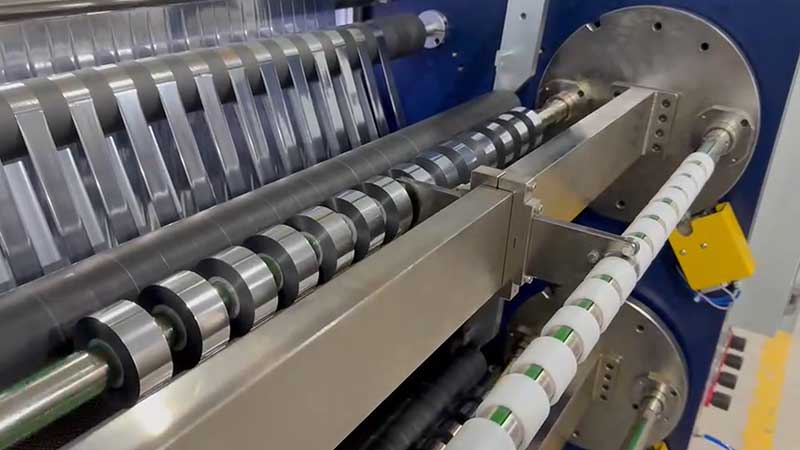
Capacidad de ancho: Más allá de la cifra máxima
Las especificaciones de ancho tienen dos dimensiones que deben ajustarse a la realidad de su producción: ancho máximo de desenrollado y ancho mínimo de corte. La mayoría de los proveedores anuncian el primero, pero subestiman la dificultad del segundo.
Para operaciones de gran formato que procesan rollos maestros de hasta 1600 mm, la rigidez del bastidor y el diámetro del eje de la cuchilla se vuelven cruciales. Un corte más ancho implica mayores fuerzas de flexión en el eje de la cuchilla; si el eje se flexiona, aunque sea ligeramente, bajo la presión de corte, el centro de la banda no se cortará completamente, mientras que los bordes se perforarán en exceso. Las máquinas de esta clase suelen pesar varias toneladas y requieren paneles de pared de acero aleado reforzados y ejes de cuchilla de gran diámetro con equilibrio dinámico para mantener la estabilidad a alta velocidad.
Para la producción de tiras estrechas de menos de 50 mm —común en roscas de seguridad, bandas decorativas y líneas de estampado en caliente—, la precisión en el posicionamiento de la herramienta y el diseño antivuelco son prioritarios. Los sistemas de bloqueo manual son propensos a la desviación dimensional debido a que las fuerzas de sujeción desiguales permiten el movimiento axial durante el funcionamiento. El bloqueo hidráulico o los ejes deslizantes de alta precisión son la opción más fiable cuando el ancho de la ranura se mide en milímetros. Si su perfil de pedido incluye cambios frecuentes de ancho, el posicionamiento automático de la herramienta puede reducir el tiempo de cambio de horas a minutos.
Un punto de referencia práctico: si el rollo maestro mide 640 mm y los rollos terminados tienen 2 cm de ancho, la máquina debe mantener una tolerancia de ±0,5 mm en ese ancho reducido. La única verificación fiable consiste en realizar pruebas de corte con el material más estrecho.
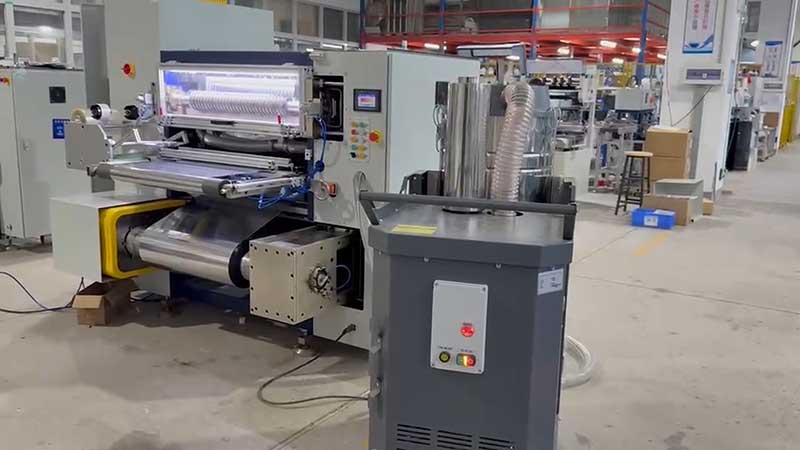
Control de tensión: la especificación que determina si tu foil sobrevive
La estructura laminar de la lámina para estampado en caliente es extremadamente sensible a la tensión mecánica. El control de la tensión no es una característica opcional, sino la base para que la máquina produzca un producto comercializable.
Sistema de lazo abierto versus sistema de lazo cerradoLos sistemas de lazo abierto que se basan en valores preestablecidos y frenos de partículas magnéticas son aceptables para aplicaciones de baja velocidad y no críticas por debajo de 100 m/min, pero no pueden compensar los cambios de diámetro durante el bobinado ni las perturbaciones de aceleración/desaceleración. Para el estampado en caliente de láminas, el control de tensión servo de lazo cerrado mediante sensores de tensión o rodillos flotantes es la especificación mínima aceptable. Un sistema de calidad mantiene la fluctuación de tensión dentro de ±1 % a ±3 % del valor establecido; los sistemas de gama alta alcanzan una precisión de ±0,5 N.
La tensión del cono no es negociable.A medida que aumenta el diámetro del rollo de rebobinado, mantener una tensión constante provoca que las capas exteriores compriman las interiores, generando defectos como el efecto crisantemo, burbujas de aire o transferencia de capas de aluminio. La tensión cónica reduce automáticamente la tensión de bobinado según una curva preestablecida a medida que aumenta el diámetro del rollo. Para el estampado en caliente de láminas, se recomienda un coeficiente de conicidad entre el 60 % y el 80 %, con una tensión final reducida al 40-70 % del valor inicial. Las máquinas sin función de conicidad no son adecuadas para la producción de láminas de estampado en caliente de calidad, independientemente de otras especificaciones.
Ejes deslizantes para la producción de banda ancha y múltiples tiras.Cuando una banda ancha se divide en varias tiras estrechas, cada tira deja de comportarse como parte de una banda continua. Las diferencias en el ancho de la tira, la penetración de la cuchilla y el diámetro de bobinado generan una tensión desigual entre las hebras individuales. Sin compensación de deslizamiento independiente, algunas tiras se tensan mientras que otras permanecen flojas. Un eje neumático de fricción deslizante de 7,6 cm (3 pulgadas) para el rebobinado garantiza una tensión estable en todos los rollos.
Método de hendido: Cortar versus rasgar
La diferencia entre un borde limpio y uno con rebabas radica en la diferencia entre cortar y desgarrar. Una cuchilla desafilada o con una geometría inadecuada presiona y fractura la lámina en lugar de cortarla limpiamente, produciendo rebabas microscópicas y polvo de aluminio que contaminan la banda y causan defectos en el estampado en caliente.
El corte con cizalla circular es el estándar de la industria.Para el estampado en caliente de láminas, las cuchillas rotatorias superior e inferior producen un corte limpio y uniforme con mínima deformación. Los sistemas de corte con cuchilla de afeitar o por aplastamiento son menos adecuados para láminas de PET, ya que tienden a deformar los bordes o a provocar una separación incompleta.
| Parámetro de la pala | Guía de especificaciones |
| Material | Carburo de tungsteno o recubrimiento de diamante para resistencia al desgaste del PET |
| Ángulo del cuchillo superior | 15°–20° para láminas de 12–30 μm para lograr cizallamiento en lugar de compresión |
| Espacio libre/superposición | Ajustable con precisión, sin escalones |
| salida del eje | ≤0,01 mm para evitar cortes incompletos en posiciones centrales. |
Para láminas láser y materiales holográficos, donde cualquier contacto con rodillos conlleva el riesgo de rayar el patrón de difracción, el corte con cuchilla de aire es una opción de alta gama sin contacto, costosa pero necesaria para productos de primera calidad.
puntos de referencia de tolerancia de anchoLos equipos calificados deben mantener el error de ancho dentro de ±0,1 mm; las operaciones centradas en la calidad deben apuntar a ±0,05 mm, recomendándose ±0,02 mm para láminas láser y otros materiales especiales. La desalineación de la cara final después del bobinado debe mantenerse dentro de ±0,2 mm; de lo contrario, el rollo podría tener un seguimiento deficiente en la máquina de estampado en caliente y causar errores de registro.
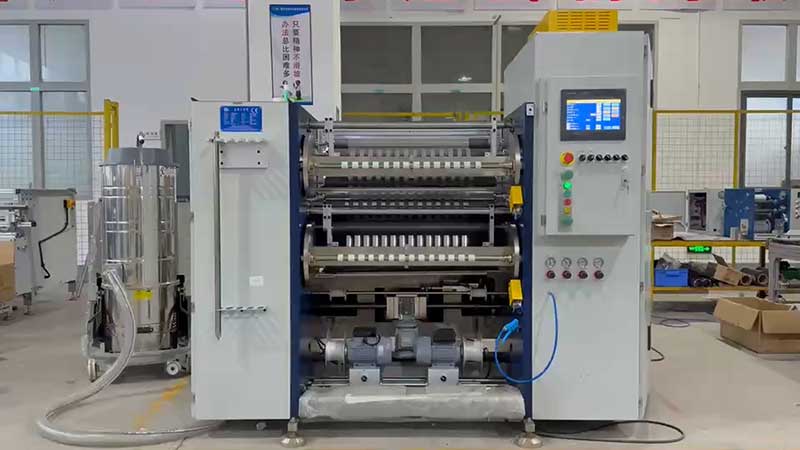
Rodillos guía y rigidez mecánica: los factores de calidad silenciosos
Cada rodillo que entra en contacto con la superficie de la lámina es una fuente potencial de arañazos o microvibraciones que dañan el recubrimiento. Estos principios mecánicos fundamentales determinan si la precisión se mantiene a lo largo de los años de producción.
Acabado superficialTodos los rodillos guía deben tener un acabado de espejo perfecto con una rugosidad superficial Ra ≤ 0,05 μm. Si bien son comunes los rodillos estándar de aleación de aluminio con una dureza HV700, la especificación del acabado es más importante que el material para la protección del recubrimiento.
Equilibrio dinámicoLos rodillos deben someterse a un equilibrado dinámico (grado G2.5 o superior) para evitar microvibraciones de alta frecuencia que dañen la capa de estampado en caliente a velocidades superiores a 200 m/min.
Rigidez del eje de cortePara anchos superiores a 1,6 metros, la deflexión del eje bajo presión de corte provoca cortes incompletos en el centro, mientras que los bordes se perforan en exceso. Los paneles de pared de acero aleado reforzado y los ejes de hoja de gran diámetro con equilibrio dinámico son esenciales, no opcionales.
Control de posición del borde(EPC). La precisión de corrección de ±0,5 mm evita que la lámina se desvíe, lo que de otro modo provocaría que un borde desarrollara rebabas mientras que el borde opuesto permanece socavado. Se prefieren las guías de borde ultrasónicas a los sensores fotoeléctricos para láminas brillantes que reflejan la luz de forma impredecible.
Velocidad: Potencia efectiva, no especificaciones máximas.
Las velocidades mecánicas de las cortadoras de láminas para estampado en caliente suelen oscilar entre 200 y 500 m/min, y algunos modelos de alta velocidad alcanzan los 550 m/min o más. Sin embargo, la relación entre velocidad y calidad no es lineal.
A medida que aumenta la velocidad de corte, los errores dinámicos se amplifican. La desviación lateral puede degradarse desde aproximadamente ±0,10 mm a velocidades inferiores a 100 m/min hasta ±0,35 mm a velocidades superiores a 300 m/min. La fluctuación de la tensión también aumenta, lo que puede provocar deformaciones en los bordes o defectos de bobinado. Para láminas ultrafinas de menos de 12 μm, puede ser necesario utilizar velocidades conservadoras para mantener la estabilidad dimensional.
Evaluar la producción efectiva en lugar de la velocidad máxima.Considere el tiempo de cambio de formato, el enhebrado de la banda y la eliminación de residuos. Una máquina con posicionamiento automático de herramientas y sistemas de sujeción rápida puede reducir el tiempo de cambio de formato de 15 minutos a tan solo 3 minutos, lo que mejora significativamente la productividad real incluso con una velocidad máxima moderada.
Resumen de las especificaciones principales
| Parámetro | Nivel de entrada | Centrado en la calidad | Gama alta |
| Tolerancia de ancho de corte | ±0,1 mm | ±0,05 mm | ±0,02 mm |
| Control de tensión | Circuito cerrado, ±3% | Circuito cerrado, ±1% | Servo de lazo cerrado, ±0,5 N |
| tensión cónica | Opcional | Estándar, 60–80% | Curva programable |
| Tipo de cuchilla | Navaja o trituradora | Corte circular | Cizalla circular, carburo |
| Velocidad mecánica máxima | 200 m/min | 400–500 m/min | 500–550 m/min |
| Diámetro de desenrollado | 600–800 mm | 800–1000 mm | 1000 mm+ |
| Ancho mínimo de ranura | 30 mm | 20 mm | 10 mm o menos |
| Precisión del EPC | ±1 mm | ±0,5 mm | ±0,2 mm |
Datos sintetizados a partir de las especificaciones de la industria.
Adaptación de las especificaciones a su combinación de materiales
El error más común en la adquisición de equipos consiste en especificar una máquina para los requisitos de mayor ancho y velocidad, descuidando los de menor ancho y grosor. Una máquina de 1600 mm con una velocidad nominal de 500 m/min podría no alcanzar esa velocidad en una lámina láser de 12 μm y 10 mm de ancho sin un control de tensión y una rigidez del eje excepcionales.
Antes de finalizar la compra, proporcione a su proveedor su perfil de producción real: las láminas más anchas y más estrechas, el rango de espesor (incluidos los grados láser u holográficos) y su producción objetivo por turno. Solicite una prueba con los grados de material específicos. Inspeccione los bordes cortados con aumento; el resultado ideal es una sección transversal lisa, sin pelusa blanca, finas estrías ni polvo de aluminio.
Para los convertidores que utilizan varios tipos de láminas, conviene considerar si una sola máquina puede configurarse con sistemas de cuchillas intercambiables (cizallamiento para láminas estándar, cuchilla de aire para láser) en lugar de optar por un método u otro. La inversión adicional en modularidad suele amortizarse más rápido que la de una segunda máquina dedicada.
¿Listo para evaluar una máquina cortadora de láminas para estampado en caliente según sus requisitos de producción?Póngase en contacto con nuestro equipo técnico e indíquenos las especificaciones de sus materiales y los objetivos de producción para obtener una recomendación de configuración y una prueba de corte.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano





 Cortadora de láminas en frío
 Rebobinador de cinta para impresión de tarjetas
 Cortadora de cinta para impresión de tarjetas
 Máquina cortadora de láminas de estampación en caliente
 Cortadora de láminas holográficas
 Cortadora de láminas de mejora digital
 Cortadora de láminas de estampación en caliente RSDS7H 1350 PLUS
 Cortadora de láminas de estampación en caliente (RSDS7H) 1350






