Elegir una máquina de corte de láminas para estampado en caliente basándose únicamente en la velocidad máxima es un error costoso. Aprenda a ajustar la velocidad de corte a su combinación de materiales, requisitos de ancho y demanda posterior para evitar pagar de más por capacidad no utilizada o cuellos de botella en la producción.
La trampa de velocidad en el corte de láminas de estampado en caliente
Cuando los equipos de compras evalúan una máquina de corte de láminas para estampado en caliente, la especificación de velocidad suele ser el punto central de la negociación. Los proveedores citan cifras como 300 m/min, 500 m/min o incluso superiores. La premisa es simple: una máquina más rápida equivale a una mayor producción y, por lo tanto, a una mejor rentabilidad de la inversión.
En realidad, la relación entre la velocidad de corte y la capacidad de producción útil dista mucho de ser lineal. Una máquina con una velocidad nominal de 500 m/min puede producir menos lámina terminada por turno que una unidad de 250 m/min si la mayor velocidad introduce defectos de calidad, requiere un tiempo de cambio excesivo o exige materiales que su presupuesto no puede cubrir. Comprender cómo interactúa la velocidad con el ancho, el control de la tensión y su perfil de pedidos real marca la diferencia entre una inversión estratégica y un activo costoso e infrautilizado.
¿Por qué el estampado en caliente con láminas requiere una lógica de velocidad diferente?
La lámina para estampado en caliente no es una película común. La capa funcional —ya sea de aluminio, pigmento u holográfica— se deposita sobre un soporte de PET con un espesor que suele oscilar entre 12 μm y 25 μm. Con estos espesores, el sustrato es altamente sensible a las variaciones de tensión, las fluctuaciones térmicas y las vibraciones mecánicas.
Cuando aumenta la velocidad de corte, los errores dinámicos se amplifican. La desviación lateral puede degradarse desde aproximadamente ±0,10 mm a velocidades inferiores a 100 m/min hasta ±0,35 mm a velocidades superiores a 300 m/min. Para un convertidor que suministra lámina a una prensa de estampado en caliente de alta velocidad para envases de cigarrillos o etiquetas de lujo, una desviación de 0,25 mm no es un problema de tolerancia menor, sino un error de registro que se traduce directamente en desperdicio de lámina, paradas de la prensa y productos terminados rechazados.
En la práctica, esto implica que la velocidad máxima es un límite teórico, no un objetivo de producción. La única cifra relevante para la planificación de la capacidad es la velocidad a la que la máquina puede funcionar manteniendo la calidad del borde, la uniformidad del bobinado y la precisión dimensional.

Los tres niveles de velocidad y lo que realmente ofrecen
Las máquinas de corte de láminas para estampado en caliente generalmente se dividen en tres niveles operativos, cada uno definido menos por el número en la hoja de especificaciones y más por la arquitectura de control necesaria para lograrlo.
Nivel básico: Menos de 100 m/min
Estas máquinas suelen emplear frenos de polvo magnético o control de tensión de bucle abierto. Su estructura es simple, el coste es controlable y el mantenimiento es sencillo. Para los convertidores que producen tiradas cortas de láminas de ancho reducido para aplicaciones de embalaje general, este nivel suele representar la inversión más racional. Una máquina que funciona a 80 m/min con un tiempo de inactividad mínimo y un cambio rápido puede superar en rendimiento a una unidad de mayor velocidad que requiere un ajuste constante de la tensión e intervención de calidad.
La limitación surge cuando aumenta el volumen de pedidos o cuando los clientes empiezan a solicitar calibres más finos. A 12 μm, incluso incrementos moderados de velocidad pueden evidenciar la insuficiencia de la respuesta de tensión en bucle abierto.
Rango medio: 100–200 m/min
Esta es la zona de transición donde el diseño de la máquina comienza a ser crucial. A estas velocidades, el control de tensión en bucle cerrado se vuelve indispensable. El radio de bobinado cambia continuamente —desde el núcleo vacío hasta el rollo completo— y la tensión debe compensar en tiempo real para evitar estiramientos, arrugas o deformaciones.
Para muchos talleres de corte independientes y departamentos de conversión internos, esta gama representa la solución ideal. Ofrece un rendimiento suficiente para la mayoría de las necesidades comerciales de estampado en caliente sin requerir la inversión inicial ni la infraestructura de mantenimiento de los sistemas servo de alta velocidad.
Alta velocidad: superior a 200 m/min
En este caso, es imprescindible un control de tensión totalmente servoaccionado de circuito cerrado, a menudo complementado con tecnología de tensión cónica que reduce automáticamente la tensión de bobinado a medida que aumenta el diámetro del rollo. Esto es fundamental para láminas delgadas, donde los daños por compresión en la capa interna pueden inutilizar todo el rollo terminado.
La advertencia crucial:La alta velocidad solo se logra con la combinación adecuada de ancho y material.Una máquina de 1600 mm de ancho que funciona a 300 m/min requiere una rigidez excepcional de la estructura y una gran resistencia del eje para evitar la deflexión en el punto medio. Sin estos fundamentos estructurales, la velocidad máxima se convierte en un inconveniente en lugar de una ventaja.
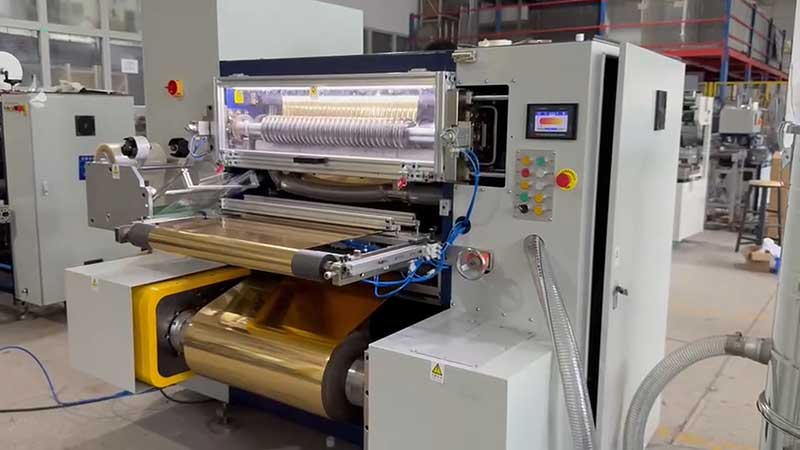
La restricción transversal: cómo el ancho modifica la ecuación de velocidad.
El error de especificación más común se produce cuando los compradores evalúan la velocidad y el ancho de forma independiente. En la práctica, están estrechamente relacionados.
Corte de gran formato (800 mm y superior)) introduce la deflexión del eje de la herramienta como factor limitante principal. Bajo presión de corte, un eje ancho puede curvarse ligeramente en el centro, causando una penetración incompleta en la parte central del alma mientras que los bordes experimentan una fuerza excesiva. El resultado es una calidad de corte inconsistente a lo largo del ancho. Para funcionar ancho y rápido, la máquina debe estar construida con placas laterales de acero aleado engrosadas y ejes de cuchilla de gran diámetro. Una máquina de clase 1600 mm a menudo pesa varias toneladas precisamente para mantener la estabilidad a alta velocidad.
Corte de formato estrecho (inferior a 50 mm)Cambia la restricción de la rigidez del eje a la precisión del posicionamiento de la herramienta y la consistencia de la tensión de bobinado. Las tiras estrechas para aplicaciones decorativas o de seguridad de líneas finas requieren una planitud excepcional de la cara final. El bloqueo manual de la herramienta es propenso a la desviación dimensional; el bloqueo hidráulico o los ejes deslizantes de alta precisión se vuelven necesarios. Si su combinación de pedidos incluye cambios frecuentes de ancho, un sistema de posicionamiento automático de herramientas puede reducir el tiempo de cambio de horas a minutos, una ganancia de productividad que a menudo compensa una mayor velocidad máxima.
La regla práctica:Especifique la velocidad según el ancho promedio previsto, no según el ancho máximo.Una máquina que alcanza los 400 m/min en una banda de 300 mm puede tener dificultades para superar los 150 m/min en una banda de 1200 mm sin que se degrade la calidad.
Cálculo de la capacidad real: Más allá de la clasificación de velocidad
Para ajustar la capacidad de la máquina a la demanda, convierta la especificación de velocidad en producción efectiva por turno utilizando este marco:
Producción efectiva = (Velocidad de operación × Horas de operación × Factor de eficiencia) ÷ Índice de utilización del ancho
Dónde:
• Velocidad de funcionamientoes la velocidad sostenible para su material y ancho típicos, no la clasificación máxima.
• Factor de eficienciaTiene en cuenta el tiempo de cambio, el enhebrado de la banda, la eliminación de residuos y los controles de calidad. Una máquina con posicionamiento automático de herramientas y sujeción rápida puede reducir el tiempo de cambio de 15 minutos a 3 minutos, mejorando el factor de eficiencia entre 5 y 10 puntos porcentuales.
• Índice de utilización del anchoRefleja qué porcentaje del ancho máximo de la máquina se utiliza realmente en los pedidos habituales. Una máquina de 1600 mm que procesa principalmente pedidos de 400 mm opera con una utilización del ancho del 25 %, lo que significa que el coste de capital de ese ancho adicional no genera ningún beneficio en términos de rendimiento.
Ejemplo:Un convertidor necesita producir 50.000 metros de lámina de 25 mm por turno (8 horas).
• Máquina A: 300 m/min máx., cambio manual (20 min), 85 % de eficiencia a 25 mm → efectivo ~255 m/min → produce ~122 400 m en 8 horas. Sobrecapacidad.
• Máquina B: 150 m/min máx., posicionamiento automático (cambio en 5 min), 92 % de eficiencia → efectiva ~138 m/min → produce ~66 240 m en 8 horas. Adecuada.
La máquina B cuesta menos, consume menos energía y ocupa menos espacio. La mayor velocidad de la máquina A no aporta ningún valor añadido para este perfil de pedido.
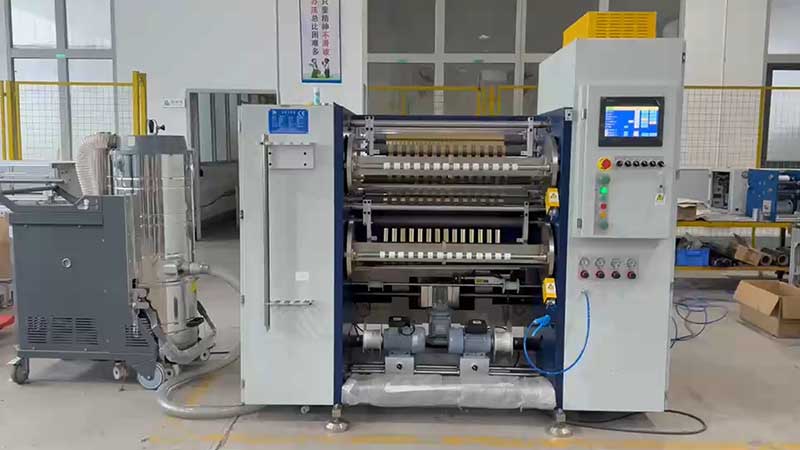
Marco de decisión sobre la velocidad: tres preguntas que debe hacerse
Antes de finalizar las especificaciones de una máquina, responda con sinceridad a estas tres preguntas:
1. ¿Cuál es el ancho mínimo al que sueles cortar?
Si su cartera de productos incluye anchos inferiores a 20 mm, priorice la precisión de la herramienta y la estabilidad de la tensión sobre la velocidad máxima. Una máquina de 200 m/min con bloqueo hidráulico de la herramienta y rodillos de prensado individuales tendrá un mejor rendimiento que una máquina de 400 m/min con configuración manual en pedidos estrechos y de alta precisión.
2. ¿Cuál es el rango de espesor del papel de aluminio que recibe?
Para láminas estándar de PET de 12 μm, las velocidades conservadoras con un control de tensión superior son más seguras que las velocidades agresivas. Para láminas compuestas más gruesas (20 μm o más), las velocidades más altas resultan más viables, ya que el material tolera una mayor tensión sin deformación permanente.
3. ¿Con qué frecuencia modificará las especificaciones del pedido?
Si su producción implica cambios frecuentes de ancho —algo común en el corte por lotes o en convertidores que abastecen a múltiples clientes de embalaje— la ventaja de velocidad de una máquina de alta gama puede verse anulada por el tiempo de inactividad durante el cambio de configuración. Los sistemas automáticos de colocación de herramientas y de sujeción rápida ofrecen una capacidad real mayor que la velocidad bruta.
Conclusión: La velocidad es un medio, no una medida.
La velocidad de corte óptima para su operación es aquella a la que su máquina produce rollos terminados listos para la venta con un mínimo de desperdicio, un tiempo de inactividad mínimo y una mínima intervención del operario. Esta velocidad puede ser de 80 m/min o 350 m/min, pero se determina en función de la combinación de materiales, los requisitos de ancho y los estándares de calidad, no mediante una comparación de especificaciones técnicas de la competencia.
Al evaluar proveedores, solicite una prueba con sus láminas de diferentes calidades y anchos deseados. Inspeccione los bordes cortados con aumento para detectar rebabas o delaminación. Mida la alineación de la cara frontal del rollo terminado. Verifique la uniformidad de la tensión desde el núcleo hasta la superficie. Estas observaciones le brindarán más información sobre la capacidad real de la máquina que cualquier cifra de velocidad máxima.
Acerca del autor
Xiamen Delish Automation Equipment Co., Ltd. ofrece soluciones de corte y rebobinado de precisión para las industrias de láminas para estampado en caliente, embalaje flexible y películas especiales. Nuestro equipo técnico asesora a los convertidores para que adapten las especificaciones de la máquina a sus necesidades de producción reales, evitando así cuellos de botella por falta de capacidad y sobreinversión. Contáctenos para analizar su material y perfil de ancho específicos.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Cortadora de láminas en frío
 Rebobinador de cinta para impresión de tarjetas
 Cortadora de cinta para impresión de tarjetas
 Máquina cortadora de láminas de estampación en caliente
 Cortadora de láminas holográficas
 Cortadora de láminas de mejora digital
 Cortadora de láminas de estampación en caliente RSDS7H 1350 PLUS
 Cortadora de láminas de estampación en caliente (RSDS7H) 1350






