En la cadena de producción de la industria de impresión de códigos de barras, las máquinas cortadoras de cinta actúan como un "puente": cortan con precisión los rollos grandes y anchos de cintas recubiertas en rollos más pequeños, adecuados para diferentes modelos de impresoras de códigos de barras. Este proceso puede parecer sencillo, pero determina directamente la calidad de la impresión final: una precisión de corte insuficiente puede provocar la desalineación de la cinta y líneas blancas en la impresión; un control de tensión inadecuado puede causar desprendimiento de polvo, arrugas o incluso la rotura de la cinta. La función principal de una máquina cortadora de cinta se basa en tres aspectos: "corte preciso, enrollado estable y funcionamiento rápido".

Control de precisión en el corte: de la ejecución mecánica a la colaboración del sistema
La precisión de corte es el indicador de rendimiento fundamental de las máquinas cortadoras de cinta. Su requisito principal es cortar la cinta ancha en subrollos de ancho específico, con errores de ancho generalmente controlados dentro de ±0,1 mm. Esta precisión no se logra con un solo componente, sino que es el resultado de un sistema coordinado.
Los actuadores de corte suelen utilizar sistemas de cuchillas circulares o planas, con un número y espaciado de grupos de cuchillas ajustables manualmente o mediante CNC según los requisitos del pedido. Para materiales más duros, como las cintas a base de resina, la resistencia al desgaste y el filo de la cuchilla son fundamentales. Sin embargo, no basta con confiar únicamente en la herramienta: el sistema de corrección actúa como calibrador. Al monitorizar la posición del borde de la cinta en tiempo real mediante sensores fotoeléctricos, el sistema de corrección ajusta dinámicamente la posición lateral de la cinta para garantizar que el borde permanezca teóricamente alineado con la herramienta durante todo el proceso de corte. Sin esta protección, incluso con una instalación precisa de la herramienta, una ligera desviación lateral durante el funcionamiento de la cinta puede acumularse y provocar desviaciones de ancho significativas.
Los sistemas de control paramétrico ofrecen una mayor precisión. Las modernas máquinas de corte de cinta suelen utilizar interfaces PLC o de pantalla táctil, lo que permite a los operarios configurar parámetros como la longitud, la velocidad y la cantidad de corte. El sistema calcula automáticamente una curva de funcionamiento óptima en función de estos ajustes. Algunos modelos avanzados también incorporan funciones de control de arranque y parada del amortiguador, ajustando automáticamente la velocidad y la tensión durante el arranque y la parada para evitar fluctuaciones en las tolerancias de corte causadas por impactos instantáneos. Los datos demuestran que esta optimización puede mejorar la precisión de corte en más de un 50 %.

Control de tensión: el elemento vital de la calidad a lo largo de todo el proceso.
Si la precisión del corte determina la "conformidad dimensional" de la cinta, el control de la tensión determina su "rendimiento de impresión". La tensión es la variable de proceso más importante y sutil en el corte de cintas: una tensión excesiva daña la película base de PET, provocando cambios físicos en la capa de tinta adherida, lo que resulta en el desprendimiento de polvo durante el uso; una tensión insuficiente hace que el rebobinado de la cinta se afloje, causando arrugas, líneas blancas o hendiduras durante la impresión; una tensión desigual provoca la desalineación del núcleo y el deslizamiento lateral.
El sistema de control de tensión de una máquina cortadora de cintas debe permitir el ajuste independiente para el desenrollado y el enrollado, además de contar con capacidad de control de tensión cónica. La tensión cónica se refiere a la disminución de la tensión a medida que aumenta el diámetro de la bobina. Si la tensión se mantiene constante, la cinta de carbono exterior se tensará y comprimirá la capa interior, deformándola. Una solución común para este control consiste en utilizar servomotores acoplados a embragues de polvo magnético: el embrague proporciona el par de tensión base, mientras que el sistema de servo se ajusta en tiempo real según los cambios en el diámetro de la bobina.
El efecto del control de tensión se refleja, en última instancia, en la planitud del rebobinado de la cinta. Esta debe estar completamente plana y paralela al núcleo de la matriz para que los bordes se distribuyan uniformemente durante la impresión. Si el rebobinado es irregular, los puntos de fuerza se concentran en un lado del borde de la cinta, lo que aumenta significativamente el riesgo de rotura. Por lo tanto, el sistema de tensión y el diseño del eje de bobinado suelen estar vinculados: el bobinado requiere suficiente rigidez y concentricidad, y algunos modelos incorporan soportes automáticos para reducir la oscilación durante las operaciones a alta velocidad.
Eficiencia en bobinado y conmutación: de la "parada y sustitución de ejes" a la "producción continua".
El corte solo se ha completado a la mitad; la cinta aún debe enrollarse cuidadosamente en el núcleo terminado. El rendimiento del dispositivo de bobinado afecta directamente la eficiencia de la producción y la calidad del producto final. Los dispositivos más comunes actualmente admiten el bobinado simultáneo de múltiples rollos, generalmente configurados como sistemas de bobinado de tres o cuatro ejes, capaces de manejar varios subrollos simultáneamente. Las especificaciones del carrete suelen ser compatibles con matrices de 1 pulgada y 1/2 pulgada para adaptarse a diferentes marcas de impresoras de códigos de barras (como Zebra, Honeywell, etc.).
El principal obstáculo para la eficiencia a menudo no reside en la velocidad de corte, sino en el tiempo de inactividad durante los cambios de bobina. Los equipos tradicionales requieren una parada tras el bobinado y el desmontaje manual del eje de material, sustituyendo el núcleo por un tubo nuevo, un proceso complejo y que consume mucho tiempo. Para solucionar este problema, se desarrolló el sistema de bobinado de eje reversible: la estación de bobinado utiliza una estructura de soporte giratorio; cuando un eje está completamente cargado, el sistema cambia automáticamente al siguiente para continuar el bobinado, completando simultáneamente la descarga total del eje y la preparación para los nuevos. Algunos modelos de gama alta también integran funciones de corte automático, cortando las cintas en el momento en que finaliza el bobinado, con cortes limpios y evitando la desviación y la inconsistencia causadas por el corte manual.
El sistema de recogida de residuos también es una garantía importante para la producción continua. Durante el corte de la cinta, el material sobrante de ambos lados del rollo madre debe enrollarse rápidamente; de lo contrario, podría atascar el equipo y afectar su funcionamiento. El dispositivo de bobinado de residuos, accionado por un motor de par, puede rebobinar el material sobrante en bobinas compactas con un par estable, lo que garantiza que la línea de corte principal no se vea interrumpida.
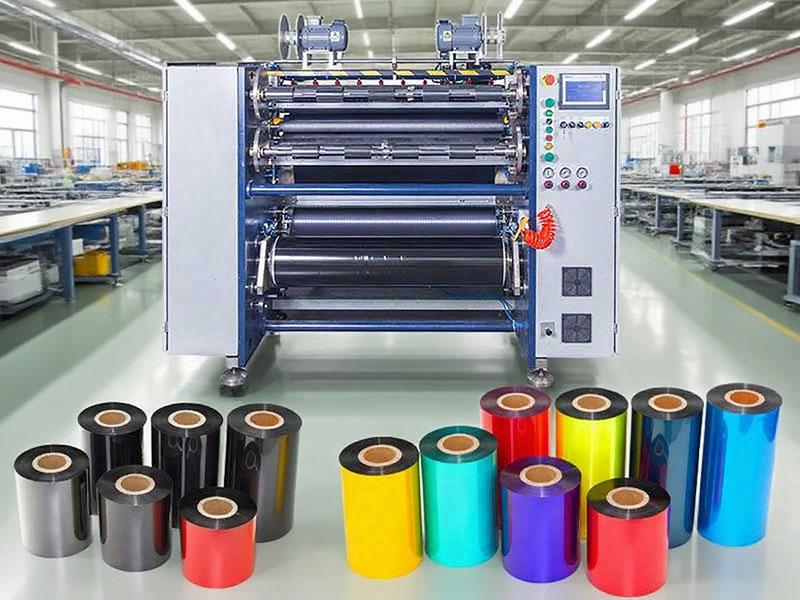
Automatización e inteligencia: Del "equipo operativo" al "sistema de gestión"
Las funciones de las modernas máquinas cortadoras de cintas han superado con creces el simple "corte" y "laminado". El aumento de la automatización está redefiniendo el papel de los operarios.
La consola de la correa guíaEste es un ejemplo típico. Tras el corte, la cinta terminada debe alimentarse con una cinta guía (cinta de plomo) en el núcleo del rollo para que los usuarios finales puedan insertarla en la impresora. La aplicación manual de la cinta guía no solo es ineficiente, sino que también dificulta garantizar la uniformidad. La plataforma de cinta guía totalmente automática completa automáticamente la unión, el corte y la fijación de la cinta, reduciendo significativamente la intervención manual y ahorrando materiales.
Gestión de fórmulas paramétricasEsto confiere al equipo una capacidad de memoria. Los distintos lotes y materiales de cintas (a base de cera, mixtas, a base de resina) corresponden a diferentes curvas de tensión, parámetros de velocidad y configuraciones de grupos de herramientas. Los operarios pueden guardar combinaciones de parámetros verificadas como recetas y recuperarlas con un solo clic para la siguiente producción, lo que reduce el tiempo de depuración y los errores humanos. Los datos del "rango de tensión óptimo" acumulados durante la puesta en marcha también se han convertido en un activo clave para el mantenimiento del equipo y la transferencia de tecnología.
Inspección en línea y diagnóstico de fallasEstas funciones mejoran aún más la fiabilidad de la producción. El sistema monitoriza en tiempo real el estado de alineación de los bordes, las fluctuaciones de tensión y la velocidad de funcionamiento de la cinta. Si se detecta alguna anomalía, activa una alarma o se apaga automáticamente para evitar fallos de calidad generalizados.
Conclusión
La función principal de la máquina cortadora de cintas para impresoras de códigos de barras es, esencialmente, un ciclo tecnológico cerrado basado en la precisión, la tensión y la eficiencia. El control de precisión del corte resuelve el problema de la anchura del corte, el control de la tensión resuelve el problema de la calidad del corte y la facilidad de uso, y el bobinado y la automatización resuelven el problema de la rapidez en el corte y el ahorro de mano de obra. Estos tres factores se refuerzan y, a la vez, se limitan mutuamente: sin precisión, el control de la tensión es imposible; sin garantías de tensión, la planitud del rollo es inexistente; sin un bobinado y una conmutación eficientes, por muy alta que sea la velocidad de corte, no se puede convertir en capacidad de producción real.
Para las empresas de procesamiento de cintas, comprender la lógica técnica que subyace a estas funciones esenciales no solo es fundamental para seleccionar el equipo, sino también para optimizar los procesos de producción y mejorar la competitividad del producto. En las aplicaciones de impresión de códigos de barras, cada vez más sofisticadas, cada detalle técnico del proceso de corte influye directamente en la calidad de la impresión final.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano


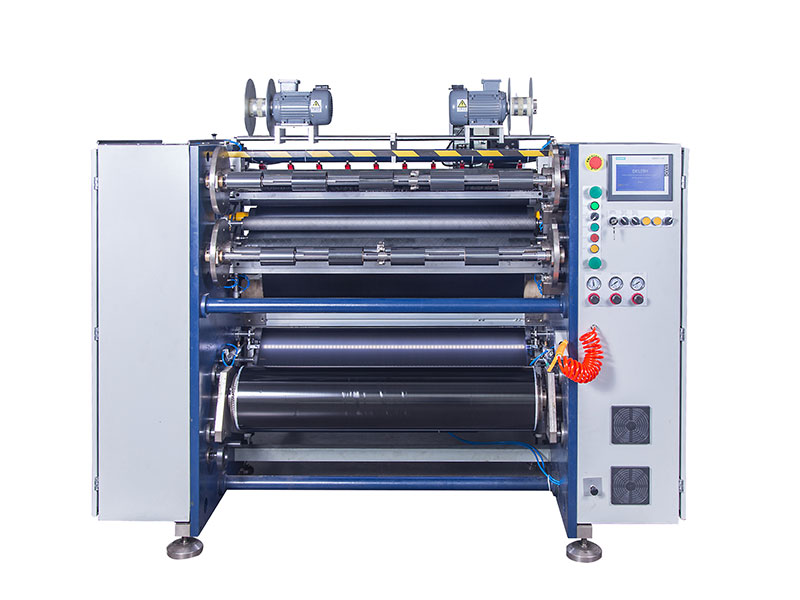

 Máquina cortadora de cinta
 Máquina cortadora de cinta de código de barras
 Cortadora de cinta de transferencia térmica semiautomática RSDS5 PLUS
 Cortadora automática de cinta de transferencia térmica RSDS8 H PLUS
 Cortadora automática de cinta de transferencia térmica RSDS6 PLUS
 Cortadora de cinta de transferencia térmica semiautomática RSDS1 PLUS
 Rebobinador de cinta para impresión de tarjetas
 Cortadora de cinta para impresión de tarjetas






