Aunque las cintas de transferencia térmica puedan parecer similares, en su interior presentan características completamente diferentes. Las cintas a base de cera son suaves y delicadas, mientras que las de resina son duras y quebradizas, propensas a romperse. Las líneas de producción tradicionales suelen requerir equipos distintos para cada material o bien implican experimentar y ajustar parámetros repetidamente en una misma máquina. La aparición de equipos de corte universales para materiales a base de cera y resina surge como respuesta directa a este problema: utilizan un sistema de tensión, un conjunto de técnicas de corte intercambiables y una biblioteca de parámetros inteligente para controlar dos materiales distintos con una sola máquina.

1. Dos materiales, dos "desafíos de corte"
Las cintas a base de cera representan aproximadamente el 70 % de la cuota de mercado y están compuestas principalmente de cera y negro de humo. Sus recubrimientos son suaves, tienen bajos puntos de fusión, se adhieren bien a las etiquetas de papel y son rentables. Sin embargo, su suavidad dificulta el corte: la fricción genera calor fácilmente, provocando que la cera se desborde por los bordes o que se produzca adhesión entre capas. Además, la película base es extremadamente delgada (generalmente de solo 4 a 10 micras), por lo que incluso una ligera tensión puede estirarla y deformarla, lo que resulta en arrugas en el rollo terminado y líneas blancas o hendiduras durante la impresión.
Las cintas a base de resina representan el otro extremo. El recubrimiento, compuesto íntegramente de resina, posee la máxima dureza y es resistente a la corrosión química, a altas temperaturas y a los arañazos, lo que las hace idóneas para entornos exigentes como etiquetas de PET, etiquetas lavables y etiquetado de componentes electrónicos. La desventaja radica en que la herramienta se desgasta rápidamente durante el corte, y un control inadecuado puede provocar bordes astillados o microfisuras. Además, es altamente sensible a la electricidad estática; el voltaje generado durante el despegado atrae el polvo, que se deposita en el producto final en forma de puntos blancos sobre la impresión.
Para que un mismo equipo pueda procesar ambos materiales simultáneamente, no se trata de "compromiso", sino de una estrategia diferenciada que permita la alternancia.

2. El triple pivote universal: tensión, técnica del cuchillo, entorno.
El control de la tensión es el alma de la máquina cortadora.Las cintas a base de cera requieren una operación de baja tensión, generalmente controlada entre 5 y 10 newtons para evitar roturas por tracción; las cintas a base de resina requieren una alta tensión de 15 a 30 newtons para asegurar un bobinado suave. El núcleo del equipo de uso general reside en un sistema servo de bucle cerrado combinado con sensores de tensión de alta precisión para suprimir las fluctuaciones a rangos suficientemente pequeños, y luego cambiar fórmulas para generar dos conjuntos de curvas de tensión a partir del mismo conjunto de hardware. También se requiere control de conicidad durante la etapa de bobinado: la tensión inicial es ligeramente mayor y disminuye linealmente a medida que aumenta el diámetro; de lo contrario, la capa interna se comprime por la capa externa, causando deformación en forma de "núcleo de margarita" o dureza desigual en la superficie del extremo.
El método de corte y el método de corte son la segunda división.Las cintas a base de cera son blandas, y el corte tipo tijera con una cuchilla circular reduce la compresión y el desbordamiento de cera; las cintas a base de resina son duras y quebradizas; la cuchilla plana se suspende y corta instantáneamente con un filo afilado para evitar el astillado. El material de la cuchilla es igualmente crucial: las herramientas de acero de alta frecuencia son más que adecuadas para las de base de cera, mientras que las herramientas a base de resina requieren recubrimientos de diamante o cuchillas de carburo de tungsteno, lo que extiende su vida útil varias veces. El enfoque de los equipos de uso general no es encontrar una "cuchilla universal", sino reemplazar rápidamente el módulo del portaherramientas, reduciendo el tiempo de cambio a menos de quince minutos. La velocidad también varía según el material: los vehículos a base de cera pueden funcionar de 150 a 200 metros por minuto, mientras que los de base de resina deben reducirse a 50 a 100 metros. Forzar aumentos de velocidad solo conduce a la delaminación y rebabas.
El control ambiental y electrostático es especialmente exigente para las bases de resina.Durante el corte a alta velocidad, la tensión de despegue es extremadamente alta, por lo que se deben instalar varillas de aire iónico antes del bobinado para eliminar la electricidad estática; de lo contrario, la adsorción de polvo provocará directamente manchas blancas en la impresión. El polvo fino generado durante el corte también debe eliminarse mediante adsorción al vacío. Los entornos de temperatura y humedad constantes (23 ± 2 °C, 50 ± 5 % de humedad relativa) reducen la desalineación de capas causada por la expansión y contracción del material. Estas configuraciones pueden optimizarse en líneas de producción de cera pura, pero los equipos de uso general deben reservar estas capacidades para productos a base de resina; de lo contrario, el término "general" pierde su significado.

3. Del "ajuste manual de parámetros" al "cambio con un solo clic".
Las máquinas de corte tradicionales dependen en gran medida de la experiencia de operarios cualificados. Al cambiar de cinta, la tensión, la velocidad y la presión de corte dependen de la intuición. Hay que desperdiciar algunos rollos de material para encontrar la técnica adecuada. La nueva generación de dispositivos de uso general busca transformar este conocimiento tácito en datos accesibles.
Los modelos de gama alta ahora integran sensores ópticos o reconocimiento RFID para determinar automáticamente si la membrana entrante es a base de cera o resina, y recuperar esquemas coincidentes de bibliotecas de parámetros preestablecidas. El sistema de visión artificial monitorea los bordes de corte en tiempo real, reduciendo automáticamente la velocidad y aumentando la temperatura de la cuchilla cuando aparecen rebabas en la base de resina. Si se detecta un exceso de cera en el borde de la base, se ajusta ligeramente la tensión. Este sistema de retroalimentación permite que el equipo mantenga tasas de producto terminado sin intervención humana, con tasas de desperdicio reducidas a menos del 0,5 % y una precisión de corte de ±0,1 milímetros o incluso menor.
Un nivel más profundo de cambio reside en la acumulación de datos. Cada corte es un experimento de parámetros: una cinta de carbono a base de resina, bajo una temperatura y humedad específicas, utiliza una combinación de tensión y velocidad para producir la superficie final óptima, y estos datos se registran, reutilizan y optimizan. Con el tiempo, el equipo se adapta a "materiales desconocidos" cada vez con mayor rapidez, y la versatilidad ya no depende de la memoria del operador, sino que está integrada en el sistema.
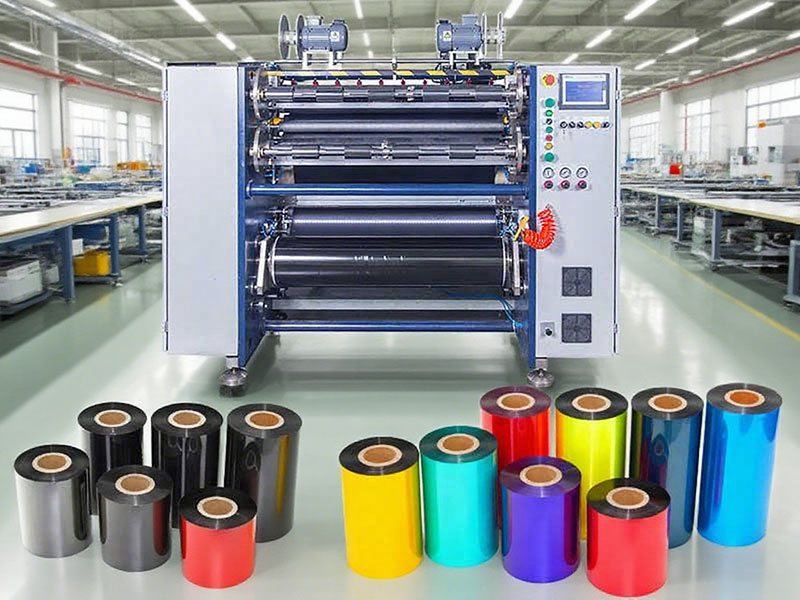
4. La lógica práctica de la selección
Para los fabricantes que planean adquirir equipos de uso general, es importante comprender claramente que "general" no significa "igual". Si la empresa utiliza principalmente bases de cera y mezclas, y los materiales a base de resina se emplean solo ocasionalmente, las máquinas de corte rotativas convencionales, combinadas con un control de tensión estable, pueden cubrir la mayoría de las necesidades y ofrecer la mejor relación costo-rendimiento. Si la proporción de materiales a base de resina es considerable, entonces el material de la cuchilla, la eliminación de estática, el sistema de vacío y la capacidad de atenuación de la tensión deben considerarse configuraciones rígidas; de lo contrario, la supuesta universalidad es solo una especificación en el papel.
Los escenarios que realmente justifican la inversión en equipos de uso general se dan cuando las estructuras de pedidos pasan de la producción de rollos estándar de gran volumen a la producción de lotes pequeños con múltiples variedades. Rollos para comercio electrónico, rollos resistentes al alcohol de grado médico, etiquetas industriales resistentes a altas temperaturas: estas demandas específicas requieren que la misma máquina cambie de materiales y especificaciones varias veces al día. En este punto, se aprecia plenamente el valor del módulo de cambio rápido, la selección de parámetros con un solo clic y el sistema automático de disposición de herramientas.
El corte de cintas nunca ha sido tan simple como "abrir". Las bases de cera tienden a estirarse, mientras que la resina tiende a agrietarse en los bordes: una requiere un cuidado lento y de baja tensión, la otra una cuchilla de alta tensión y gran resistencia. La sofisticación técnica del equipo de corte universal reside precisamente en no pretender que ambos materiales sean indistinguibles, sino en incorporar las diferencias al sistema de control, permitiendo que la misma cuchilla reaccione de forma distinta a cada uno. Para los procesadores de cintas, esto significa que se han ampliado los límites de aceptación de pedidos: ya no es necesario comprar una máquina específica ni arriesgarse con una máquina incompatible solo por un pedido urgente de lavado de resina.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Máquina cortadora de cinta de código de barras
 Cortadora de cinta de transferencia térmica semiautomática RSDS5 PLUS
 Cortadora automática de cinta de transferencia térmica RSDS8 H PLUS
 Cortadora automática de cinta de transferencia térmica RSDS6 PLUS
 Cortadora de película solar
 Cortadora de cinta de transferencia térmica semiautomática RSDS1 PLUS
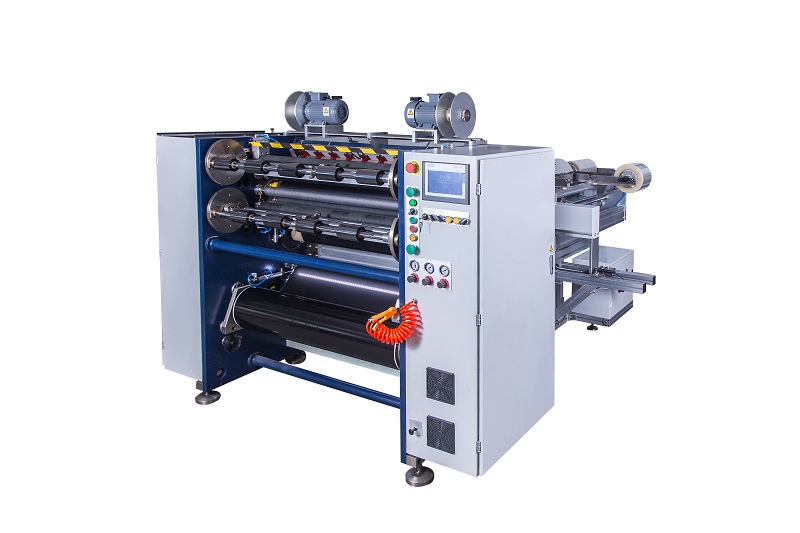 Cortadora de cinta de transferencia térmica semiautomática RSDS2 PLUS
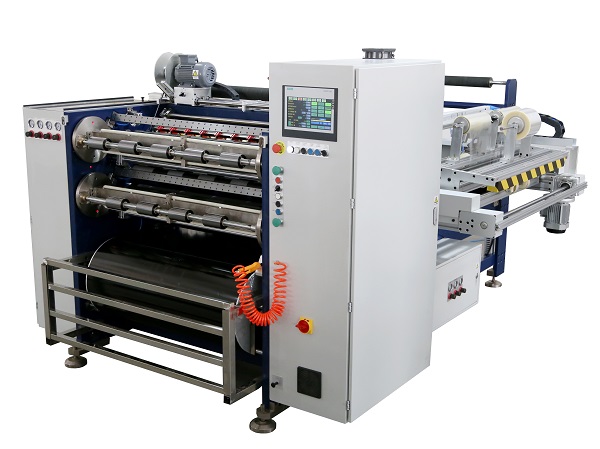 Cortadora automática de cinta de transferencia térmica RSDS8 PLUS






