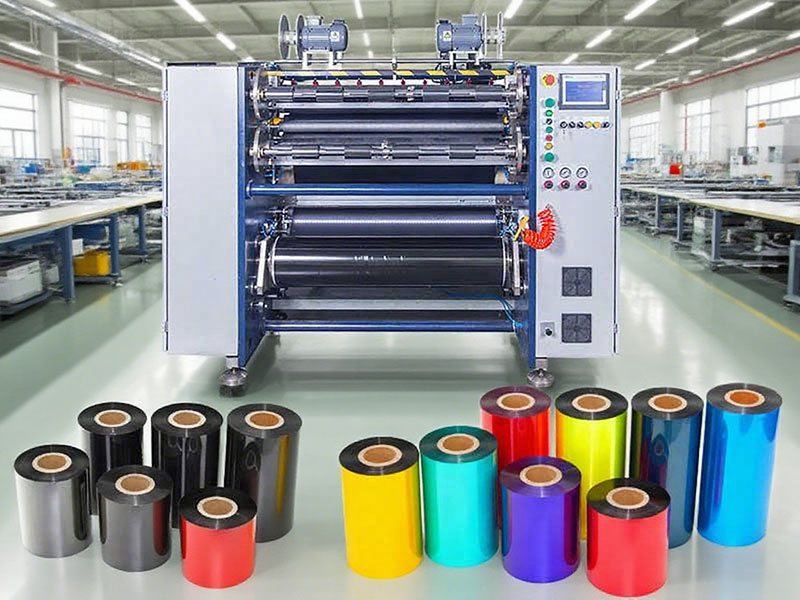
El bobinado irregular es uno de los problemas de calidad más persistentes en el procesamiento de corte de cintas. Las películas base de las cintas suelen tener un tamaño de entre 4,5 y 10 micras y son extremadamente sensibles. Incluso un desplazamiento de milímetros en el extremo puede provocar deformaciones, arrugas o incluso desgaste del cabezal de impresión durante la impresión posterior. Muchos operarios suelen ajustar la tensión o reemplazar las cuchillas a ciegas cuando detectan irregularidades, lo que a menudo conlleva ajustes cada vez más caóticos. De hecho, el bobinado irregular no es un fallo aislado, sino una característica integral de la alteración del control de la tensión, la precisión mecánica y el equilibrio del sistema auxiliar. Este artículo comenzará con la clasificación de los síntomas y proporcionará un enfoque de solución que progresa de lo simple a lo complejo y que puede implementarse rápidamente.

Paso 1: Entienda los fideos y aplique soluciones específicas.
Antes de comenzar, observe la forma específica del extremo de bobinado, ya que las diferentes manifestaciones apuntan a causas completamente distintas. Si la cara del extremo presenta una forma de "boca de campana" o una forma cónica prominente unilateral, el problema suele deberse a una tensión de bobinado excesiva o a una presión desigual en ambos extremos del rodillo de presión. Si ambos extremos están limpios, pero el centro está suelto o parcialmente levantado, se debe sospechar de un carrete de bobinado, un tubo de papel deformado o una tolerancia excesiva en el espesor del material de entrada. Si la cara del extremo muestra una oscilación dentada periódica, la punta de lanza debe apuntar al desgaste de la cuchilla o a espacios de corte desiguales. Sin embargo, la desviación general y la desviación serpentina suelen indicar que el rodillo guía no es paralelo o que el sistema de corrección está fallando. Identificar el tipo de síntoma es fundamental para evitar intentos infructuosos.

Control de tensión: primero baje, luego ajuste, use la conicidad con destreza.
En la gran mayoría de los casos con recolección incompleta, el ajuste incorrecto de la tensión es el principal sospechoso. El material de la cinta es extremadamente delgado; cuando la tensión es demasiado alta, el material se estira excesivamente, causando una tensión desigual en los bordes y formando una "campana"; si la tensión es demasiado baja, la capa intermedia se afloja y la cara final se colapsa naturalmente. El método de verificación rápida es reducir el controlador de tensión de bobinado entre un 5 % y un 10 % cada vez, luego realizar una prueba de dos a tres metros para observar los cambios en la cara final. Para tiras de prueba de 10 mm de ancho, el valor empírico de la tensión de bobinado generalmente se controla entre 3 y 5 N. Más importante aún, el ajuste de la conicidad es clave. A medida que aumenta el diámetro del rollo, si la tensión no disminuye a lo largo de la curva, la capa exterior presionará la capa interior como una prensa hidráulica, formando un "núcleo de margarita" o una capa escalonada en forma de torre. Tomando como ejemplo un núcleo de bobina con un diámetro exterior inicial de 300 mm, la tensión inicial se puede ajustar a 12 N, la tensión final se puede reducir a 8 N y el coeficiente de conicidad se ajusta entre 0,3 y 0,5, logrando así la estructura ideal de "ajustado por dentro, suelto por fuera".
Rodillos y paralelismo: Los "empujadores invisibles" que a menudo pasan desapercibidos.
Aunque se ajuste la tensión, la cara final permanece irregular, y es probable que el problema resida en la precisión mecánica. Si el rodillo de presión y el eje de rebobinado no son paralelos, cada rotación genera un empuje axial que desplaza la banda de carbono hacia un lado, creando una capa desalineada. En el lugar de trabajo, se puede insertar una hoja de papel A4 en el espacio entre ambos extremos del rodillo y la bobina de rebobinado. Si la resistencia es notablemente diferente al extraerla, indica que las líneas no son paralelas. Para emergencias temporales, suelte el asiento del cojinete en un extremo del rodillo de presión e inserte una arandela delgada de 0,1 a 0,2 milímetros para corregir la alineación. Igualmente importante es el espacio entre el tubo de papel y la bobina de rebobinado. Cuando el espacio supera los 0,5 milímetros, el tubo de papel presenta vibraciones excéntricas durante la rotación a alta velocidad, lo que provoca que la cara final oscile periódicamente. La holgura de ajuste estándar debe controlarse dentro de los 0,3 milímetros. Se pueden utilizar medidas temporales como envolver el eje con una capa de papel de enmascarar para reducir la fricción, y se deben adquirir tubos de papel de larga duración con tolerancias adecuadas. Además, la desviación radial del propio eje de bobinado no debe exceder los 0,05 milímetros, y los ejes doblados deben reemplazarse o enderezarse.
Corrección y herramientas: No permita que los problemas menores se conviertan en grandes fallas.
El fallo del sistema de corrección es la causa directa de la desviación del bobinado, y la causa suele ser sorprendentemente simple: una capa de acumulación de tóner en la lente del sensor fotoeléctrico. Limpie la sonda con alcohol y presione suavemente el borde de la cinta para observar si el sensor responde; la mayoría de los peligros ocultos se pueden eliminar en treinta segundos. Si el tubo de aire del actuador de corrección se cae o se dobla, puede ajustar manualmente el rebobinador a la posición central temporalmente para completar pedidos de lotes pequeños. En cuanto a las herramientas de corte, la separación recomendada entre las cuchillas superior e inferior para el corte de cinta es de solo 0,01 a 0,03 milímetros, aproximadamente la mitad que la del corte de papel normal. Las rebabas o cortes ondulados causados por el desgaste de la cuchilla se acumulan gradualmente en capas escalonadas en la cara final durante el bobinado. En este momento, se utiliza un calibrador de espesores de 0,02 mm para recalibrar la separación, y si el desgaste es severo, debe reemplazarse directamente; el tiempo que se tarda en afilar la cuchilla es mucho mayor que el de reemplazarla.
Establecer orden: Convertir la experiencia de depuración en parámetros reutilizables.
La máxima eficiencia en la resolución de bobinados incompletos no radica en redescubrir cada falla, sino en mantener los parámetros que se han calibrado correctamente. Se recomienda establecer una "ficha de historial clínico" para cada equipo, registrando la tensión de bobinado, el coeficiente de conicidad, la presión del rodillo y los valores de holgura de la herramienta correspondientes a los diferentes modelos de cinta (ancho, espesor del sustrato, tipo de recubrimiento). Durante el cambio de formato, se consultaron directamente los parámetros históricos y se realizó una prueba de funcionamiento al 80 % de la velocidad normal durante 200 metros para verificar la cara final. Los primeros 100 metros se verificaron para condiciones de baja velocidad y los últimos 100 metros para la estabilidad a alta velocidad. En cada turno, se utiliza una regla para comprobar el paralelismo de los rodillos guía; si la desviación supera los 0,1 milímetros por metro, se requiere corrección; la limpieza semanal de todos los rodillos se realiza con alcohol industrial, especialmente para eliminar la adhesión del polvo de carbono en las superficies de caucho de los rodillos. Un bobinado incompleto es esencialmente una señal de alarma de un desequilibrio entre la precisión del equipo y los parámetros del proceso. Considerarlo como una oportunidad para inspeccionar el sistema es mucho más valioso que apagar incendios repetidamente.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Máquina cortadora de cinta
 Máquina cortadora de cinta de código de barras
 Cortadora de cinta de transferencia térmica semiautomática RSDS5 PLUS
 Cortadora automática de cinta de transferencia térmica RSDS8 H PLUS
 Cortadora automática de cinta de transferencia térmica RSDS6 PLUS
 Rebobinador de cinta para impresión de tarjetas
 Cortadora de cinta de transferencia térmica semiautomática RSDS1 PLUS
 Cortadora de cinta para impresión de tarjetas






