El grosor total de las cintas de transferencia térmica suele ser de tan solo 4,5 a 20 micras, y se compone de una película base de PET ultrafina, un recubrimiento resistente al calor y una capa de tinta. El corte, como paso final antes de salir de fábrica, determina directamente si la cinta se puede cargar sin problemas en la máquina y si el cabezal de impresión está dañado. Al enfrentarse a equipos en el mercado que van desde decenas de miles hasta cientos de miles de yuanes, las listas de parámetros suelen estar muy completas, pero lo que realmente determina la calidad del producto y la eficiencia de la producción se concentra en unas pocas dimensiones clave.
No hay necesidad de sentirse abrumado al elegir un modelo. Al centrarse en las tres líneas de vida—precisión en el corte, control de la tensión y pulcritud en el rebobinado—y analizando racionalmente la velocidad y la configuración del hardware, se pueden evitar la mayoría de los problemas.
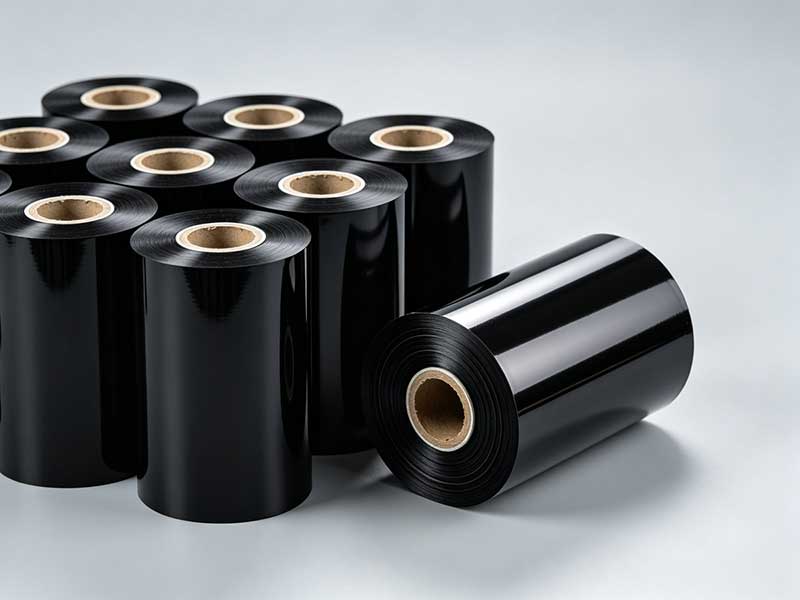
1. Precisión en el corte: la clave de la calidad.
La precisión del corte es el indicador principal para medir el rendimiento del equipo, ya que determina directamente la uniformidad del ancho y la calidad de los bordes de la cinta terminada. El costo de una precisión insuficiente es real: bordes de cinta ásperos, desalineación de la cinta durante la impresión, atascos de cinta e, incluso, en casos graves, desgaste del cabezal de impresión.
Los estándares de precisión de la industria se pueden dividir aproximadamente en tres niveles. La precisión de grado estándar es±0,3~0,5 mm, adecuado para etiquetas comerciales y logísticas convencionales; el grado de alta precisión puede alcanzar±0,1 mm, satisfaciendo las necesidades de la electrónica de precisión y las aplicaciones industriales generales; El nivel de ultra alta precisión se puede controlar dentro±0,05 mmAdecuado para aplicaciones de alta gama, como etiquetas médicas y cintas ultradelgadas. La precisión depende de la rigidez del portaherramientas y la estabilidad del sistema de transmisión. Al comprar, no se fíe de los valores teóricos de la tabla de parámetros. Lleve siempre consigo su propio rollo maestro de cinta para realizar pruebas de corte in situ, utilice un calibrador para medir la desviación entre el ancho de corte y el valor establecido, y compruebe que los bordes de la muestra no presenten rebabas ni hilos sueltos.
2. Control de tensión: El "alma" del equipo.
La película base de PET de la cinta es extremadamente delgada y muy sensible a los cambios de tensión. En la industria, el control de la tensión se considera fundamental para las máquinas de corte longitudinal, ya que influye en la planitud del bobinado en más del 50 %.
Una tensión excesiva provoca el estiramiento y la deformación de la película base, causando microfisuras en la capa de tinta, lo que conlleva la pérdida de polvo y líneas blancas durante la impresión; si la tensión es demasiado baja, la cinta se afloja y se arruga, y la cara del extremo de bobinado adquiere forma de serpiente, lo que aumenta la probabilidad de desalineación del núcleo durante el transporte. Los esquemas de control de tensión excelentes adoptan zonas diferenciadas: el área de desenrollado utiliza tensión decreciente, el área de corte mantiene una tensión constante y el área de bobinado implementadecreciente progresivoControl: reduce la tensión linealmente a medida que aumenta el diámetro de la bobina, evitando que la capa exterior se apriete demasiado y aplaste la capa interior, formando un bobinado con forma de "núcleo de margarita".
Al comprar, se debe dar prioridad asistemas de control de tensión de circuito cerrado totalmente automáticosUtiliza retroalimentación en tiempo real de sensores de tensión y ajuste dinámico mediante algoritmos PID para controlar las fluctuaciones dentro de un rango extremadamente estrecho. El control tradicional de lazo abierto (como el ajuste manual del embrague de polvo magnético) tiene dificultades para gestionar la deriva de tensión causada por cambios en el diámetro de la bobina, especialmente durante arranques y paradas a alta velocidad.
3. Uniformidad del embalaje: Los "costos ocultos" que a menudo se pasan por alto.
La pulcritud del bobinado afecta directamente la eficiencia del empaquetado posterior y la fluidez del movimiento de la cinta de la impresora. Un extremo con forma de campana, bordes dentados o arrugas internas son consecuencia de un control de tensión y una corrección inadecuados. Estos problemas pueden provocar fácilmente la rotura de la cinta o del cartucho durante la impresión posterior al rebobinado.
Los estándares de control de la industria son: la desviación de la cara generalmente debe controlarse dentro de±1 mmy para equipos de alta gama, puede alcanzar±0,5 mmPara alcanzar este nivel, además del control de tensión de circuito cerrado,ejes deslizantesSon esenciales para la producción de cintas de alta gama. Permite controlar de forma independiente el par de cada unidad de bobinado y ajustarlo en tiempo real según los cambios en el diámetro de la bobina, solucionando eficazmente los problemas de "holgura interior", "tensión exterior" o "núcleo vegetal" al bobinar varios rollos simultáneamente. Los ejes deslizantes neumáticos ofrecen mayor precisión de control que los mecánicos, lo que los hace especialmente adecuados para escenarios de producción que requieren cambios frecuentes en las especificaciones. Además, los sistemas de corrección activa de la desviación son indispensables; los sensores fotoeléctricos CCD o ultrasónicos pueden detectar la posición del borde de la cinta en tiempo real y ajustar automáticamente la trayectoria para evitar pequeñas desalineaciones durante el funcionamiento a alta velocidad.
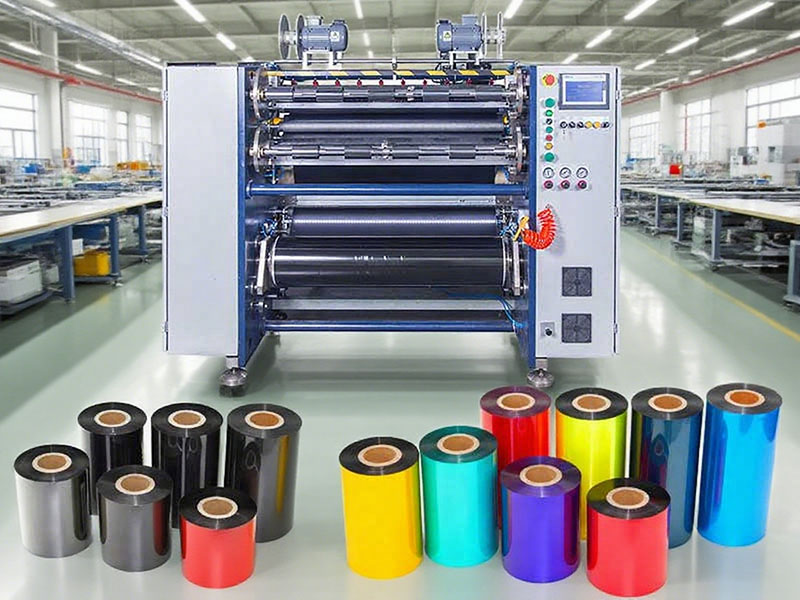
4. Velocidad de corte: La medida de la eficiencia, pero una mayor velocidad no siempre es mejor.
La velocidad de corte determina la producción por unidad de tiempo, pero la velocidad máxima nominal suele ser solo un dato de laboratorio. Un dispositivo que se ralentiza o se detiene con frecuencia debido a fluctuaciones de tensión puede, de hecho, producir menos que un modelo estable de velocidad media.
Las clasificaciones de velocidad pueden referirse a los siguientes rangos: baja velocidad, económicatipo 50~100 m/minAdecuado para lotes pequeños y producción de múltiples variedades; universal de velocidad mediamodelo 150~250 m/min, satisfaciendo la mayoría de los pedidos comerciales; Producción de alta velocidadmodelo 300~500 m/min, adecuado para la producción continua a gran escala. Es importante tener en cuenta que la velocidad útil real se ve significativamente afectada por el material de la cinta. Las cintas a base de resina tienen recubrimientos más duros y menor tenacidad, por lo que generalmente necesitan operara velocidades entre un 20 % y un 30 % menoresque las cintas a base de cera. Por lo tanto, al evaluar la velocidad, se debería pedir a los fabricantes que realicen pruebas de corte con sus materiales reales y observen el estado de rebobinado durante el arranque a alta velocidad y la parada de emergencia, en lugar de fijarse únicamente en la velocidad máxima cuando la cinta está vacía.
5. Hardware y costes a largo plazo que a menudo se pasan por alto
Más allá de los parámetros, la configuración de hardware del dispositivo determina la experiencia del usuario a largo plazo.Rigidez del marcoCabe destacar que los marcos gruesos de hierro fundido o acero pueden absorber eficazmente las vibraciones durante el corte, lo que garantiza la retención de la precisión después de años de funcionamiento a alta velocidad.sistemas de herramientasLas cuchillas circulares son adecuadas para el corte a alta velocidad, mientras que las cuchillas planas (cuadradas) ofrecen cortes más limpios y menos polvo para cintas delgadas. La vida útil de los insertos de carburo cementado o recubiertos de cerámica es significativamente mejor que la del acero rápido común.especificaciones del carreteDebe coincidir con el núcleo final; las configuraciones de 1 pulgada y media pulgada son comunes; confirme que el dispositivo sea compatible con sus especificaciones actuales y futuras.
Finalmente,servicio posventa y pruebasLa verificación es la garantía más importante en la selección de productos. Las máquinas de corte de cinta requieren una tensión precisa y una depuración precisa, y la rapidez de respuesta y la capacidad de soporte técnico del proveedor influyen directamente en las pérdidas por tiempo de inactividad. Antes de tomar una decisión final, se recomienda llevar su propio rollo maestro para visitar al menos tres proveedores, comparar los resultados de corte con el mismo material y medir las tolerancias de ancho, las desviaciones de la cara final y la calidad del borde. Un dispositivo con parámetros atractivos pero con rebabas en los bordes de la muestra no justifica el riesgo.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano





 Máquina cortadora de cinta
 Máquina cortadora de cinta de código de barras
 Cortadora de cinta de transferencia térmica semiautomática RSDS5 PLUS
 Cortadora automática de cinta de transferencia térmica RSDS8 H PLUS
 Cortadora automática de cinta de transferencia térmica RSDS6 PLUS
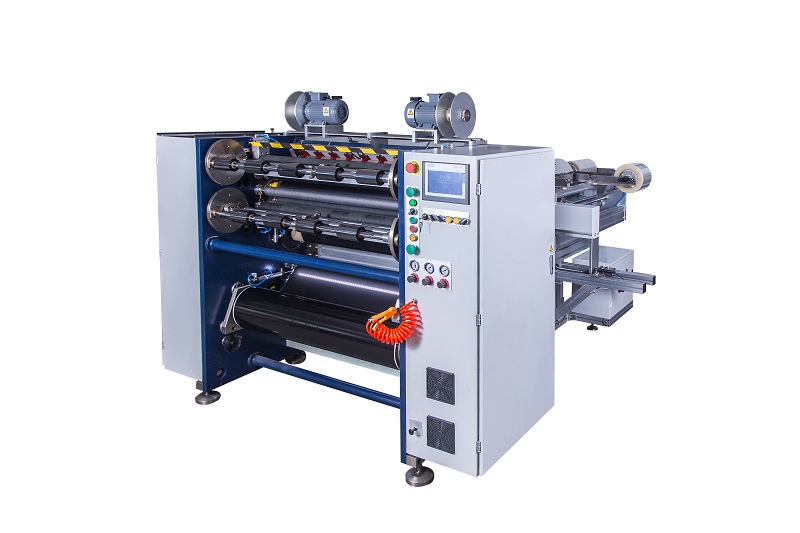 Cortadora de cinta de transferencia térmica semiautomática RSDS2 PLUS
 Rebobinador de cinta para impresión de tarjetas
 Cortadora de cinta de transferencia térmica semiautomática RSDS1 PLUS






