La precisión del ancho de una máquina cortadora de cintas se suele medir por la tolerancia entre el ancho real de la tira estrecha después del corte y el ancho objetivo. Los modelos de gama alta pueden mantener esta tolerancia dentro de ±0,05 mm, mientras que los equipos comunes suelen oscilar entre ±0,3 mm y ±0,5 mm. Aunque la diferencia parezca mínima, determina directamente la suavidad del movimiento de la cinta y la vida útil de la impresora: las tiras estrechas con un ancho excesivo pueden, en el mejor de los casos, arrugarse y desalinearse, o en el peor, romperse debido a una fuerza desigual en los bordes durante la impresión a alta velocidad. Para comprender los principios del control de precisión del ancho, es necesario ir más allá de la perspectiva simple de "si la herramienta corta con precisión" y considerar el proceso de corte como un sistema de ingeniería de acoplamiento cuatridimensional que involucra tensión, guía, herramienta e inspección.

1. Circuito cerrado de tensión: La primera línea de defensa para la precisión del ancho
El sustrato de la cinta es una película de PET con un espesor de tan solo 4,5 a 12 μm. Sus propiedades físicas extremadamente delgadas la hacen excepcionalmente sensible a las fuerzas de tracción. Si la tensión es demasiado alta, la película base se vuelve elástica o incluso se alarga plásticamente, lo que provoca que el ancho se reduzca después del corte, resultando en dimensiones reales menores que el valor objetivo. Si la tensión es demasiado baja, el material se afloja y se arruga, lo que provoca que la posición lateral se desplace de forma inestable, impidiendo que la herramienta de corte siga la trayectoria predeterminada.
Por lo tanto, la precisión del ancho se basa en el control independiente de bucle cerrado de las tres etapas de tensión: desenrollado, tracción y rebobinado. Las modernas máquinas de corte de alta precisión utilizan sensores de tensión para registrar la tensión real de la banda en tiempo real, enviarla al PLC y ajustar dinámicamente el par de salida del servomotor mediante algoritmos PID. La velocidad de respuesta y la precisión en estado estacionario de este bucle cerrado determinan directamente el límite inferior de la fluctuación del ancho. Los métodos tradicionales de control de embrague de polvo magnético pueden presentar fluctuaciones de tensión de hasta ±10 %, suficientes para causar desviaciones en el ancho del lote a velocidades de varios cientos de metros por minuto; el sistema de bucle cerrado servo puede comprimir las fluctuaciones a un rango de ±0,25 N a ±0,5 N.
Lo que resulta aún más ingenioso es la estrategia de tensión de bobinado cónico. A medida que aumenta el diámetro del bobinado, mantener una tensión constante provoca que la cinta de carbono exterior ejerza una fuerza de compresión excesiva sobre la capa interior, lo que conlleva la deformación del núcleo o incluso la adhesión de la tinta por extrusión, causando indirectamente una alimentación inestable durante el corte posterior. Basándose en el diámetro del rollo calculado en tiempo real, el sistema reduce gradualmente la tensión de bobinado según una curva preestablecida, manteniendo la tira estrecha con la tensión adecuada desde el rollo lleno hasta el rollo vacío, lo que proporciona condiciones finales estables para una uniformidad de ancho.

2. Corrección y orientación: Mantener la referencia horizontal de la fresa.
Antes de que la cinta entre en la cuchilla de corte, sus bordes deben permanecer fijos y en una posición transversal conocida. Cualquier ligera desviación lateral indica que la cuchilla se ha desplazado con respecto a la línea de corte real de la cinta, lo que imposibilita la precisión en el ancho.
La función del Sistema de Corrección Automática (EPC) es precisamente integrar esta variable en un bucle cerrado. El principio es sencillo: sensores fotoeléctricos o CCD escanean continuamente la posición lateral del borde de la cinta, convierten la desviación en señales eléctricas y las transmiten al controlador, que acciona servomotores o mecanismos neumáticos para empujar el rodillo de desenrollado o el rodillo guía de enderezamiento para un ajuste fino lateral, "devolviendo" la tira a la posición de referencia correcta. Las soluciones convencionales actuales alcanzan una precisión de corrección dinámica de hasta ±0,1 mm, e incluso mayor en configuraciones de gama alta. Para especificaciones ultradelgadas con anchos de corte inferiores a 10 mm, la importancia de la corrección se acentúa aún más: la rigidez lateral de la tira estrecha es extremadamente débil, e incluso una desviación de tan solo unas decenas de micras puede inutilizar el producto final.
El sistema de rodillos guía de alta rigidez trabaja en conjunto con el sistema de enderezamiento. La rectitud de todos los rodillos debe controlarse con una precisión de 0,01 mm/m, la desviación radial se limita al nivel de micras y debe mantenerse un paralelismo estricto entre ellos. Cualquier excentricidad o desviación del rodillo guía se transmitirá como una oscilación lateral de la cinta con una magnitud equivalente al doble de su desviación. La corrección aborda las desalineaciones preexistentes, mientras que los sistemas de rodillos guía de precisión reducen la desalineación en su origen.

3. Sistema de herramientas: Mecánica de corte en espacios micrométricos
Cuando la tensión y la guía crean condiciones de alimentación estables para la cinta, el paso final para lograr una precisión de ancho adecuada consiste en controlar la herramienta y su paso.
La esencia del corte con cuchilla circular reside en el proceso de corte mediante un par de discos de corte, superior e inferior. La holgura lateral entre las cuchillas es el parámetro clave que determina la calidad y la precisión del ancho de corte. Si la holgura es demasiado pequeña, los bordes de las cuchillas rozan entre sí, generando rebabas y polvo, y el borde del corte se comprime y deforma. Si la holgura es demasiado grande, el material se desgarra en lugar de cortarse, apareciendo bordes diminutos y haciendo que el ancho efectivo real sea impredecible. Para cintas de carbono de tan solo unas pocas micras de espesor, esta holgura generalmente debe controlarse con precisión entre 0,02 mm y 0,05 mm, dependiendo del espesor del sustrato y las propiedades del recubrimiento. La excentricidad radial del cabezal de corte también es crucial; si la excentricidad del husillo supera los 0,005 mm, el ancho de corte fluctuará debido a la desviación periódica de la cuchilla.
El método de ajuste del paso de la herramienta ha evolucionado del control manual al control CNC. Los primeros equipos utilizaban husillos mecánicos y diales para el ajuste de la herramienta, y las holguras y posiciones dependían de la experiencia operativa, lo que resultaba en una repetibilidad limitada. Los modelos modernos de alta gama utilizan servomotores para controlar el desplazamiento axial del portaherramientas, con una resolución de hasta 0,01 mm. Combinado con el control de posición de bucle cerrado, elimina por completo los errores de posicionamiento causados por el juego inverso del husillo. Algunos dispositivos también integran la inspección visual en línea, con cámaras CCD que capturan la posición real del filo de corte en tiempo real, retroalimentando las desviaciones de ancho al sistema de control del portaherramientas para una compensación dinámica, convirtiendo la distancia de la herramienta de un "valor preestablecido" a un "valor verificable en tiempo real".
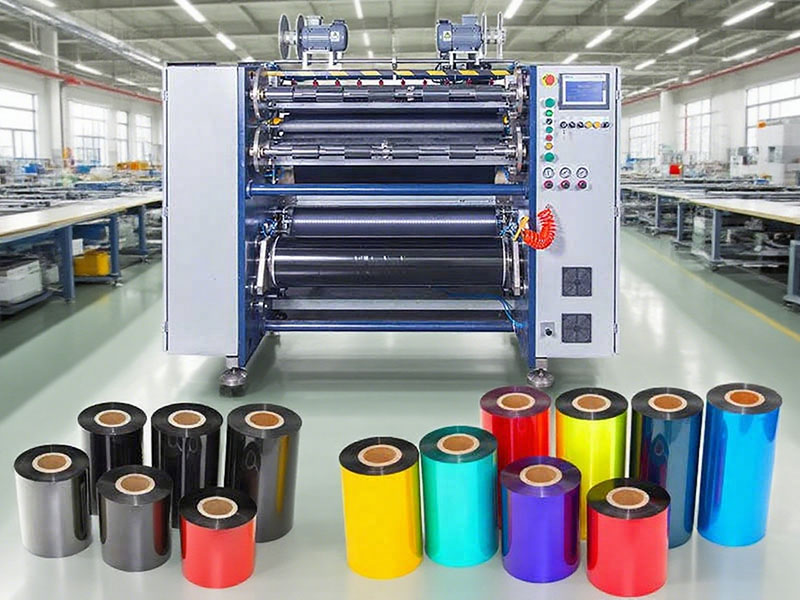
4. Colaboración del sistema: La precisión es el resultado, no una métrica aislada.
Desglosando los pasos anteriores, cada tecnología aporta una contribución clara a la precisión: el control de tensión en bucle cerrado suprime las variables de tracción, el sistema de corrección bloquea el datum lateral y el sistema de herramientas determina la geometría de corte. Sin embargo, lograr la precisión del ancho depende en última instancia de la coordinación dinámica entre los tres factores.
Un ejemplo típico es el acoplamiento de parámetros durante el corte de banda estrecha. Cuando el ancho de corte cae por debajo de 10 mm, la rigidez lateral de la cinta disminuye drásticamente. Si la tensión de bobinado se ajusta según el método convencional de banda ancha, el material se estirará excesivamente longitudinalmente y se contraerá lateralmente debido al efecto Poisson, lo que resultará en un ancho de corte más estrecho y una concentración de tensiones en los bordes. Los ajustes de proceso experimentados reducen la tensión de bobinado del corte de banda estrecha a entre el 60 % y el 70 % del valor convencional, al tiempo que disminuyen adecuadamente la velocidad del vehículo para proporcionar un margen de respuesta más amplio al sistema de corrección. Esto significa que la lógica de control para la precisión del ancho no se basa en que cada subsistema busque una optimización local de forma independiente, sino en encontrar un punto de equilibrio dinámico entre la velocidad, la tensión, la respuesta de corrección y la distancia de la herramienta.
Como resultado, una máquina de corte de cinta de alta precisión y bien calibrada puede estabilizar las tolerancias de ancho dentro de ±0,05 mm y reducir la tasa de defectos del 2 % al 3 % de los equipos convencionales a menos del 0,3 %. Para cintas de alto valor, como las de resina e híbridas, el ahorro en costos de material y la reducción del tiempo de inactividad y puesta en marcha gracias a la mayor precisión son mucho más significativos que los propios parámetros de rendimiento del equipo. El principio de la precisión del ancho se resume en una sola frase: asegurar que el movimiento de la cinta en cada dimensión antes de llegar al borde de la cuchilla se encuentre dentro de un ciclo cerrado perceptible, intervenible y corregible.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Máquina cortadora de cinta
 Máquina cortadora de cinta de código de barras
 Cortadora de cinta de transferencia térmica semiautomática RSDS5 PLUS
 Cortadora automática de cinta de transferencia térmica RSDS8 H PLUS
 Cortadora automática de cinta de transferencia térmica RSDS6 PLUS
 Rebobinador de cinta para impresión de tarjetas
 Cortadora de cinta de transferencia térmica semiautomática RSDS1 PLUS
 Cortadora de cinta para impresión de tarjetas






