En la industria de la impresión de etiquetas de código de barras, las máquinas cortadoras de cinta son equipos clave para procesar rollos madre anchos y adaptarlos a las especificaciones de diversas impresoras. Su valor reside en dos aspectos: primero, el control de costes, ya que se adquieren directamente las materias primas en rollos grandes para el autocorte, evitando así los elevados precios de las cintas precortadas; segundo, la flexibilidad: el ancho de corte se puede ajustar en cualquier momento según los pedidos, sin necesidad de mantener un inventario de múltiples productos terminados. Sin embargo, las máquinas cortadoras disponibles en el mercado varían desde decenas de miles hasta cientos de miles de unidades, con una amplia gama de especificaciones. ¿Cómo elegir la adecuada? Este artículo parte de escenarios de uso reales para ofrecer una guía clara para la selección.
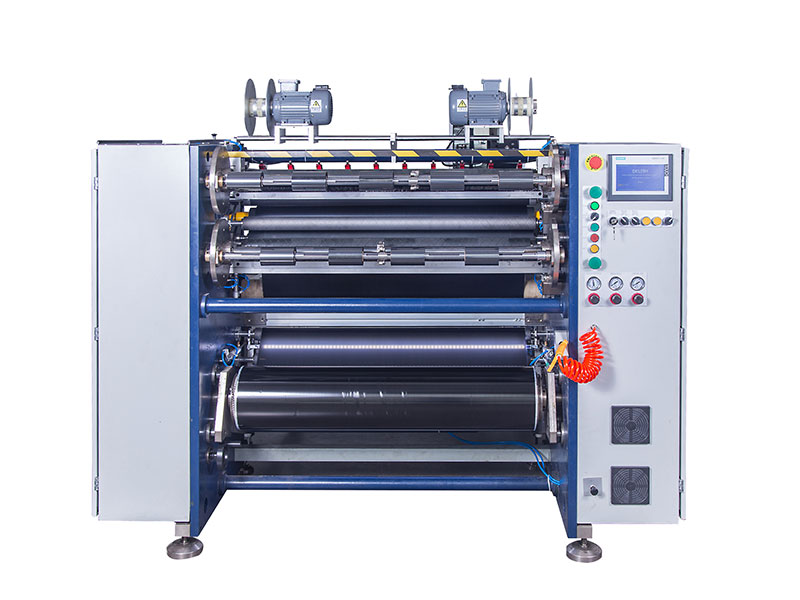
Primero, determine el tipo de cinta y los requisitos de precisión.
Antes de elegir el equipo, considere sus propias necesidades de producción. Las cintas se dividen principalmente en tres categorías: a base de cera, a base mixta y a base de resina. Las cintas a base de cera tienen una textura suave y una sensibilidad a la tensión relativamente baja, lo que permite cortarlas a velocidades más altas; los recubrimientos de cinta a base de resina son duros y tienen una baja tenacidad, por lo que generalmente requieren velocidades de operación entre un 20 % y un 30 % menores que las de base de cera, y requieren una mayor dureza de la herramienta y un mayor control de la tensión.
Los requisitos de precisión determinan directamente la calidad del equipo. Para etiquetas comerciales convencionales, una tolerancia de corte controlada entre 0,3 y 0,5 mm satisface las necesidades de impresión; para etiquetas electrónicas de precisión, etiquetas de trazabilidad médica o si el ancho de la cinta de carbono es estrecho (por ejemplo, inferior a 10 mm), se requiere una precisión de 0,1 mm o incluso 0,05 mm. Las consecuencias de una precisión insuficiente son directas: los bordes de la cinta quedan ásperos, la cinta se desalinea durante la impresión y, en casos graves, se raya el cabezal de impresión; además, el coste de sustituir el cabezal de impresión es mucho mayor que la diferencia de precio de una máquina de corte.
Cómo interpretar los parámetros principales: precisión, velocidad y limpieza del bobinado.
La precisión en el corte es fundamental para la calidad. Un error común al seleccionar un proveedor es no basarse únicamente en los valores teóricos de la tabla de parámetros. Solicite al fabricante que realice una prueba de corte in situ con su propia máquina de bobinado. Luego, utilice un calibrador para medir la desviación entre el ancho de corte y el valor establecido, y observe si los bordes son lisos y sin rebabas. Por muy atractiva que sea la hoja de parámetros, un rollo de muestras reales resulta mucho más convincente.
La velocidad de corte debe considerarse racionalmente. Los rangos de velocidad comunes son los siguientes: tipo económico de baja velocidad (50–100 m/min), adecuado para lotes pequeños y múltiples variedades; modelos de uso general de velocidad media (150–250 m/min), que cubren la mayoría de los pedidos comerciales; tipo de producción de alta velocidad (300–500 m/min), adecuado para la producción continua a gran escala. Un recordatorio importante: la velocidad máxima nominal suele ser un dato de laboratorio, y la velocidad útil real se ve muy afectada por el material de la cinta. Al seleccionar modelos, debe prestar más atención a la estabilidad operativa a velocidades normales que a las velocidades máximas. Observar el estado de bobinado durante arranques en carretera y paradas de emergencia es más útil que fijarse en la velocidad máxima en vacío.
La uniformidad del rollo es un aspecto que a menudo se pasa por alto, pero que afecta directamente a la impresión posterior. La desviación del extremo debe controlarse dentro de 1 mm, y los equipos de alta gama pueden alcanzar hasta 0,5 mm. Si el extremo del rollo tiene forma de campana, los bordes son dentados o presenta pliegues internos, la causa principal suele ser el control de la tensión y los dispositivos de corrección. Estas cintas tienden a atascarse o romperse al desenrollarse en las impresoras, y el ahorro en costes de equipo se traduce, en última instancia, en desperdicios y tiempos de inactividad.
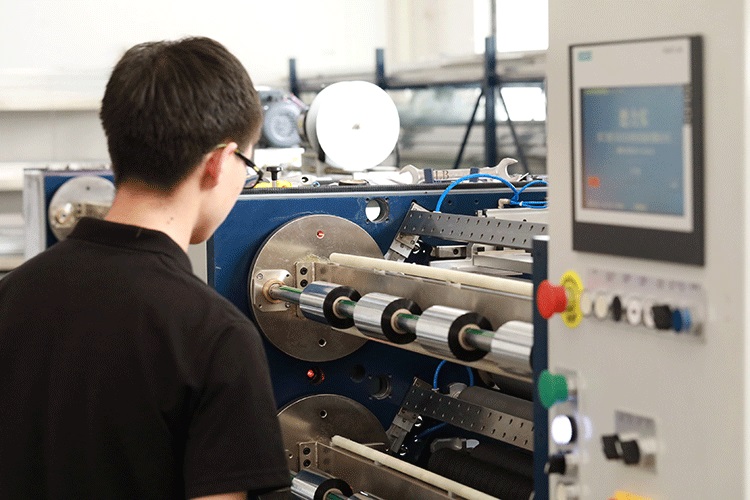
El control de tensión es la "esencia" y la disposición de los carretes es una ventaja.
El sustrato de la cinta es una película de PET de tan solo 4,5 a 10 micras de espesor, extremadamente sensible a la tensión. Una tensión excesiva provoca que la película base se estire y se deforme, dañando la capa de tinta y causando desprendimiento de polvo y contaminación del cabezal de impresión; una tensión insuficiente produce una película suelta y arrugada al enrollarla, lo que da lugar a líneas blancas y pliegues durante la impresión; una tensión desigual provoca que el rollo terminado quede suelto por dentro y apretado por fuera, lo que provoca que el núcleo se desplace durante el transporte o la instalación.
Recomendación de selección: Priorice un sistema de control de tensión de circuito cerrado totalmente automático que pueda monitorear y ajustar la tensión en tiempo real durante las etapas de desenrollado, tracción y bobinado. Para configuraciones de ejes de rebobinado, si se utilizan cintas de alta gama o cambios frecuentes en las especificaciones, conviene considerar los ejes deslizantes: cada unidad de bobinado controla el par de forma independiente, lo que resuelve eficazmente el problema del "núcleo del núcleo" al cortar con múltiples especificaciones. Los ejes deslizantes neumáticos ofrecen mayor precisión de control y un rango de ajuste más amplio que los mecánicos.
Elección del tipo de hoja: hoja redonda o cuadrada, el grosor importa
La elección del tipo de herramienta afecta directamente a la calidad del corte y a la vida útil de la misma. En la industria, se suele utilizar una línea divisoria de referencia de 100 μm.
Las cuchillas cuadradas son especialistas en cintas delgadas. Son adecuadas para cortar cintas finas de cera y de base mixta de menos de 70 μm, con alta precisión de corte y bordes limpios. Para el corte cuadrado, el tipo suspendido es práctico pero ligeramente menos preciso, mientras que el tipo ranurado ofrece mayor precisión pero requiere más ajustes. Las cuchillas redondas son ideales para materiales gruesos y producción a alta velocidad. Cuando el espesor de la cinta supera los 100 μm o incluye recubrimientos de resina u otros recubrimientos más duros, el método de corte con cuchilla circular es más adecuado, ya que ofrece una alta velocidad de corte y gran durabilidad, lo que lo hace idóneo para la producción en masa.
Independientemente del tipo de herramienta que elija, el material de la hoja influye directamente en su vida útil y en la calidad del corte. Las hojas de carburo cementado o con recubrimientos nanotecnológicos reducen la fricción y evitan la adherencia del material, lo que ofrece una mayor durabilidad en aplicaciones con cintas de resina.
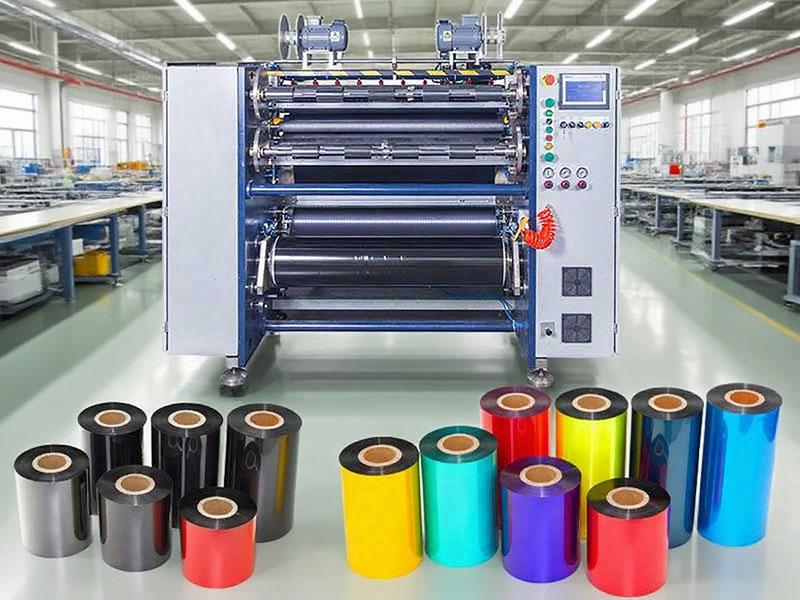
Adapte el plan a su escenario empresarial y adáptelo según sus necesidades.
Oficinas pequeñas o tiendas minoristasOcasionalmente se requiere cortar, se necesitan especificaciones sencillas y se requiere un presupuesto limitado. Los modelos manuales o semiautomáticos de sobremesa son suficientes, priorizando la facilidad de uso y el tamaño compacto, con una precisión de 0,5 mm.
Proveedores de servicios de impresión pequeños y medianosLotes de producción medianos, cambios frecuentes en las especificaciones. Se recomiendan modelos semiautomáticos o totalmente automáticos, con ajustes digitales y control básico de tensión, precisión de puntería de 0,3 mm, velocidades de entre 150 y 250 m/min, priorizando la eficiencia en el cambio de pedidos y la estabilidad de la precisión.
Grandes empresas manufactureras o procesadores profesionales de cintas:Producción continua a gran escala con altos requisitos de precisión. Se requiere una máquina de corte totalmente automática, equipada con control de tensión de circuito cerrado y un sistema activo de corrección de desviación, con una precisión de 0,1 mm y una velocidad superior a 300 m/min. Si se bobinan simultáneamente varias especificaciones, la configuración de eje deslizante resulta rentable.
Consejo final: El corte de prueba es más importante que la tabla de especificaciones.
Por muy atractiva que sea la hoja de especificaciones, realizar pruebas de corte in situ con su propio rollo de cinta antes de comprarlo es la forma más eficaz de evitar problemas. Durante las pruebas, céntrese en tres detalles clave: la consistencia de la calidad del borde en las especificaciones más estrechas y más anchas, la estabilidad del rodamiento durante arranques a alta velocidad y paradas de emergencia, y la variación de la tensión tras varias horas de funcionamiento continuo. Solo una máquina de corte que resista las pruebas en condiciones reales puede garantizar que su negocio de impresión de códigos de barras sea realmente eficiente y sin preocupaciones.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Máquina cortadora de cinta
 Máquina cortadora de cinta de código de barras
 Cortadora de cinta de transferencia térmica semiautomática RSDS5 PLUS
 Cortadora automática de cinta de transferencia térmica RSDS8 H PLUS
 Cortadora automática de cinta de transferencia térmica RSDS6 PLUS
 Cortadora de cinta de transferencia térmica semiautomática RSDS1 PLUS
 Rebobinador de cinta para impresión de tarjetas
 Cortadora de cinta para impresión de tarjetas






