Introducción
Si trabajas con láminas para estampado en caliente, ya sabes que la calidad final del estampado depende en gran medida de lo que ocurre antes de que la lámina llegue a la prensa. La etapa de corte, donde los rollos gigantes se transforman en anchos finales, es crucial para lograr o perder precisión. Como dice el dicho: «30 % en caliente, 70 % cortado».
La lámina para estampado en caliente suele tener un grosor de tan solo 12 a 30 μm y está compuesta por múltiples capas, incluyendo una película base de PET, una capa de liberación, una capa de color, un recubrimiento de aluminio y un adhesivo. Esta delicada estructura la hace extremadamente sensible a las fluctuaciones de tensión, las vibraciones mecánicas e incluso las condiciones ambientales. Cuando las máquinas de corte funcionan a velocidades de 200 a 400 m/min con requisitos de precisión de ±0,1 mm, los pequeños problemas se acumulan rápidamente y se convierten en costosos desperdicios.
Esta guía abarca los problemas más comunes que encontrará en las máquinas de corte de láminas para estampado en caliente y ofrece soluciones prácticas y probadas en la práctica. Tanto si opera una línea de corte como si adquiere rollos cortados de un proveedor, comprender estos modos de fallo le ayudará a proteger la calidad y reducir el tiempo de inactividad.

1. Rebabas y bordes ásperos: La queja más frecuente
Aspecto:El borde de la ranura presenta rebabas filamentosas, un patrón dentado o desprendimiento visible de residuos. La superficie de la lámina también puede atraer polvo que interfiere con el estampado posterior.
Por qué sucede:Las rebabas casi siempre se deben a una de cuatro causas: el estado de la cuchilla, la inestabilidad de la tensión, la electricidad estática o problemas en la superficie del rodillo.
Cómo solucionarlo:
Empieza con las cuchillasLas cuchillas desafiladas o melladas son la principal causa. Una cuchilla desgastada ya no corta la lámina limpiamente; la desgarra, creando microfisuras a lo largo del borde que luego se expanden en rebabas o roturas completas. Compruebe si hay astillamiento en el borde y mida la superposición entre las cuchillas superior e inferior, generalmente de 0,5 a 1,5 mm según el grosor de la lámina, utilizando el extremo inferior de ese rango para materiales más delgados. La holgura lateral entre las cuchillas debe ser de 0,03 a 0,08 mm, aproximadamente el grosor de una hoja de papel A4. Para láminas de menos de 12 μm, busque la tolerancia más ajustada posible: simplemente corte limpiamente sin apretar.
Estabilizar la tensiónLa tensión inestable es la causa oculta que con mayor frecuencia se pasa por alto. Cuando la tensión de desenrollado fluctúa, la tira de lámina se desplaza ligeramente en la zona de corte, produciendo bordes ondulados o irregulares. Compruebe si el freno de desenrollado o el controlador de tensión se mantienen estables. Una prueba sencilla: trabaje a baja velocidad (10-20 m/min) y observe si todas las tiras cortadas se sienten igualmente tensas. Si las tiras centrales están tensas y las de los bordes están sueltas, es necesario ajustar el ángulo del rodillo nivelador o la configuración de conicidad.
Eliminar la estáticaLa lámina para estampado en caliente se fabrica sobre un sustrato de película plástica, y la fricción a alta velocidad genera electricidad estática que atrae el polvo y los residuos de la lámina hacia el borde de corte. Instale barras antiestáticas o boquillas de aire ionizante antes y después de la cortadora, y verifique que la resistencia de puesta a tierra de la máquina sea inferior a 4 Ω.
Limpiar e inspeccionar los rodillosLos objetos extraños o la acumulación de adhesivo en la superficie de los rodillos generan una presión localizada desigual. Limpie los rodillos guía con un paño limpio y sin pelusa y compruebe si hay partículas incrustadas que puedan rayar la superficie de la lámina.
2. Rotura de la lámina: Cuando se detiene la producción
Aspecto:La tira de aluminio se rasga o se rompe durante el corte, lo que obliga a detener la línea de producción. Esto supone un desperdicio de material, reduce la productividad y, a menudo, se repite una vez que comienza.
Por qué sucedeMuchos operarios ajustan instintivamente la tensión cuando se rompe la lámina. Sin embargo, la tensión es solo una de las cuatro posibles causas. Revisarlas en orden resuelve más del 90 % de los incidentes de rotura.
Cómo solucionarlo:
Comprueba primero la cuchilla.Una cuchilla desafilada no corta, sino que desgarra. Las grietas resultantes en el filo se propagan bajo tensión hasta que la tira se rompe por completo. Si el filo de la cuchilla se siente desafilado o presenta muescas al pasar un dedo suavemente (¡con cuidado!), reemplácela. Verifique también la superposición de las cuchillas (normalmente de 0,05 a 0,1 mm para láminas de estampado en caliente) y la presión lateral, que debe ser uniforme a lo ancho.
Inspeccione los rodillos guía y los rodillos de lámina.Los arañazos, la suciedad o la acumulación de adhesivo en la superficie de los rodillos actúan como pequeñas cuchillas que raspan repetidamente la lámina. La adherencia de los rodamientos genera fricción, lo que provoca que la lámina se deslice y se rompa bajo tensión. Gire manualmente cada rodillo guía para comprobar que se mueva con suavidad y limpie las superficies con un disolvente adecuado.
Pruebe el sistema de eliminación de estática.La acumulación de electricidad estática provoca que la lámina se adhiera a los rodillos o al bastidor de la máquina, creando una resistencia irregular que puede romper la tira al instante. Al trabajar con poca luz, observe si aparecen chispas azul-violeta donde la lámina se desprende del rodillo. Compruebe si la barra antiestática ha acumulado polvo y ha perdido eficacia, y verifique la fuente de alimentación de alto voltaje y la conexión a tierra.
Luego, examine el sistema de tensión.Si las tres primeras comprobaciones son satisfactorias, revise los sensores de tensión (cubiertos de polvo o atascados mecánicamente), los embragues/frenos de polvo magnético (el envejecimiento provoca una salida de par no lineal) y los ajustes de conicidad. Un embrague que funciona con normalidad a baja velocidad pero que rompe la lámina tras la aceleración es un síntoma clásico de la degradación del polvo magnético.
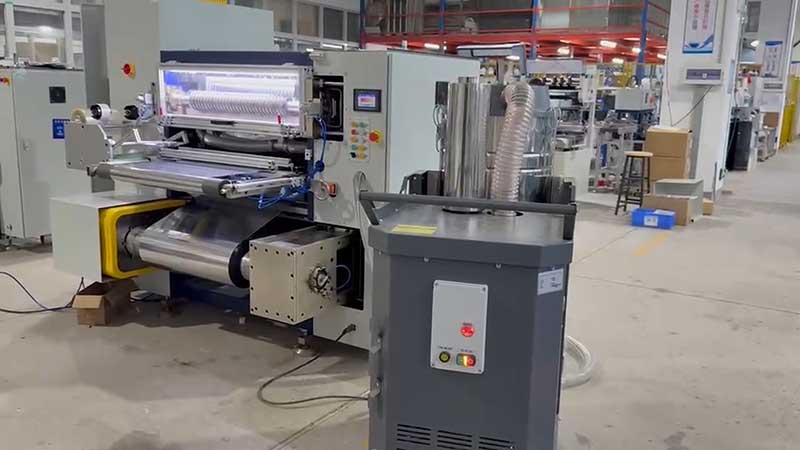
3. Desalineación de bordes y rollos en forma de “torre”
Cómo se veDurante el corte o el rebobinado, la tira de lámina se desplaza lateralmente. El extremo del rollo terminado adquiere una forma de torre o de campana, y los bordes pueden chocar y dañar la lámina.
Por qué sucede:El sistema de corrección de bordes, el paralelismo de los rodillos guía o la alineación de desenrollado se ven comprometidos.
Cómo solucionarlo:
Comience con el sensor de corrección.Las sondas fotoeléctricas y ultrasónicas suelen obstruirse con polvo o fragmentos de papel de aluminio, lo que crea un punto ciego común que inutiliza el sistema de corrección. Limpie la lente de la sonda con regularidad y colóquela en el punto medio del borde del papel de aluminio. Establezca una zona muerta de aproximadamente ±1 mm para evitar correcciones nerviosas constantes.
Verifique el paralelismo de los rodillos guía.Los rodillos no paralelos empujan la lámina lateralmente. Utilice una herramienta de alineación láser o un método de alambre para comprobar que los ejes de los rodillos sean paralelos con una tolerancia de 0,2 mm/m. Preste especial atención a los rodillos de presión, los rodillos de tracción y los rodillos situados inmediatamente antes y después de la cuchilla.
Compruebe la alineación del desenrollado.El rollo jumbo debe estar centrado en el eje de desenrollado. Si el núcleo del rollo está descentrado o el eje no está nivelado, la lámina se alimenta en un ángulo que ninguna corrección posterior puede compensar por completo.
Examine el soporte de la cuchilla para detectar fuerzas laterales.La presión asimétrica ejercida por las cuchillas superior e inferior puede desplazar la tira hacia un lado. Compruebe la holgura axial del eje de la cuchilla (debe ser ≤0,03 mm) y asegúrese de que el portaherramientas esté colocado simétricamente.
4. Arrugas y superficies finales irregulares en los rollos terminados.
Cómo se ve: El rollo enrollado tiene una superficie arrugada, deslizamiento entre capas o una cara final irregular, cóncava o que muestra patrones de "núcleo de crisantemo" cerca del núcleo.
Por qué sucede: Casi siempre se trata de un problema de control de tensión, concretamente de una tensión de conicidad insuficiente o de una presión de bobinado incorrecta.
Cómo solucionarlo:
Aplique la tensión cónica correctamente.A medida que aumenta el diámetro del rollo, mantener una tensión constante provoca que las capas exteriores compriman las interiores, generando arrugas. La tensión de conicidad disminuye a medida que aumenta el diámetro, generalmente con un coeficiente de conicidad del 15 al 25 %. Se recomienda comenzar con una tensión inicial de entre el 8 % y el 12 % de la resistencia a la rotura del material y reducirla hasta el 40 % o el 70 % de ese valor al final del rollo.
Ajuste la presión del rodillo al diámetro del rodillo.Los rodillos tradicionales de presión fija generan una contradicción: a medida que el rollo crece, la tensión exterior disminuye, pero la presión del rodillo se mantiene alta, lo que provoca arrugas. Los mecanismos de rodillos de presión flotante que ajustan su posición automáticamente representan una mejor solución. Si su máquina tiene rodillos fijos, ajuste la presión al mínimo del rango para rollos de gran diámetro.
Verifique los sensores de tensión del bobinado.Los sensores de tensión o los rodillos tensores cubiertos de polvo o atascados mecánicamente enviarán datos incorrectos al controlador. Compruebe que la pantalla de tensión vuelva a cero cuando la máquina esté inactiva y que varíe linealmente bajo carga estática.

5. Ancho de corte irregular y desviación dimensional
Cómo se veEl ancho de la ranura no es uniforme de principio a fin, o el rollo terminado no es cuadrado. Un lado puede ser más ancho que el otro.
Por qué sucedeEsto suele deberse a una excentricidad del eje de la cuchilla, una desalineación del rodillo guía o una tensión incorrecta que provoca que la tira se desvíe.
Cómo solucionarlo:
Mida la excentricidad del eje de la cuchilla.Este es un problema de precisión que se suele pasar por alto. Utilice un comparador de cuadrante para comprobar la excentricidad radial del eje de la cuchilla. Para cortes de alta precisión, la excentricidad debe ser inferior a 0,003 mm. El desgaste de los cojinetes o un eje doblado provocarán que la presión de corte varíe con cada rotación, produciendo bordes ondulados o dentados.
Verifique la alineación general de la ruta del material.Utilice una cinta métrica o un centrador láser para verificar que todos los rodillos guía sean paralelos al plano de referencia de la máquina. Una diferencia superior a 0,5 mm/m a lo ancho provocará que el material se desvíe hacia un lado.
Verifique que el sistema de corrección esté funcionando, no solo encendido.Un sistema de corrección que responde con lentitud o que sobrecorrige puede provocar variaciones en el ancho mientras la máquina busca el centro. Active manualmente el sensor cubriendo un lado y observe si el rodillo de alineación responde correctamente en la dirección opuesta.
6. Mantenimiento preventivo: La verdadera solución
La mayoría de los problemas de corte no son fallas repentinas, sino que se desarrollan con el tiempo a medida que las cuchillas se desgastan, los rodillos acumulan residuos y los componentes de tensión envejecen. Un programa de mantenimiento sencillo previene la mayoría de las averías de emergencia.
A diario:Limpie las cuchillas, los rodillos guía y las lentes del sensor. Compruebe si hay astillamientos evidentes en las cuchillas.
SemanalmenteInspeccione los sistemas neumáticos y los componentes de la transmisión. Verifique la respuesta del sistema de tensión. Compruebe la función de eliminación de estática.
Mensual:Calibrar la precisión de la máquina. Comprobar la excentricidad del eje de la cuchilla y el paralelismo de los rodillos. Inspeccionar el funcionamiento del embrague/freno de polvo magnético.
Trimestral: Cambie el aceite lubricante y los filtros. Revise los registros de vida útil de las cuchillas y reemplácelas según un cronograma establecido, en lugar de esperar a que fallen.
Mantenga un registro sencillo de fallas, parámetros y lotes de materiales. Los patrones surgen rápidamente: un proveedor específico de láminas, una configuración de tensión particular o un cambio estacional de humedad que se correlaciona con problemas de calidad.
Conclusión: La precisión es un sistema, no una configuración.
Los problemas de corte de láminas en el estampado en caliente rara vez tienen una sola causa. Una rebaba puede comenzar por el desgaste de la cuchilla, empeorar debido a la atracción electrostática y convertirse en una rotura cuando la tensión aumenta bruscamente durante la aceleración. Los operarios y fabricantes que logran la calidad más uniforme tratan el corte como un sistema: las cuchillas, la tensión, los rodillos, el control de la estática y la manipulación del material interactúan entre sí.
Para las empresas que buscan láminas de estampado en caliente cortadas a medida, estos mismos principios son importantes. Un proveedor que comprende la geometría de la cuchilla, la tensión de conicidad y la gestión de la estática produce rollos que funcionan de manera más limpia en la prensa de estampado, con menos roturas y menos tiempo de inactividad. Al evaluar a los proveedores de láminas, pregunte sobre su proceso de corte y control de calidad; la respuesta suele explicar la diferencia entre una lámina que simplemente cumple con las especificaciones y una que ofrece un rendimiento óptimo.
¿Tiene algún problema específico con el corte? Nuestro equipo técnico puede ayudarle a diagnosticar la causa raíz y recomendarle la solución adecuada. [Contáctenos] para una consulta.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano





 Cortadora de láminas en frío
 Rebobinador de cinta para impresión de tarjetas
 Cortadora de cinta para impresión de tarjetas
 Máquina cortadora de láminas de estampación en caliente
 Cortadora de láminas holográficas
 Cortadora de láminas de mejora digital
 Cortadora de láminas de estampación en caliente RSDS7H 1350 PLUS
 Cortadora de láminas de estampación en caliente (RSDS7H) 1350






