Seleccionar la máquina de corte de láminas para estampado en caliente adecuada no se trata de encontrar la que tenga la mayor velocidad máxima o las especificaciones más impresionantes. Se trata de adaptar las capacidades del equipo a su material específico, perfil de pedido y requisitos de calidad posteriores. Una máquina que funciona a la perfección con láminas estándar de 25 µm puede tener dificultades con películas láser de 12 µm, y una unidad optimizada para rollos maestros de gran formato de 1600 mm puede no ofrecer la precisión necesaria para la producción de tiras estrechas de 10 mm.
Esta guía desglosa las especificaciones que realmente importan, organizadas según los parámetros que afectan directamente a su rendimiento, eficiencia y rentabilidad.
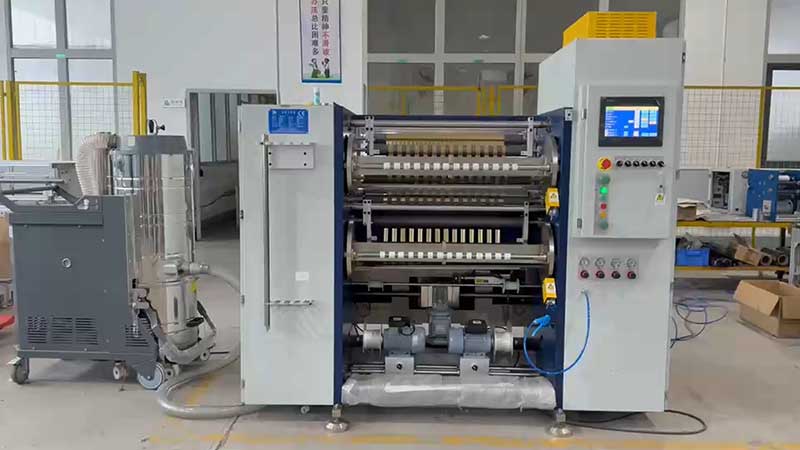
Capacidad de ancho: Adapte la máquina a su rollo maestro y producto terminado.
La especificación de ancho de una máquina cortadora tiene dos dimensiones: el ancho máximo de desenrollado y el ancho mínimo de corte. Ambas deben ajustarse a las necesidades reales de producción.
Para operaciones de gran formato que procesan rollos maestros de hasta 1600 mm, la rigidez del bastidor y el diámetro del eje de la cuchilla son especificaciones críticas. Un corte más ancho implica mayores fuerzas de flexión en el eje de la cuchilla; si este se flexiona, aunque sea ligeramente, bajo presión, el centro de la banda no se cortará y los bordes se perforarán en exceso. Busque máquinas con paneles de pared de acero aleado reforzados y ejes de cuchilla de gran diámetro y equilibrados dinámicamente. Una máquina de 1600 mm suele necesitar pesar varias toneladas para mantener la estabilidad a alta velocidad.
Para la producción de tiras estrechas de menos de 50 mm, la prioridad radica en la precisión del posicionamiento de la herramienta y el diseño antivuelco. Los sistemas de bloqueo manual son propensos a la desviación dimensional debido a que las fuerzas de sujeción desiguales permiten el movimiento axial durante el funcionamiento. El bloqueo hidráulico o los ejes deslizantes de alta precisión son la opción más fiable cuando el ancho de corte se mide en milímetros. Si su perfil de pedido incluye cambios frecuentes de ancho, un sistema automático de posicionamiento de herramientas puede reducir el tiempo de cambio de horas a minutos, moviendo los portaherramientas a posiciones programadas.
Un criterio de especificación práctico: si su rollo maestro mide 640 mm y sus rollos terminados tienen 2 cm de ancho (algo común en las líneas de estampado en caliente), la máquina debe ser capaz de mantener una tolerancia de ±0,5 mm en ese ancho reducido.
Control de tensión: la especificación que determina si su lámina sobrevive al proceso.
La lámina para estampado en caliente suele tener un grosor de 12 a 25 μm y está compuesta por una película base de PET, una capa de liberación, una capa de color, una capa aluminizada y una capa adhesiva. Esta estructura es extremadamente sensible a la tensión mecánica. El control de la tensión no es una característica adicional, sino la base para que la máquina produzca un producto comercializable.
Sistemas de bucle abierto frente a sistemas de bucle cerrado: la distinción innegociable
Control de tensión en bucle abiertoSe basa en valores preestablecidos y frenos de partículas magnéticas. Es aceptable para aplicaciones de baja velocidad y no críticas, por debajo de 100 m/min, pero no puede compensar las variaciones de diámetro durante el bobinado ni las perturbaciones de aceleración/desaceleración.
Control de tensión servo de bucle cerradoUtiliza sensores de tensión o rodillos flotantes para medir la tensión real en tiempo real y ajustar los mecanismos de desenrollado y rebobinado según sea necesario. Para el estampado en caliente de láminas, esta es la especificación mínima aceptable. Un sistema de circuito cerrado de calidad mantiene la fluctuación de la tensión dentro de un rango de ±1 % a ±3 % del valor establecido; los sistemas de gama alta alcanzan una precisión de ±0,5 N.
Tensión cónica: ¿Por qué falla la tensión constante?
A medida que aumenta el diámetro del rollo de rebobinado, mantener una tensión constante provoca que las capas exteriores compriman las interiores, lo que puede generar defectos como el desprendimiento de una capa de crisantemo, burbujas de aire atrapadas o la transferencia de la capa de aluminio. El control de tensión cónica reduce automáticamente la tensión de bobinado según una curva preestablecida a medida que aumenta el diámetro del rollo. Para el estampado en caliente de láminas, se recomienda un coeficiente de conicidad entre el 60 % y el 80 %, con una tensión final reducida al 40-70 % del valor inicial. Las máquinas sin esta función no son adecuadas para la producción de láminas de estampado en caliente de alta calidad, independientemente de otras especificaciones.
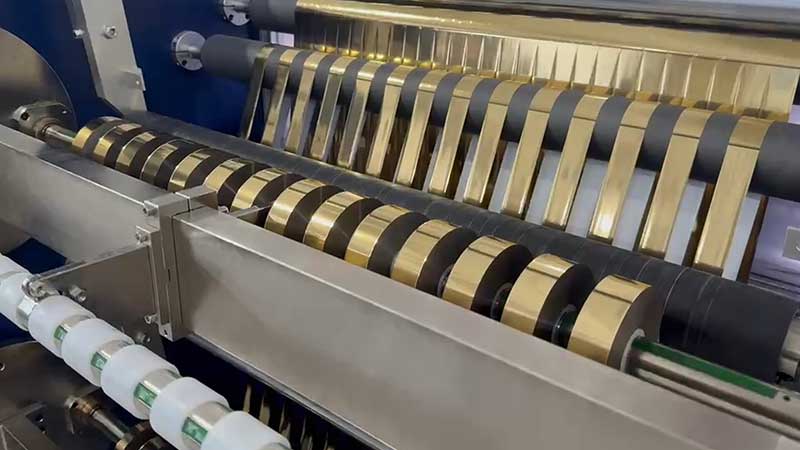
Método de corte y sistema de cuchillas: cortar versus desgarrar
La diferencia entre un borde limpio y un borde con rebabas es la diferencia entre "cortar" y "rasgar". Una cuchilla desafilada o con una geometría inadecuada presionará y fracturará la lámina en lugar de cortarla limpiamente, produciendo rebabas microscópicas y polvo de aluminio que contaminan la banda y causan defectos en el estampado en caliente.
Para el estampado en caliente de láminas, el corte por cizallamiento circular (con cuchillas giratorias superior e inferior) es el estándar de la industria. Este método produce un corte limpio y uniforme con una deformación mínima. Los sistemas de corte con cuchilla o por aplastamiento son menos adecuados para láminas de PET, ya que tienden a generar deformaciones en los bordes o una separación incompleta.
Especificaciones clave de la hoja a verificar:
• Material de la cuchilla:Las cuchillas de carburo de tungsteno o recubiertas de diamante ofrecen la resistencia al desgaste necesaria para la película base de PET.
• Ajuste de la cuchillaLa holgura y el solapamiento entre las cuchillas superior e inferior deben ser ajustables con precisión. Una holgura excesiva provoca cortes incompletos; una holgura insuficiente acelera el desgaste.
• Rigidez del eje de la pala:Para anchos superiores a 800 mm, es esencial un eje de gran diámetro y equilibrado dinámicamente para evitar la deflexión y una profundidad de corte inconsistente a lo largo de la banda.
Guía de banda y control de bordes: Prevenga la deriva antes de que se convierta en desperdicio
Incluso con un control de tensión perfecto, la banda puede desviarse lateralmente durante el funcionamiento a alta velocidad. Un sistema de control de posición de borde (EPC) garantiza que la lámina permanezca alineada al entrar en la estación de corte.
Para el estampado en caliente de láminas, especialmente las metalizadas y holográficas, los sensores de borde ultrasónicos son la opción preferida. Estos sensores no se ven afectados por la superficie reflectante de la lámina, que puede confundir a los sensores ópticos. Para aplicaciones que requieren un registro preciso de marcas impresas, los sistemas de visión CCD ofrecen detección automática de bordes o líneas.
El tiempo de respuesta de corrección debe coincidir con la velocidad de corte. A 300 m/min o más, el actuador debe completar las correcciones en milisegundos; de lo contrario, no se podrá suprimir eficazmente la oscilación del borde.
Clasificación de velocidad: Interprete el número correctamente
Los fabricantes anuncian velocidades mecánicas máximas que van desde los 50 m/min para los modelos económicos hasta los 500 m/min para las máquinas de alto rendimiento. Sin embargo, la velocidad de trabajo estable es la especificación que realmente importa.
Una máquina con una velocidad nominal de 500 m/min solo puede lograr un funcionamiento estable y sin defectos a 300-350 m/min con lámina delgada. Al evaluar las especificaciones de velocidad, solicite lo siguiente:
• Velocidad de funcionamiento establepara el grosor específico de su material
• Datos de fluctuación de tensiónen aceleración, desaceleración y estado estacionario
• Rendimiento demostradodurante el corte de prueba real, no en condiciones de folleto
La velocidad está intrínsecamente ligada al ancho y al material. Una máquina de 1600 mm que procesa una lámina holográfica delgada a 400 m/min representa un desafío de ingeniería fundamentalmente diferente al de una máquina de 400 mm que procesa una lámina estándar a la misma velocidad. Cuanto más ancho y delgado sea el material, mayor será la necesidad de compensación del sistema de accionamiento, el algoritmo de tensión y la rigidez del bastidor de la máquina.
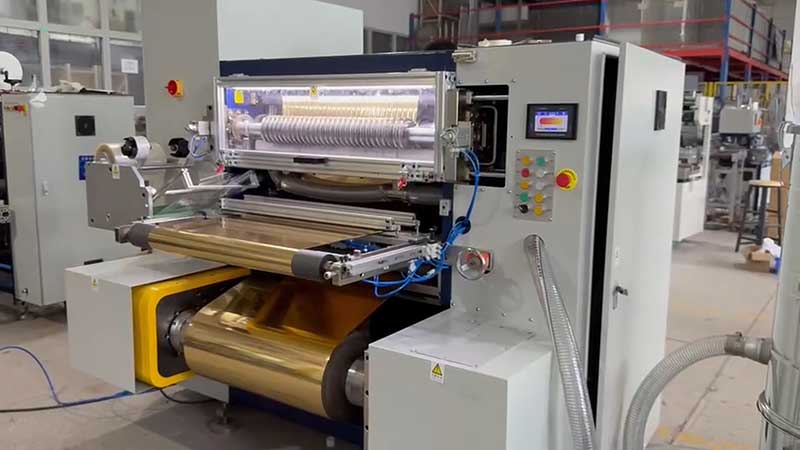
Automatización y eficiencia en los cambios de producción: el factor de coste oculto
Los pedidos de láminas para estampado en caliente se han orientado hacia lotes más pequeños y una mayor variedad. Una máquina que requiere horas para cambiar de un ancho a otro no puede ser rentable para este mercado, independientemente de su precisión.
Posicionamiento automático de herramientasPermite al operario introducir el ancho de corte deseado, tras lo cual los soportes motorizados de las cuchillas se desplazan a las posiciones programadas. Esto reduce el tiempo de cambio de 30-60 minutos a menos de 5 minutos y elimina los errores de posicionamiento humanos.
Gestión de recetasAlmacena los parámetros de tensión, velocidad y presión de la cuchilla para cada combinación de material y ancho, lo que permite recuperarlos con solo pulsar un botón para realizar pedidos repetidos.
Control de polvo y estática: protegiendo la superficie que no se ve.
El corte genera partículas microscópicas de aluminio y plástico en el borde. Si estas partículas se adhieren a la superficie de la lámina, se convierten en defectos de tipo "poro" durante el estampado en caliente final. La electricidad estática, especialmente problemática con las películas de PET, atrae y retiene estos contaminantes.
Especificaciones a tener en cuenta:
• Barras ionizantesen el punto de corte y antes de rebobinar para neutralizar la carga estática
• Rodillos de limpieza por contactocombinado con extracción por vacío en la zona de las aspas para capturar partículas en la fuente.
• Cepillos antiestáticossobre rodillos guía para evitar la acumulación de carga a lo largo de la trayectoria de la banda.
La especificación que no se puede medir: rendimiento de corte de prueba
Ninguna ficha técnica sustituye la prueba del material en la máquina. Antes de comprar, realice una prueba con la lámina más difícil de procesar: la más fina, la que genera más electricidad estática o la que tiene el recubrimiento más sensible. Inspeccione el borde cortado con aumento para detectar microfisuras. Mida la uniformidad del ancho a lo largo de todo el rollo. Compruebe que el rollo rebobinado tenga una tensión uniforme desde el núcleo hasta la superficie.
Una máquina que cumple con todas las especificaciones sobre el papel, pero produce bordes rebabados o una tensión inconsistente con el material, no es la máquina adecuada. Las especificaciones son importantes porque determinan el rendimiento, pero es durante las pruebas de corte donde se comprueba dicho rendimiento.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano





 Cortadora de láminas en frío
 Rebobinador de cinta para impresión de tarjetas
 Cortadora de cinta para impresión de tarjetas
 Máquina cortadora de láminas de estampación en caliente
 Cortadora de láminas holográficas
 Cortadora de láminas de mejora digital
 Cortadora de láminas de estampación en caliente RSDS7H 1350 PLUS
 Cortadora de láminas de estampación en caliente (RSDS7H) 1350






