Dado que el estampado en caliente sigue dominando el sector del embalaje, el etiquetado y los acabados decorativos de alta gama, la calidad de la lámina cortada determina directamente el rendimiento del proceso de estampado posterior. En 2026, el mercado de las máquinas de corte de láminas para estampado en caliente ha madurado considerablemente, pero esta madurez conlleva una mayor variedad de configuraciones técnicas, niveles de automatización y precios que pueden dificultar la toma de decisiones sobre las especificaciones.
Esta guía proporciona un marco estructurado para evaluar las máquinas de corte de láminas para estampado en caliente, abarcando las realidades materiales que dictan el diseño de la máquina, los parámetros clave que distinguen a las máquinas competentes de las problemáticas y las características de automatización que determinan si su operación puede manejar de manera rentable los patrones de pedidos modernos.
Comprender el material: por qué el estampado en caliente de láminas requiere un corte especializado.
Antes de evaluar las especificaciones de la máquina, es fundamental comprender qué diferencia fundamentalmente a la lámina de estampado en caliente de las películas y papeles estándar. La lámina de estampado en caliente es un laminado multicapa que consta de una película base de PET (normalmente de 12 a 25 μm), una capa de liberación, una capa de pigmento o aluminizada y una capa adhesiva.
Esta construcción crea vulnerabilidades específicas durante el corte:
• Sensibilidad a la tensiónLa fina base de PET se estira bajo una tensión excesiva, lo que provoca errores de registro y grietas en el revestimiento. Una tensión insuficiente produce rollos sueltos y telescópicos.
• Fragilidad del recubrimientoLas capas de pigmento y metalizadas se rayan fácilmente al entrar en contacto con rodillos o cuchillas. Las láminas láser y holográficas con patrones de difracción son especialmente vulnerables.
• Generación de polvo:La fricción durante el corte produce polvo microscópico de aluminio y polvo de PET. Si no se elimina, esta contaminación crea "poros" y "manchas doradas" durante el estampado.
Estas características del material explican por qué una cortadora de película de uso general rara vez ofrece resultados aceptables en láminas para estampado en caliente. La máquina debe configurarse específicamente para un manejo delicado y preciso.

Parámetro principal 1: Precisión de corte y calidad del borde
La precisión del corte determina directamente la estabilidad del flujo de la lámina durante el proceso de estampado en caliente. Los errores de ancho que parecen insignificantes en la etapa de corte a menudo se manifiestan como desalineación, rotura de la lámina o patrones incompletos en etapas posteriores.
Qué verificar:
• Tolerancia de anchoLas configuraciones básicas en 2026 deberían mantenerse dentro de ±0,05 mm. Las operaciones centradas en la calidad deberían apuntar a ±0,02 mm, mientras que las aplicaciones de alta gama contra la falsificación podrían requerir un control aún más estricto.
• Pulcritud de la cara finalTras el rebobinado, la desalineación del extremo del rollo terminado debe mantenerse dentro de ±0,2 mm. Una mala calidad del extremo provoca que el rollo se desvíe o se desplace incorrectamente en la máquina de estampado.
• Calidad de los bordesEl corte debe ser plano y liso, sin rebabas, bordes blancos, deformaciones por estiramiento ni microfisuras.
Consejo práctico de verificaciónDurante una sesión de prueba de corte, utilice el material más difícil —el recubrimiento más delgado y delicado que procesa— e inspeccione el borde cortado con una lupa. Los resultados ideales muestran una sección transversal lisa y sin irregularidades. Las finas estrías o rebabas indican una precisión mecánica insuficiente.
Parámetro principal 2: Sistema de control de tensión
El control de la tensión se considera, en general, el factor más importante que diferencia una cortadora mediocre de una de alto rendimiento. El estampado en caliente de láminas requiere lo que los profesionales del sector describen como un manejo extremadamente cuidadoso.
El problema del control inadecuado de la tensión:
Una tensión excesiva estira el sustrato de PET, daña las rejillas láser y provoca errores de registro. Una tensión insuficiente produce rollos sueltos que se deforman o se desvían durante el desenrollado. El problema se agrava por el hecho de que la tensión óptima varía a medida que aumenta el diámetro del rollo de rebobinado.
Así es como luce un sistema adecuado:
• Control de circuito cerrado:La máquina debe utilizar sensores de tensión de alta precisión (rodillos flotantes o células de carga) con control de bucle cerrado independiente para el desenrollado, la tracción y el rebobinado. Los sistemas de bucle abierto simples son insuficientes para láminas delgadas.
• Precisión de la tensión:Busque una precisión de control de ±0,5 N o ±5 %, con una velocidad de respuesta del orden de los milisegundos.
• Tensión cónica:A medida que aumenta el diámetro de rebobinado, la tensión debe disminuir automáticamente según una curva predefinida. Esto evita el fenómeno de "tensión interna y tensión externa" que provoca el deslizamiento entre capas en cortes estrechos.
• Eje deslizante para materiales anchosAl cortar rollos anchos con tolerancias de espesor, las unidades deslizantes independientes en el eje de rebobinado ayudan a eliminar la formación de burbujas y el bobinado irregular.
Las soluciones tradicionales de frenado por partículas magnéticas siguen siendo viables para escenarios de velocidad media y baja, pero el control de tensión servoaccionado de bucle cerrado es prácticamente obligatorio para el funcionamiento a alta velocidad o con materiales ultrafinos.

Parámetro principal 3: Configuración del sistema de corte
El mecanismo de corte determina tanto la calidad del filo como los requisitos de mantenimiento. Existen tres configuraciones principales, cada una adaptada a las necesidades de diferentes materiales.
Corte por cizallamiento (cuchillas circulares)
El corte con cuchilla circular tipo tijera es generalmente la opción recomendada para el estampado en caliente de láminas. Este método utiliza cuchillas de disco superior e inferior que actúan como tijeras, produciendo un corte más limpio con menos polvo y una mayor vida útil de la cuchilla que las cuchillas de afeitar. La acción de tijera crea un corte real en lugar de una compresión que deforma el material.
Para láminas delgadas (12–30 μm), se suele recomendar un ángulo de corte superior de 15°–20°. El material de la cuchilla debe ser de carburo cementado o con recubrimiento cerámico para mayor resistencia al desgaste; el acero al carbono común se desafila rápidamente y produce rebabas tras solo unos pocos kilómetros de corte.
Corte con cuchilla de afeitar
Las cuchillas de afeitar son más económicas y adecuadas para anchos reducidos, pero generan más polvo y rebabas en láminas más gruesas. Se recomienda reservarlas para configuraciones económicas o aplicaciones específicas de ancho reducido, como los hilos de seguridad.
Corte con cuchilla de aire (sin contacto)
En el caso de láminas láser y holográficas con microestructuras superficiales delicadas, incluso el más mínimo contacto con una cuchilla o rodillo puede provocar arañazos. El corte con cuchilla de aire utiliza aire a alta presión para cortar el material sin contacto físico, eliminando por completo los arañazos producidos por la cuchilla. Esta es una configuración de alta gama y costosa, reservada para los materiales más sensibles.
Parámetro principal 4: Rodillos guía y rigidez mecánica
Cada rodillo que entra en contacto con la superficie de la lámina es una fuente potencial de arañazos o microvibraciones que dañan el recubrimiento. Los principios mecánicos fundamentales determinan si el corte de alta precisión puede mantenerse durante años de producción.
Especificaciones del rodillo a demanda:
• Acabado superficialTodos los rodillos guía deben tener un acabado superpulido con una rugosidad superficial Ra ≤ 0,05 μm. Esto evita rayar el delicado recubrimiento.
• Equilibrio dinámicoLos rodillos deben someterse a un equilibrado dinámico (normalmente de grado G2.5) para evitar microvibraciones de alta frecuencia que dañen la capa de estampado en caliente a altas velocidades.
• Rigidez del eje de corteLa excentricidad del eje de corte debe controlarse con una tolerancia de 0,01 mm. Una rigidez insuficiente del eje provoca que la parte central del mismo se curve en máquinas anchas, lo que da como resultado cortes incompletos.
Parámetro principal 5: Eliminación de polvo y electricidad estática
Durante el corte, la fricción en el borde genera polvo microscópico de aluminio y polvo de PET. Si este polvo se adhiere a la superficie de la lámina, crea "puntos de picaduras" o "puntos dorados" durante el proceso de estampado en caliente, lo que provoca el rechazo del producto.
Es fundamental contar con un sistema integrado de extracción de polvo con puertos de aspiración específicos cerca de la zona de corte. Algunas máquinas avanzadas generan prácticamente cero polvo durante su funcionamiento gracias a una combinación de cuchillas circulares anguladas especiales y un sistema de extracción de polvo.
La eliminación de la electricidad estática es igualmente importante. La acumulación de electricidad estática atrae el polvo y provoca que las tiras ranuradas se adhieran a los rodillos o entre sí, interrumpiendo el bobinado. Se deben colocar cepillos antiestáticos o barras ionizadoras en los puntos críticos del recorrido del material.

Automatización y eficiencia en los cambios de producción: el imperativo de 2026
La realidad de los pedidos de láminas para estampado en caliente en 2026 es que las especificaciones se han multiplicado, pasando de unos pocos tipos tradicionales a docenas, mientras que el tamaño de los lotes individuales se ha desplomado, de decenas de miles de metros a cientos o incluso decenas de metros. Si un solo cambio de equipo requiere más de media hora de inactividad, los pedidos de lotes pequeños simplemente no generan ganancias.
Posicionamiento automático de herramientas
El posicionamiento manual de herramientas es lento y propenso a errores humanos. El posicionamiento automático de herramientas mediante servomotores permite al operario introducir el ancho de corte deseado en la interfaz hombre-máquina (HMI), tras lo cual los portaherramientas se desplazan automáticamente a las posiciones correctas. Esto puede reducir los tiempos de cambio de pedido de 15 minutos a menos de 3 minutos.
Bloqueo de herramientas hidráulico o neumático
Estos sistemas garantizan una presión uniforme en todos los grupos de cuchillas y evitan el desplazamiento axial durante el funcionamiento a alta velocidad, lo que garantiza anchos de corte uniformes.
Características de cambio rápido a evaluar:
• Desenrollado sin eje con elevación hidráulica para una carga rápida de rollos jumbo.
• Guías láser para el posicionamiento de núcleos, que permiten una rápida instalación de núcleos de papel/plástico.
• Recuperación automática de parámetros de tensión para diferentes materiales y anchos.
Adaptando las especificaciones a la realidad de su producción.
Si sus productos principales son artículos terminados de ancho reducido (paquetes de cigarrillos, etiquetas de licores, precintos de seguridad), el ancho mínimo de corte es un requisito indispensable. El estándar de la industria es de entre 20 y 30 mm, pero algunas máquinas ofrecen módulos opcionales para cortes de 8 mm de ancho. La tolerancia de ancho debe controlarse con mayor precisión para el estampado en caliente de microtexto en envases de lujo.
Si procesa láminas láser o holográficasEl corte con cuchilla de aire o una máquina con un manejo extremadamente delicado del material es indispensable. El corte con cizallamiento estándar puede rayar el patrón de difracción, provocando una pérdida de rendimiento invisible.
Si su mezcla de pedidos es de alta variedadLas características de bajo volumen, posicionamiento automático de herramientas y cambio rápido deben tener la misma importancia que la precisión del corte. La fórmula de rentabilidad para lotes pequeños depende de minimizar el tiempo de inactividad entre pedidos.
Si realiza una producción continua de alto volumenEl control de tensión servo de circuito cerrado, la extracción de polvo fiable y la vida útil constante de la cuchilla se convierten en la prioridad. Considere máquinas con capacidades de mantenimiento predictivo que monitorizan la vibración, la corriente y la temperatura para prever el desgaste de la herramienta o el fallo de los rodamientos.
Consideraciones de costos y panorama del mercado
El mercado de máquinas cortadoras de láminas para estampado en caliente abarca una amplia gama de precios en 2026. Si bien existen configuraciones básicas con posicionamiento manual de herramientas y control de tensión de bucle abierto para aplicaciones sencillas, estas no cumplen con la precisión ni los requisitos de cambio de formato de la producción moderna de láminas. Las máquinas de gama media con control de tensión de bucle cerrado y automatización adecuada suelen ofrecer el mejor equilibrio entre rendimiento e inversión. Las configuraciones de gama alta con servoaccionamiento completo, posicionamiento automático de herramientas y sistemas de inspección visual tienen precios elevados, pero brindan la precisión y eficiencia necesarias para aplicaciones exigentes.
Para los compradores de Norteamérica y Europa, el panorama de proveedores incluye fabricantes consolidados de módulos de corte y sistemas completos, junto con opciones de importación de fabricantes asiáticos con distintos niveles de capacidad técnica e infraestructura de soporte.
Una recomendación final:Antes de adquirir cualquier máquina, insista en realizar una prueba de corte con su propio material. Mida las desviaciones de ancho con un calibrador e inspeccione la superficie final con una lupa. Revise los datos de funcionamiento continuo durante al menos 500 metros, prestando especial atención a la estabilidad de la precisión durante la aceleración, la desaceleración y los cambios de rodillo. La máquina que supere con éxito estas pruebas prácticas le brindará un servicio confiable mucho después de que las especificaciones del folleto se hayan olvidado.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Cortadora de láminas en frío
 Rebobinador de cinta para impresión de tarjetas
 Cortadora de cinta para impresión de tarjetas
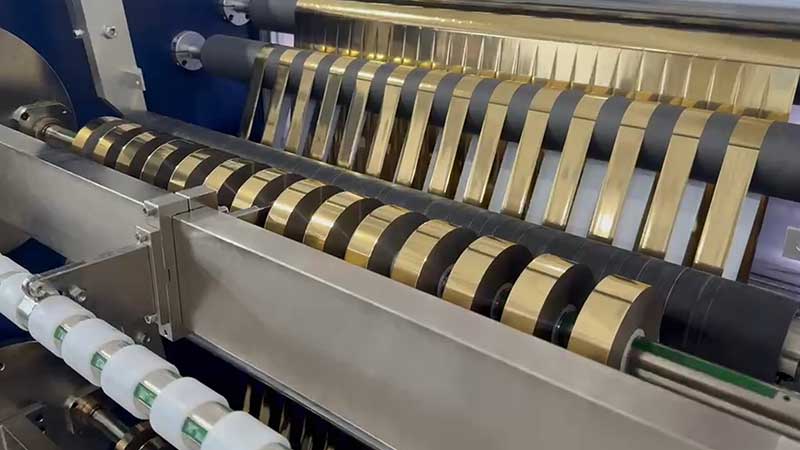
 Máquina cortadora de láminas de estampación en caliente
 Cortadora de láminas holográficas
 Cortadora de láminas de mejora digital
 Cortadora de láminas de estampación en caliente RSDS7H 1350 PLUS
 Cortadora de láminas de estampación en caliente (RSDS7H) 1350






