Las cintas de transferencia térmica constan de películas base de PET de tan solo 4,5 a 20 micras de espesor y una capa de tinta. El corte es el proceso final y más crítico, ya que determina la calidad del producto terminado. Una máquina de corte inadecuada puede provocar rebabas en los bordes que dañen el cabezal de impresión, tolerancias de ancho excesivas que causen desplazamiento de la impresión o incluso una tensión de bobinado desigual que provoque la rotura de la cinta. A continuación, se presenta una lista de verificación práctica para la selección del proceso completo, desde la definición de requisitos hasta la aceptación e implementación, reduciendo gradualmente la selección del equipo adecuado para la producción real.
Paso 1: Aclara tu propia lista de necesidades.
El primer paso para elegir un modelo no es fijarse en el equipo, sino en uno mismo. Antes de contactar con cualquier proveedor, responda a las siguientes preguntas:
Tipo de cinta: ¿Sus productos principales son a base de cera, mezclas o resina? Los distintos materiales presentan requisitos muy diferentes en cuanto al control de la herramienta y la tensión. Las cintas a base de cera tienen una textura suave y permiten un corte estable a velocidades más altas; los recubrimientos de cinta a base de resina son duros y de baja tenacidad, y generalmente requieren velocidades entre un 20 % y un 30 % inferiores a las de las cintas a base de cera.
Requisitos de precisión: ¿Para qué uso se utilizará el producto final? Las tolerancias estándar de las etiquetas comerciales (± 0,3~0,5 mm) son suficientes; las etiquetas electrónicas de precisión o la trazabilidad farmacéutica requieren ±0,1 mm; para cintas ultradelgadas (<10 mm), la tolerancia debe ser inferior a 0,05 mm. Los requisitos de precisión determinan directamente la calidad del equipo y la magnitud de la inversión.
Rango de ancho: Para todas las especificaciones de corte que puedan existir ahora y en el futuro, ¿cuáles son los tamaños más estrechos y más anchos? Esto determina el rango de ancho de corte y la configuración del portaherramientas del equipo.
Capacidad diaria: ¿Lotes pequeños con múltiples variedades o producción continua a gran escala? Esto influye directamente en la elección del nivel de velocidad y el nivel de automatización.
Especificaciones de la materia prima: ¿Cuál es el ancho y diámetro máximos de los rodillos principales aguas arriba? Un diámetro de bobinado de ≥600 mm es el requisito básico para una capacidad de producción media o superior. Asimismo, confirme el diámetro interior del rodillo principal (3 pulgadas o 6 pulgadas) para asegurar que coincida con el carrete de desbobinado del equipo.
Paso 2: Evaluación comparativa de parámetros principales
Una vez que los requisitos estén claros, filtre rápidamente los dispositivos utilizando los siguientes tres parámetros principales.
Precisión en el corte: la clave de la calidad.
La precisión del corte es el indicador principal para medir el rendimiento del equipo, ya que determina directamente la uniformidad del ancho y la calidad del borde de la cinta terminada. Al seleccionar el equipo, tenga en cuenta que los valores teóricos que aparecen en la tabla de parámetros son solo de referencia. Asegúrese de solicitar al fabricante que realice una prueba de corte in situ de su propia bobina de cinta, basándose en los datos reales de la muestra.
Velocidad de corte: El equilibrio entre eficiencia y calidad
Referencia de velocidad: modelo económico de baja velocidad de 50 a 100 m/min, adecuado para lotes pequeños y múltiples variedades; modelos de velocidad media de uso general que van de 150 a 250 m/min, que satisfacen la mayoría de los pedidos comerciales; modelo de producción de alta velocidad de 300 a 500 m/min, adecuado para la producción continua a gran escala.
Un aspecto importante a tener en cuenta es que la velocidad máxima nominal no equivale a la velocidad útil real. Las cintas de resina deben funcionar a velocidades reducidas, y la estabilidad del equipo a velocidades convencionales es más importante que la velocidad máxima. Al seleccionar modelos, observe el estado del bobinado durante arranques a alta velocidad y paradas de emergencia, en lugar de fijarse únicamente en la velocidad máxima sin carga.
Pulcritud del rollo: una métrica clave que se ha pasado por alto
La desviación del extremo del bobinado debe controlarse dentro de ±1 mm, y los equipos de alta gama pueden alcanzar hasta ±0,5 mm. La causa principal de esta desviación es una forma acampanada, irregular o pliegues internos, todos ellos derivados de sistemas de control de tensión y dispositivos de corrección inadecuados. Estos problemas pueden provocar fácilmente la rotura de la cinta durante el desenrollado y la impresión posteriores, por lo que la calidad del bobinado debe tenerse en cuenta en la evaluación del corte de prueba al seleccionar el modelo.
Paso 3: Revisión de la configuración principal
Más allá de las especificaciones, la configuración de los siguientes componentes principales determina la estabilidad a largo plazo del dispositivo y la experiencia del usuario.
El sistema de control de tensión es el elemento clave del equipo. El sustrato de la cinta es extremadamente delgado y muy sensible a la tensión, y el control de la tensión afecta la planitud del bobinado en más del 50 %. Es fundamental priorizar los sistemas de control de tensión de circuito cerrado totalmente automáticos, con fluctuaciones de tensión durante la aceleración y la desaceleración controladas dentro de ±1,5 %. El control de la conicidad es igualmente importante: el rollo terminado debe volverse gradualmente más blando desde el eje hacia el círculo exterior para evitar marcas de compresión internas o el colapso del anillo exterior.
La configuración de la bobina determina la adaptabilidad a múltiples especificaciones. Para cintas de alta gama y escenarios de producción con cambios frecuentes en las especificaciones, los ejes deslizantes son imprescindibles. Cada unidad de bobinado controla el par de forma independiente, solucionando eficazmente los problemas de "holgura en el interior, tensión en el exterior" o "núcleo en el interior". Los ejes deslizantes neumáticos ofrecen mayor precisión de control que los mecánicos, lo que los hace idóneos para la producción de múltiples productos.
Sistema de herramientas y corrección. La desviación radial del eje de la herramienta debe controlarse dentro de 0,01 mm; cuanto menor sea la desviación, más limpios serán los bordes. Las cuchillas cuadradas (tipo navaja) son adecuadas para cintas delgadas de menos de 70 μm, mientras que las cuchillas redondas (tipo tijera) son más adecuadas para materiales gruesos de más de 100 μm y cintas con soporte de papel. Debe estar equipado con un sistema de corrección: la corrección fotoeléctrica CCD es adecuada para materiales transparentes o semitransparentes, mientras que la corrección ultrasónica es adecuada para materiales opacos.
Estructura y componentes de transmisión. Las robustas estructuras de hierro fundido o acero de alta resistencia absorben eficazmente las vibraciones, garantizando una precisión duradera. Las marcas de los componentes clave de la transmisión, como rodamientos, guías y servomotores (THK, NSK, Mitsubishi, Panasonic, etc.), reflejan el compromiso del fabricante con la calidad. Durante la inspección de la máquina, es necesario verificar que el producto final se ajuste al contrato.
Paso 4: Inspección de fábrica: deje que los datos hablen por sí solos.
La etapa final de selección, y también un punto clave en el control de riesgos, es la Prueba de Aceptación en Fábrica (FAT). La lógica fundamental es: no realice en su propio taller pruebas que deban realizarse en el taller del proveedor. Lleve consigo al menos 2000 metros de bobinas representativas y complete los siguientes indicadores clave de medición antes del envío.
La precisión geométrica estática es el término fundamental. La nivelación del bastidor es ≤ 0,1 mm/m y el error de paralelismo del rodillo guía es ≤ ±0,05 mm, lo que constituye la causa física principal que impide la desviación de la cinta.
La precisión del corte dinámico es un aspecto fundamental del rendimiento. La tolerancia del ancho de corte debe cumplir con los estándares establecidos (alta precisión: ±0,1 mm), la desviación de serpentina debe ser ≤±0,5 mm y los bordes deben estar libres de rebabas, bordes blancos o contaminación por carbono.
Pruebas del sistema de tensión. Durante la aceleración y la desaceleración, las fluctuaciones de tensión deben controlarse dentro de ±1,5 %. Durante las pruebas de parada de emergencia, la cinta no debe estar suelta ni rota; un equipo de alta calidad debe ser capaz de frenar instantáneamente y de forma sincronizada para mantener la superficie de la membrana tensa sin estirarse.
Las pruebas de funcionamiento continuo son el método de referencia para verificar la fiabilidad. Funcionamiento continuo durante 8 a 24 horas, registro de tiempos de inactividad no planificados, aumento de la temperatura del cojinete del husillo y del motor que no supere la temperatura ambiente +15 °C, ruido de funcionamiento ≤75 dB(A) sin ruidos anormales.
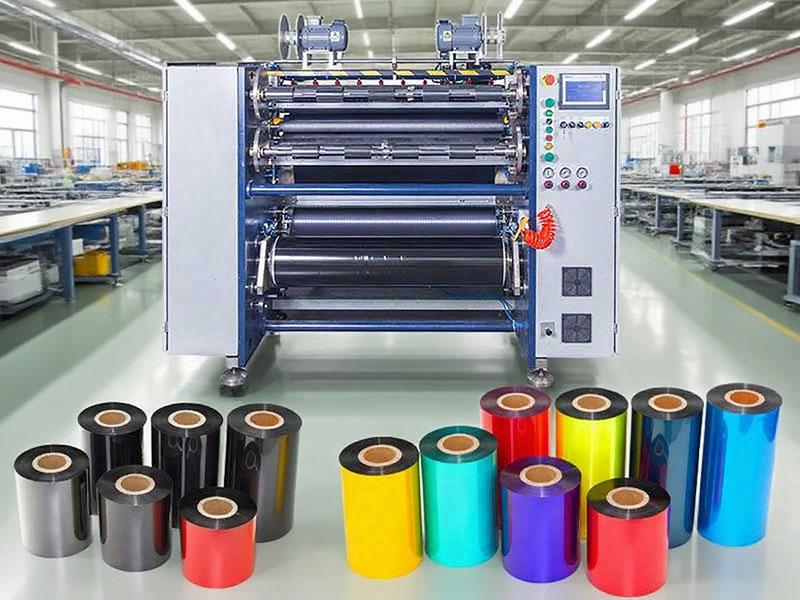
Paso 5: Evaluación integral de costos y servicio posventa
El precio del equipo es solo una parte del costo total de propiedad. Los equipos de alta precisión suelen reducir la tasa de desperdicio entre un 3 % y un 8 %, y el impacto a largo plazo del desperdicio de material, los costos laborales y los gastos de mantenimiento a menudo superan la diferencia del precio de compra.
La evaluación posventa debe aclarar: el período de garantía, el soporte para la instalación y puesta en marcha, el tiempo de respuesta posventa (por ejemplo, respuesta en 4 horas, visita in situ en 24 horas) y la disponibilidad de piezas de repuesto. La elección del nivel de automatización también debe basarse en consideraciones sobre los costos laborales a largo plazo: los equipos con gestión de fórmulas, cambio automático de especificaciones y funciones de diagnóstico de fallas pueden reducir significativamente el tiempo de cambio y los errores humanos.
Conclusión
La lógica fundamental para seleccionar una máquina cortadora de cinta es la siguiente: primero, definir sus requisitos; luego, filtrar el equipo según sus parámetros; y finalmente, verificar su eficacia mediante pruebas de corte. Por muy completa que sea la tabla de parámetros, realizar pruebas de corte in situ con su propio rollo principal siempre será la base más fiable para tomar una decisión. Un proceso de selección riguroso busca encontrar el equilibrio óptimo entre precisión, velocidad, automatización y coste, de acuerdo con sus necesidades de producción reales.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano


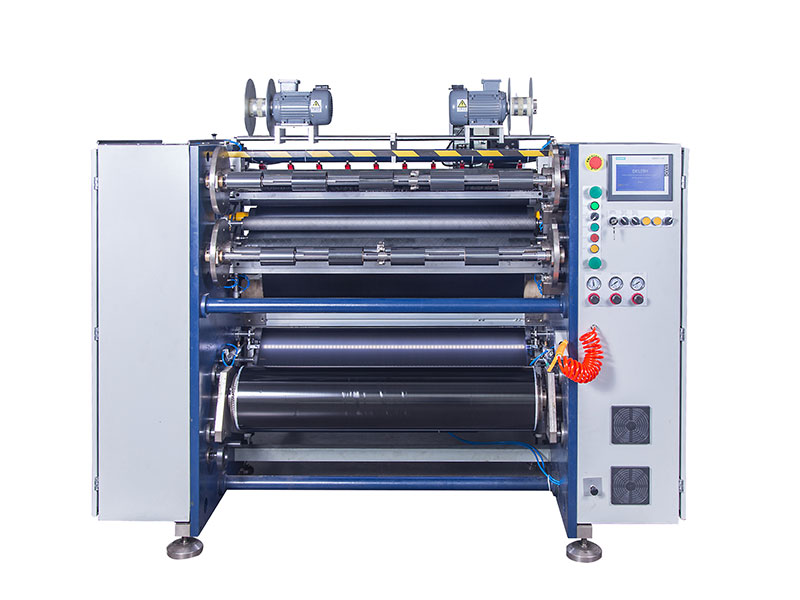
 Máquina cortadora de cinta
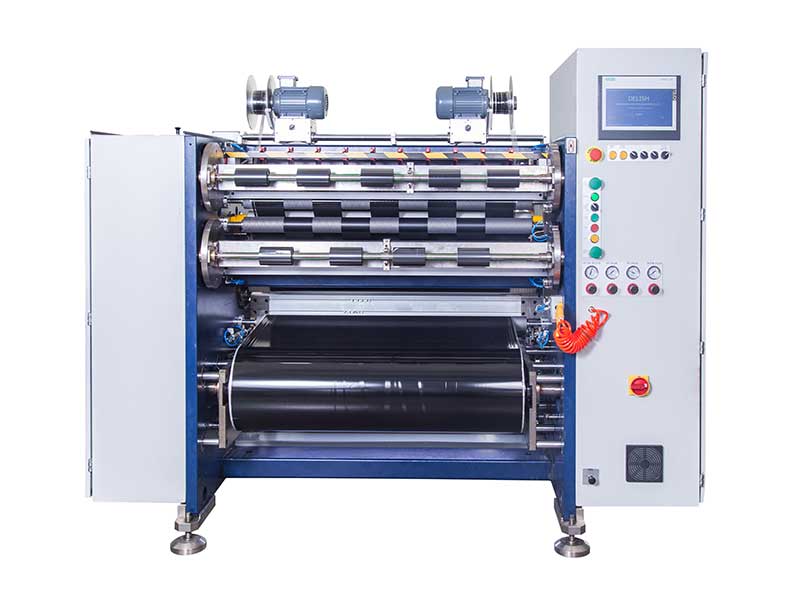 Máquina cortadora de cinta de código de barras
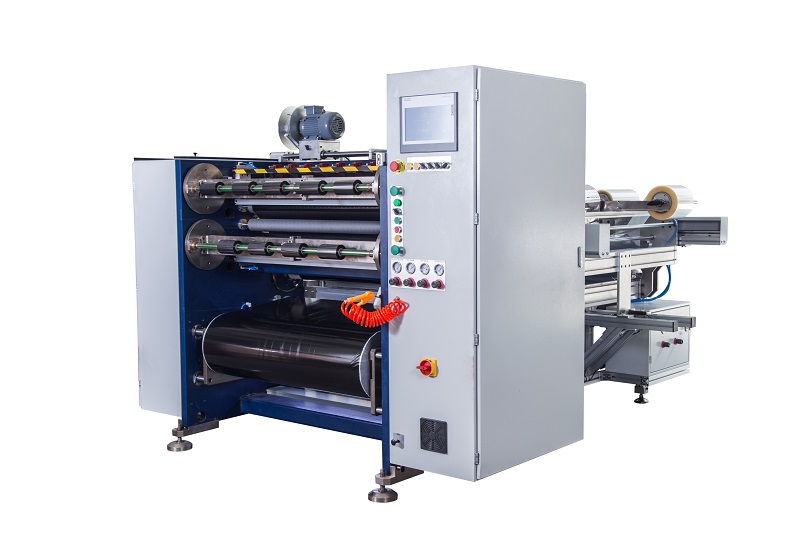 Cortadora de cinta de transferencia térmica semiautomática RSDS5 PLUS
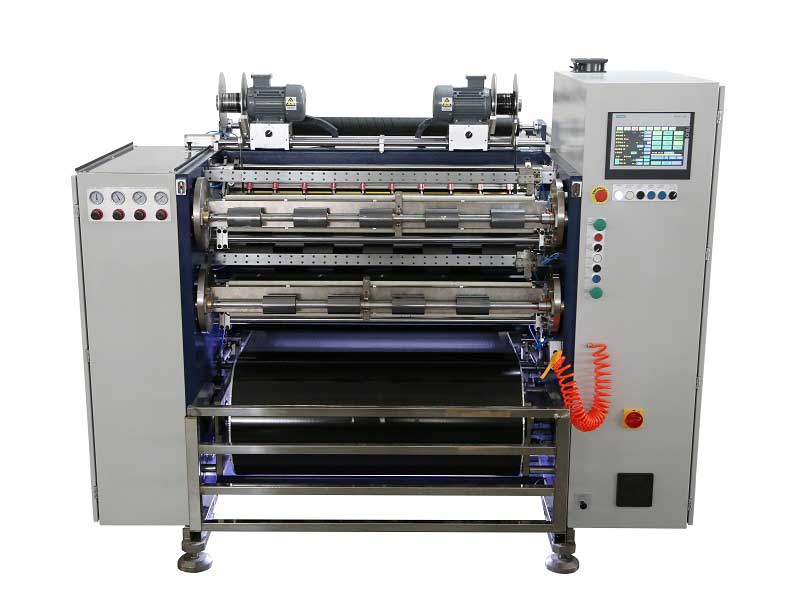 Cortadora automática de cinta de transferencia térmica RSDS8 H PLUS
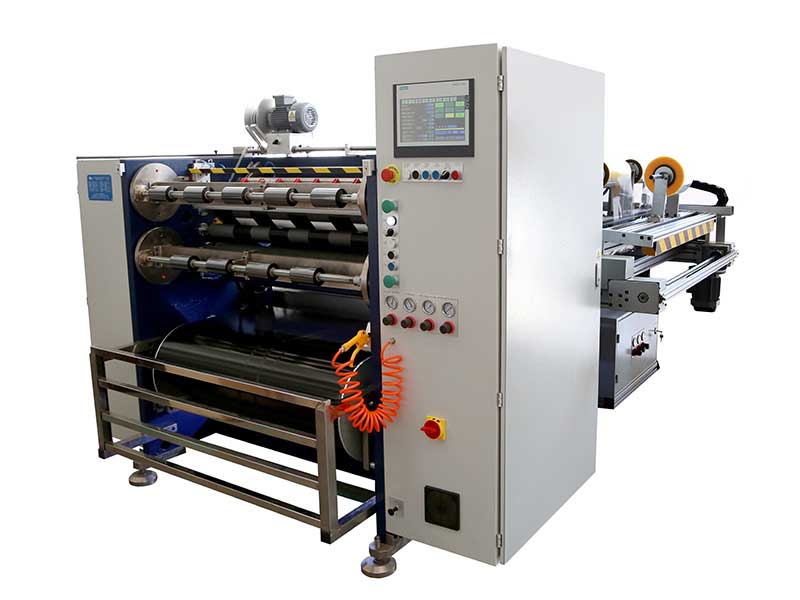 Cortadora automática de cinta de transferencia térmica RSDS6 PLUS
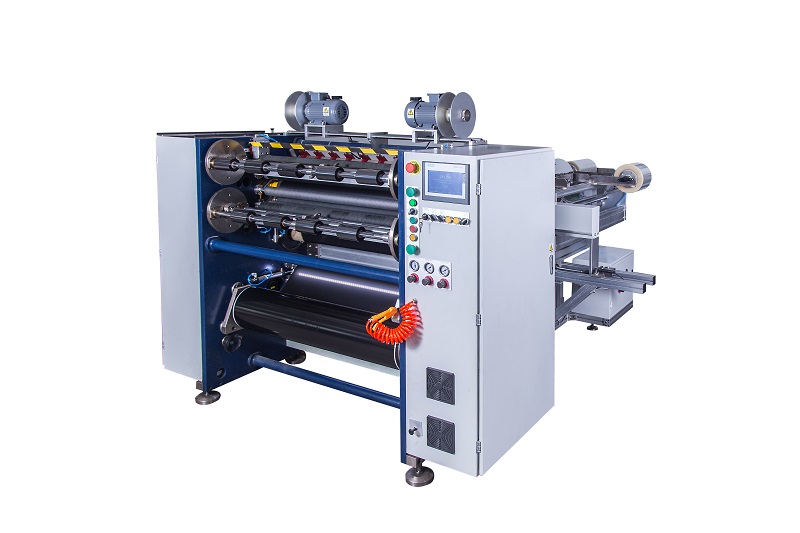 Cortadora de cinta de transferencia térmica semiautomática RSDS1 PLUS
 Rebobinador de cinta para impresión de tarjetas
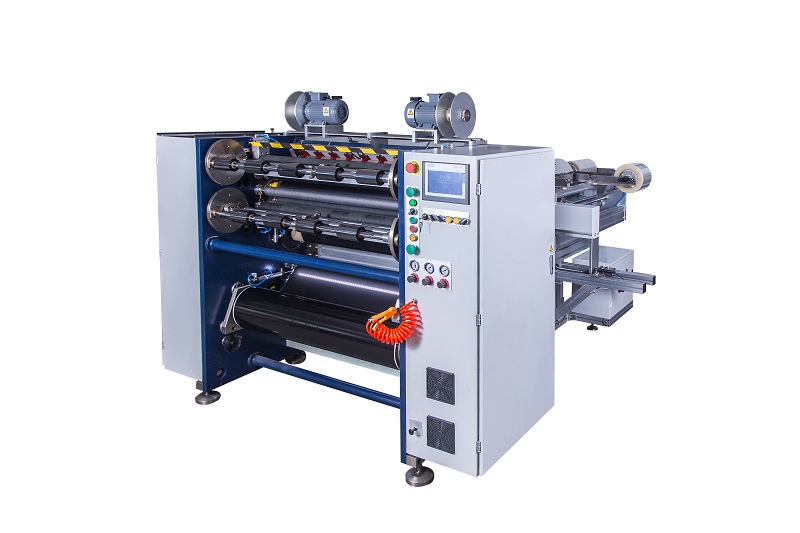 Cortadora de cinta de transferencia térmica semiautomática RSDS2 PLUS






