Al decidir personalizar una rebobinadora de corte de cinta, el error más común que cometen los compradores es malinterpretar la personalización como "cambiar el ancho" o "cambiar la bobina". Cuando llegó el equipo, se descubrió que al cortar tiras estrechas, la cara final parecía una campana; al cortar bases de resina, los bordes estaban llenos de rebabas; cada cambio de especificación requería dos horas de ajustes de parada, lo que se remontaba a la misma causa raíz: requisitos vagos, los proveedores solo podían adivinar y las soluciones adivinadas probablemente generarían arrepentimientos en algún momento.
La personalización de las máquinas de corte y rebobinado de cintas consiste esencialmente en una alineación precisa de las propiedades del material, la lógica de tensión y la estructura del pedido. A continuación, detallamos los aspectos clave que debe considerar antes de la personalización, desde cuatro dimensiones fundamentales.
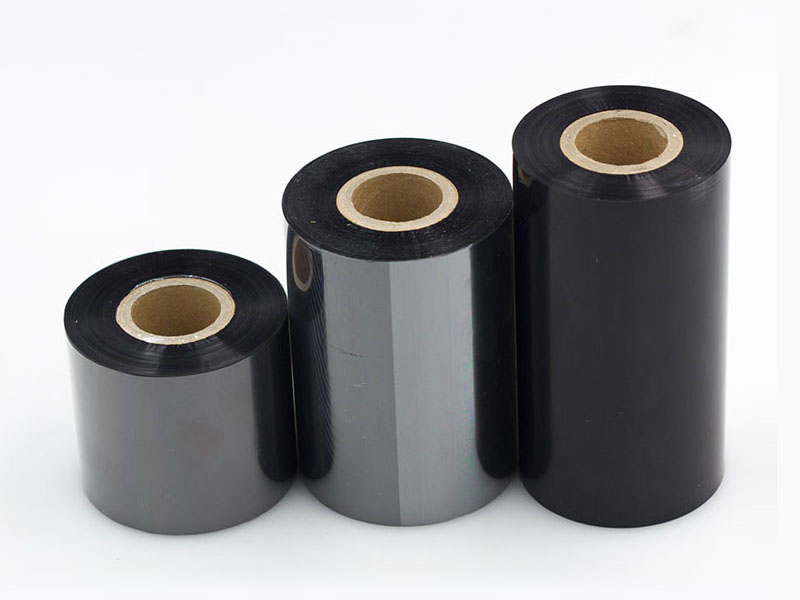
1. En primer lugar, obtenga una visión clara de su gama de productos, en lugar de simplemente decir "se necesitan todos los anchos".
La primera pregunta que suelen hacer los proveedores es: "¿Qué tipo de cinta cortan principalmente?". No se trata de una simple formalidad. La lógica de corte de los materiales a base de cera, mixtos y de resina es completamente diferente: el recubrimiento a base de cera es relativamente blando, por lo que debe evitarse durante el corte; los recubrimientos a base de resina son duros y quebradizos, y los requisitos de afilado de la cuchilla y control de la temperatura han aumentado considerablemente. En la práctica, la velocidad de corte suele ser entre un 20 % y un 30 % menor que la de los recubrimientos a base de cera. Si su gama de productos abarca desde tiras estrechas de etiquetas electrónicas de tan solo unos milímetros hasta anchos logísticos de cientos de milímetros, las soluciones personalizadas deben permitir un margen de ajuste suficiente en los sistemas de herramientas y el control de la tensión, en lugar de utilizar una configuración fija para cubrir todas las especificaciones.
Un enfoque más práctico consiste en elaborar una lista de especificaciones de uso común: que el diámetro mínimo sea lo más estrecho posible, que el ancho máximo sea el máximo posible, el ancho máximo, el diámetro interior y el diámetro exterior del rollo principal, y cuál es el material principal. Solo entregando esta lista a los proveedores podrán determinar qué tipo de estructura de desenrollado y disposición de bobinas se necesitan, en lugar de basarse en un diseño arbitrario.
2. Precisión: Utilice consecuencias para revertir la solución alternativa, en lugar de simplemente descartar un número de tolerancia.
Casi todos los proveedores hacen hincapié en la "alta precisión", pero esta tiene un precio. Los equipos de grado estándar tienen un margen de error de aproximadamente ±0,5 milímetros, mientras que los de alta precisión pueden alcanzar ±0,1 milímetros o incluso menos. La cuestión es si el coste adicional se ajusta a sus necesidades reales.
Una forma más eficaz de comunicarse es invertir las consecuencias: si el ancho de corte se desvía 0,1 milímetros, ¿qué sucede después? Para etiquetas logísticas comunes, las ligeras desalineaciones en los bordes pueden ser prácticamente inexistentes; al fabricar códigos de barras de alta resolución o etiquetas electrónicas de precisión, las rebabas en los bordes pueden provocar directamente desplazamiento de la cinta, líneas blancas de impresión o incluso el desgaste del cabezal de impresión. Informar a los proveedores sobre el proceso de impresión completo es más útil que simplemente proporcionar una tolerancia aislada. Al mismo tiempo, la única forma de verificar la precisión prometida es mediante pruebas de corte: utilizando el propio rollo principal, cortando según las especificaciones más estrechas y más anchas, midiendo con un calibrador, en lugar de consultar los valores teóricos de la tabla de parámetros.
3. El control de la tensión es el principal campo de batalla para las necesidades de personalización, y la elección del carrete es igualmente crucial.
El sustrato de la cinta es una película de PET de tan solo unas pocas micras de espesor, mucho más sensible a la tensión que el papel o la película convencionales. Una tensión excesiva provoca que la película base se estire y se deforme, causando microfisuras en la capa de tinta y aumentando el desprendimiento de polvo durante la impresión. Si la tensión es demasiado baja, el bobinado queda flojo, el extremo se deforma y la impresión en la máquina inevitablemente provoca atascos. El control de la tensión afecta a la planitud del bobinado en más de la mitad, lo que no se puede resumir simplemente con la frase "la tensión debe ser estable".
Los parámetros específicos que deben acordarse con el proveedor durante la personalización incluyen: el espesor mínimo de la cinta en micras, el diámetro mínimo del rollo después del corte y si las bobinas de rebobinado son de un solo eje o están sincronizadas en varios ejes. Para el corte de cintas ultradelgadas, el control de la tensión debe ser preciso al nivel de 0,1 Newton, y deben abordarse las sutiles diferencias entre ejes durante el bobinado simultáneo de varios rollos. Los tipos de ejes de bobinado tampoco deben ser ambiguos: los ejes de expansión de gas comunes pueden causar diferencias en los diámetros de los rollos cuando se bobinan varios rollos simultáneamente, lo que provoca una tensión que no se puede ajustar de forma independiente, lo que resulta en holgura interna y tensión externa, o problemas de "núcleo vegetal"; el eje deslizante neumático permite que cada unidad de bobinado controle de forma independiente el par y se ajuste en tiempo real según los cambios en el diámetro de la bobina, lo que lo convierte en una opción esencial para producir cintas de alta calidad con múltiples especificaciones.
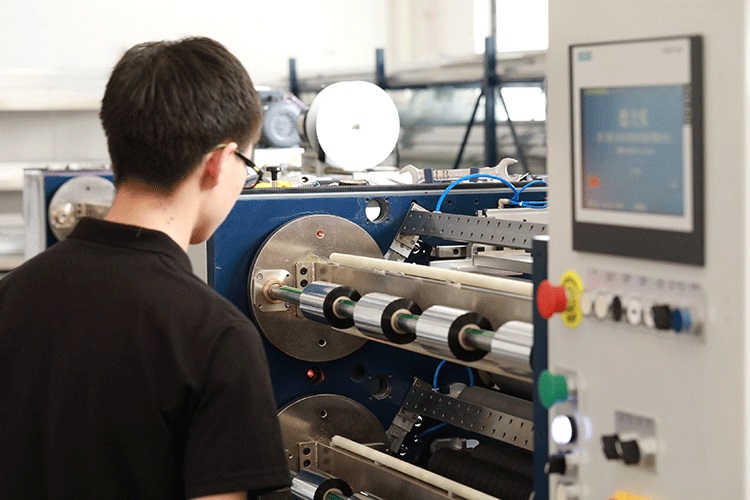
4. La velocidad se ajusta a la estructura del pedido, siendo la eficiencia del cambio de modelo más valiosa que la velocidad máxima.
La velocidad máxima nominal es el dato más atractivo de las especificaciones, pero a menudo no es el factor determinante de la producción real. En los modelos de producción de lotes pequeños y múltiples variedades, la eficiencia en el cambio de pedidos es mucho más importante que la velocidad extrema: los frecuentes tiempos de inactividad y los ajustes de herramientas anulan todas las ventajas de la "alta velocidad". Solo la producción continua a gran escala y con especificaciones reducidas justifica el precio de un rendimiento de alta velocidad superior a tres millones por minuto.
Otra limitación que a menudo se pasa por alto proviene del propio material: las cintas a base de resina tienen recubrimientos más duros, por lo que la velocidad de corte real suele ser entre un 20 % y un 30 % menor que la de las cintas a base de cera. Un dispositivo con una capacidad nominal de 4 millones por minuto, si su producto principal es a base de resina, puede tener velocidades útiles reales de entre 280 y 320. Al solicitar la velocidad, incluya el tipo principal de cinta para que los proveedores puedan ofrecer recomendaciones útiles. Si la fragmentación del pedido es evidente, también se debe prestar atención a la capacidad de cambio: las torretas de herramientas independientes accionadas por servomotores, combinadas con sistemas de gestión de fórmulas, pueden reducir el tiempo de ajuste de herramientas tradicional de decenas de minutos a solo unos minutos o incluso menos, lo que resulta mucho más práctico para escenarios de cambio de múltiples especificaciones que la velocidad máxima adicional.
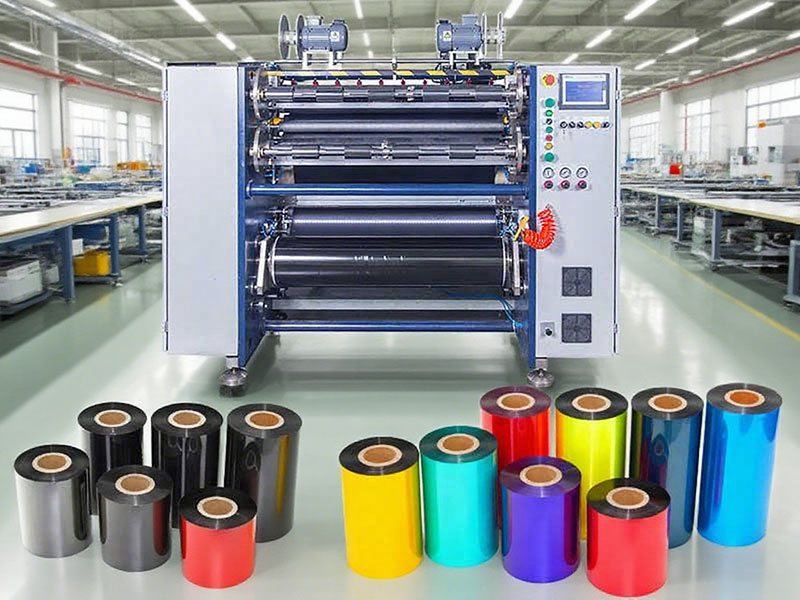
La última línea de defensa: el período de prueba y los compromisos de posventa.
Por muy detallado que sea el plan personalizado, en última instancia, todo se reduce a la verificación física. Exija al proveedor que utilice su bobina maestra para realizar un corte de prueba con la especificación más estrecha y observe los bordes en busca de rebabas o marcas de estiramiento; realice un corte de prueba con la especificación más ancha, comprobando que la superficie del extremo del bobinado esté limpia y sin arrugas. Al mismo tiempo, confirme la marca y la cobertura de la garantía de los componentes principales, así como si el proveedor ofrece instalación, puesta en marcha y capacitación operativa. El valor de un dispositivo personalizado no reside en la perfección de los parámetros en el momento de la entrega, sino en que, después de tres años, al realizar un corte con la especificación más estrecha, la superficie del extremo permanezca plana y la tensión se mantenga estable.
En definitiva, la personalización de las rebobinadoras de cinta pone a prueba el profundo conocimiento que el comprador tiene de sus propios productos. Solo explicando claramente los cuatro aspectos —material, especificaciones, precisión y estructura del pedido— los proveedores pueden ofrecer un dispositivo fácil de usar, y no solo una máquina con características atractivas.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano


 Máquina cortadora de cinta
 Máquina cortadora de cinta de código de barras
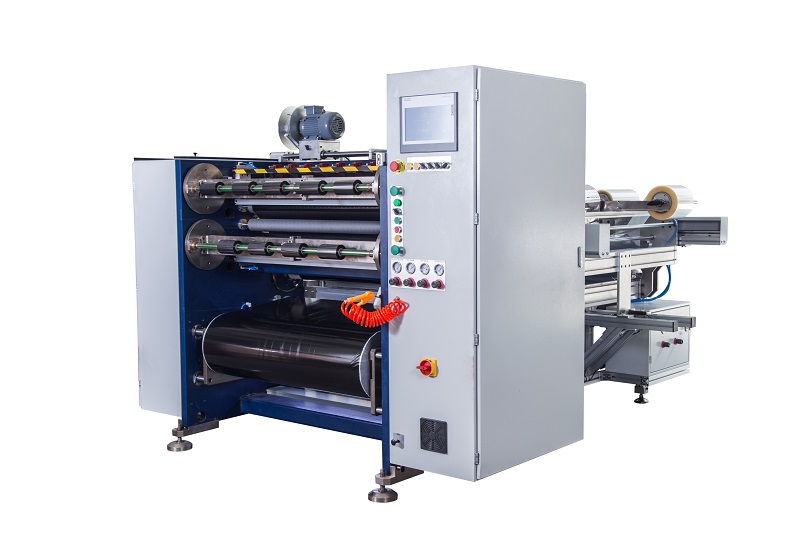 Cortadora de cinta de transferencia térmica semiautomática RSDS5 PLUS
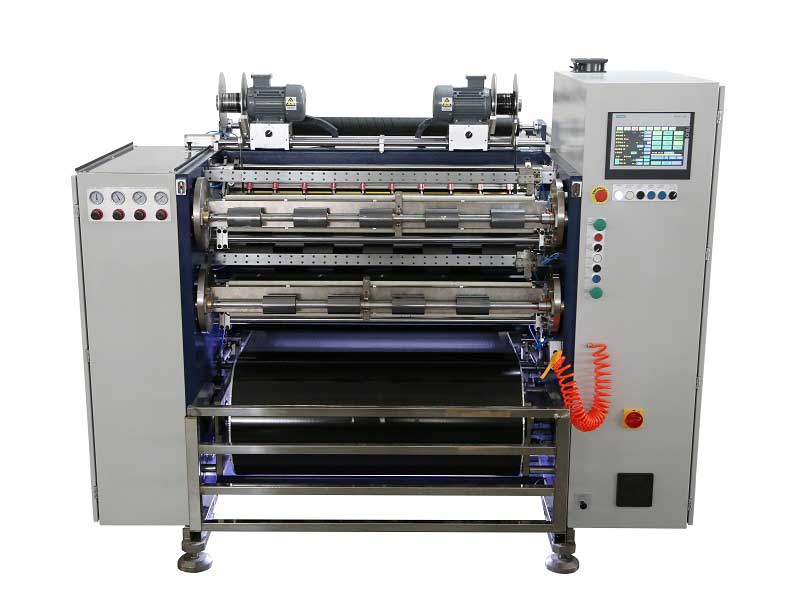 Cortadora automática de cinta de transferencia térmica RSDS8 H PLUS
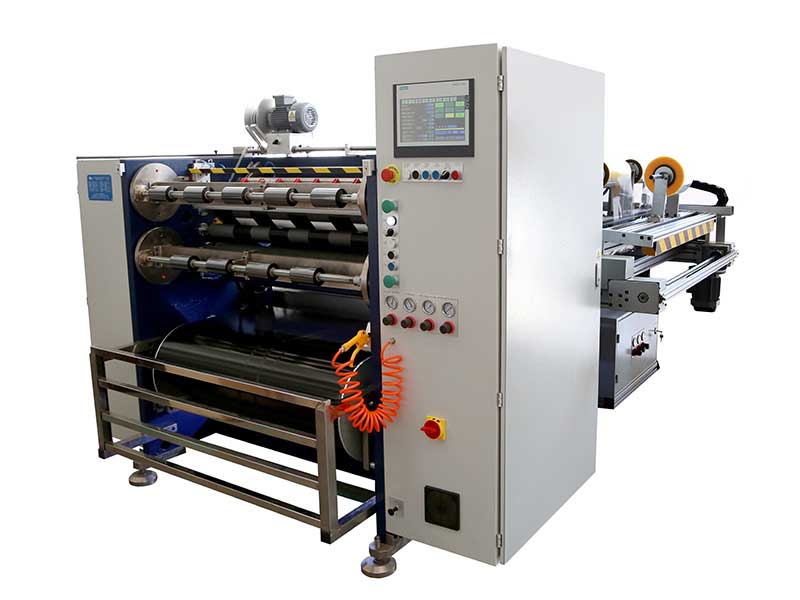 Cortadora automática de cinta de transferencia térmica RSDS6 PLUS
 Rebobinador de cinta para impresión de tarjetas
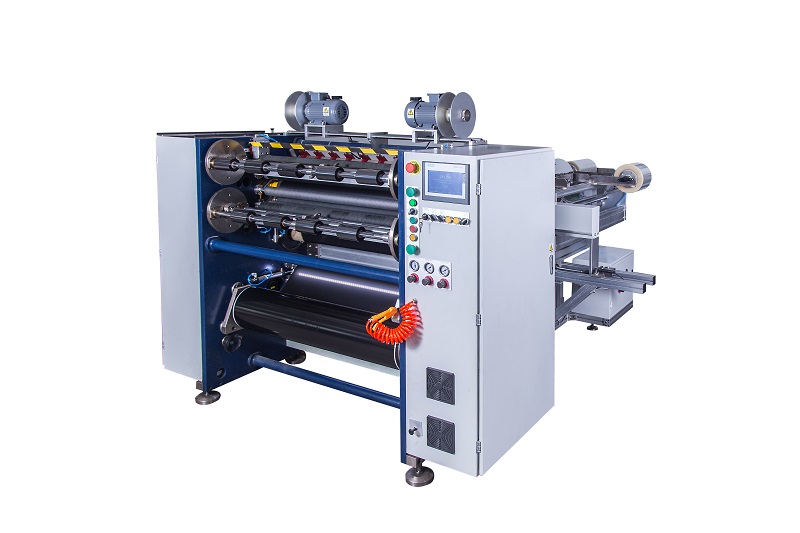 Cortadora de cinta de transferencia térmica semiautomática RSDS1 PLUS
 Cortadora de cinta para impresión de tarjetas






