El corte y rebobinado de cintas es un proceso clave en la producción de consumibles de transferencia de calor, y su eficiencia determina directamente los ciclos de entrega y la competitividad de costos. Sin embargo, muchas empresas cuentan con parámetros de equipo actualizados, pero la producción real se ve limitada por cuellos de botella. La raíz del problema a menudo no reside en que la máquina funcione a alta velocidad, sino en un exceso de tiempo de inactividad, fluctuaciones excesivas de tensión y cambios de pedido y bobina lentos. Partiendo de las particularidades de los materiales de cinta, este artículo se centra en reducir el tiempo de inactividad, optimizar los procesos de tensión y corte, y mejorar la automatización y la inteligencia, proponiendo una solución práctica para la mejora de la eficiencia.

1. En primer lugar, reconozca los inconvenientes de eficiencia del corte de cinta.
Las cintas de carbono no son películas comunes. Constan de un sustrato de PET, un recubrimiento y una capa de tinta, generalmente de solo 4,5 a 10 micras de espesor, y son extremadamente sensibles a la tensión. Una tensión excesiva provoca que la película base se estire, lo que puede causar daños físicos a la capa de tinta y provocar el desprendimiento de polvo; si la tensión es demasiado baja, el rollo se afloja y se arruga, lo que resulta en líneas blancas o hendiduras durante la impresión. Lo más desafiante es la contradicción inherente entre la velocidad y la precisión del corte de la cinta: la aceleración a menudo produce caras finales irregulares, mayor rebaba en los bordes y mayores fluctuaciones de tensión, mientras que las paradas frecuentes para solucionar problemas de calidad en realidad reducen las ganancias de producción que se obtienen con las altas velocidades.
Las máquinas tradicionales de corte de cinta suelen operar a velocidades que no superan los 100 a 120 metros por minuto, con un tiempo de inactividad para el cambio de bobina de aproximadamente 3 minutos y tasas de producto terminado que oscilan entre el 85 % y el 90 %. Detrás de estas cifras se esconde un enorme margen de mejora en la eficiencia.

2. Minimizar el tiempo dedicado a "parar".
El principal obstáculo para la eficiencia de las máquinas de corte longitudinal es el tiempo de inactividad. La alimentación, la penetración de la película, el ajuste de las cuchillas y el desenrollado generan un considerable desperdicio en cada rollo. La práctica demuestra que, optimizando sistemáticamente las tareas auxiliares, el tiempo de espera por rollo puede reducirse de 8 a 10 minutos a 3 o 4 minutos.
Rollos maestros prefabricados y penetración rápida de la películason los métodos más directos. El siguiente rollo del rollo principal se eleva con anticipación a la estación de espera para una conmutación sin interrupciones; la disposición optimizada del rodillo guía acorta la trayectoria de derivación de la penetración de la película, reduciendo los pasos de operación manual para cada penetración de la película. El eje de expansión está equipado con un conector de fuente de aire independiente para evitar esperar a que el compresor de aire aumente la presión. La estandarización del diámetro interior y la longitud de los tubos de papel también elimina la necesidad de ajustes repetidos del eje.
Actualizaciones de automatización durante la redistribución de rolesEl proceso ofrece una solución más completa. El bobinado de doble estación, combinado con tubos de papel preinstalados, la conmutación automática del eje de expansión accionado por servomotor y la reducción de los tiempos de cambio de minutos a cero segundos de espera, son cruciales para el corte de cintas de múltiples variedades y lotes pequeños. El sistema de cambio rápido de herramientas también es fundamental: las tareas que se pueden realizar fuera de línea, como la preinstalación del manguito de la herramienta y el preajuste de la distancia entre herramientas, se eliminan del período de funcionamiento del equipo, y el tiempo de cambio de pedido se puede controlar en 5 minutos.
3. Control de tensión: El equilibrio entre eficiencia y calidad
El control de la tensión en el corte de cintas no se trata simplemente de "establecer un valor". Los requisitos de tensión para las secciones de desenrollado, corte y rebobinado son diferentes y deben ajustarse dinámicamente según los cambios en el diámetro del rollo.
El sistema de tensión de bucle cerrado de tres etapas es actualmente una solución eficaz y probada: el desenrollado utiliza frenado por partículas magnéticas, la zona de corte mantiene una tensión baja mediante retroalimentación de rodillos flotantes para reducir la contracción lateral, y el lado de rebobinado utiliza servomotores para lograr una tensión decreciente. Los datos medidos muestran que al reducir moderadamente la tensión en la zona de corte y disminuir gradualmente la tensión de bobinado a medida que aumenta el diámetro de la bobina, se mejora la alineación del extremo de bobinado de 0,31 mm a 0,14 mm, al tiempo que se permiten mayores aumentos de velocidad sin sacrificar la precisión. Dependiendo de las diferencias entre las cintas a base de cera, mixtas y a base de resina, se pueden preestablecer diferentes perfiles de tensión, y los operadores pueden simplemente llamar a la fórmula para reducir las pérdidas por cortes de prueba.
Esto se corresponde con la velocidad de respuesta del sistema de corrección. Las cintas son delgadas y propensas a desviarse, por lo que los sensores fotoeléctricos o CCD requieren algoritmos antivibración para mantener una precisión de corrección de ±0,1 milímetros incluso a altas velocidades. Durante el mantenimiento rutinario, a menudo se pasa por alto la limpieza de la lente del sensor de corrección, y la corrección lenta causada por la obstrucción del polvo es una causa común de superficies finales irregulares.
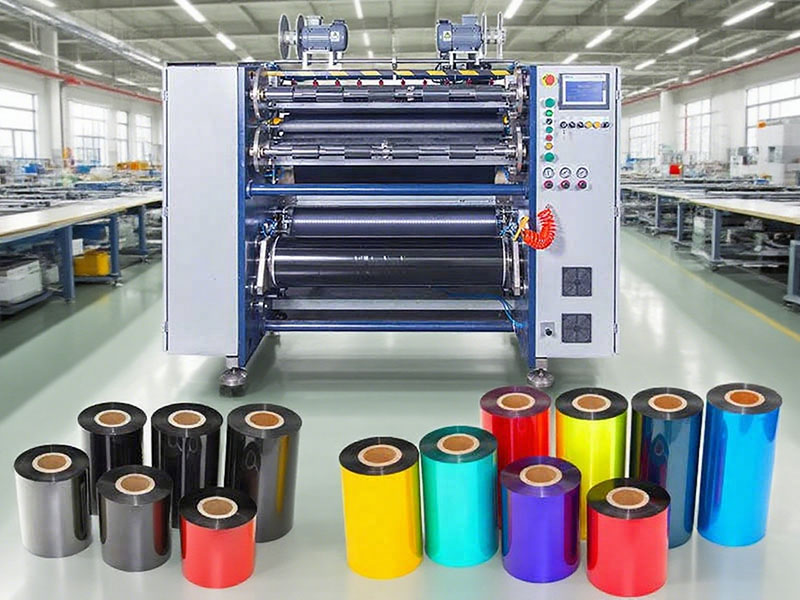
4. Ajuste fino del proceso de corte
El estado de la herramienta determina directamente el tiempo de funcionamiento continuo. La profundidad de corte de la cuchilla circular en el rollo principal se controla generalmente entre 0,5 y 1 milímetro; una profundidad excesiva puede provocar rebabas o incluso la rotura de la película, mientras que una profundidad insuficiente impedirá un corte completo. El intervalo de cambio de herramienta debe establecerse en función del número de metros cortados, no del tiempo; por ejemplo, sustituir la cuchilla circular cada 100 000 metros, en lugar de cambiarla cuando se note que está desafilada. El eje de la cuchilla debe limpiarse diariamente con tóner y adhesivos para evitar que se atasque.
Las estrategias de velocidad deben ser graduales en lugar de una solución única para todos.Las cintas a base de cera tienen una alta tolerancia a la tensión y pueden funcionar a mayor velocidad; los recubrimientos de cinta a base de resina son más sensibles, por lo que la velocidad debe ser prudente. Buscar indiscriminadamente la máxima velocidad de la línea, si esto conlleva roturas frecuentes de la película y tiempos de inactividad por arrugas, reduce la productividad efectiva. Establecer una base de datos de parámetros de proceso por material y especificación, que permita a los operarios acceder directamente a la fórmula óptima, es una estrategia práctica para reducir el desperdicio en los cortes de prueba.
5. Buscar un crecimiento incremental a través de la automatización y la inteligencia.
Cuando la optimización a nivel mecánico y de procesos alcanzó su límite, la mejora de la arquitectura de los equipos se convirtió en el punto de inflexión para lograr avances significativos en la eficiencia.
Tecnología de corte sin contactoMerece atención. Las soluciones de corte láser o con cuchilla de aire evitan el contacto por fricción entre la cuchilla mecánica y el recubrimiento de la cinta, lo que permite velocidades de corte de 300 a 500 metros por minuto, eliminando los problemas de rebabas causados por el desgaste de la cuchilla y los cambios frecuentes de herramienta. Para cintas de resina de alto valor añadido, esta solución ofrece ventajas especialmente claras en cuanto a la consistencia de la calidad.
Detección de defectos en línea e integración de datosMejora la eficiencia desde una perspectiva de gestión. El sistema de visión artificial analiza la uniformidad del recubrimiento en tiempo real, marcando automáticamente defectos como poros y burbujas, lo que evita el desperdicio masivo en los procesos de impresión posteriores. Los datos de corte (longitud, anchura, lote, curva de tensión) se cargan automáticamente en el sistema MES, lo que permite rastrear el historial de producción de cada rollo de cinta y acumular datos reales para la optimización del proceso.
Para las líneas de producción que aún utilizan equipos tradicionales, no es necesario optar por una sustitución completa de la maquinaria. Priorizar la implementación de herramientas de cambio rápido, la renovación del sistema de control de tensión en bucle cerrado y las mejoras en la corrección de desviaciones —las tres relaciones entrada-salida más altas— suele generar importantes aumentos de eficiencia sin necesidad de reemplazar la maquinaria principal. La clave para mejorar la eficiencia no reside en aumentar la velocidad de las máquinas, sino en garantizar que produzcan productos de calidad durante su funcionamiento.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Máquina cortadora de cinta
 Máquina cortadora de cinta de código de barras
 Cortadora de cinta de transferencia térmica semiautomática RSDS5 PLUS
 Cortadora automática de cinta de transferencia térmica RSDS8 H PLUS
 Cortadora automática de cinta de transferencia térmica RSDS6 PLUS
 Rebobinador de cinta para impresión de tarjetas
 Cortadora de cinta de transferencia térmica semiautomática RSDS1 PLUS
 Cortadora de cinta para impresión de tarjetas






