La máquina de corte y rebobinado de cintas es un componente clave en la producción de consumibles para códigos de barras, y su precisión de corte determina directamente la fluidez del movimiento de la cinta y la nitidez de la impresión en la impresora. Si el error de ancho de corte supera ± 0,1 mm, o si aparecen defectos como "en forma de torre" o "núcleo de margarita" en la cara final del rebobinado, los clientes posteriores se encontrarán con arrugas, tiras rotas o incluso daños en el cabezal de impresión. Sin embargo, muchos usuarios tienden a centrarse en parámetros objetivos como la velocidad de corte y el nivel de automatización al adquirir equipos, pasando por alto una variable más oculta que afecta continuamente al retorno de la inversión: si el sistema de servicio posventa realmente tiene la capacidad de "proteger la precisión". Un sistema posventa maduro para máquinas de corte y rebobinado de cintas no debe limitarse a la velocidad de respuesta ante un fallo, sino que debe centrarse en elementos de precisión como el control de tensión, el paralelismo mecánico y los sistemas de corrección, creando un ciclo cerrado completo de prevención, diagnóstico, calibración y actualización.
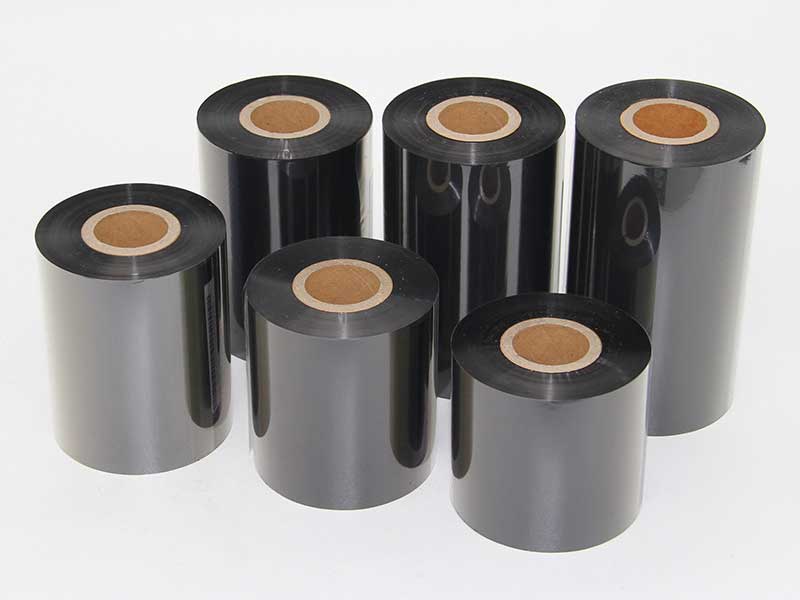
La intervención previa a la venta y la calibración de la entrega son los primeros obstáculos para garantizar la precisión.El sustrato de la cinta es principalmente una película de PET con un espesor de solo unas pocas micras, que es extremadamente sensible a las fluctuaciones de tensión. Si los parámetros de conicidad de tensión del equipo no coinciden con los materiales de cinta de uso común (a base de cera, mezclas o resina) durante la instalación en las instalaciones del cliente, incluso si la puesta en marcha en fábrica supera la inspección, aún pueden producirse bobinados irregulares o arrugas en la capa interna durante el funcionamiento real. Por lo tanto, el sistema estandarizado de posventa requiere que el personal de soporte técnico complete dos acciones clave durante la instalación y la puesta en marcha: primero, calibrar la tensión de bobinado y el coeficiente de conicidad de acuerdo con las especificaciones de la cinta del cliente y las condiciones de temperatura y humedad del taller; segundo, proporcionar capacitación in situ a los operadores para que comprendan la lógica causal entre el ajuste de tensión y la calidad del extremo rebobinado, en lugar de simplemente aprender a presionar botones. Algunos fabricantes también han ampliado la capacitación al establecimiento del sistema de "tarjeta de registro médico", guiando a los clientes para registrar los parámetros de tensión y las combinaciones de velocidad de corte para diferentes tipos de cintas para cada equipo, reduciendo así el desperdicio de lotes causado por desajustes de parámetros en origen.
La clave del mantenimiento preventivo reside en controlar la degradación de la precisión antes de que se produzca una interrupción del servicio.La degradación de la precisión de las máquinas de corte y rebobinado suele ser gradual: el filo de la cuchilla se desafila progresivamente y aparecen rebabas difíciles de detectar a simple vista en los bordes de las cintas cortadas; el paralelismo entre el eje de bobinado y el rodillo guía se desvía en micras debido a vibraciones prolongadas; la lente del sensor de corrección se contamina con tóner, lo que reduce la velocidad de respuesta. Estos cambios no activan inmediatamente las alarmas de fallo, pero erosionan silenciosamente los índices de rendimiento. La solución posventa consolidada se basa en la lógica de mantenimiento de las líneas de producción de alta utilización, sustituyendo las reparaciones puntuales por inspecciones programadas: comprobación periódica de la separación de la herramienta de corte (cinta recomendada de 0,01 a 0,03 mm), calibración del paralelismo entre el rodillo de presión y el eje de rebobinado con galgas de espesores, limpieza del sensor de corrección y verificación de la respuesta del actuador, al tiempo que se establecen registros estructurados del estado del equipo como referencia para la calibración de precisión posterior. El valor de este enfoque reside en cambiar el papel de los ingenieros de posventa, pasando de ser "bomberos" a "gestores del estado de los equipos", lo que permite a los clientes intervenir antes de que se produzcan tiempos de inactividad inesperados.
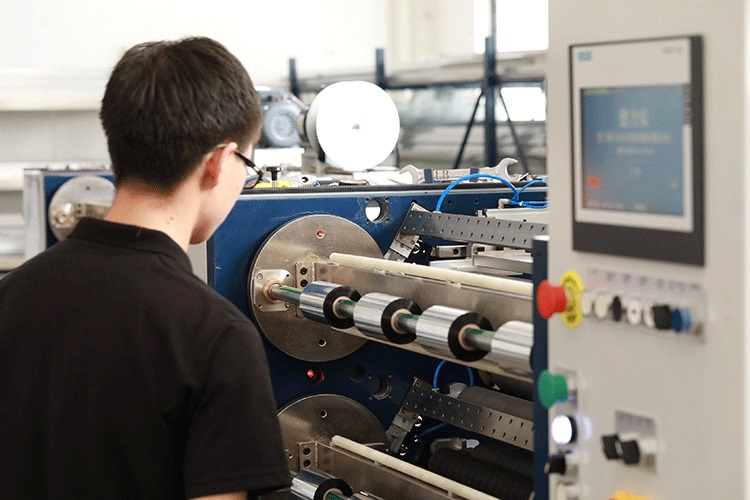
Cuando se produce una falla, la colaboración escalonada entre el diagnóstico remoto y la respuesta in situ determina la magnitud de las pérdidas por tiempo de inactividad.La mayoría de los problemas de precisión en el corte de cintas, como caras finales irregulares, protuberancias unilaterales y oscilaciones periódicas, suelen deberse a la interrelación de los subsistemas de tensión, mecánicos y de corrección. Si los ingenieros se apresuran a desmontar y reparar basándose únicamente en descripciones telefónicas, es muy fácil caer en un ciclo de "tratar los síntomas, no la causa raíz". Un enfoque eficaz consiste en: primero, conectarse remotamente para visualizar la curva de tensión y los registros de la señal de corrección en el PLC para determinar preliminarmente si el problema se debe a parámetros eléctricos o desviaciones mecánicas; para problemas relacionados con parámetros, la asistencia remota a los clientes para ajustar el coeficiente de conicidad o limpiar el sensor puede resolver el problema; para fallas de componentes mecánicos que requieren desmontaje e inspección, se llevan repuestos y herramientas de calibración al sitio. Una vez completadas las reparaciones, se realizan simultáneamente comprobaciones de precisión de los elementos relacionados para evitar la cadena de errores de "arreglar una pieza y traer otra". Algunos fabricantes ofrecen una garantía de un año y un compromiso de mantenimiento de por vida para los componentes principales, y especifican las normas de sustitución para las piezas no consumibles durante el período de garantía, lo que permite a los clientes predecir los costes de posventa.
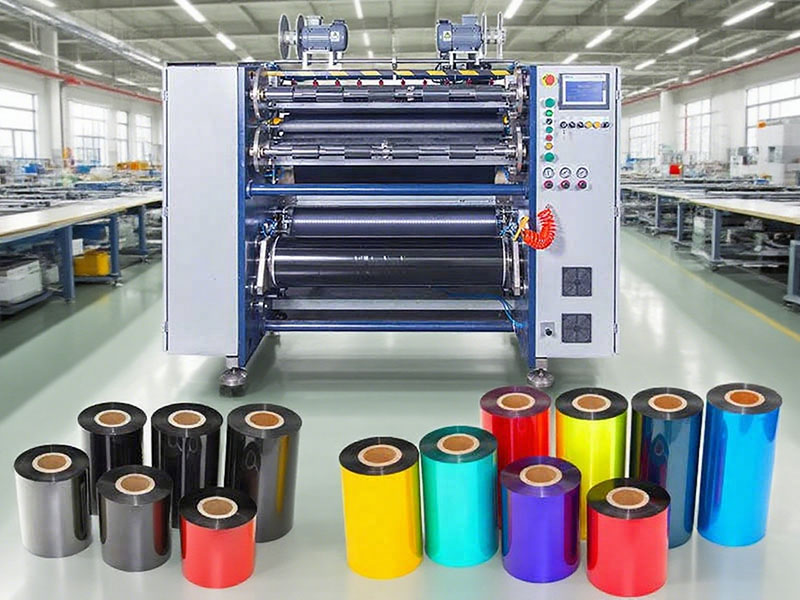
El valor fundamental del sistema de posventa reside en la mejora continua de las capacidades de los equipos a la par de la evolución de los procesos de los clientes.El mercado de cintas está evolucionando hacia sustratos más delgados, velocidades de impresión más altas y especificaciones de ancho más segmentadas. Los equipos calibrados hoy pueden enfrentar nuevos desafíos de control de tensión dos años después, a medida que los clientes cambian a cintas a base de resina o anchos de corte más estrechos. Por lo tanto, el servicio posventa no debe limitarse a "restaurar la condición de fábrica", sino que debe incluir soporte técnico para actualizaciones y modificaciones: cooperar con los clientes en el corte de prueba de nuevas cintas, recalibrar las curvas de tensión y los parámetros del grupo de herramientas de corte; instalar o actualizar el sistema de corrección de desviación para cumplir con los requisitos de alta precisión; incluso abre interfaces de diagnóstico remoto a los sistemas de gestión de equipos de los clientes, lo que permite la recopilación y el análisis continuos de datos de precisión. Cuando los registros posventa de una rebobinadora de corte acumulan cientos de lotes de parámetros de proceso para cintas hechas de diferentes materiales, estos datos se convierten en un activo oculto que a los clientes les resulta difícil migrar.
En definitiva, el servicio posventa de las máquinas de corte y rebobinado de cintas no se mide por el tiempo de respuesta prometido, sino por su capacidad para desglosar la métrica abstracta de la "precisión de corte" en acciones de ingeniería medibles, calibrables y trazables. Desde la calibración de la curva de tensión durante la instalación, pasando por la inspección mensual de la separación y el paralelismo de las herramientas, hasta el análisis de las causas raíz tras los fallos, cada paso responde a la misma pregunta: cuando un cliente introduce un rollo de cinta hembra ancha en la máquina, ¿puede estar seguro de que obtendrá una cinta terminada con una superficie final tan lisa como un cuchillo, que se desliza sin problemas hasta el último centímetro en la impresora? La respuesta a esta pregunta reside en la atención al detalle que el sistema posventa presta a la precisión, no en la promesa de rapidez de respuesta del folleto.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

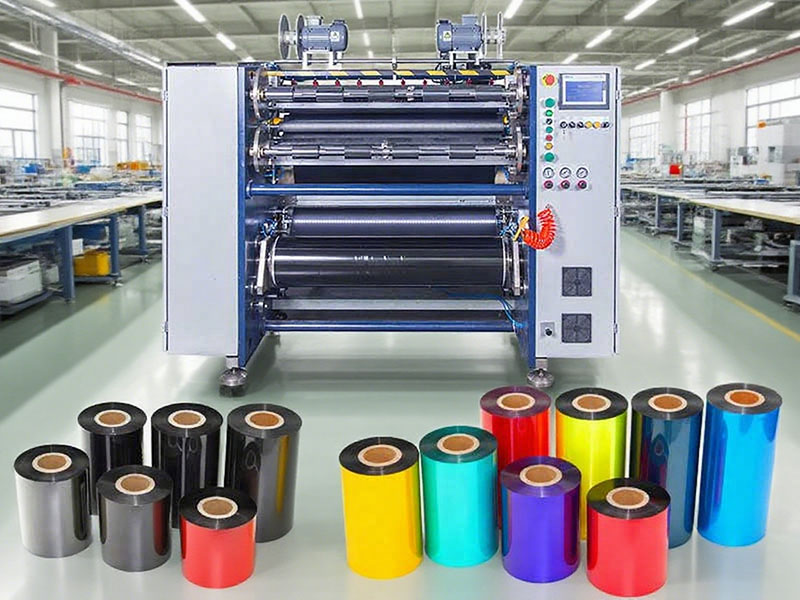
 Máquina cortadora de cinta
 Máquina cortadora de cinta de código de barras
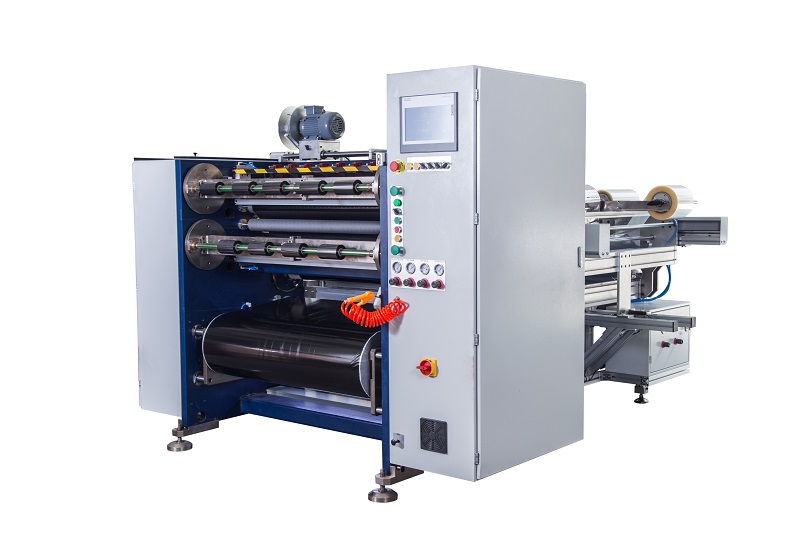 Cortadora de cinta de transferencia térmica semiautomática RSDS5 PLUS
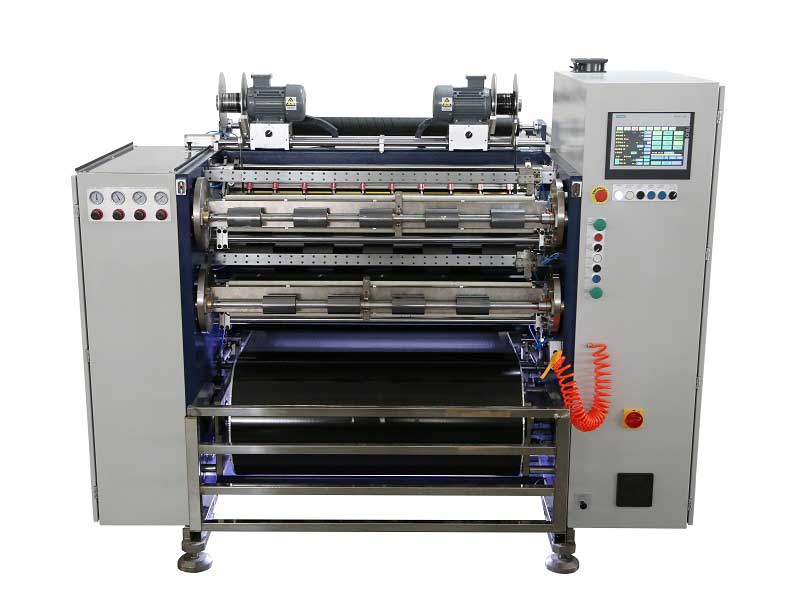 Cortadora automática de cinta de transferencia térmica RSDS8 H PLUS
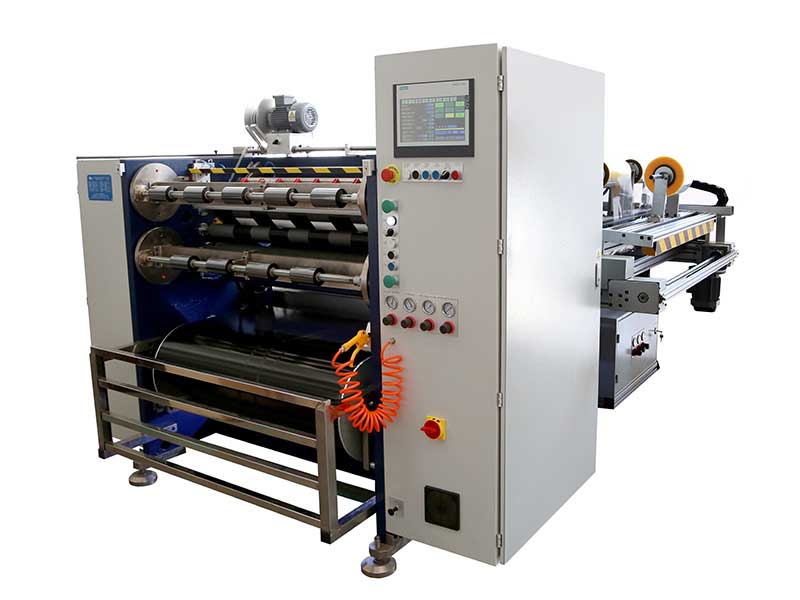 Cortadora automática de cinta de transferencia térmica RSDS6 PLUS
 Rebobinador de cinta para impresión de tarjetas
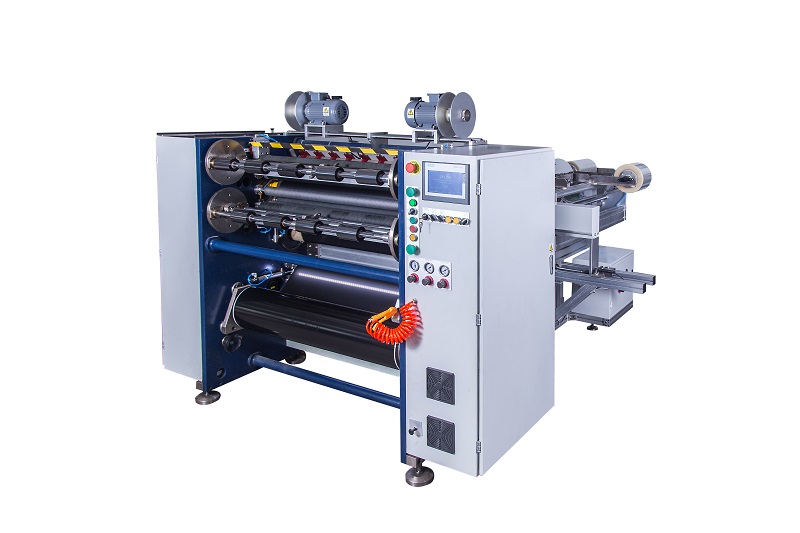 Cortadora de cinta de transferencia térmica semiautomática RSDS1 PLUS
 Cortadora de cinta para impresión de tarjetas






