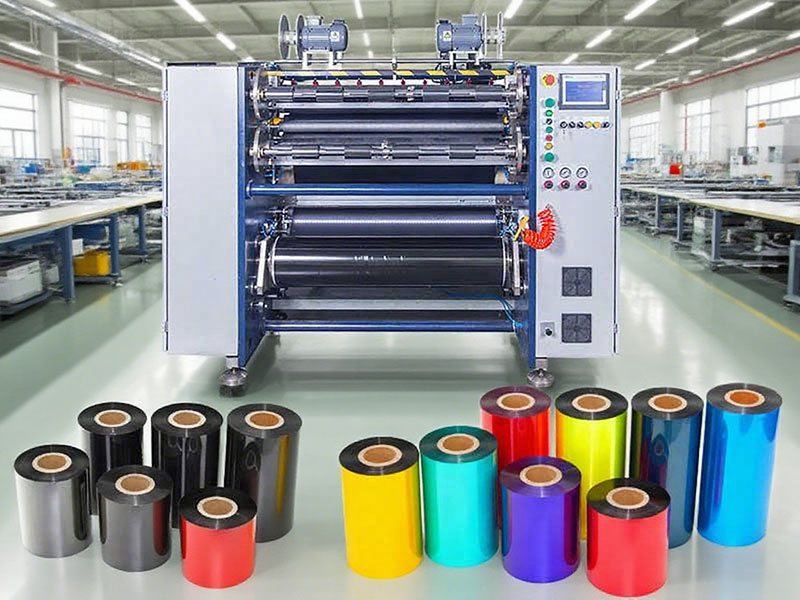
La cortadora y rebobinadora de cinta es un dispositivo especializado para cortar cintas anchas de rollos principales en rollos más pequeños de anchos específicos. Su funcionamiento se basa en un control preciso de la tensión y en la planitud de los extremos del corte. Los procedimientos operativos estandarizados no solo garantizan la seguridad del personal, sino que también son clave para prevenir líneas blancas, hendiduras y roturas de cinta durante la impresión posterior. A continuación, se presenta un resumen de los estándares operativos del proceso completo, desde la preparación inicial hasta el acabado, según las características del equipo y los requisitos del proceso.

1. Preparación e inspección de seguridad antes de la puesta en marcha.
Las inspecciones previas a la operación son la primera línea de defensa contra lesiones mecánicas y accidentes relacionados con la calidad. Los operarios deben usar guantes y gafas de seguridad, y asegurarse de que el equipo esté correctamente conectado a tierra.
Es fundamental verificar el estado del dispositivo. Compruebe que el botón de parada de emergencia se haya reiniciado, que las cubiertas protectoras de la zona de corte y de las piezas de transmisión estén intactas y cerradas, y recuerde que está estrictamente prohibido cortocircuitar el interruptor de seguridad de la puerta. En cuanto a las herramientas, verifique que el filo de las cuchillas circulares o de corte esté afilado y libre de virutas, que el eje de la cuchilla gire con fluidez y que los tornillos de fijación no estén flojos. Si la cuchilla se desafila, afílela o reemplácela de inmediato para evitar rebabas o residuos durante el corte.
No se deben pasar por alto los materiales ni los preparativos de limpieza. Es necesario eliminar el polvo de caucho residual en los rodillos guía, el carrete retractor y las ranuras para evitar que objetos extraños presionen la cinta y causen desperdicio. Confirme que el modelo y el ancho del rollo madre que se va a cortar coincidan con la orden de trabajo; la cara frontal del rollo madre debe ser plana, sin arrugas y sin humedad. Si la cara frontal del rollo principal es muy irregular, se requiere un tratamiento previo o su reemplazo antes de la alimentación; de lo contrario, los rollos pequeños después del corte son propensos a moverse lateralmente.
2. Operación de alimentación y penetración de la película
Durante la etapa de alimentación, se debe utilizar el eje de expansión de aire o el brazo auxiliar para cargar suavemente la barra conductora en la base de desenrollado. El eje de expansión de aire debe inflarse correctamente para asegurar que el núcleo no se deslice durante el funcionamiento a alta velocidad. Durante la penetración de la película, se debe seguir estrictamente la ruta de recorrido marcada por el equipo: después de que la cinta se extrae del carrete de desenrollado, pasa secuencialmente por el rodillo de detección de tensión, el rodillo guía y el grupo de cuchillas de corte, y finalmente se enrolla en el carrete de rebobinado. Durante el proceso de penetración de la película, la cinta debe mantenerse plana, sin torceduras ni cruces, y la superficie de recubrimiento de la cinta debe estar orientada correctamente (generalmente hacia el exterior o según los requisitos del proceso).
El ajuste de la tensión es el paso fundamental tras la penetración de la película. En función del grosor y el ancho del sustrato de la cinta, las tensiones de bobinado y rebobinado se ajustan mediante el sistema de control. El principio básico es: para sustratos delgados (como de 4 a 5 μm) se debe usar una tensión baja, mientras que para productos anchos se debe aumentar la tensión adecuadamente. Una tensión excesiva puede dañar la película base de PET, provocando el desprendimiento de polvo; si la tensión es demasiado baja, se pueden formar arrugas fácilmente, causando la aparición de líneas blancas durante la impresión. Para equipos nuevos o lotes nuevos de cintas, se recomienda ajustar la tensión a bajas velocidades para encontrar un valor crítico que no produzca ni bandas ni holgura.

3. Ajustes de los parámetros de corte y prueba de corte
El posicionamiento del portaherramientas debe ajustarse con precisión según el ancho de la orden de trabajo. Mediante un calibrador, se verifica la separación entre las cuchillas, y la tolerancia de las máquinas de corte de alta precisión suele controlarse dentro de ±0,1 mm. Al ajustar el portaherramientas, asegúrese de que todas las cuchillas tengan profundidades de corte uniformes para evitar que una presión desigual provoque la rotura de algunas cuchillas o hendiduras excesivamente profundas en ciertas áreas.
La configuración de la velocidad debe seguir el principio de "prueba de corte a baja velocidad y aumento gradual de la misma". Se recomienda establecer la velocidad de corte inicial entre 50 y 80 m/min. Tras confirmar que el primer rollo tiene un acabado limpio, sin rebabas ni adherencias, aumente gradualmente la velocidad hasta alcanzar la velocidad de producción normal (generalmente entre 150 y 300 m/min, según el rendimiento del equipo). Para recubrimientos especiales o cintas propensas a mancharse, reducir la velocidad adecuadamente durante todo el proceso ayuda a minimizar la electricidad estática y los daños en el recubrimiento.
La elección del método de bobinado debe basarse en los requisitos del cliente en cuanto al diámetro y la dureza de la bobina. Si se requiere un núcleo compacto, se puede utilizar el bobinado central con una tensión decreciente (conicidad) adecuada. Si la superficie frontal es especialmente plana, resulta más apropiado el bobinado superficial combinado con rodillos de presión. Un ajuste adecuado de la conicidad del bobinado puede evitar que los rollos pequeños desarrollen centros abombados o bordes deformados.
4. Seguimiento operativo e inspección de procesos
Una vez puesto en marcha el equipo, se debe realizar inmediatamente la verificación de la primera pieza. Compruebe que el ancho de la primera cinta enrollada se encuentre dentro de los rangos de tolerancia, que la planitud de la superficie del extremo cumpla con los estándares, que la dureza del rodillo sea uniforme y que no haya rayones ni marcas de impurezas en la superficie del recubrimiento. Si la primera pieza no cumple con estos requisitos, la producción en masa queda estrictamente prohibida.
Se deben realizar inspecciones del proceso cada 15-20 minutos. Preste especial atención a las fluctuaciones en la tensión de desenrollado, la alineación del bobinado y la presencia de residuos alrededor del grupo de cuchillas. Si observa que la cinta se mueve de izquierda a derecha sobre el rodillo guía, generalmente significa que la superficie de corte es irregular o que hay fluctuaciones de tensión, y que es necesario ajustarla de inmediato. Durante el funcionamiento, está estrictamente prohibido introducir las manos o cualquier parte del cuerpo en el grupo de cuchillas de corte y en la zona del rodillo de rebobinado. Cualquier ajuste debe realizarse únicamente después de que el equipo se haya detenido por completo.
Cuando se corte un rollo y sea necesario reemplazar el eje, utilice cinta sin residuos para la alimentación y mantenga las manos limpias durante la operación para evitar que las manchas de aceite contaminen el recubrimiento de la cinta. Después del rebobinado, se debe confirmar la tensión y la alineación antes de continuar la operación.
5. Apagado, descarga y reinicio del equipo
El apagado debe seguir la secuencia especificada: primero, detener el bobinado; luego, detener el desenrollado; y finalmente, desconectar la alimentación del motor principal. Está estrictamente prohibido realizar una parada de emergencia a alta velocidad para evitar la rotura de la cinta debido a la pérdida de inercia o a cambios bruscos de tensión.
Durante la descarga, utilice paletas o carros especiales para recibir los rollos terminados, manéjelos con cuidado y evite golpear los extremos. Para cintas especiales propensas a mancharse o con poca resistencia al calor, se debe marcar la dirección y almacenarlas lejos de la luz. El reinicio del equipo incluye la limpieza de los residuos de tóner en la ranura de la cuchilla y el rodillo guía, la restauración del portaherramientas y el carrete de bobinado a sus posiciones iniciales y el llenado de la "Hoja de registro de operación de la máquina de corte" para registrar la producción, las situaciones anormales y la información de reemplazo de herramientas.
6. Anomalías comunes y respuesta inmediata
Si la cara final después del corte es irregular, primero verifique el filo de la cuchilla y el paralelismo del rodillo guía, y luego confirme si el eje de bobinado está correctamente instalado y si la tensión es uniforme. Si la cinta se rompe, generalmente se debe a una tensión excesiva o a daños en el propio rollo principal; se debe reducir la tensión e inspeccionar el material entrante. Las arrugas durante el rebobinado generalmente están relacionadas con una tensión floja o una presión insuficiente en los rodillos; se puede aumentar la tensión o ajustar la separación entre los rodillos según sea necesario. Para desequilibrios menores en la cara, se puede corregir ajustando el limitador del rebobinador; los rollos terminados muy irregulares deben ser degradados o desechados, y no deben pasar al siguiente proceso.
El procedimiento operativo estandarizado implica esencialmente el control continuo de tres variables: tensión, velocidad y estado de la herramienta. Los operarios deben comprender que la uniformidad de cada rollo de producto cortado se verificará en última instancia a lo largo del recorrido de la cinta de la impresora de etiquetas. Cultivar hábitos como inspeccionar siempre el primer artículo, registrar cada patrulla y verificar cada parada puede transformar el rendimiento del equipo en una calidad de producto estable.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Máquina cortadora de cinta
 Máquina cortadora de cinta de código de barras
 Cortadora de cinta de transferencia térmica semiautomática RSDS5 PLUS
 Cortadora automática de cinta de transferencia térmica RSDS8 H PLUS
 Cortadora automática de cinta de transferencia térmica RSDS6 PLUS
 Rebobinador de cinta para impresión de tarjetas
 Cortadora de cinta de transferencia térmica semiautomática RSDS1 PLUS
 Cortadora de cinta para impresión de tarjetas






