Elegir una máquina cortadora de láminas para estampado en caliente no se trata de comparar marcas de cuchillas o peso, sino de seleccionar un sistema de control de tensión que pueda manejar materiales ultrafinos. El espesor total de la lámina para estampado en caliente suele ser de solo 12 a 30 micras, y está compuesta por una película base de PET, una capa de liberación, una capa de color, un recubrimiento de aluminio y una capa adhesiva, cada una con diferente sensibilidad a la tensión mecánica. Si la tensión es demasiado alta, la película base se estirará y deformará, lo que provocará un estampado posterior impreciso; si la tensión es baja, el bobinado se aflojará y se desviará, rompiéndose inmediatamente en la máquina; si la tensión fluctúa incluso ligeramente, la bobina se tensará y aflojará varias veces, lo que representa riesgos para la calidad. Existe un dicho en la industria: "Tres partes de planchado, setenta por ciento de corte". El control de la tensión en la etapa de corte determina directamente el rendimiento de los procesos posteriores de estampado en caliente.
Abandona la mentalidad de "tensión constante"; controlar la reducción es fundamental.
El error más común al elegir un modelo es establecer habitualmente un valor de tensión fijo y luego ignorarlo. Sin embargo, durante el corte, el diámetro cambia constantemente: el diámetro de la bobina que se desenrolla disminuye y el de la bobina que se enrolla aumenta. Una tensión constante implica que, al rebobinar, la capa exterior se presiona continuamente contra la interior, lo que acaba provocando que el anillo interior se arrugue y forme un núcleo de crisantemo, mientras que la parte inferior del rollo grande se estira en exceso o incluso se rompe.
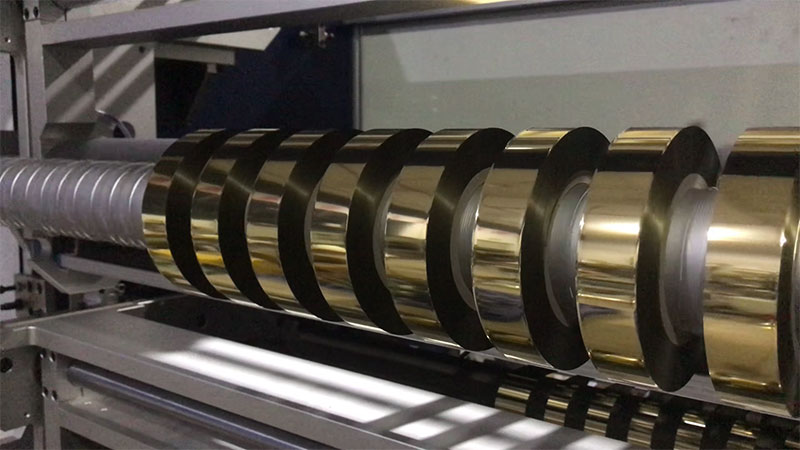
El control de la tensión de conicidad es una función básica, no un extra. La tensión debe disminuir según una curva preestablecida a medida que aumenta el diámetro del rodillo: al principio, se utiliza una tensión menor para asegurar que el núcleo del rodillo sea plano y se ajuste correctamente, se mantiene una presión estable entre capas en la sección central y la tensión se reduce gradualmente al final para compensar el peso del anillo exterior. El coeficiente de conicidad suele estar entre 0,5 y 0,8, con una tensión inicial del 8 % al 12 % de la tensión de fractura del material y una tensión final reducida al 40 % al 70 % del valor inicial. Para materiales delgados y débiles como los prensados en caliente, se recomienda una conicidad de entre el 60 % y el 80 %. Tras aplicar el control de la tensión de conicidad, la tasa de defectos en productos con caras finales irregulares puede reducirse entre un 40 % y un 60 %. En máquinas sin funciones de conicidad, independientemente del precio de los sensores o la calidad de los motores, los rodillos de lámina que cortan son una "bomba de relojería".
El circuito cerrado es la línea de paso; la precisión depende de las fluctuaciones más que de los ajustes.
Los sistemas de control de tensión se dividen en sistemas de lazo abierto y de lazo cerrado. El control de lazo abierto emite señales según valores preestablecidos, independientemente de la tensión real; el control de lazo cerrado utiliza sensores para detectar la tensión real en tiempo real y proporciona retroalimentación al controlador para su corrección dinámica. Para el corte de láminas mediante estampado en caliente, es imprescindible utilizar el sistema de lazo cerrado; esta es la conclusión principal.
El sistema de lazo cerrado consta de tres componentes principales: el sensor de tensión, que se encarga de la detección; el controlador, que calcula los ajustes mediante el algoritmo PID; y el actuador, que gestiona la acción. En cuanto a la selección del actuador, los embragues de polvo magnético son relativamente económicos, pero generalmente presentan una precisión media y una respuesta lenta, lo que puede provocar fácilmente holgura interna y rigidez externa. Los servomotores, en cambio, ofrecen alta precisión y una respuesta rápida, lo que permite algoritmos de control más complejos y los convierte en una opción más fiable para materiales de recubrimiento especiales, como láminas ultrafinas para estampado en caliente o láminas para láser.
Al seleccionar modelos, no se fije solo en el rango de tensión preestablecida, sino también en el rango de fluctuación de la tensión. Los equipos de alta calidad pueden controlar las fluctuaciones dentro de un margen de ±3 % del valor establecido, mientras que los modelos de gama alta alcanzan una precisión de ±0,5 N. Este indicador determina si el rodillo de la lámina de estampado en caliente está tenso y suelto a la vez, o si la tensión es uniforme desde el núcleo hasta la superficie.
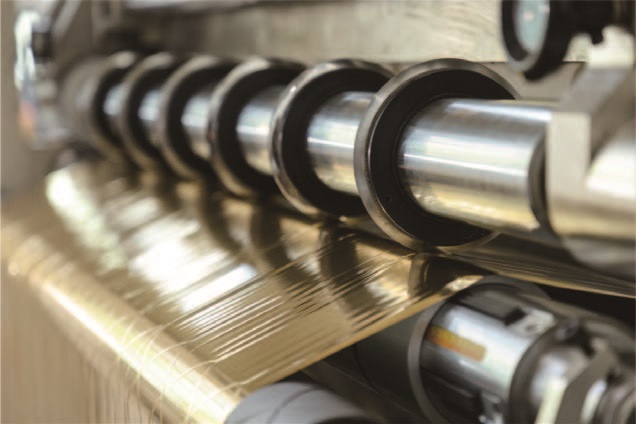
La cuchilla de corte debe estar en una "zona de fluctuación cero".
El control de la tensión no se limita a desenrollar y rebobinar. Si el material en la cuchilla de corte vibra debido a las fluctuaciones de tensión, la cuchilla cortará como una sierra, produciendo microdentados; esta es la causa principal de los bordes de la lámina de oro y de la rotura de la misma.
Las modernas máquinas de corte de alta gama funcionan con un control de tensión independiente multizona: la zona de desenrollado, la zona de tracción (antes y después de la cuchilla de corte) y la zona de bobinado cuentan con circuitos cerrados independientes. Las fluctuaciones se aíslan fuera del área de corte mediante rodillos flotantes o sensores de tensión, lo que garantiza que el material en la cuchilla de corte se mantenga en un estado de tensión cero. Al seleccionar un modelo, puede preguntar directamente al fabricante: ¿Dispone de un sistema de aislamiento de tensión independiente antes y después de la cuchilla de corte? De no ser así, la probabilidad de obtener bordes ásperos en materiales delgados aumenta considerablemente.
La "compensación dinámica" en los momentos de aceleración y desaceleración determina la tasa de rotura de la lámina.
El momento en que la máquina de corte arranca, acelera, desacelera y se detiene es cuando se producen las fluctuaciones de tensión más intensas. Si el choque inercial causado por el cambio de velocidad no se compensa, actuará directamente sobre la lámina. Una película base de PET de 12 micras es más delgada que un cabello; un solo pico de tensión es suficiente para romperla.
Un sistema de tensión óptimo puede controlar las fluctuaciones de tensión reales con una precisión de ±3% durante los aumentos de velocidad máxima, dependiendo de la frecuencia de respuesta del servomotor y la calidad del algoritmo de control. Al realizar una compra, solicitar a los proveedores que muestren la curva de tensión durante la aceleración y la desaceleración es más útil que simplemente analizar los parámetros estáticos. Mantener una tensión estable durante el funcionamiento a velocidad constante es fundamental; la verdadera prueba se produce en el momento de la aceleración, la desaceleración y las paradas repentinas.
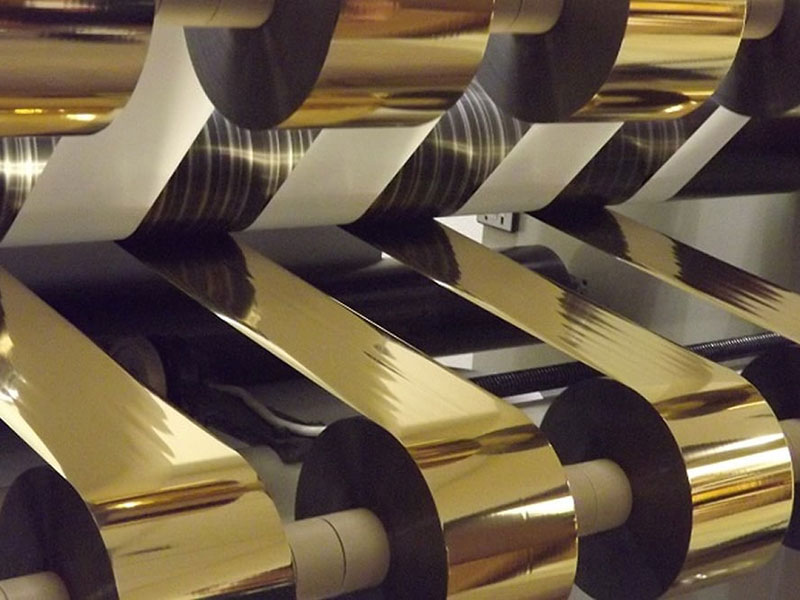
Bobinado de múltiples ejes: El eje deslizante resuelve el problema de "una bobina se tensa y otra se afloja".
Cuando la máquina cortadora enrolla varios rollos estrechos simultáneamente, las pequeñas diferencias de espesor entre ellos se acumulan, generando una mayor diferencia de tensión. Estas variaciones de espesor provocan diferentes velocidades de bobinado entre las tiras; algunos rollos quedan tensos, otros sueltos, los extremos presentan irregularidades y, en casos extremos, una tensión excesiva puede provocar el descarte de la pieza.
El eje deslizante es una solución práctica a este problema. Utiliza el principio de deslizamiento de anillos colectores para ajustar la tensión de forma independiente en cada estación de bobinado, asegurando que los múltiples rollos del eje se bobinan con una tensión uniforme desde el núcleo hasta la capa exterior. En escenarios de corte de tiras estrechas, el eje deslizante previene eficazmente los problemas de holgura y apriete causados por el espesor irregular del material. Si se requieren con frecuencia especificaciones de corte estrecho, los ejes deslizantes deben considerarse como parte de los criterios de selección.
Verificación de corte de prueba: Por muy bonitas que sean las especificaciones, es mejor cortar un rollo.
La única forma fiable de determinar si el control de tensión de una máquina cortadora es demasiado rígido es probarla con materiales. Concéntrese en observar la planitud de la cara final de la membrana después del corte: presione la cara final del rollo de película con la mano; si el núcleo es blando y la capa exterior está suelta, la tensión es insuficiente; si el rollo de película es rígido y la cara final tiene forma de campana, indica una tensión excesiva. Si es posible, utilice un microscopio de alta magnificación para inspeccionar los bordes cortados y comprobar si hay microfisuras o rebabas difíciles de detectar a simple vista.
Seleccionar una máquina cortadora de láminas para estampado en caliente no se trata solo de combinar parámetros. La precisión determina la finura del corte, mientras que la tensión determina la estabilidad del mismo; solo cuando ambas trabajan en conjunto, el proceso de estampado posterior logra una precisión milimétrica. De las dos, el control de la tensión es fundamental, ya que determina si el material llega a la máquina de estampado en caliente en buenas condiciones, evitando así el riesgo de deformación durante el corte.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Cortadora de láminas en frío
 Rebobinador de cinta para impresión de tarjetas
 Cortadora de cinta para impresión de tarjetas
 Máquina cortadora de láminas de estampación en caliente
 Cortadora de láminas holográficas
 Cortadora de láminas de mejora digital
 Cortadora de láminas de estampación en caliente RSDS7H 1350 PLUS
 Cortadora de láminas de estampación en caliente (RSDS7H) 1350






