El corte de la lámina de estampado en caliente es el punto crítico del proceso. Si la calidad del corte es deficiente, las máquinas de estampado en caliente posteriores pueden detenerse con frecuencia, romper la lámina, desalinearse o presentar patrones de estampado incompletos, lo que resulta en un gran desperdicio de costosos materiales de lámina de estampado en caliente a alta velocidad. La pregunta más frecuente al seleccionar un modelo es: ¿Qué tan ancho puede cortar esta máquina? ¿Qué tan rápido puede funcionar? Pero lo que realmente determina si una máquina de corte está "sincronizada" no es el valor absoluto de un solo parámetro, sino la lógica de correspondencia entre el ancho y la velocidad.

El ancho determina la estructura: ancho para rigidez, estrecho para precisión
El ancho de las láminas de estampado en caliente varía mucho, desde tiras estrechas de tan solo unos pocos milímetros para líneas finas hasta 1600 mm de ancho para cartón de gran formato, con requisitos de equipo muy diferentes.
La principal contradicción del corte de gran ancho (generalmente superior a 800 mm) reside en la deformación del eje de la herramienta. Cuanto mayor sea el ancho de corte, mayor será la probabilidad de que el eje se doble ligeramente en el centro bajo una fuerte presión, lo que genera la incómoda situación de "falta de penetración en el centro y desalineación en los bordes". Por lo tanto, en los modelos de gran formato, se debe priorizar la rigidez de la estructura y la resistencia del eje, con paneles de pared de acero aleado reforzado y ejes de cuchilla de gran diámetro como configuraciones básicas. Por ejemplo, los equipos de la clase de 1600 mm suelen necesitar pesar varias toneladas para mantener la estabilidad a altas velocidades.
La lógica para el corte de tiras estrechas (menos de 50 mm) es completamente diferente. Las tiras estrechas se utilizan principalmente para el estampado por salto en patrones finos, donde la planitud y la tensión de la superficie final son extremadamente sensibles al laminado. En estos casos, las herramientas de bloqueo manual son propensas a desviaciones dimensionales debido a una fuerza de bloqueo desigual; las herramientas de bloqueo hidráulicas o los ejes deslizantes de alta precisión son opciones más fiables. Si las especificaciones del pedido cambian con frecuencia, se hace evidente el valor del sistema de posicionamiento automático de herramientas: tras introducir el valor del ancho, el portaherramientas lo posiciona automáticamente, reduciendo el tiempo de cambio de pedido de horas a minutos.
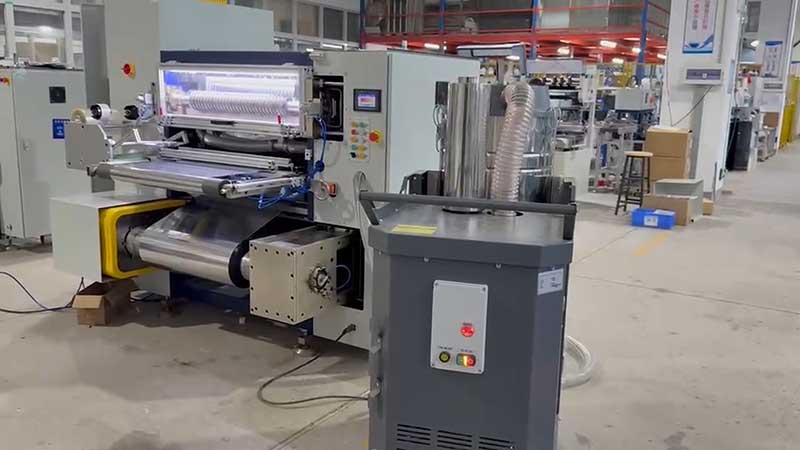
La velocidad está determinada por una velocidad fija: el control servo es el requisito previo para la coincidencia.
La velocidad no es solo un indicador de capacidad; determina directamente el nivel de configuración del sistema de accionamiento. Actualmente, el rango de velocidad de las máquinas de corte de láminas para estampado en caliente va desde 20 m/min hasta más de 500 m/min, correspondiendo cada rango de velocidad a esquemas de control de tensión completamente diferentes.
Los equipos económicos de baja velocidad (inferiores a 100 m/min) suelen utilizar frenos de polvo magnético o control de tensión de lazo abierto, que se caracterizan por su estructura sencilla y costes controlables, siendo adecuados para lotes pequeños, anchos reducidos y máquinas de estampado en caliente de baja velocidad. Sin embargo, una vez que la velocidad supera los 200 m/min, la velocidad de respuesta del control de lazo abierto no puede seguir el ritmo de los cambios en el diámetro de laminación. El radio de bobinado se reduce y el radio de bobinado aumenta. Si la tensión no se puede compensar en tiempo real, se produce estiramiento y deformación de la lámina delgada, o aflojamiento y arrugamiento durante el rebobinado.
El corte a alta velocidad (superior a 200 m/min) requiere un sistema de control de tensión servoaccionado de circuito cerrado totalmente automático. Su principio fundamental consiste en establecer la tensión midiendo con precisión la diferencia entre la velocidad de las líneas de desenrollado y rebobinado. Gracias a la retroalimentación en tiempo real del sensor de rodillos flotantes, mantiene una tensión constante durante las fases de aceleración, desaceleración y rebobinado. Los modelos de gama alta utilizan la tecnología de control de tensión cónica, que reduce automáticamente la tensión de bobinado a medida que aumenta el diámetro de la bobina. Esto es clave para garantizar una tensión uniforme tanto en el interior como en el exterior de la bobina terminada, evitando cualquier deformación.
Para el sustrato de PET ultrafino de 12 μm, comúnmente utilizado en láminas para estampado en caliente, los requisitos de precisión para el control de la tensión son aún más estrictos. Una tensión excesiva provoca que la película base se estire permanentemente, lo que resulta en un registro impreciso durante el estampado en caliente. Si la tensión es demasiado baja, puede quedar aire atrapado entre las capas del bobinado, lo que provoca que las capas de aluminio se transfieran o se adhieran. Esta es también la razón por la que los equipos con velocidades de corte más altas dependen en mayor medida de servomotores y algoritmos de tensión.
Restricciones cruzadas entre ancho y velocidad
No basta con separar el ancho de la velocidad; su intersección es donde más fácilmente se cometen errores al elegir un modelo.
La combinación de un ancho de corte amplio y una alta velocidad es la prueba definitiva del rendimiento general del equipo. Un mayor ancho implica un mayor momento de inercia y una distribución menos uniforme de la tensión lateral, mientras que la alta velocidad amplifica cualquier mínima vibración mecánica o fluctuación de tensión. Una máquina de corte longitudinal de 1600 mm de ancho que funcione a solo 50 m/min apenas puede funcionar con control de lazo abierto; para funcionar a más de 300 m/min, sin servomotor ni soporte de cuerpo rígido, es prácticamente imposible garantizar la calidad del corte.
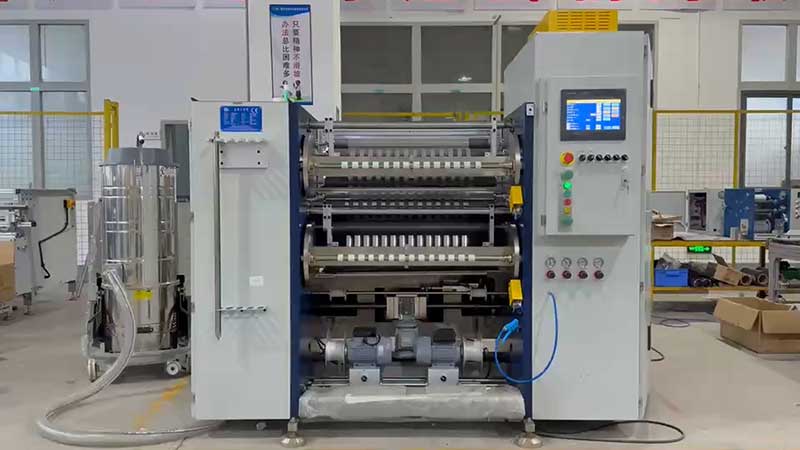
La combinación de ancho reducido y alta velocidad plantea un desafío para el diseño y el bobinado de las herramientas. Por ejemplo, con bobinado de núcleo de 1 pulgada, algunos modelos se limitan a 200 m/min en condiciones de operación estrechas, mientras que los ejes de 3 y 6 pulgadas solo alcanzan una capacidad de 300 a 500 m/min. Esto significa que, si se planea producir una gran cantidad de productos terminados de calibre estrecho con una viruta de 1 pulgada, la velocidad máxima nominal podría no ser suficiente en condiciones de operación reales.
La combinación de amplio rango de corte y baja velocidad puede parecer contradictoria, pero resulta cierta en situaciones específicas. Por ejemplo, al procesar láminas especiales de paredes gruesas o alta densidad, la fricción de la cuchilla genera altas temperaturas y polvo de aluminio; en estos casos, reducir la velocidad contribuye a garantizar la calidad del corte y la eficacia de la eliminación de polvo. Buscar indiscriminadamente altas velocidades sin tener en cuenta el equilibrio entre velocidad y precisión suele resultar en velocidades de producción reales muy inferiores al valor nominal.
Selección práctica: Las soluciones adecuadas se derivan de los requisitos.
Paso 1: Aclarar el rango de amplitud de la fuerza principal.Si sus pedidos se centran en tiras estrechas de menos de 50 mm, la precisión y la eficiencia en la disposición de las herramientas son clave, y la capacidad de ancho no es el foco principal; si maneja con frecuencia rollos hembra anchos de más de 1000 mm, la rigidez y la estabilidad deben ser prioritarias, y no debe distraerse con la alta velocidad nominal.
Paso 2: Verificar la velocidad en condiciones reales de funcionamiento.La clave reside en la capacidad de mantener la velocidad nominal de 500 m/min en situaciones reales, como el rebobinado, la aceleración y la desaceleración, y el bobinado de núcleos estrechos de 1 pulgada. Durante las pruebas de la máquina, se debería exigir a los fabricantes que proporcionen datos sobre la diferencia de ancho para el corte continuo de más de 500 metros, prestando especial atención a la precisión durante los cambios de bobina y las etapas de aceleración/desaceleración.
Paso 3: Ajuste el sistema de tensión al nivel de velocidad.Para velocidades superiores a 200 m/min, la tensión del servocontrol de bucle cerrado es esencial, y el control de la tensión cónica es clave para garantizar que la bobina terminada no se deforme. Si su presupuesto es limitado y solo puede optar por modelos de velocidad media a baja, tenga en cuenta que son adecuados para lotes pequeños y múltiples especificaciones, y no intente utilizar sistemas de bucle abierto en condiciones de alta velocidad.
Paso 4: Preste atención a las "condiciones de descenso" de ancho y velocidad.Pregunte al fabricante: ¿Cuál es la velocidad máxima con el ancho de corte mínimo? ¿Puede el sistema de tensión mantenerse estable con el ancho de corte máximo? Estas condiciones límite suelen reflejar mejor las capacidades reales del equipo que los parámetros nominales.
La clave para seleccionar una máquina de corte de láminas para estampado en caliente reside en encontrar la solución óptima para la estructura de su producto dentro del "triángulo imposible" compuesto por ancho, precisión y velocidad. Las secciones anchas se centran en la rigidez del cuerpo y la uniformidad de la tensión; las secciones estrechas, en la precisión del diseño de la herramienta y la firmeza del bobinado; mientras que la velocidad determina el nivel de los sistemas de accionamiento y los algoritmos de control. Aclarar las interrelaciones entre estos tres parámetros es más útil que simplemente comparar los valores en la tabla de parámetros.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Cortadora de láminas en frío
 Rebobinador de cinta para impresión de tarjetas
 Cortadora de cinta para impresión de tarjetas
 Máquina cortadora de láminas de estampación en caliente
 Cortadora de láminas holográficas
 Cortadora de láminas de mejora digital
 Cortadora de láminas de estampación en caliente RSDS7H 1350 PLUS
 Cortadora de láminas de estampación en caliente (RSDS7H) 1350






