El error más común al elegir una máquina cortadora de láminas para estampado en caliente es centrarse en la "velocidad máxima" y el "precio". Un dispositivo con una velocidad nominal de 500 m/min, si el sistema de control de tensión no cumple con los estándares, puede que ni siquiera alcance los 200 m/min en la práctica. Una máquina que cuesta más de cien mil yuanes menos tiene una diferencia de precisión de corte de medio hilo, y la cantidad de lámina desperdiciada en un año es suficiente para compensar la diferencia de precio.
La lámina para estampado en caliente tiene un grosor de tan solo 4 a 30 μm, es delgada, quebradiza y extremadamente sensible a la tensión. Las máquinas de corte convencionales pueden provocar bordes ligeramente deformados y desalineación, y en el peor de los casos, se desechará todo el rollo. La clave para una correcta selección reside en comprender tres parámetros que determinan la calidad del corte: precisión, control de la tensión y sistema de herramientas.
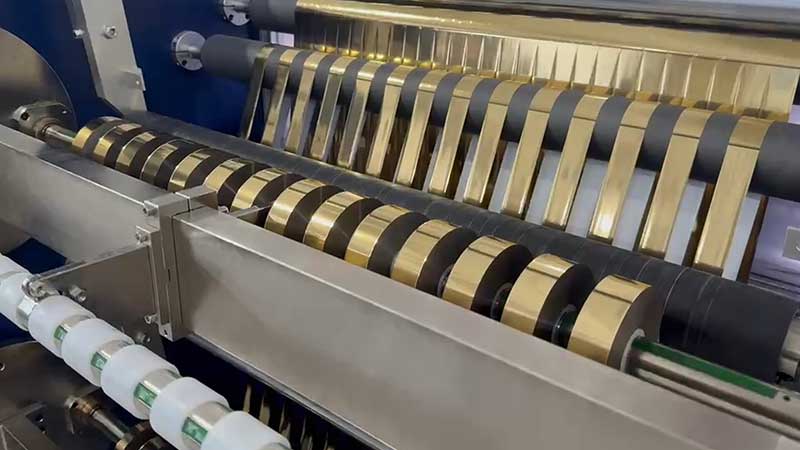
Parámetro 1: Precisión de corte: determina el límite inferior del registro de estampado en caliente.
La precisión en el corte es un requisito fundamental y no admite concesiones. Los productos de estampado en caliente convencionales permiten un margen de error de aproximadamente 0,3 mm, pero en el sector de envases de alta gama, paquetes de cigarrillos y etiquetas de lujo, la precisión debe ser de ±0,1 mm, e incluso algunos modelos de alta gama pueden alcanzar ±0,05 mm. Si no se cumple con esta precisión, pueden producirse desalineaciones y zonas blancas durante el estampado en caliente, lo que conlleva el descarte de todo el lote de productos.
¿Qué garantiza la precisión? Dos puntos clave:
Ya sea que el sistema de accionamiento sea servoaccionado, los servomotores responden con mayor rapidez y precisión que los controles de frecuencia variable tradicionales, y cuando se combinan con portaherramientas ajustables a nivel micrométrico, cada cuchilla se coloca en la posición designada.
¿La estructura es lo suficientemente rígida? Las estructuras de hierro fundido o acero aleado de alta rigidez absorben eficazmente las vibraciones durante el funcionamiento a alta velocidad. Si la desviación radial del eje de la hoja supera los 0,02 mm, la profundidad del corte fluctuará, formando bordes ondulados. Al comprar, puede solicitar que se utilice un comparador de cuadrante para medir la desviación del eje de la hoja; los equipos con una vibración excesiva inevitablemente presentarán una desviación en la precisión a altas velocidades.
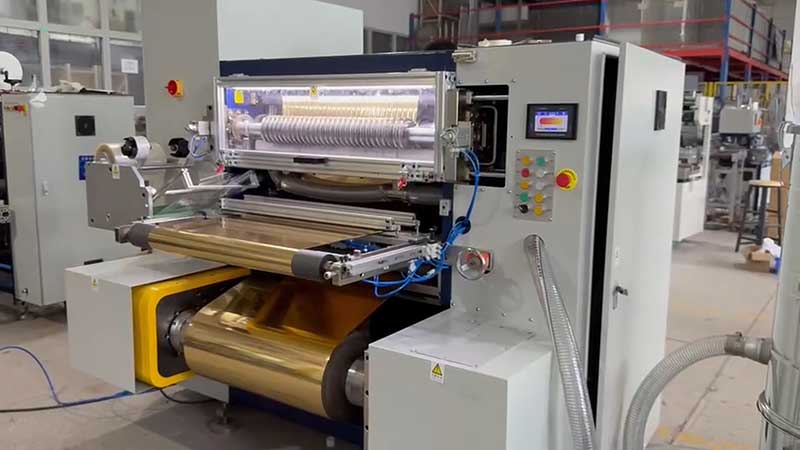
Parámetro 2: Control de tensión: el elemento vital del corte de materiales delgados.
El material base para la lámina de estampado en caliente es una película de PET, con un grosor de 12 μm, más delgada que un cabello. Si la tensión es ligeramente excesiva, la película base puede estirarse y deformarse, lo que dificulta el registro preciso durante el estampado en caliente; si la tensión es ligeramente floja, puede curvarse, arrugarse o desequilibrarse. Más del 90 % de los problemas de tamaño de corte y desalineación de la cara final se deben al control de la tensión.
Para evaluar la calidad de un sistema de tensión, observe tres configuraciones:
Ya sea un control servo de lazo cerrado completo, la reacción del control de lazo abierto se retrasa, lo que provoca grandes fluctuaciones de tensión durante la aceleración y la desaceleración. El sistema de lazo cerrado completo utiliza sensores para la retroalimentación en tiempo real y el ajuste dinámico, controlando las fluctuaciones de tensión dentro del 3 % del valor establecido.
Se debe considerar la disponibilidad de la tecnología de tensión cónica. A medida que aumenta el diámetro del bobinado, la tensión debe disminuir proporcionalmente; de lo contrario, la capa exterior podría ser extruida por la capa interior, provocando que la capa de aluminio se transfiera o se adhiera. Para las láminas de estampado en caliente, la tensión cónica es la tecnología clave para evitar la deformación de los rollos terminados.
Ya sea que el eje de rebobinado utilice un eje deslizante o un eje de expansión neumática, al bobinar varios husos simultáneamente, pequeñas diferencias en el grosor de los núcleos pueden provocar una tensión inconsistente. El eje deslizante permite que cada estación de bobinado se deslice y ajuste de forma independiente, solucionando el problema de la tensión inconsistente entre el interior y el exterior.
Si un dispositivo solo menciona la "velocidad máxima" pero ignora la precisión del control de tensión y la curva de conicidad, se puede concluir básicamente que no entiende el proceso de estampado en caliente de láminas.
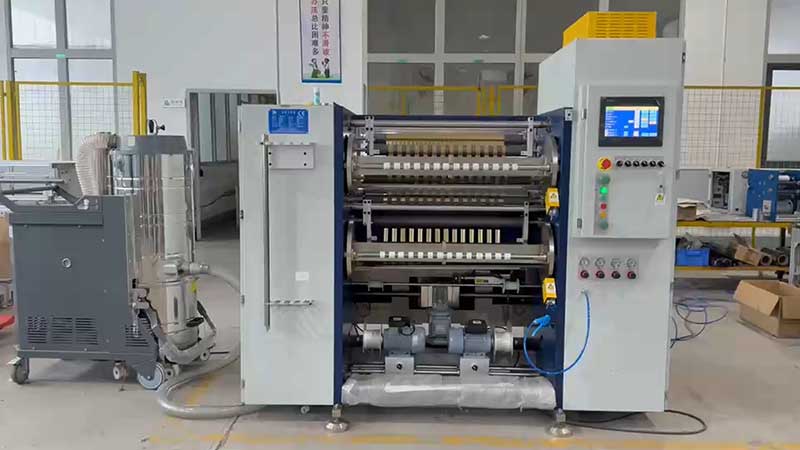
Parámetro 3: Sistema de herramientas: el factor determinante de la calidad del recorte.
La lámina de estampado en caliente tiene una capa adhesiva en su superficie. Las cuchillas comunes se vuelven adhesivas y pierden el filo tras un uso prolongado, y los bordes cortados no se "cortan" sino que se "comprimen", lo que inevitablemente produce rebabas y polvo de lámina. Las rebabas, bajo la presión del estampado en caliente, se manifiestan directamente como "defectos en el borde dorado", mientras que el polvo de aluminio que cae sobre la superficie de la lámina forma "manchas de estampado dorado".
Cómo elegir un sistema de herramientas:
Preferiblemente, se recomienda el corte con una cuchilla circular. Las cuchillas superior e inferior están cortadas, la superficie de corte es lisa y sin rebabas, tienen una larga vida útil y son aptas para el corte a alta velocidad (≥300 m/min). Las cuchillas planas (tipo cuchilla de afeitar) son propensas al desgaste, lo que puede provocar fallos en el corte o el desprendimiento de material.
Para las herramientas, elija recubrimientos de carburo o diamante. Estos dos materiales tienen una larga vida útil y no son propensos a la adhesión, por lo que los bordes requieren un pulido a espejo. La holgura y el solapamiento entre las cuchillas superior e inferior deben ajustarse con precisión: si la separación es demasiado grande, no será posible cortar; si es demasiado pequeña, acelerará el desgaste.
Es fundamental centrarse en la eliminación de polvo y electricidad estática. El proceso de corte genera finas partículas de polvo de aluminio y plástico, por lo que se requiere un sistema de eliminación de polvo que combine contacto (rodillo de polvo) y sin contacto (cuchilla de aire iónico). Se instalan varillas antiestáticas en los puntos de liberación de la bobina para evitar que la electricidad estática atraiga el polvo hacia la bobina.
Al analizar los tres parámetros, todos apuntan al mismo principio: la máquina cortadora de láminas para estampado en caliente no es un dispositivo de uso general, sino una máquina especializada. Utilizar los estándares de las máquinas cortadoras de película convencionales ahorra dinero en la compra de maquinaria, pero genera pérdidas por desperdicio de material y tiempo de inactividad.
Consejos prácticos para la selección: Traiga su rollo maestro de lámina para estampado en caliente de uso común y haga una prueba de corte en el lugar. Compruebe que la superficie final sea tan lisa como un espejo, utilice una lupa de alta potencia para detectar microfisuras en el borde cortado y observe si la tensión es estable durante la aceleración y la desaceleración. Por muy buenas que sean las especificaciones, ¿por qué no cortarlo en un rollo y ver qué tal funciona?
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Cortadora de láminas en frío
 Rebobinador de cinta para impresión de tarjetas
 Cortadora de cinta para impresión de tarjetas
 Máquina cortadora de láminas de estampación en caliente
 Cortadora de láminas holográficas
 Cortadora de láminas de mejora digital
 Cortadora de láminas de estampación en caliente RSDS7H 1350 PLUS
 Cortadora de láminas de estampación en caliente (RSDS7H) 1350






