El corte de láminas para estampado en caliente es un paso clave en el proceso, desde el rollo maestro hasta el rollo terminado, y la calidad del corte afecta directamente la precisión y el rendimiento de los patrones de estampado posteriores. En 2026, a medida que los pedidos personalizados de lotes pequeños se convierten en la norma y los materiales de estampado en caliente evolucionan hacia áreas más delgadas y sensibles, la lógica de selección de las máquinas de corte está experimentando cambios profundos. Este artículo proporciona un marco de selección actual basado en cuatro dimensiones: adaptación del material, parámetros clave, configuración inteligente y evaluación de costos.
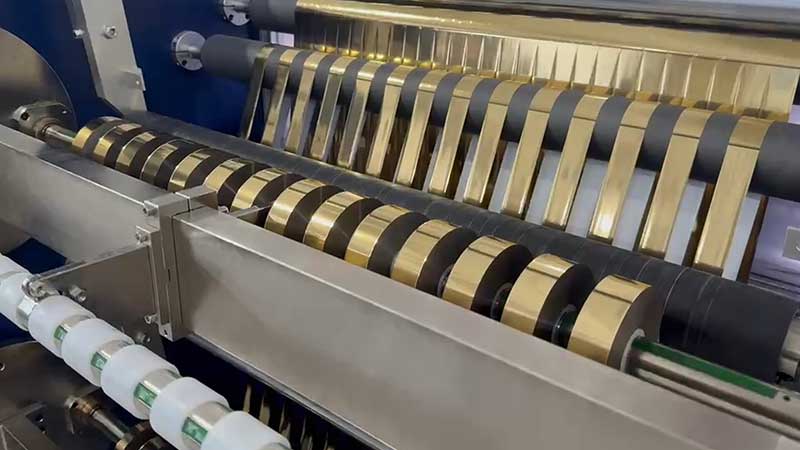
1. Primero, averigua qué vas a cortar.
El primer paso para seleccionar un modelo no consiste en fijarse en los parámetros del equipo, sino en comprender a fondo las características del material. La composición física de la lámina de estampado en caliente —la película base (generalmente PET), la capa de liberación, la capa tintada, la capa aluminizada y la capa adhesiva— determina su sensibilidad al proceso de corte.
El grosor y el ancho son parámetros fundamentales. El grosor habitual de las láminas de estampado en caliente en el mercado oscila entre 4 y 30 μm, y el ancho común del rollo maestro es de 400 a 1400 mm. Si el producto principal son productos terminados de ancho reducido, como paquetes de cigarrillos y etiquetas de licores, un ancho de corte mínimo de aproximadamente 20 mm es un requisito indispensable. Para el estampado en caliente de microtexto en envases de lujo, la tolerancia del ancho debe controlarse con mayor rigor.
El tipo de material está directamente relacionado con el proceso de corte. Las láminas de lámina caliente convencionales son relativamente resistentes, pero las láminas láser y holográficas presentan recubrimientos metalizados o estructuras de rejilla en su superficie. Las microvibraciones causadas por el contacto de la cuchilla durante el corte pueden rayar las capas funcionales. Estos materiales requieren que el eje de la cuchilla tenga la dureza suficiente y que la superficie del rodillo guía esté tratada para evitar rayones; de lo contrario, el rendimiento será imperceptible y se perderá.
Un aspecto que a menudo se pasa por alto es la estructura de los pedidos. En 2026, las especificaciones de los pedidos de láminas para estampado en caliente han aumentado drásticamente, pasando de unos pocos tipos tradicionales a decenas, mientras que el tamaño de los lotes individuales se ha reducido drásticamente, pasando de decenas de miles de metros a cientos o incluso decenas. Si un solo cambio de equipo requiere más de media hora de inactividad, los pedidos de lotes pequeños simplemente no generan ganancias. Al seleccionar los modelos, la velocidad de cambio de pedido debe tener la misma importancia que la precisión de corte.
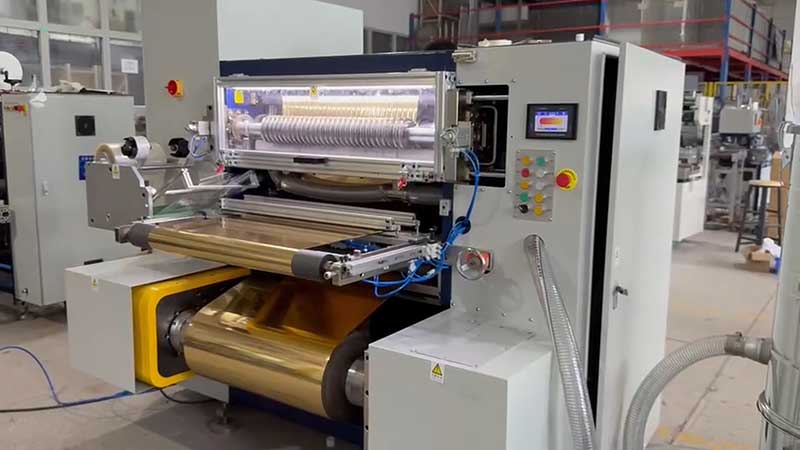
2. Cuatro parámetros fundamentales determinan si el dispositivo es utilizable.
Precisión: No se trata de leer folletos, sino de comprobar los resultados de las pruebas de corte.
La precisión del corte abarca dos aspectos: la tolerancia de ancho y la calidad del borde. Una tolerancia de ±0,2 mm en el estampado en caliente de envases convencionales suele ser suficiente, pero el estampado en caliente de alta gama para la prevención de falsificaciones requiere controles más estrictos. Se comprueba la calidad del borde para detectar rebabas, ondulaciones o desprendimiento del recubrimiento; estos defectos pueden magnificarse y dar lugar a patrones incompletos durante los procesos de estampado en caliente posteriores.
El corte con cuchillas circulares sigue siendo el método principal para el estampado en caliente de láminas de oro, ya que ofrece cortes limpios y una vida útil relativamente controlable tanto para la cuchilla superior como para la inferior. Sin embargo, el rendimiento de las cortadoras circulares depende en gran medida de la rigidez del eje y de la velocidad de respuesta del sistema de corrección. Al seleccionar una, asegúrese de llevar el material más difícil de cortar (el recubrimiento más delgado y delicado) al fabricante para realizar pruebas de corte in situ, midiendo las desviaciones de ancho con un calibrador e inspeccionando la superficie final con una lupa.
Control de la tensión: El punto clave del corte de láminas de oro
La película base de la lámina de estampado en caliente es delgada y el recubrimiento es sensible; una tensión ligeramente excesiva puede provocar estiramiento, deformación o incluso agrietamiento del recubrimiento; una tensión demasiado baja provoca un enrollado flojo y una desalineación de la cara final. Las soluciones tradicionales de freno de partículas magnéticas aún pueden utilizarse en escenarios de velocidad media y baja, pero cuando se trata de operaciones de alta velocidad o materiales delgados, el control de tensión servo de bucle cerrado es casi esencial: puede ajustarse en tiempo real durante todo el proceso de desenrollado, corte y rebobinado, manteniendo las fluctuaciones de tensión dentro de ±1%.
El extremo de bobinado es igualmente crucial. El eje deslizante, combinado con el control de tensión cónica, garantiza que el rollo terminado quede tenso y suelto tanto de adentro hacia afuera, evitando el fenómeno de "tenso por dentro y suelto por fuera" o el "núcleo de crisantemo". Si no se puede ajustar la tensión de bobinado, es muy probable que se produzca un deslizamiento entre capas durante el corte estrecho.
Velocidad: Se ajusta a la capacidad de producción, sin pagar por un rendimiento inutilizable.
La velocidad nominal de las máquinas de corte de láminas para estampado en caliente suele ser de 50 a 500 m/min. Sin embargo, la "velocidad máxima" indicada es el valor límite en condiciones ideales; la velocidad de operación estable real es el punto de referencia. El funcionamiento a alta velocidad exige un control de tensión, una precisión de corrección y una rigidez de la cremallera que aumentan exponencialmente; intentar alcanzar velocidades aún mayores sin criterio puede provocar paradas frecuentes, depuraciones y una gran cantidad de desperdicio.
Se recomienda calcular la velocidad necesaria en función de la producción diaria: en escenarios de lotes pequeños y múltiples variedades, un rango de velocidad económica de 200 a 300 m/min suele ser más práctico que el valor nominal de 500 m/min.
Sistema de corrección: una base para garantizar la precisión
El desenrollado y la corrección son fundamentales para garantizar la precisión del corte. La corrección fotoeléctrica (seguimiento de bordes) y el modo de seguimiento de hilo son características estándar para el corte de láminas de estampado en caliente. Si el rollo principal presenta una calidad de corte irregular o bordes desiguales, la velocidad de respuesta y el recorrido de corrección del sistema se convierten en variables clave. Al seleccionar el sistema de corrección, verifique la marca y el nivel de precisión, en lugar de simplemente indicar si es adecuado o no.
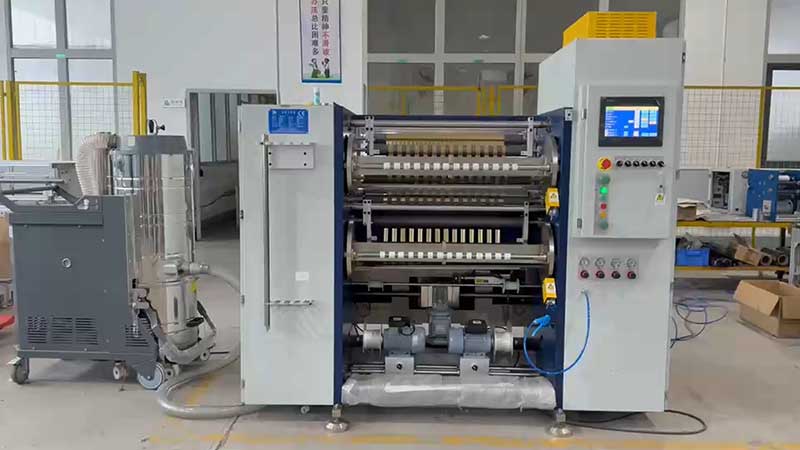
3. Funcionalidades inteligentes: De un "extra" a una "opción obligatoria"
Para la selección de máquinas de corte longitudinal en 2026, la inteligencia ya no es solo una ventaja, sino una capacidad fundamental para la personalización de lotes pequeños.
El sistema de cambio rápido determina directamente la rentabilidad de los pedidos de lotes pequeños. Los modelos equipados con memoria de parámetros preestablecidos permiten a los operarios ajustar automáticamente el espaciado de las herramientas y la tensión tras recuperar las especificaciones del producto, reduciendo el tiempo de cambio de varias horas a tan solo unos minutos. Para las fábricas que necesitan alternar entre múltiples especificaciones a diario, el valor de esta configuración compensa con creces el aumento de costes.
Las interfaces inteligentes de gestión de la producción integran las máquinas de corte en talleres digitales. Los equipos integrados con sistemas MES pueden recibir pedidos electrónicos, planificar automáticamente los esquemas de corte óptimos y determinar automáticamente los parámetros del proceso según el tipo de material, reduciendo así la dependencia de la experiencia del operario. Para modos de producción con múltiples variedades y conmutación de alta frecuencia, esta capacidad basada en datos puede mejorar el rendimiento general más que la mera precisión mecánica.
La detección en línea y el control de circuito cerrado se están extendiendo desde la gama alta hasta la gama media. Algunos modelos líderes integran sistemas de inspección visual que permiten identificar la posición del borde de las bobinas de lámina en tiempo real y ajustar dinámicamente la trayectoria de la herramienta, reduciendo la tasa de pérdida de material en el estampado de oro del promedio de la industria del 8 % a alrededor del 2 %. Si se procesan láminas láser de alto valor o láminas antifalsificación, el período de recuperación de la inversión para esta configuración puede ser más corto de lo esperado.
4. Detalles que se pasan por alto: eliminación de polvo, electricidad estática y servicio posventa.
El polvo generado durante el proceso de corte de la lámina para estampado en caliente representa un coste oculto. Los residuos del recubrimiento se adhieren a la superficie del rollo terminado, provocando manchas blancas o un estampado incompleto durante los procesos posteriores. Los modelos equipados con sistemas independientes de eliminación de polvo pueden reducir significativamente estos riesgos de calidad, y para pedidos con requisitos estrictos de calidad superficial, esta configuración es indispensable.
La eliminación de la electricidad estática es igualmente importante. Las películas base de PET tienden a acumular electricidad estática durante el funcionamiento a alta velocidad, lo que provoca que el polvo se adhiera o se desalinee durante el proceso de laminado. Se debe confirmar que las varillas de eliminación de estática formen parte de la configuración estándar, no que sean un complemento opcional.
La eficacia del servicio posventa es la última línea de defensa. Si la máquina de corte se detiene, los procesos posteriores de estampado en caliente también podrían paralizarse. Al seleccionar modelos, es necesario conocer la cobertura del servicio técnico del fabricante en la zona, los ciclos de suministro de las piezas de desgaste más comunes (cuchillas, juntas del eje neumático) y si se ofrece soporte para diagnóstico remoto.
Lista de verificación para la decisión de selección
Finalmente, condense las dimensiones anteriores en una lista de verificación práctica:
Fin del material:el tipo de material más delgado/sensible; Ancho máximo y diámetro exterior del rollo principal; Ancho mínimo y requisitos de tolerancia para productos terminados; Frecuencia promedio diaria de cambio de pedidos.
Lado del rendimiento: Medir la desviación del ancho y la masa de la cara final con el corte real hasta el borde; Tipos de sistemas de control de tensión (bucle abierto/bucle cerrado); La diferencia entre la velocidad nominal y la velocidad estable; Precisión del sistema de corrección.
Lado de configuración: tiempo de cambio de modelo (cambio de la especificación actual a la siguiente); si se admiten preajustes de parámetros y memoria; si la eliminación de polvo y la eliminación de estática son estándar; disposición de los ejes de bobinado (eje neumático/eje deslizante) y control de conicidad de tensión.
Lado del costo:Precio del equipo y prima por funciones inteligentes; ahorro de materiales gracias a la mejora prevista del rendimiento; la mejora de la eficiencia en el cambio de formato libera capacidad de producción; puntualidad en la respuesta posventa y costes de repuestos.
Seleccionar una máquina de corte de láminas para estampado en caliente es, fundamentalmente, una cuestión de compatibilidad: que coincida con las características del material, la estructura del pedido y los estándares de calidad. En 2026, cuando la producción personalizada se generalice, un equipo "suficiente y flexible" suele ser más valioso que uno "con parámetros al máximo pero difícil de modificar".
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Cortadora de láminas en frío
 Rebobinador de cinta para impresión de tarjetas
 Cortadora de cinta para impresión de tarjetas
 Máquina cortadora de láminas de estampación en caliente
 Cortadora de láminas holográficas
 Cortadora de láminas de mejora digital
 Cortadora de láminas de estampación en caliente RSDS7H 1350 PLUS
 Cortadora de láminas de estampación en caliente (RSDS7H) 1350






