El corte de la lámina para estampado en caliente es el punto crítico del proceso. Si la calidad del corte es deficiente, las máquinas de estampado en caliente posteriores pueden detenerse con frecuencia, romper la lámina, desalinearse o presentar patrones de estampado incompletos, lo que resulta en un gran desperdicio de costosos materiales de lámina para estampado en caliente a alta velocidad.
La pregunta más frecuente al seleccionar un modelo es: ¿Qué tan ancho puede cortar esta máquina? ¿Qué tan rápido puede funcionar? Pero lo que realmente determina si una máquina de corte está "sincronizada" no es el valor absoluto de un solo parámetro, sino la lógica de correspondencia entre el ancho y la velocidad. El ancho determina la rigidez y la precisión de corrección de la estructura del equipo, mientras que la velocidad pone a prueba la capacidad de respuesta en tiempo real del control de tensión. Ambos parámetros se influyen mutuamente y deben considerarse en conjunto.
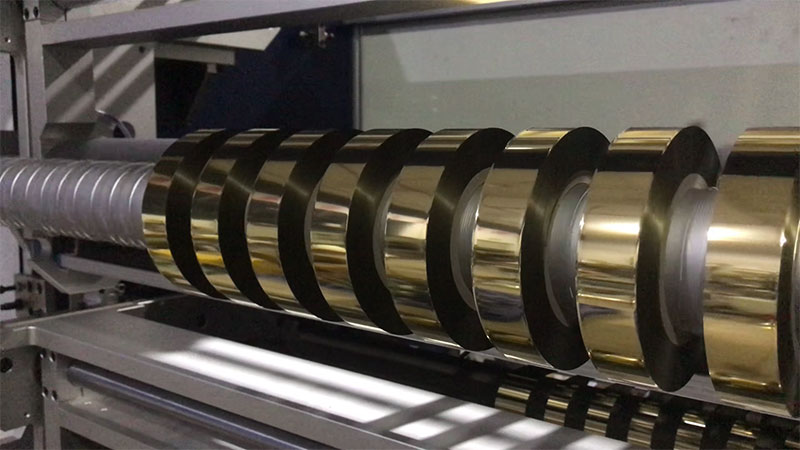
El ancho determina la estructura: ancho para rigidez, estrecho para precisión
El ancho de la lámina de estampado en caliente varía enormemente, desde tiras estrechas de tan solo unos pocos milímetros para líneas finas hasta 1600 mm de ancho para papel cartulina de gran formato, con requisitos de equipo muy diferentes.
La principal contradicción del corte de gran ancho (generalmente superior a 800 mm) reside en la deformación del eje de la herramienta. Cuanto mayor sea el ancho de corte, mayor será la probabilidad de que el eje se doble ligeramente en el centro bajo una fuerte presión, lo que genera la incómoda situación de "falta de penetración en el centro y desalineación en los bordes". Por lo tanto, en los modelos de gran formato, se debe priorizar la rigidez de la estructura y la resistencia del eje, con paneles de pared de acero aleado reforzado y ejes de cuchilla de gran diámetro como configuraciones básicas. Por ejemplo, los equipos de la clase de 1600 mm suelen necesitar pesar varias toneladas para mantener la estabilidad a altas velocidades.
La lógica para el corte de tiras estrechas (menos de 50 mm) es completamente diferente. Las tiras estrechas se utilizan principalmente para el estampado por salto en patrones finos, donde la planitud y la tensión de la superficie final son extremadamente sensibles al laminado. En estos casos, las herramientas de bloqueo manual son propensas a desviaciones dimensionales debido a una fuerza de bloqueo desigual; las herramientas de bloqueo hidráulicas o los ejes deslizantes de alta precisión son opciones más fiables. Si las especificaciones del pedido cambian con frecuencia, se hace evidente el valor del sistema de posicionamiento automático de herramientas: tras introducir el valor del ancho, el portaherramientas lo posiciona automáticamente, reduciendo el tiempo de cambio de pedido de horas a minutos.
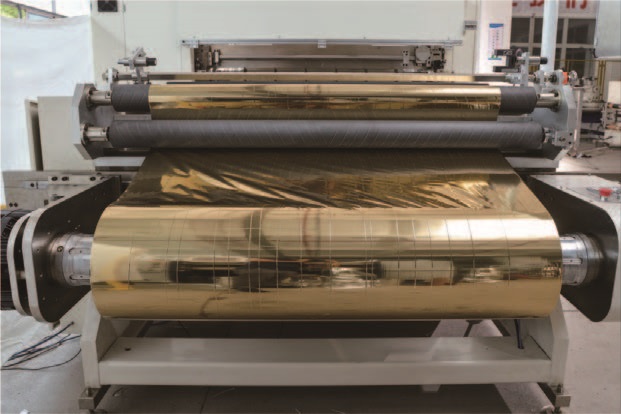
La velocidad está determinada por una velocidad fija: el control servo es el requisito previo para la coincidencia.
La velocidad no es solo un indicador de capacidad; determina directamente el nivel de configuración del sistema de accionamiento. Actualmente, el rango de velocidad de las máquinas de corte de láminas para estampado en caliente va desde 20 m/min hasta más de 500 m/min, correspondiendo cada rango de velocidad a esquemas de control de tensión completamente diferentes.
Los equipos económicos de baja velocidad (inferiores a 100 m/min) suelen utilizar frenos de polvo magnético o control de tensión de lazo abierto, que se caracterizan por su estructura sencilla y costes controlables, siendo adecuados para lotes pequeños, anchos reducidos y máquinas de estampado en caliente de baja velocidad. Sin embargo, una vez que la velocidad supera los 200 m/min, la velocidad de respuesta del control de lazo abierto no puede seguir el ritmo de los cambios en el diámetro de laminación. El radio de bobinado se reduce y el radio de bobinado aumenta. Si la tensión no se puede compensar en tiempo real, se produce estiramiento y deformación de la lámina delgada, o aflojamiento y arrugamiento durante el rebobinado.
El corte a alta velocidad (superior a 200 m/min) requiere un sistema de control de tensión servoaccionado de circuito cerrado totalmente automático. Su principio fundamental consiste en establecer la tensión midiendo con precisión la diferencia entre la velocidad de las líneas de desenrollado y rebobinado. Gracias a la retroalimentación en tiempo real del sensor de rodillos flotantes, mantiene una tensión constante durante las fases de aceleración, desaceleración y rebobinado. Los modelos de gama alta utilizan la tecnología de control de tensión cónica, que reduce automáticamente la tensión de bobinado a medida que aumenta el diámetro de la bobina. Esto es clave para garantizar una tensión uniforme tanto en el interior como en el exterior de la bobina terminada, evitando cualquier deformación.
Para el sustrato de PET ultrafino de 12 μm, comúnmente utilizado en láminas para estampado en caliente, los requisitos de precisión para el control de la tensión son aún más estrictos. Una tensión excesiva provoca que la película base se estire permanentemente, lo que resulta en un registro impreciso durante el estampado en caliente. Si la tensión es demasiado baja, puede quedar aire atrapado entre las capas del bobinado, lo que provoca que las capas de aluminio se transfieran o se adhieran. Por ello, los equipos con velocidades de corte más altas dependen en mayor medida de servomotores y algoritmos de tensión.

Restricciones cruzadas entre ancho y velocidad
No basta con separar el ancho de la velocidad; su intersección es donde más fácilmente se cometen errores al elegir un modelo.
La combinación de un ancho de corte amplio y una alta velocidad es la prueba definitiva del rendimiento general del equipo. Un mayor ancho implica un mayor momento de inercia y una distribución menos uniforme de la tensión lateral, mientras que la alta velocidad amplifica cualquier mínima vibración mecánica o fluctuación de tensión. Una máquina de corte longitudinal de 1600 mm de ancho que funcione a solo 50 m/min apenas puede funcionar con control de lazo abierto; para superar los 300 m/min, sin servomotor ni soporte rígido, lograr una calidad de corte estable es prácticamente imposible.
El desafío de combinar ancho reducido con alta velocidad se hace cada vez más evidente. Al enrollar varias tiras estrechas simultáneamente, cualquier desviación de tensión en cualquiera de ellas provocará irregularidades en los extremos. A altas velocidades, la velocidad de respuesta del eje deslizante o del eje de bobinado servo independiente debe mantenerse constante; de lo contrario, la tira estrecha se desplazará lateralmente sobre el eje de bobinado, lo que imposibilitará obtener un acabado uniforme en los extremos.
Un principio de sincronización que a menudo se pasa por alto es que la velocidad de corte debe ser ligeramente superior a la velocidad de las máquinas de estampado en caliente posteriores. Si la máquina de corte funciona a la misma velocidad que la de estampado en caliente, cualquier breve rebobinado, recepción de material o ajuste de velocidad durante la etapa de corte puede provocar que la máquina de estampado en caliente se quede sin alimentación. El diseño integrado de corte y rebobinado de las máquinas de corte modernas, junto con su función de rebobinado sin tiempo de inactividad, está diseñado para eliminar esta interrupción del ritmo, asegurando que el proceso de corte mantenga siempre una capacidad de suministro ligeramente superior a la de las máquinas de estampado en caliente.
Lista de verificación de selección
Al realizar una compra, se recomienda dejar de lado las cifras promocionales únicas de "velocidad máxima" y "ancho máximo" y tomar decisiones acordes en torno a las siguientes preguntas:
Si el corte de ranura ancha es el enfoque principal: el diámetro del eje de la cuchilla y el peso del cuerpo son los primeros obstáculos, seguidos de la confirmación de si el sistema de corrección está trazando bordes o líneas, ya que el error acumulativo de la desalineación del material de gran ancho es mayor.
Si el enfoque principal es el corte estrecho: el método de bloqueo de la herramienta es más crítico que los parámetros de velocidad; la disposición automática de la herramienta y el bobinado deslizante afectan directamente la eficiencia del cambio y la calidad de la cara final.
Si desea un corte de alta velocidad:No se fije solo en la velocidad máxima nominal; pregunte al fabricante sobre las fluctuaciones de tensión durante las fases de aceleración/desaceleración y rebobinado. Los informes sobre la diferencia de ancho en cortes continuos de más de 500 metros son más valiosos que las velocidades máximas medidas en laboratorio.
Si los requisitos de ancho y velocidad no son extremos:Priorice el presupuesto para los sistemas de control de tensión de circuito cerrado sobre la velocidad máxima; una vez que la tensión se estabiliza, el límite de calidad para el corte a velocidad media y baja es en realidad más alto.
La clave para seleccionar una máquina cortadora de láminas para estampado en caliente reside en encontrar la combinación adecuada: el ancho determina el límite inferior del equipo (si la estructura es lo suficientemente rígida), la velocidad determina el límite superior (si el control de tensión se mantiene constante) y la combinación de ancho y velocidad define si la máquina se ajusta a su ritmo de producción.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Cortadora de láminas en frío
 Rebobinador de cinta para impresión de tarjetas
 Cortadora de cinta para impresión de tarjetas
 Cortadora de láminas holográficas
 Cortadora de láminas de mejora digital
 Cortadora de láminas de estampación en caliente RSDS7H 1350 PLUS
 Cortadora de láminas de estampación en caliente (RSDS7H) 1350






