En el proceso de estampado en caliente, el paso de corte suele pasarse por alto, pero determina directamente la calidad del estampado posterior. La lámina metálica, con un grosor de tan solo 12–30 μm, se fabrica combinando una película base de PET, una capa de liberación, un recubrimiento de aluminio y una capa adhesiva, lo que la hace extremadamente frágil. Si aparecen rebabas en los bordes de corte, el estampado en caliente a alta velocidad puede provocar que el oro se desprenda, que la lámina se rompa o incluso que se detenga la línea por completo. Ante la gran variedad de promociones disponibles en el mercado, los compradores solo necesitan centrarse en cinco aspectos clave para evitar la mayoría de los problemas.

Primero: si eliges la forma de hoja correcta, ganarás la mitad del corte.
El primer paso para cortar una lámina de oro es decidir si se va a utilizar un cuchillo redondo o uno plano.
Las cuchillas redondas (de corte tipo tijera) son la opción preferida para la mayoría de las aplicaciones de estampado en caliente de láminas. Las cuchillas circulares superior e inferior giran en posiciones alternas, funcionando según un principio similar al de unas tijeras, con cortes suaves y sin deformación por compresión, lo que prácticamente elimina el polvo o los residuos de aluminio. Para láminas ultrafinas de estampado en caliente, láminas láser o láminas decorativas ópticas con un espesor ≤ 12 μm, la cuchilla redonda es prácticamente la única opción.
Las cuchillas planas (de corte por compresión) solo son adecuadas para láminas con un espesor de ≥30 μm o para la producción de prueba en lotes muy pequeños. La presión vertical de la cuchilla plana puede dejar fácilmente marcas de aplastamiento en el borde de la lámina, provocando que este se astille y que el polvo contamine la superficie al cortar capas de polvo de aluminio. Si bien los troqueles parecen económicos, los costos combinados de los cambios de herramientas y el aumento de los índices de desperdicio suelen ser más elevados.
Tras seleccionar la fresa circular, es necesario confirmar otros dos parámetros de precisión: la holgura lateral debe controlarse entre el 5 % y el 10 % del espesor de la lámina, generalmente entre 0,02 y 0,05 mm; un ángulo de filo recomendado de 15° a 30°, combinado con un pulido espejo (rugosidad Ra ≤ 0,1 μm), permite un corte preciso de la lámina, en lugar de simplemente perforarla. Los materiales preferidos para las cuchillas deben ser carburo cementado (acero de tungsteno) o recubrimientos de diamante. Las cuchillas de acero al carbono convencionales desarrollan pequeñas grietas tras varios kilómetros de corte, dañando directamente la superficie de la lámina.
Segundo: El control de la tensión es el "elemento vital" del corte fino.
Una película base de PET de 12 μm es más delgada que un cabello; si se pierde la tensión, significa que la película base se estira y se deforma, lo que provoca un registro impreciso durante el estampado posterior, dando como resultado una "desalineación" o la rotura del hilo de oro.
Debe seleccionarse un sistema de control de tensión de circuito cerrado; los modelos de circuito abierto o con embrague de partículas magnéticas deben utilizarse con precaución. El embrague de partículas magnéticas reacciona lentamente, lo que puede provocar fácilmente holgura interna y rigidez externa; el sistema de circuito cerrado accionado por servomotores puede responder en milisegundos, con fluctuaciones de tensión controladas dentro de 0,5 N.
Una tecnología clave que a menudo se pasa por alto es el control de la tensión de conicidad. Durante el bobinado, el diámetro de la bobina aumenta progresivamente. Si la tensión se mantiene constante, la bobina de lámina exterior comprimirá la capa interior como una maldición, provocando que la capa de aluminio se desplace o se adhiera. Un buen sistema reduce automáticamente la tensión según una curva preestablecida (generalmente una tasa de disminución de la tensión del 15 % al 25 %), asegurando una distribución uniforme de la fuerza entre las capas interior y exterior. Tras aplicar esta estrategia, la tasa de desperdicio por productos con superficies y extremos irregulares puede reducirse entre un 40 % y un 60 %.
Para el corte de tiras estrechas con varios husillos que bobinan simultáneamente, el eje deslizante es una configuración práctica, ya que permite un ajuste independiente para cada estación de bobinado y evita inconsistencias en la tensión debidas a ligeras diferencias de grosor entre las bobinas.
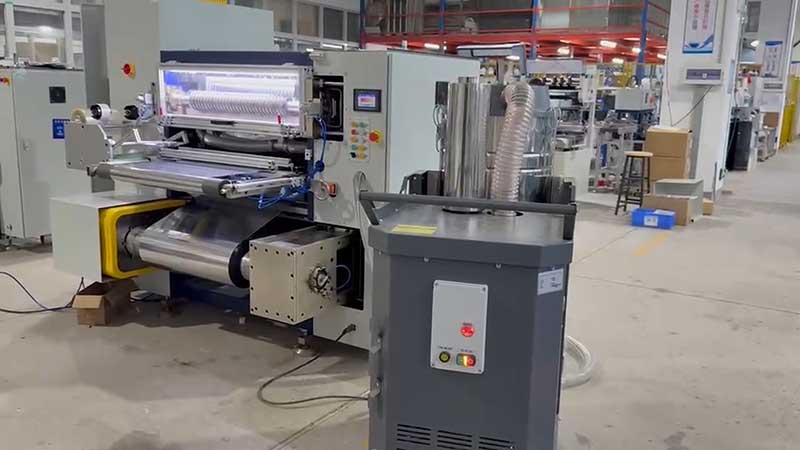
Tercero: La precisión de la corrección determina la uniformidad de los bordes.
Si la tira de papel de aluminio se desvía horizontalmente durante la alimentación, la posición de corte de la cuchilla cambiará, lo que inevitablemente dará como resultado bordes ásperos e irregulares en un lado y menos pelo en el otro.
La precisión del sistema de corrección (EPC) debe ser de ±0,1 mm, y los modelos de gama alta pueden alcanzar ±0,05 mm. Los sensores fotoeléctricos o CCD escanean los bordes de la tira de lámina en tiempo real, activan los actuadores para la corrección y el tiempo de respuesta idealmente debe ser inferior a 50 ms.
Además del propio sistema de corrección, la precisión mecánica de la trayectoria de alimentación es igualmente importante. Si el paralelismo de todos los rodillos guía se desvía demasiado (superando los 0,05 mm/m), la tira de lámina se cortará en la cuchilla en ángulo, y por muy bueno que sea el sistema de corrección, no se podrá evitar. Al seleccionar un modelo, tenga en cuenta si el equipo utiliza guías lineales o guías flotantes de aire, ya que estas configuraciones pueden reducir la fricción mecánica y garantizar un movimiento suave de la herramienta.
Cuarto: Haga coincidir el modelo según el ancho de la lámina y las características del pedido.
Corte de ranura ancha (>800 mm) con alta rigidez. Al procesar bobinas hembra anchas de hasta 1600 mm, el eje de la herramienta tiende a doblarse ligeramente en el centro bajo una fuerte presión, lo que provoca un corte central incompleto y una desalineación en el corte de los bordes. En estos casos, se debe dar prioridad a los modelos con paneles de pared de acero aleado reforzados y ejes de cuchilla de gran diámetro, ya que el peso total del equipo suele alcanzar varias decenas de toneladas para garantizar la estabilidad a alta velocidad.
El corte de ancho reducido (<50 mm) optimiza la eficiencia de las herramientas de transferencia. El estampado en caliente con patrones finos a menudo requiere cambios frecuentes entre 10 mm, 15 mm, 20 mm y otras especificaciones. Las fresas de bloqueo manuales son propensas a desviaciones dimensionales debido a la fuerza de bloqueo desigual en el corte de ancho reducido; se recomienda seleccionar sistemas de herramientas de bloqueo hidráulico o ejes deslizantes de alta precisión. Si las especificaciones del pedido son diversas, el sistema automático de disposición de herramientas puede reducir los tiempos de cambio de pedido de horas a minutos.
Si su línea de productos incluye anchos tanto amplios como estrechos, considere los modelos que admiten la "agrupación de torretas de herramientas", lo que permite cortar materiales de diferentes anchos simultáneamente en el mismo eje sin interferencias.
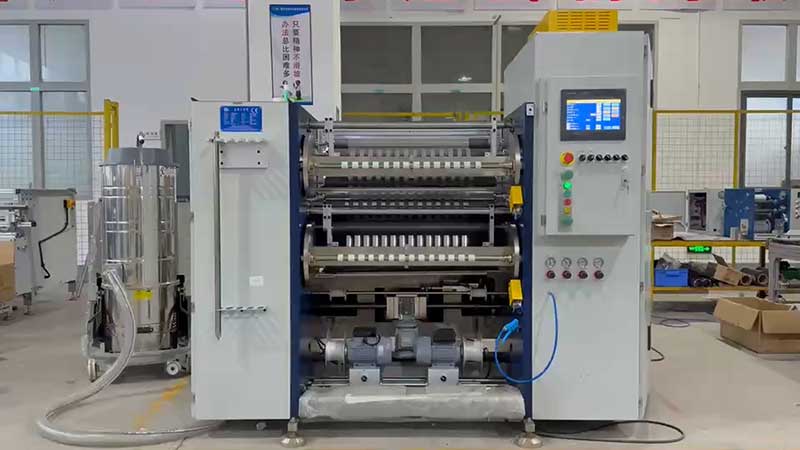
Quinto punto: Traiga sus propios materiales para un corte de prueba.
La tabla de parámetros se puede mejorar y el corte de prueba in situ no resulta engañoso.
Al realizar la compra, asegúrese de llevar al fabricante la lámina de estampado en caliente que produce con mayor frecuencia, especialmente las más delgadas, estrechas o de superficies más exigentes, para que la prueben in situ. Tres puntos clave a tener en cuenta durante el corte de prueba:
Primero, veamos la incisión.Al examinar la sección transversal con una lupa, la condición ideal es que sea lisa, sin pelusa blanca y con bordes rectos. Las finas estrías o rebabas indican una precisión insuficiente de la herramienta o un contacto inadecuado.
Segundo, observe el extremo de bobinado.Tras un funcionamiento continuo, observe si el bobinado es uniforme y si presenta deformaciones, patrones en espiral o bordes arrugados. La desalineación de la superficie suele indicar deficiencias en el control de tensión o en los sistemas de corrección de desviaciones.
En tercer lugar, el significado específico de la publicidad automatizadag. Cuando los proveedores afirman estar "totalmente automatizados", preguntan qué pasos específicos están automatizados: ¿control automático de tensión, corrección automática de desviaciones o solo parada automática de la dosificación? Un sistema verdaderamente totalmente automatizado debería incluir funciones como detección de defectos y corrección inteligente, lo que exige que demostrar un flujo de trabajo completo sea más fiable que simplemente escuchar una introducción.
En resumen: prioridad de corte circular, tensión de circuito cerrado, corrección precisa, ajuste de ancho, verificación de corte de prueba. Cuanto más cara sea la máquina de corte de láminas para estampado en caliente, mejor se adaptará la configuración del núcleo al ancho, grosor y estructura del pedido de la lámina, lo que se traduce en una mayor rentabilidad a largo plazo. El anillo de corte reduce los desperdicios y el tiempo de puesta en marcha, lo que permite recuperar la diferencia de precio de la inversión en el equipo en seis meses.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Cortadora de láminas en frío
 Rebobinador de cinta para impresión de tarjetas
 Cortadora de cinta para impresión de tarjetas
 Máquina cortadora de láminas de estampación en caliente
 Cortadora de láminas holográficas
 Cortadora de láminas de mejora digital
 Cortadora de láminas de estampación en caliente RSDS7H 1350 PLUS
 Cortadora de láminas de estampación en caliente (RSDS7H) 1350






