El corte de película es un proceso clave en el procesamiento de bobinas, y su precisión determina directamente el rendimiento de los productos finales y la utilización del material. Desde la película óptica en las pantallas de los teléfonos inteligentes hasta los separadores en las baterías, las desviaciones de ancho a nivel micrométrico o las rebabas en los bordes pueden magnificarse en procesos posteriores como rotura de la película, errores de registro o incluso riesgos de cortocircuito en la batería. Durante mucho tiempo, la industria consideró la precisión del corte como un reflejo del nivel de ensamblaje mecánico, pero con la popularización del corte de alta velocidad y las películas ultrafinas, esta percepción se está corrigiendo: la precisión del corte no es producto de un solo paso, sino el resultado de la interacción dinámica de la tensión, la corrección de la desviación, el estado de la herramienta y las características del material de entrada. Este artículo busca desglosar los mecanismos de estos factores y describir la ruta técnica desde el control empírico hasta la evolución del bucle cerrado de datos.
Control de tensión: la restricción subyacente de la precisión
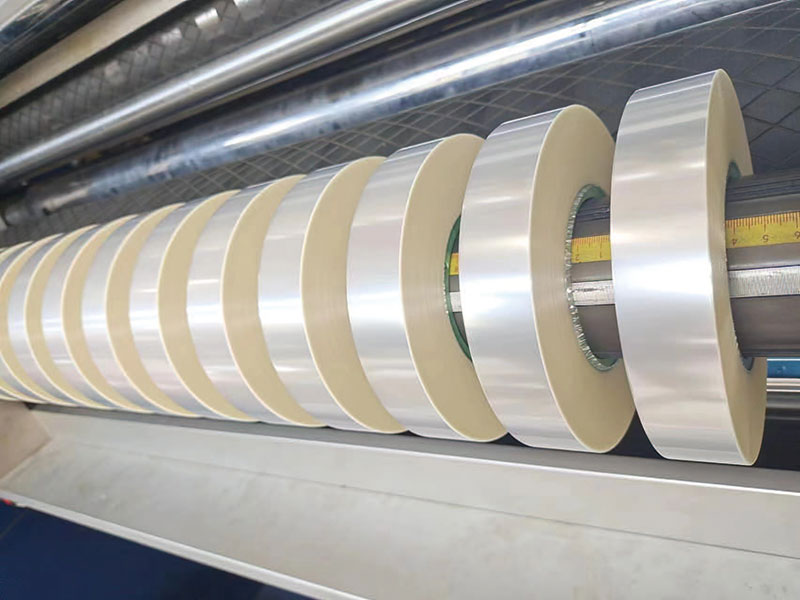
Durante el proceso de corte, la tensión desempeña un doble papel. No solo proporciona el soporte necesario para que la herramienta mantenga el borde de corte estable en el momento del corte, sino que también afecta directamente la estabilidad de la posición lateral de la película entre los rodillos guía. Cuando la tensión es insuficiente, el ancho de la película se afloja, e incluso pequeñas perturbaciones del flujo de aire o el desajuste de los rodillos guía pueden provocar una desviación en zigzag. Si la tensión es demasiado alta, la película delgada sufrirá una deformación por tracción, lo que provocará que el ancho de corte se recupere después del bobinado, resultando en desviaciones dimensionales ocultas. Más complejo aún, el diámetro aumenta continuamente durante el bobinado, y mantener una tensión constante requiere que el par de frenado disminuya de forma sincronizada. Si esta respuesta de control de conicidad se retrasa, se producirá una tensión desigual entre las capas internas compactas y las capas externas sueltas, lo que resultará en un deterioro de la uniformidad de la cara final.
El control de tensión PID tradicional se basa en una lógica reactiva de "ajuste tras la desviación", con un retardo inherente en el corte a alta velocidad. La evolución tecnológica actual se centra en la creación de un sistema de bucle cerrado mediante servomotores combinados con sensores de tensión, integrando las relaciones de tensión de las secciones de desenrollado y rebobinado en un modelo unificado, lo que permite pasar de la "corrección pasiva" a la "predicción activa". En materiales sensibles a la tensión, como las películas de condensadores y las películas ópticas, incluso si las fluctuaciones de tensión se controlan dentro del valor establecido de ±1%, son suficientes para afectar la calidad microscópica de la superficie final del corte.
Sistema de corrección: La batalla entre milisegundos y desviación de película delgada
La desviación lateral de la película durante el desplazamiento a alta velocidad es la principal causa de la desviación en el ancho de corte. Existen múltiples causas de desviación: errores en el paralelismo de los rodillos guía, tensión desigual del rollo maestro entrante e incluso el efecto acumulativo de las tolerancias de espesor dentro de la propia película, todo lo cual provoca que el ancho de la película se desvíe de la trayectoria establecida antes de entrar en el borde de la cuchilla. La función del sistema de corrección es completar el ciclo cerrado de "detección-cálculo-ejecución" en milisegundos.
La precisión de la capa de percepción determina directamente el límite superior de corrección. Los sensores de borde optoelectrónicos o ultrasónicos tradicionales se ven fácilmente afectados por la transparencia, el color y la reflectancia de la superficie de la película, pero la introducción de sensores de borde de tomografía de coherencia óptica (OCT) permite que tanto películas ópticas altamente transparentes como películas conductoras oscuras alcancen una localización de borde submicrométrica. A nivel de ejecución, el tiempo de respuesta de la corrección servoeléctrica en escenarios de alta velocidad (>100 m/min) se ha reducido a menos de 10 ms. Combinado con modelos PID difusos y de predicción de posición de borde, se puede aplicar una corrección avanzada de los desplazamientos progresivos causados por la ductilidad del material. Cabe destacar que la corrección y la tensión no son sistemas independientes: cuando la acción de corrección cambia la posición lateral del ancho de la película, la distribución de tensión en ambos lados cambia en consecuencia. La estrategia sinérgica ideal consiste en ajustar con precisión la presión del rodillo de tensión correspondiente durante el disparo de corrección, formando una corrección compuesta en lugar de permitir que los dos sistemas operen de forma independiente.
Herramientas y ejes de herramientas: fuentes de error a nivel micrométrico que a menudo se pasan por alto.
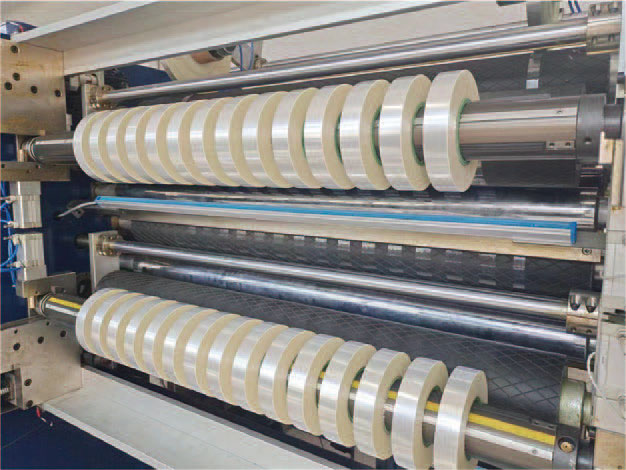
La referencia del ancho de corte viene determinada por el espaciado de la herramienta, pero este valor no coincide con la posición real del punto de corte. El movimiento axial del eje de la herramienta, la desviación rotacional de la cuchilla y el ligero desgaste de la punta durante el funcionamiento prolongado modifican continuamente la línea de corte real. Diversos estudios han demostrado que el desplazamiento axial de la cuchilla de corte suele producirse al inicio del proceso. Si los operarios se basan únicamente en el ancho del producto terminado para corregir el ajuste de la herramienta, corren el riesgo de realizar correcciones repetidas y entrar en un ciclo de inestabilidad constante. En situaciones de alta precisión, el uso de un indicador de escala para medir el desplazamiento lateral del eje de la herramienta durante la rotación y la carga es una forma eficaz de determinar la precisión real del sistema de herramientas.
Las características de vibración del eje de la cuchilla son igualmente destacables. Las vibraciones periódicas de engranaje de la transmisión se transmiten a la punta de la herramienta en forma de microoscilaciones de alta frecuencia, dejando patrones de vibración apenas perceptibles en la película ultrafina, lo que supone un riesgo oculto de rotura en procesos posteriores. El eje de la herramienta con accionamiento directo mediante motor lineal elimina esta fuente de vibración, reduciendo la altura de la rebaba en el borde de corte de un promedio de 0,12 mm en los equipos de la generación anterior a menos de 0,03 mm. Además, la holgura de la herramienta debe coincidir con el espesor del material, generalmente entre el 2 % y el 10 % de dicho espesor. Si la holgura es demasiado grande, el borde de corte se desgarrará y se formará rebaba; si es demasiado pequeña, el borde se desgastará más rápidamente.
Características del material de entrada y adecuación al proceso: una variable subestimada
La precisión del corte no depende únicamente de la máquina cortadora. La tolerancia de espesor del rollo maestro, la consistencia de la tensión en el bobinado e incluso las fluctuaciones del coeficiente de fricción superficial entre lotes provocan desviaciones de precisión observables durante el corte. Si el ancho de la película entrante presenta un espesor longitudinal irregular, su elongación bajo tensión constante variará en consecuencia, lo que provocará fluctuaciones periódicas en el ancho del subrollo cortado. Del mismo modo, si existen protuberancias o depresiones localizadas en la cara final del rollo madre, la posición lateral del ancho de la película durante el desenrollado experimentará oscilaciones de baja frecuencia, que excederán el rango de compensación efectivo del sistema de corrección.
La correcta adecuación de los parámetros del proceso es igualmente crucial. Aumentar la velocidad de corte intensifica las fluctuaciones de tensión y dificulta la corrección, pero una velocidad menor no siempre es mejor: una velocidad lineal excesivamente baja provoca que la película carezca de la rigidez suficiente durante el corte en el borde. Para diferentes materiales, es necesario determinar rangos de velocidad y ajustes de tensión adecuados mediante pruebas de proceso, en lugar de utilizar el mismo conjunto de parámetros. Las fábricas con experiencia vinculan la curva de espesor del rollo maestro con el modelo de tensión de la máquina de corte, compensando previamente las fluctuaciones de espesor conocidas durante la etapa de desenrollado y trasladando el control de calidad del proceso de corte a una etapa anterior.
De la precisión de una sola máquina a la precisión del sistema
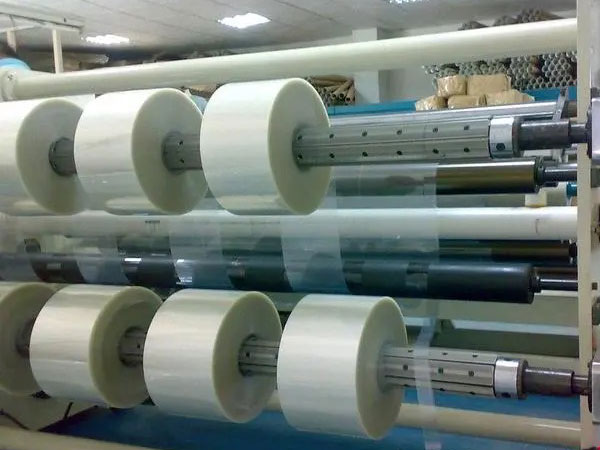
La interacción de estos factores explica por qué mejorar simplemente la precisión de mecanizado de un solo componente a menudo no produce mejoras proporcionales en la precisión de corte. En una máquina de corte con control de la excentricidad del eje a nivel micrométrico, si el sistema de tensión responde lentamente, la calidad del recorte permanece inestable; por muy alta que sea la resolución del sensor de corrección, si la distribución de la tensión en la bobina principal de entrada es inherentemente desordenada, la desviación seguirá ocurriendo repetidamente.
La hoja de ruta técnica de los equipos líderes actuales apunta a una arquitectura integrada de bucle cerrado de "percepción-decisión-ejecución": sensores distribuidos recopilan tensión, vibración, posición del borde y estado de la herramienta en tiempo real; modelos de aprendizaje automático predicen tendencias de deriva de parámetros basándose en datos históricos; actuadores servo se ajustan con precisión en milisegundos. Los datos de un fabricante de membranas de láminas posteriores fotovoltaicas muestran que, tras la introducción de esta arquitectura, la tasa de pérdida se redujo del 1,8 % a menos del 0,7 %, y el análisis retrospectivo de los datos reveló el patrón implícito de fluctuación de calidad del rodillo principal entrante. La importancia de este caso radica en que el límite superior de la precisión de corte se está desplazando del límite físico de la precisión mecánica al límite algorítmico del bucle cerrado de datos.
Para las empresas de procesamiento de películas, el análisis de los factores que afectan la precisión del corte se reduce, en última instancia, a los puntos de control operativos. El ancho de banda de respuesta del sistema de tensión, la adaptabilidad ambiental del sensor de corrección, el espectro de vibración generado por el eje de la cuchilla y la distribución del espesor y la tensión del rollo principal entrante constituyen los cuatro puntos clave para el control de precisión. Cualquier deficiencia en cualquiera de estos puntos puede magnificarse en desviaciones de ancho visibles o defectos en los bordes durante el funcionamiento a alta velocidad. Integrar estos puntos clave en un sistema unificado de gestión de parámetros y utilizar datos en lugar de la experiencia para guiar las decisiones de puesta en marcha puede ser la única manera de lograr una precisión de corte "cualificada" a "controlable".
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

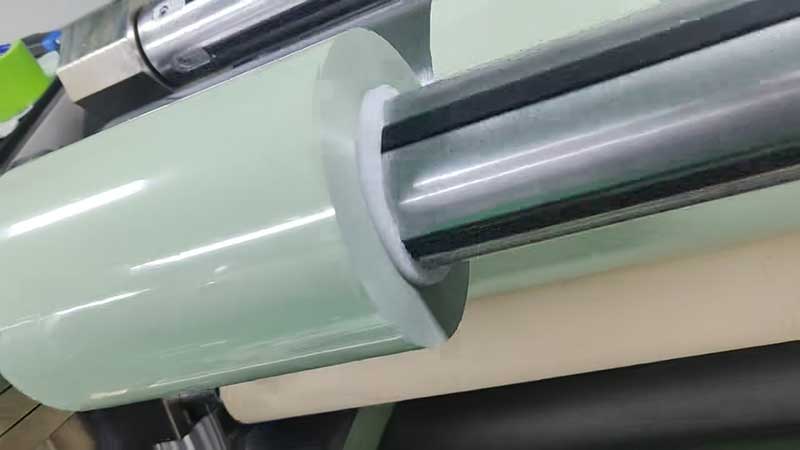
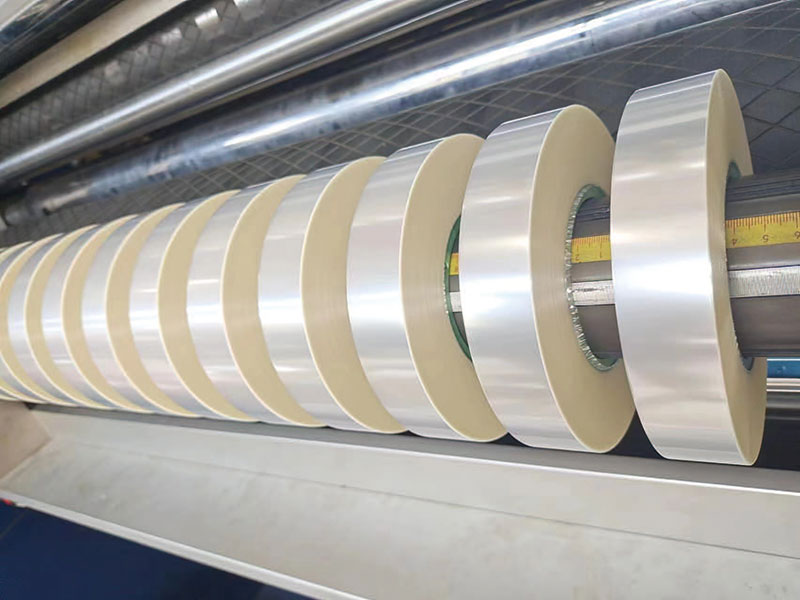 Máquina cortadora de película
 Máquina cortadora de cinta
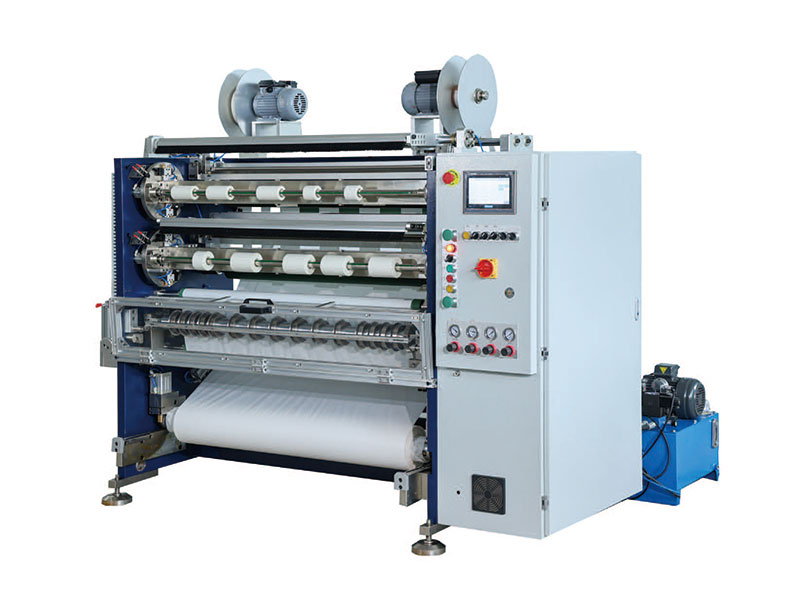 Cortadora de cinta
 Máquina cortadora de cinta de código de barras
 Cortadora adhesiva de un solo lado
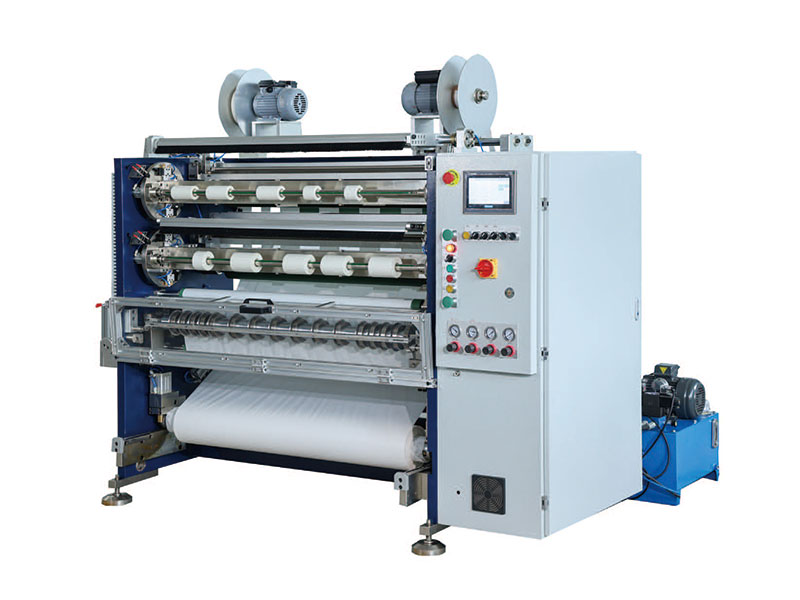 Cortadora adhesiva de doble cara
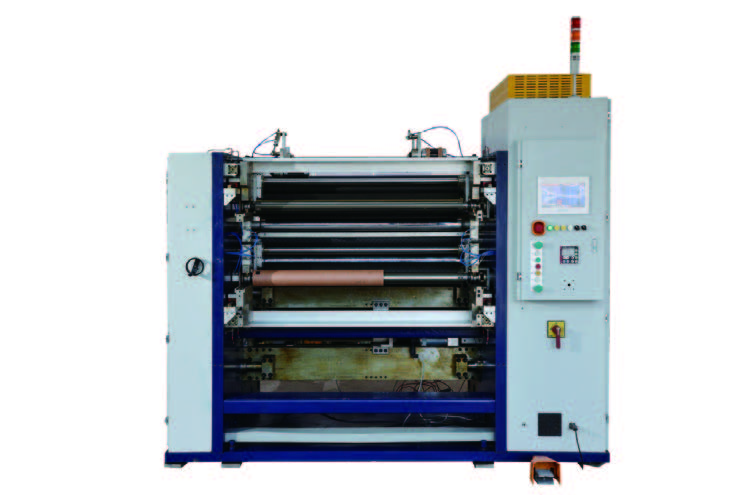 Cortadora de película de capacidad
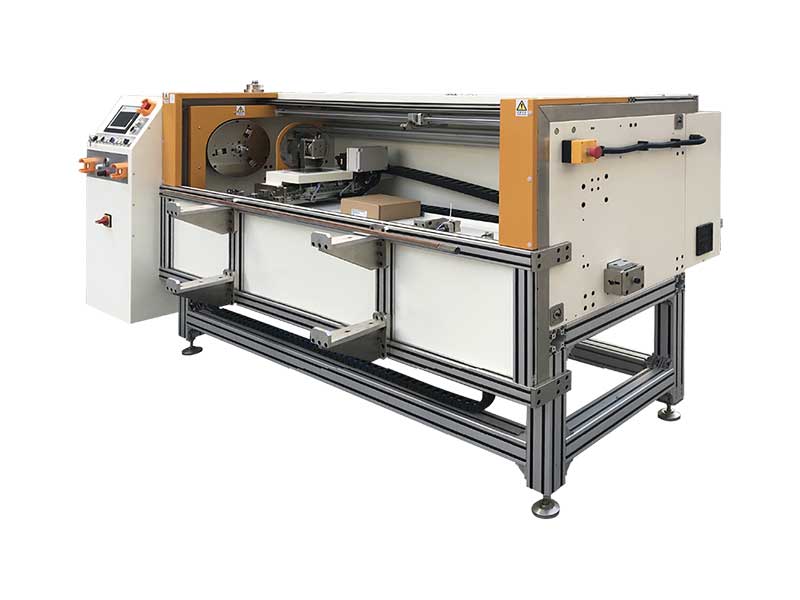 Cortadora automática de rollos de papel de aluminio






