Seleccionar una máquina cortadora de película no se trata esencialmente de elegir el equipo con los parámetros más altos, sino de encontrar una máquina que se adapte a las características de su material y a su ritmo de producción. Muchas fábricas han alcanzado tasas de utilización cercanas al 40 % tras adquirir modelos de alta velocidad, y el período de recuperación de la inversión se ha extendido de un año a tres. El problema suele surgir al seleccionar modelos sin considerar los materiales ni la capacidad de producción: los materiales determinan el rendimiento del equipo, mientras que la capacidad determina su capacidad de producción; ambos factores deben tenerse en cuenta conjuntamente.
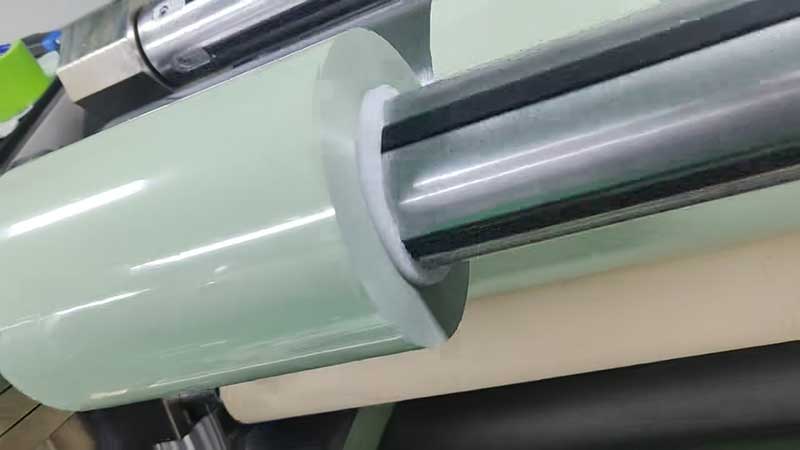
1. Primero, comprenda el "temperamento" de los materiales, luego analice la configuración del equipo.
Las propiedades físicas de las diferentes películas varían enormemente; para la misma máquina, la tensión, la velocidad y el ángulo de la herramienta necesarios para cortar BOPP y PE son prácticamente totalmente diferentes.
Película BOPP: Sensible al estiramiento, preferiblemente de baja tensión en lugar de alta.El BOPP posee buena rigidez, pero es propenso a la deformación por tracción. Se recomienda controlar la tensión durante el corte dentro del rango bajo de 8 a 12 N, con velocidades que no superen los 150 m/min y una presión de la herramienta ligera; de lo contrario, pueden producirse estrías longitudinales y desajustes en las capas. Si el taller maneja una alta proporción de pedidos de BOPP, se debe priorizar la precisión del límite inferior del equipo para el control de baja tensión, en lugar del valor nominal de la velocidad máxima.
Película de PET: puede soportar altas velocidades, pero existe el riesgo de que se produzcan descargas electrostáticas y roturas.El PET posee alta resistencia y buena tolerancia a la temperatura, pudiendo soportar velocidades de corte de 120 a 300 m/min. El verdadero desafío reside en el PET ultrafino (3 a 12 μm), donde un control deficiente de la resistencia al corte puede provocar fácilmente la rotura de la película, lo que requiere una combinación de cuchillas con cojinetes de aire flotantes para mantener las fluctuaciones de tensión dentro de ±0,5 N. Si se utilizan películas ópticas o separadores de baterías de litio en el PET, también es necesario confirmar que el equipo sea apto para entornos libres de polvo y que cuente con sistemas de eliminación de estática.
Película de PE: blanda y propensa a la adherencia, con una tensión de bobinado "mayor en la parte superior, menor en la inferior".El PE es blando y muy dúctil, y la tensión de bobinado debe ser entre un 5 % y un 10 % mayor que la tensión de bobinado. Al mismo tiempo, debe utilizarse una tensión cónica, reduciéndola gradualmente a medida que aumenta el diámetro de la bobina; de lo contrario, la capa interior se comprimirá y deformará. El corte longitudinal del PE requiere una alta independencia del eje de bobinado, y la configuración de eje deslizante es casi obligatoria; de lo contrario, la tensión de cada rodillo no se puede ajustar de forma independiente durante el corte longitudinal de tiras estrechas, lo que dificulta garantizar la uniformidad de la cara final.
Si el taller necesita trabajar con diversos materiales durante todo el año, no es necesario que la máquina lo haga todo a la perfección, pero sí debe estar equipada con un sistema inteligente de control de tensión (con un paquete de parámetros de procesamiento de materiales preconfigurado) y un portaherramientas modular de cambio rápido. Los tiempos de cambio se han reducido de cuatro horas a menos de quince minutos, y para escenarios de producción en lotes pequeños con múltiples variedades, el rendimiento supera con creces las velocidades máximas en 100 m/min.
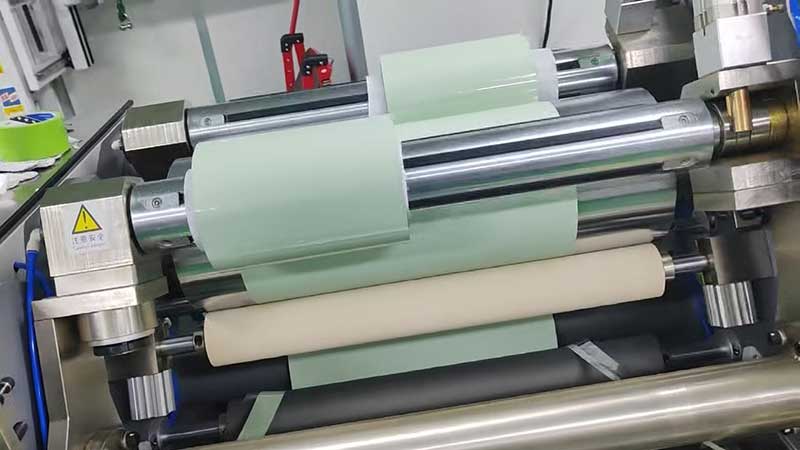
2. Adaptación de la capacidad: No se centre en la velocidad nominal, sino en la potencia efectiva.
Los valores de 300 m/min y 500 m/min que aparecen en la placa de características de la máquina cortadora son los límites, no los valores de producción. La capacidad real debe calcularse utilizando las horas de trabajo efectivas y los índices de utilización.
La experiencia del sector demuestra que la tasa de utilización general en la etapa de corte oscila entre el 55 % y el 70 %, siendo el rebobinado de bobinas, la penetración de la película, la eliminación de residuos y el ajuste de herramientas procesos que consumen una gran cantidad de tiempo. Si se realizan entre 3 y 5 cambios de modelo al día, con sesiones de entre 10 y 30 minutos, la proporción de tiempo de producción efectivo puede reducirse aún más, hasta el 60 % o el 75 %. Esto significa que una máquina con una velocidad nominal de 400 m/min puede tener una velocidad efectiva continua real de entre 240 y 280 m/min.
Un algoritmo más pragmático consiste en utilizar los pedidos pico para trabajar a la inversa: extraer los pedidos de los últimos 12 meses y encontrar el pico mensual y la distribución de especificaciones. Si las cinco especificaciones principales representan más del 70 % del total, se puede aprovechar la ventaja de capacidad de los modelos automáticos de alta velocidad. Si las especificaciones están dispersas y hay muchos pedidos pequeños, la flexibilidad de los modelos semiautomáticos puede ser más valiosa que la velocidad de los modelos automáticos. Se recomienda reservar 1,2 veces el pico previsto para los próximos 12 meses de capacidad efectiva del equipo, dejando margen para el reprocesamiento de muestras y evitando fluctuaciones de tensión y una menor precisión en el extremo del bobinado causadas por el funcionamiento a plena carga.
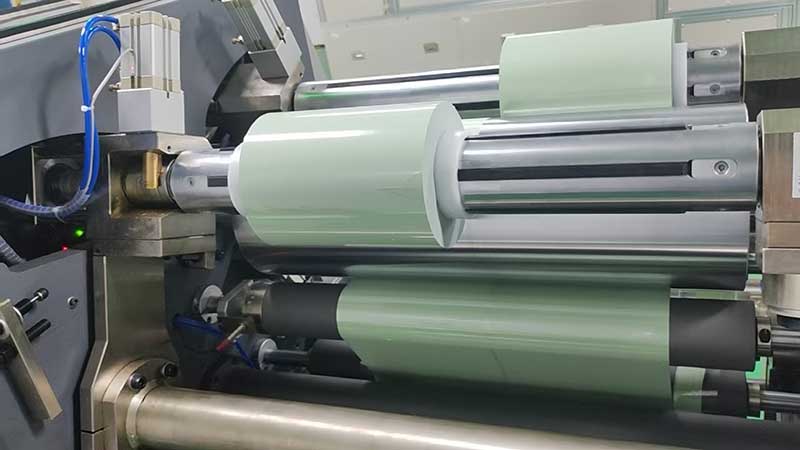
3. Enfoque de selección basado en la coincidencia de escenarios
Escenario 1: Material único, lote grande, pocas especificacionesPor ejemplo, especializándose en película de embalaje BOPP, con una capacidad de procesamiento diario de más de 8 toneladas. La selección se centra en el diámetro de desenrollado y el número de estaciones de bobinado. Se requiere un diámetro de bobinado de ≥1000 mm para soportar rebobinados poco frecuentes a altas velocidades; el bobinado de doble estación reduce el tiempo de inactividad del desenrollado. Elija un nivel de velocidad de 500 m/min con margen, pero asegúrese de que el sistema de tensión pueda mantener las fluctuaciones dentro de ±0,5 N a altas velocidades; de lo contrario, cuanto mayor sea la velocidad, mayor será la tasa de defectos.
Escenario 2: Producción mixta multimaterial, tamaños de lote medianos, cambios frecuentes en las especificaciones.Esta es la situación real para la mayoría de las fábricas de embalaje y recubrimiento flexible. El indicador de selección principal pasó de la "velocidad" a la eficiencia de cambio y la gestión de la formulación de tensión. El modelo totalmente automático accionado por servomotor funciona con la biblioteca de huellas dactilares del material, lo que permite que los parámetros preestablecidos cambien entre tensión, velocidad y presión de la herramienta, reduciendo el grupo de cambio de herramienta de cuatro horas a quince minutos. El eje deslizante es un componente obligatorio; para tiras estrechas con anchos de corte de tan solo 30 mm, cada rodillo debe deslizarse de forma independiente para garantizar una tensión uniforme entre las capas interior y exterior. No es necesario aumentar la velocidad; una producción efectiva de 150~250 m/min es suficiente para cubrir pedidos de lotes medianos.
Escenario 3: Películas ultrafinas, películas especiales, productos de alto valor añadido.Por ejemplo, PET de 3 a 12 μm, separadores de baterías de litio y películas ópticas. Estos escenarios imponen exigencias extremas en cuanto al control de roturas y la limpieza de la película. Para el corte longitudinal, se debe dar prioridad a los juegos de herramientas con cojinetes de aire flotantes o al corte con cortadores circulares de alta precisión, con una precisión de corrección de hasta ±0,1 mm. El dispositivo de eliminación de estática es estándar, no opcional. La velocidad no es la principal contradicción: la pérdida de una rotura de película a alta velocidad en películas ultrafinas puede anular la mitad de una jornada de producción a alta velocidad. Al seleccionar los modelos, se debe solicitar a los proveedores que utilicen sus materiales como muestras reales, que observen la tasa de rotura de la película en secciones delgadas y la calidad de la cara final de bobinado, en lugar de solo consultar la tabla de parámetros.
Escenario 4: Lotes pequeños, creación de prototipos, pedidos personalizadosSi la cantidad de pedidos mensuales supera las veinte especificaciones y el volumen de cada especificación es pequeño, la alta velocidad de la línea totalmente automática se verá completamente superada por los frecuentes cambios de modelo. La flexibilidad en el cambio de especificaciones y los menores umbrales de inversión para los modelos semiautomáticos los convierten en una opción racional. Los modelos manuales o semiautomáticos suelen operar a velocidades de 10 a 150 m/min, requieren de 1 a 2 personas por turno y necesitan mucho menos espacio físico y auxiliar que las líneas totalmente automáticas. Invertir el equipo ahorrado en dispositivos de cambio rápido de herramientas y en la capacitación de los operarios puede generar mejoras más directas en la eficiencia de la producción.
4. Dos restricciones estrictas que se pasan por alto fácilmente
Independencia del carrete.Muchas listas de selección solo mencionan el "número de bobinas", pero no la "calidad del deslizamiento". Al cortar tiras estrechas, el bobinado tradicional de eje completo no permite ajustar de forma independiente la tensión de cada bobina, lo que suele resultar en capas exteriores tensas y capas interiores sueltas. El bobinado con eje deslizante o servo independiente es fundamental para lograr un acabado limpio en los extremos; cuanto menor sea el ancho de corte, más importante será este aspecto.
Seleccionar la herramienta adecuada para cada material.El corte con cuchilla circular es adecuado para películas gruesas de más de 20 μm, mientras que el corte con cuchilla de afeitar es adecuado para películas ultrafinas y películas fundidas. Las películas blandas de PE utilizan cuchillas redondas de ángulo bajo para reducir las rebabas, mientras que las películas duras de PET requieren atención al material y la vida útil de la herramienta. Si el proveedor solo indica la "cuchilla redonda estándar" sin preguntar sobre el grosor y la dureza de sus materiales, es muy probable que no tome en serio su trabajo.
El último paso para seleccionar el modelo consiste en llevar el rollo madre a las instalaciones del proveedor o probarlo en la máquina de muestra. Compruebe que el extremo de bobinado, tras el corte, esté limpio, que no haya rayas ni arrugas en la superficie de la película y que las tiras estrechas no estén desalineadas; esto resulta más eficaz que consultar cualquier tabla de parámetros. Una máquina de velocidad media que funciona bien con los materiales suele ofrecer un mejor rendimiento que una máquina de alta velocidad que, con el tiempo, tiene dificultades para adaptarse a dichos materiales.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano


 Máquina cortadora de película
 Máquina cortadora de cinta
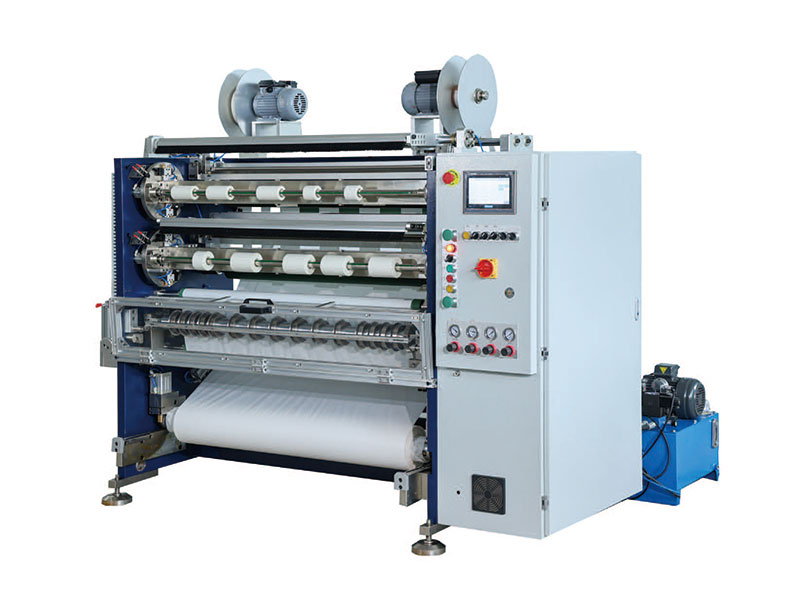 Cortadora de cinta
 Máquina cortadora de cinta de código de barras
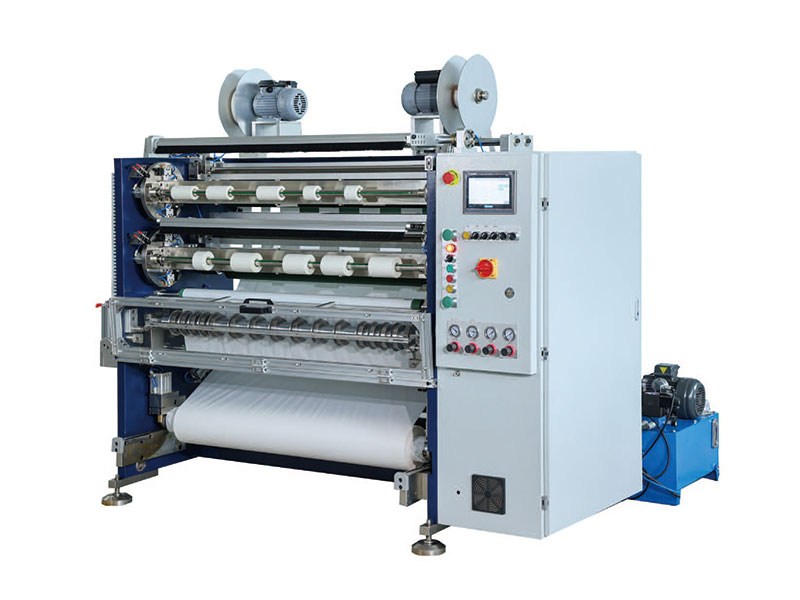 Cortadora adhesiva de un solo lado
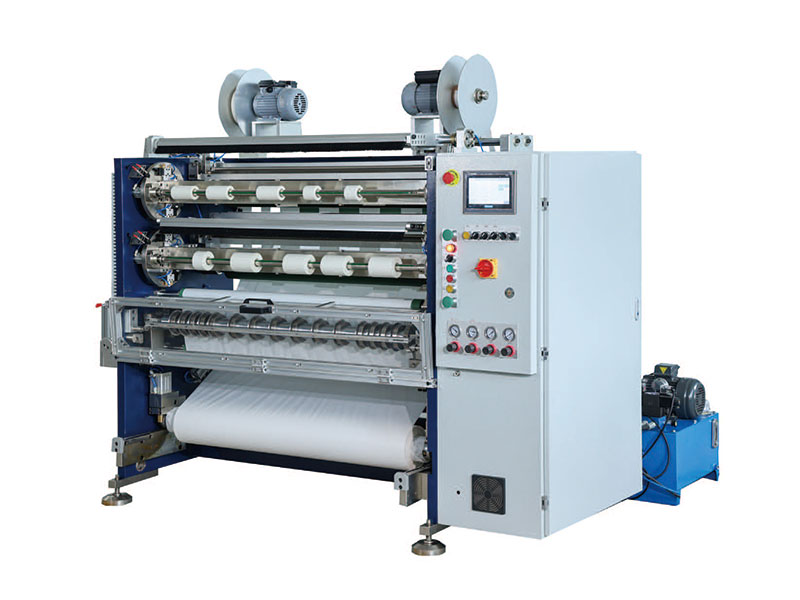 Cortadora adhesiva de doble cara
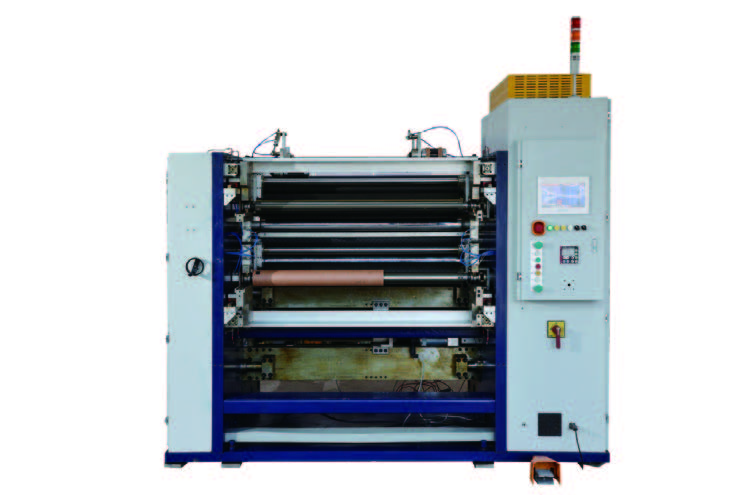 Cortadora de película de capacidad
 Cortadora automática de rollos de papel de aluminio






