El corte de la película solar es un proceso clave en la producción que determina el rendimiento de los productos terminados. Un rollo madre ancho se corta longitudinalmente en varios rollos estrechos, y la película permanece en un estado de funcionamiento dinámico durante todo el proceso. La tarea del control de tensión consiste en mantener la fuerza de tracción sobre la película dentro de un rango óptimo en las tres etapas de desenrollado, tracción y rebobinado. Una tensión excesiva adelgaza la membrana y desgarra los bordes; si la tensión es demasiado baja, el rizo se afloja y el movimiento se desvía y se arruga. La película solar en sí es una estructura compuesta multicapa, con diferentes capas funcionales que varían en módulo de elasticidad y elongación, lo que las hace mucho más sensibles a las fluctuaciones de tensión que las películas de embalaje comunes. Comprender el principio del control de tensión significa, esencialmente, descubrir cómo coexistir con la naturaleza "sensible" de los materiales durante el funcionamiento a alta velocidad.
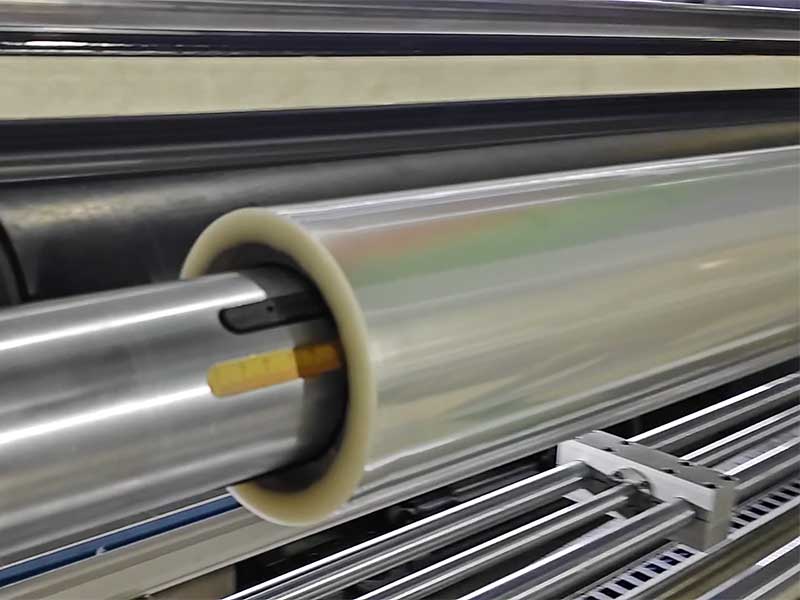
1. El precio de perder el control de la tensión: ¿Por qué la película Sun Film es especialmente "delicada"?
La estructura típica de una película solar incluye una capa de bloqueo de rayos UV, una capa de aislamiento térmico, una capa a prueba de explosiones y una capa adhesiva de montaje, pero la termoplasticidad y la respuesta mecánica de cada material de capa no son uniformes. Cuando la tensión de corte fluctúa, el primer problema que se manifiesta es la precisión dimensional: cuando la tensión es demasiado alta, la película se estira ligeramente durante el movimiento y, después del bobinado, la tensión se libera gradualmente, lo que provoca que el ancho real del producto terminado sea menor que el valor establecido; cuando la tensión es baja, la superficie de la película queda suelta y el sistema de corrección lateral se activa con frecuencia, lo que da como resultado caras finales irregulares.
Los daños más ocultos ocurren a nivel microscópico. La superficie de las membranas solares suele tener recubrimientos a nanoescala o microestructuras funcionales; una tensión excesiva puede alterar estas disposiciones precisas y afectar el rendimiento óptico. Una tensión desigual entre las capas puede provocar la delaminación de la estructura compuesta. Además, si la tensión se mantiene constante durante el bobinado, a medida que aumenta el diámetro del rollo, la película exterior acumula continuamente compresión sobre la capa interior, y la presión radial sobre esta última puede superar su límite elástico, lo que da lugar a defectos en la superficie final con forma de "borde ondulado" o "telescópico". Estos defectos pueden no ser visibles a simple vista durante el corte, pero pueden manifestarse como burbujas, desprendimiento de bordes o pliegues durante la aplicación posterior de la película.
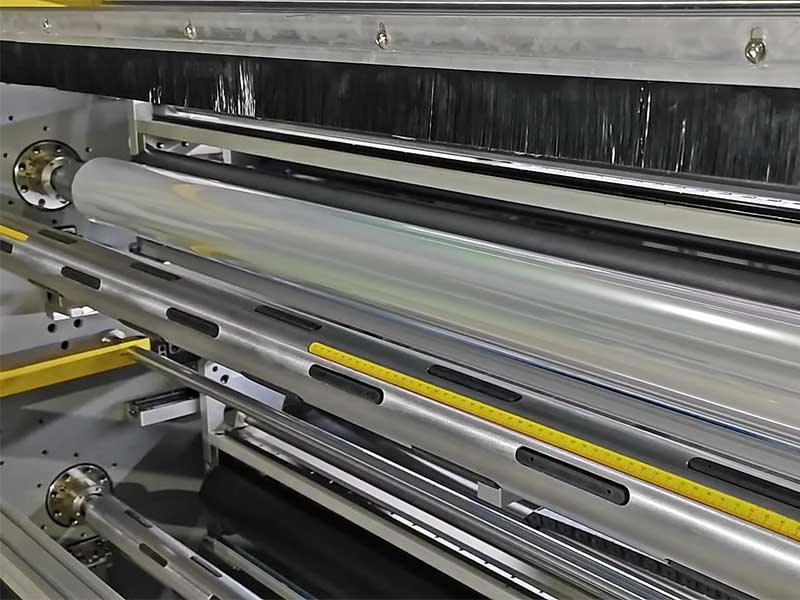
2. El bucle básico del control de bucle cerrado: respuesta a nivel de milisegundos desde la detección hasta la ejecución.
El sistema de control de tensión de las modernas máquinas de corte de membranas solares es una arquitectura típica de retroalimentación de bucle cerrado, que consta de tres etapas: detección, cálculo y ejecución, con tiempos de ciclo medidos en milisegundos.
El elemento central del proceso de inspección es el sensor de tensión. Las formas más comunes incluyen rodillos de detección de tensión (células de carga) y sensores de desplazamiento de rodillos flotantes. Los rodillos de tensión están conectados en serie a lo largo del recorrido de la película. Cuando la película pasa por la superficie del rodillo, la presión aplicada se convierte mediante sensores en señales eléctricas, reflejando el nivel de tensión en esa sección en tiempo real. El rodillo flotante detecta los cambios de tensión mediante un desplazamiento físico: cuando la tensión aumenta, el rodillo se desplaza hacia un lado; cuando la tensión disminuye, el cilindro o resorte lo empuja hacia atrás. El desplazamiento se convierte en señales eléctricas mediante potenciómetros o codificadores, representando indirectamente la tensión. Algunos equipos de alta gama también incorporan codificadores en el extremo del eje de rebobinado para facilitar el ajuste de los modelos de tensión mediante el cálculo de los cambios en el diámetro del rollo.
La fase de cálculo la gestiona un PLC o un controlador específico. Tras recibir la señal del sensor, se compara con el valor de tensión objetivo preestablecido y la desviación resultante se introduce en el algoritmo de control. El control PID es el más utilizado en entornos industriales: los términos proporcionales responden a las desviaciones de corriente, los términos integrales eliminan los errores en estado estacionario y los términos diferenciales suprimen el sobreimpulso. Sin embargo, la particularidad del corte de película solar reside en que, a medida que aumenta el diámetro del bobinado, el momento de inercia y las características dinámicas del sistema cambian en consecuencia, lo que dificulta que un PID de parámetros fijos mantenga un rendimiento óptimo en todo el diámetro del rollo. Por lo tanto, en sistemas prácticos, se suelen utilizar PID segmentados o adaptativos, que ajustan los parámetros de control según el rango de diámetro del rollo. Las soluciones más avanzadas incorporan lógica difusa, lo que permite al controlador ajustar la fuerza de salida en función de la magnitud y la tasa de cambio de la tensión, reduciendo así la necesidad de configurar manualmente los parámetros.
La etapa de ejecución se distribuye en tres secciones, cada una con diferentes tareas de control. La zona de desenrollado suele estar alimentada por frenos de polvo magnético o servomotores para proporcionar un par de resistencia, que mantiene una tensión estable ajustando el par de frenado. Dado que el diámetro de la bobina disminuye de mayor a menor, el mismo par de frenado genera menos tensión cuando el diámetro es mayor y más cuando es menor. Por lo tanto, el control de bobinado debe estar vinculado con la detección del diámetro para ajustar dinámicamente el valor de par establecido. La zona de tracción se encuentra antes de la cuchilla de corte, y la velocidad del rodillo de tracción determina la velocidad lineal de la película. Su control de tensión depende principalmente de la coordinación de la diferencia de velocidad entre las secciones delantera y trasera. El área de bobinado es el centro de gravedad para el control de tensión. El servomotor acciona el eje de bobinado, y el controlador ajusta el par de salida del motor en función de la retroalimentación de tensión. A medida que aumenta el diámetro de la bobina, el par necesario para mantener una tensión constante aumenta sincrónicamente. Sin embargo, como se mencionó anteriormente, el bobinado a tensión constante es precisamente la causa de defectos en la cara final, por lo que el área de bobinado generalmente adopta una estrategia de tensión cónica.
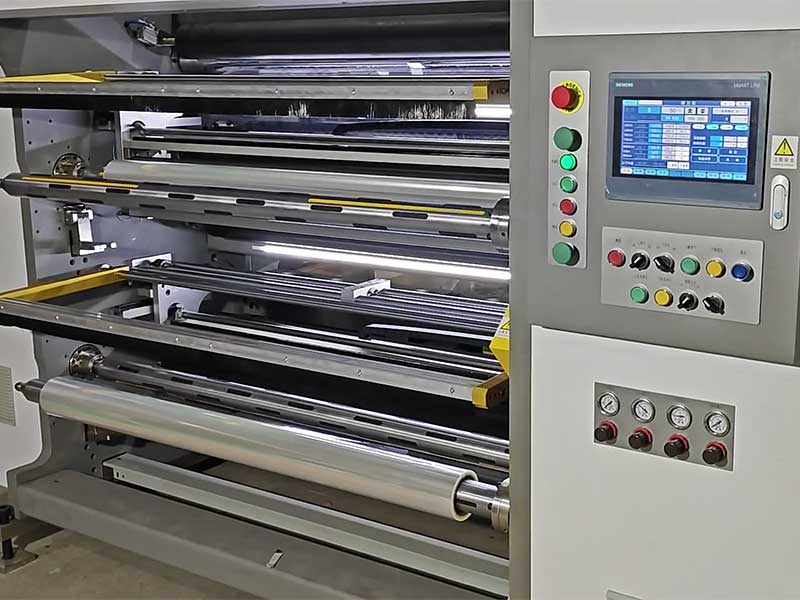
3. Tensión cónica: El algoritmo central de la etapa de bobinado.
El control de la tensión de conicidad es un elemento clave que distingue el corte de películas solares de otros procesos. La idea básica es que la tensión de bobinado ya no es un valor fijo, sino que disminuye gradualmente siguiendo una curva predeterminada a medida que aumenta el diámetro de la bobina.
¿Por qué es necesario el desgaste? Imaginemos un rollo de película que aumenta gradualmente de tamaño, donde la capa exterior ejerce presión radial sobre la capa interior durante el bobinado. Si la tensión de bobinado es constante, esta presión aumenta linealmente con el número de capas, y la película cerca del núcleo se comprime cada vez más. Cuando la presión supera el límite elástico del material, la capa interior sufre deformaciones irreversibles o arrugas. La tensión de conicidad hace que la capa exterior sea relativamente más flexible, lo que reduce el aumento de la presión radial, y la tensión entre el núcleo y la capa exterior tiende a ser más uniforme.
La forma de la curva de conicidad está determinada tanto por las propiedades del material como por los requisitos del proceso. Los tipos comunes incluyen la conicidad lineal, la conicidad por tramos y la conicidad exponencial. La conicidad lineal es la más simple, con una tensión que disminuye desde el valor inicial a una pendiente fija con el diámetro de laminación. La conicidad segmentada utiliza diferentes tasas de atenuación en distintos rangos de diámetro. Por ejemplo, la etapa de diámetro pequeño atenúa más lentamente para mantener el bobinado apretado, mientras que la etapa de diámetro grande acelera la atenuación para evitar la sobrepresión de la capa interna. Una implementación descrita en los documentos de patente es la siguiente: cuando el diámetro en tiempo real del husillo de bobinado alcanza 1,5 veces el diámetro inicial, se inicia el ajuste de la tensión de conicidad, y el controlador PID discreto convierte la desviación de tensión en una compensación para el par del motor de bobinado, de modo que el modelo de conicidad de seguimiento de tensión real proporciona el "valor de tensión óptimo". Esta estrategia de intervención por fases garantiza un bobinado estable durante los rollos pequeños, evitando al mismo tiempo daños en la capa interna durante los rollos grandes.
4. Adaptación de materiales y tendencias: De "recortable" a "bien recortable"
La diversidad de la gama de productos de láminas solares plantea desafíos adicionales para el control de la tensión. El coeficiente de fricción superficial y el módulo elástico de las láminas teñidas, metálicas y cerámicas difieren significativamente, y a menudo es necesario reajustar los mismos parámetros de tensión tras el cambio de material. La estrategia actual consiste en integrar una biblioteca de parámetros de material en el controlador, almacenando previamente los valores de tensión recomendados, las curvas de conicidad, las pendientes de aceleración/desaceleración, etc., para los tipos de láminas más comunes, en forma de fórmulas a las que se puede acceder con un solo clic durante los cambios de producción, reduciendo así la dependencia de la experiencia operativa.
Otra tendencia destacable es la introducción del control de anticipación. La esencia de la retroalimentación de bucle cerrado es la corrección ante una desviación, mientras que el control de anticipación intenta compensarla antes de que ocurra. Por ejemplo, cuando el sistema detecta que la velocidad de corte está a punto de aumentar, la resistencia inercial de la película incrementará la tensión en el momento de la aceleración, y la etapa de anticipación reduce el par de frenado de desenrollado o aumenta el par del motor de bobinado con antelación, compensando parcialmente la perturbación de tensión causada por los cambios de velocidad. Combinado con la tecnología de gemelos digitales, el proceso de corte puede ensayarse en un entorno virtual, con parámetros de tensión optimizados antes de la puesta en marcha, lo que reduce aún más los costes de ensayo y error.
En definitiva, el control de tensión de la máquina de corte de película solar se basa en un delicado equilibrio: la película debe tensarse para garantizar una alimentación estable y un bobinado preciso, pero sin tensarla demasiado para evitar dañar su estructura compuesta multicapa. Sensores, algoritmos y actuadores trabajan conjuntamente para determinar, milisegundo a milisegundo, el valor de fuerza que permite que el material sea flexible y no se dañe. Comprender este mecanismo también explica por qué el proceso de corte se considera el "control definitivo" de la calidad de la película solar: no modifica la fórmula de la película, pero determina si su rendimiento puede alcanzar su máximo potencial.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

 Cortadora de película solar






