Al personalizar una máquina cortadora de película, el mayor temor no es negociar el precio, sino descubrir, una vez que llega el equipo, que "no corta, no corta bien, no corta rápido". Existen muchos tipos de materiales para películas, desde películas capacitivas de unas pocas micras de espesor hasta cientos de micras, desde separadores de litio resistentes a la electricidad estática hasta películas ópticas resistentes a los arañazos. Los modelos de uso general tienen dificultades para cubrir todos los escenarios. La clave para una correcta adaptación a la demanda reside en traducir las características del material, los objetivos de capacidad de producción y los estándares de calidad a un lenguaje técnico que los proveedores puedan implementar. Esta guía desglosa los puntos clave del proceso de integración, ayudándole a definir claramente lo que se debe comunicar antes de solicitar información y firmar el contrato.
Paso 1: Primero, explique claramente la "película" para que los proveedores no tengan que adivinar.
El perfil de corte, la estructura de tensión y el método de tratamiento de la superficie de los rodillos de la máquina de corte longitudinal están determinados por las propiedades físicas de la película. Lo primero que hay que hacer durante la fase de acoplamiento no es preguntar cuánto cuesta la máquina, sino definir los parámetros del material.
El tipo y el grosor del material son fundamentales. El BOPP y el PET tienen diferente rigidez; el PE es mucho más ductil que el CPP, mientras que los separadores de baterías de litio o las películas de condensadores prácticamente no toleran la limpieza ni las rebabas. El rango de grosor es igualmente crucial: la misma máquina tiene dificultades para procesar tanto una película capacitiva de 3 μm como una película de embalaje industrial de 200 μm. Si el rango de materiales es muy amplio, es necesario definir claramente el rango de grosor de la fuerza principal durante el acoplamiento para que los proveedores puedan configurar adecuadamente el rango del sistema de tensión y el intervalo aplicable para la herramienta.
Las características de la superficie y la sensibilidad ambiental suelen subestimarse. Las películas propensas a la electricidad estática requieren eliminadores de estática; los materiales adhesivos requieren un tratamiento antiadherente para los rodillos de despegue; las películas ópticas o las películas adhesivas OCA deben utilizar transmisión por flotación de aire o control de tensión sin contacto para evitar rayones. Si su película ha presentado problemas como "cuchillas atascadas", "arrugas" o "polvo en los bordes" durante el corte, informar directamente al proveedor sobre estos inconvenientes es más valioso que simplemente indicar la calidad del material.
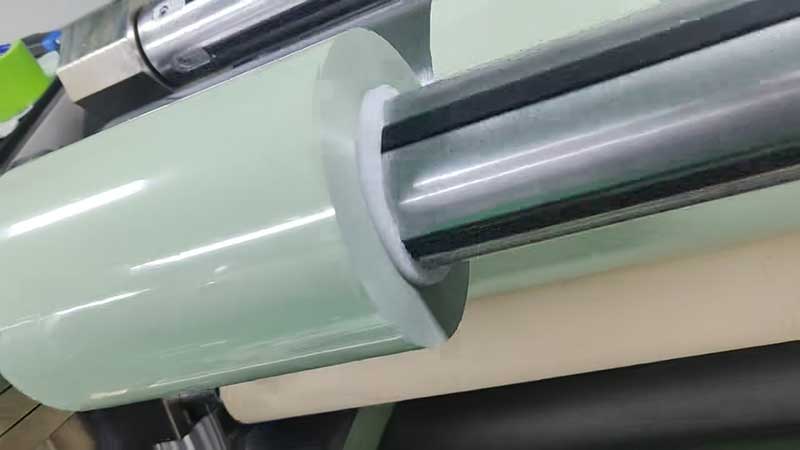
Paso 2: Utilice números para fijar los límites de las especificaciones.
Las especificaciones de tamaño de la máquina cortadora de película vienen definidas tanto por el rollo madre como por el rollo terminado. Las descripciones imprecisas pueden provocar que la capacidad del equipo no se ajuste a las necesidades reales.
Los parámetros principales de la bobina incluyen el ancho máximo, el diámetro máximo y el diámetro interior del núcleo. Los anchos comunes de los rollos principales oscilan entre 500 mm y 3400 mm, con núcleos disponibles en tamaños de 3 y 6 pulgadas. Si planea cambiar de proveedor o ampliar sus fuentes de suministro en el futuro, se recomienda establecer el límite del equipo en función del "tamaño máximo posible" para evitar que los nuevos rollos principales no quepan después de seis meses.
Las especificaciones del producto final deben ser precisas, incluyendo el ancho mínimo de corte y el diámetro exterior máximo de la bobina. El ancho mínimo de corte impone una restricción estricta a la precisión del equipo: cortar tiras estrechas de 20 mm y tiras estándar de 100 mm requiere una rigidez del eje de corte, una velocidad de respuesta de corrección y una precisión del eje de bobinado completamente diferentes. Si la especificación mínima es inferior a 50 mm, asegúrese de indicarlo claramente en la etapa inicial de integración; de lo contrario, los modelos estándar podrían no funcionar de forma estable.
La descripción de la precisión de corte debe evitar expresiones ambiguas como «cuanto mayor, mejor». Las películas electrónicas y ópticas suelen requerir una precisión de ±0,1 mm, e incluso en aplicaciones de alta gama se necesita una precisión de ±0,05 mm. Sin embargo, con cada nivel de precisión mejorado, los costos y los plazos de entrega varían en consecuencia. Un enfoque razonable consiste en proporcionar un valor de precisión garantizado y, posteriormente, especificar el rango de fluctuación aceptable.
Paso 3: Ajustar la capacidad con la automatización para que coincida con el ritmo de producción real.
Los indicadores de velocidad no deben considerarse de forma aislada. Una máquina con una velocidad nominal de 800 m/min puede funcionar a tan solo 300 m/min al cortar películas delgadas de PE, ya que la estabilidad del sistema de tensión a altas velocidades es el verdadero cuello de botella.
Durante el acoplamiento, se debe indicar la producción diaria o por turno prevista, no solo la velocidad. Los proveedores calcularán velocidades de trabajo razonables en función de las propiedades del material y las especificaciones del producto terminado, y luego configurarán la potencia del motor y las especificaciones de retracción y enrollado de los carretes en consecuencia. Si necesita completar un número fijo de rollos terminados diariamente, el tiempo de rotación se convierte en una variable clave: la diferencia en el tiempo de inactividad entre los cambios de rollo manuales y automáticos se amplifica significativamente en escenarios con lotes pequeños y muchos lotes.
También conviene mencionar de antemano la frecuencia de cambio de herramientas y moldes. Si necesita alternar entre tres o cuatro anchos diferentes de pedidos en una semana, vale la pena invertir en portaherramientas modulares y sistemas de cambio rápido; si solo mecaniza una o dos especificaciones durante todo el año, puede ahorrar ese dinero. La selección de sistemas automáticos de disposición de herramientas, ejes de expansión neumática y ejes de polvo magnético debe basarse en su ritmo real de cambio, en lugar de optar ciegamente por modelos "totalmente automáticos".
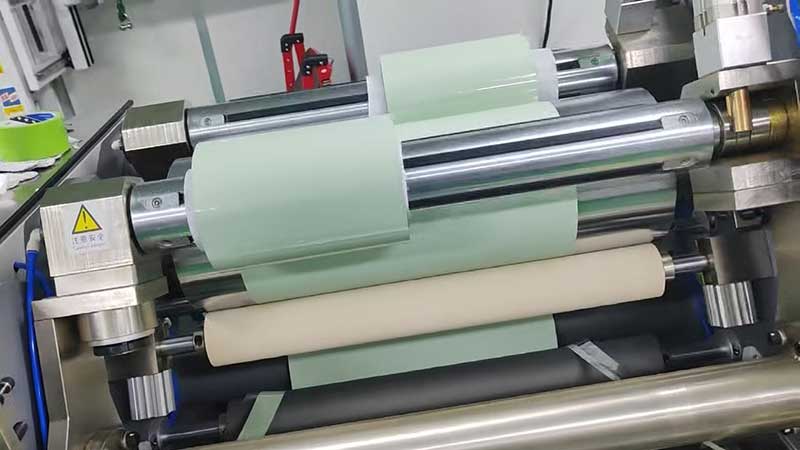
Paso 4: Los requisitos de calidad deben establecerse de acuerdo con los indicadores inspeccionables.
La "pulcritud facial" es una descripción sensorial, no una especificación técnica. Durante el acoplamiento, debe desglosarse en estándares aceptables.
La planitud de la cara final puede ajustarse a la capa de desplazamiento en el borde después del bobinado, sin exceder unos pocos milímetros. El control de rebabas debe definirse claramente, ya sea que sean invisibles a simple vista o que se encuentren dentro de un rango aceptable a una magnificación específica. En el caso de separadores de baterías de litio o películas de condensadores, las rebabas pueden causar directamente un cortocircuito; en tales casos, se debe exigir a los proveedores que proporcionen informes de inspección microscópica de muestras cortadas o que se comprometan a utilizar métodos de prueba específicos.
Si la película se someterá a procesos posteriores de aluminización, recubrimiento o laminación, la calidad microscópica de los bordes de corte afectará la adhesión o la uniformidad del recubrimiento. Informar a los proveedores de máquinas de corte sobre los requisitos del proceso posterior les ayuda a elegir el material de la herramienta y el método de corte adecuados (cuchilla plana, cuchilla circular o corte láser), ya que la morfología de los bordes varía considerablemente según el material.
Paso 5: Ponga sobre la mesa las condiciones del taller.
Por muy bueno que sea el equipo, si no cabe dentro, no sirve de nada. Durante el acoplamiento, instale el espacio con limitaciones de longitud, anchura y altura, especialmente la altura: algunos modelos tienen brazos abatibles o bastidores de bobinado altos, y una altura de suelo insuficiente impedirá directamente ciertas soluciones estructurales. También es necesario comprobar simultáneamente las condiciones de alimentación (tensión, frecuencia, potencia total instalada) y los métodos de carga y descarga (grúa, carretilla elevadora o transporte manual), ya que influyen en el diseño básico del equipo y en la selección de los mecanismos auxiliares.
Si el taller tiene requisitos de limpieza o de seguridad contra explosiones, asegúrese de indicarlos con antelación. Los entornos limpios pueden requerir carcasas de acero inoxidable, accionamientos cerrados y sistemas de recolección de polvo; la zona de seguridad contra explosiones se refiere al nivel de certificación de los componentes eléctricos. Si estas configuraciones no estándar se proponen solo después de la firma del contrato, los plazos de entrega y los costos se dispararán.
Paso 6: Utilice una lista de verificación en lugar de una comunicación repetida.
La información se encuentra dispersa en múltiples rondas de diálogo, lo cual es la principal causa de la falta de alineación de la demanda. Se recomienda organizar un formulario de requisitos de una sola página para los proveedores durante la primera reunión formal, que incluya las siguientes secciones:
| Proyecto | Lo que usted rellena |
| Tipos y grados de materiales | Ejemplo: BOPP, revestimiento de aluminio por una sola cara |
| Rango de espesor | Ejemplo: 12–30 μm, fuerza principal 18 μm |
| Ancho/diámetro máximo del rollo principal | Ejemplo: 2200 mm / Φ800 mm |
| Diámetro interior del núcleo del rodillo | Ejemplo: 3 pulgadas |
| Ancho mínimo de corte | Ejemplo: 30 mm |
| Diámetro exterior máximo de los rollos terminados | Ejemplo: Φ450 mm |
| Requisitos de precisión de corte | Ejemplo: Tolerancia de ancho ± 0,1 mm, cara final fuera de capa ≤ 0,5 mm |
| Salida de cambio de objetivo | Ejemplo: Cada clase dura 8 horas, con aproximadamente 120 rollos terminados. |
| Frecuencia de cambio de modelo | Ejemplo: Cambiar la cuchilla 2-3 veces por semana |
| limitaciones de espacio en el taller | Ejemplo: Largo 6 m × ancho 3 m × alto 2,8 m |
| Requisitos especiales | Ejemplo: Requiere eliminación de estática, cubierta limpia y corte láser. |
El objetivo de este formulario es que los proveedores ofrezcan soluciones útiles desde el principio, en lugar de simplemente responder: "¿Qué tipo de película le gustaría cortar?". Además, le protege: cuando los precios varían mucho entre varios proveedores, puede comparar tablas para determinar cuál comprende realmente sus necesidades y cuál solo utiliza modelos estándar.
Reflexiones finales
El principio fundamental de la integración personalizada es simple: traducir "Quiero una buena máquina" como "Así es como funciona mi película, así es mi trabajo, así es mi taller". Las barreras técnicas de las máquinas cortadoras de película radican en la precisión del control de tensión y la adaptabilidad del material, aspectos que no se pueden compensar con la puesta en marcha posterior. Invertir dos horas adicionales en las primeras etapas para aclarar los parámetros es mejor que dos meses de disputas después de que el equipo llegue a la fábrica. Los proveedores no temen tener demasiadas exigencias; lo que temen es no ser claros.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

 Máquina cortadora de película
 Máquina cortadora de cinta
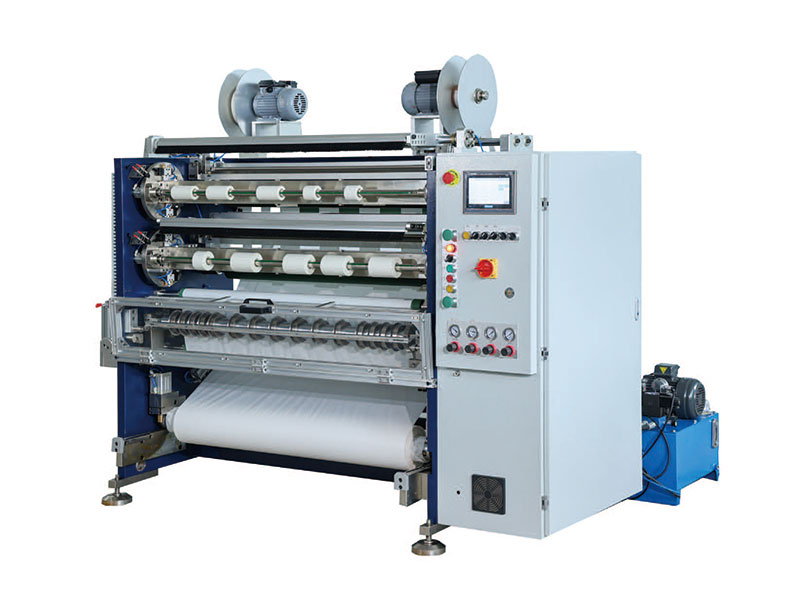 Cortadora de cinta
 Máquina cortadora de cinta de código de barras
 Cortadora adhesiva de un solo lado
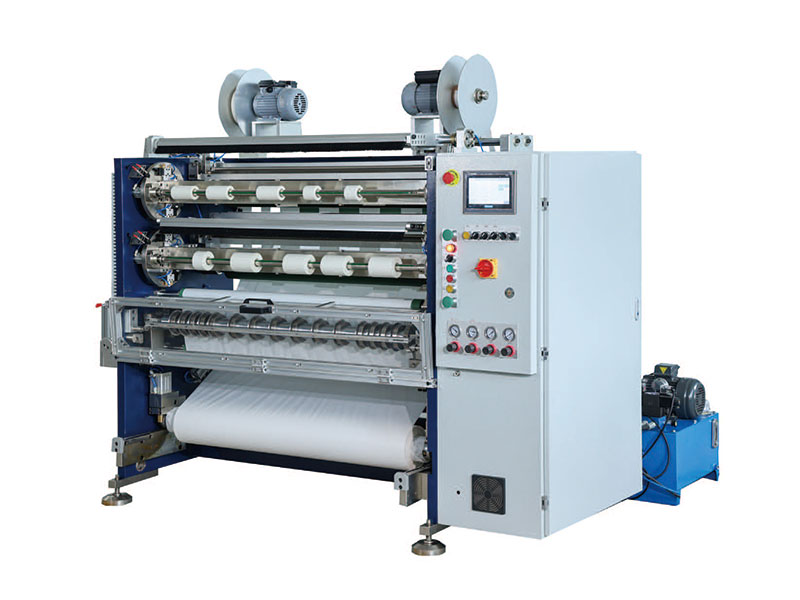 Cortadora adhesiva de doble cara
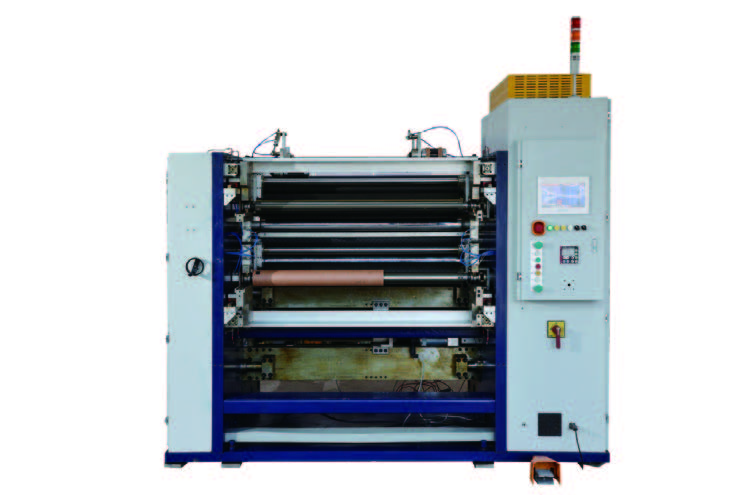 Cortadora de película de capacidad
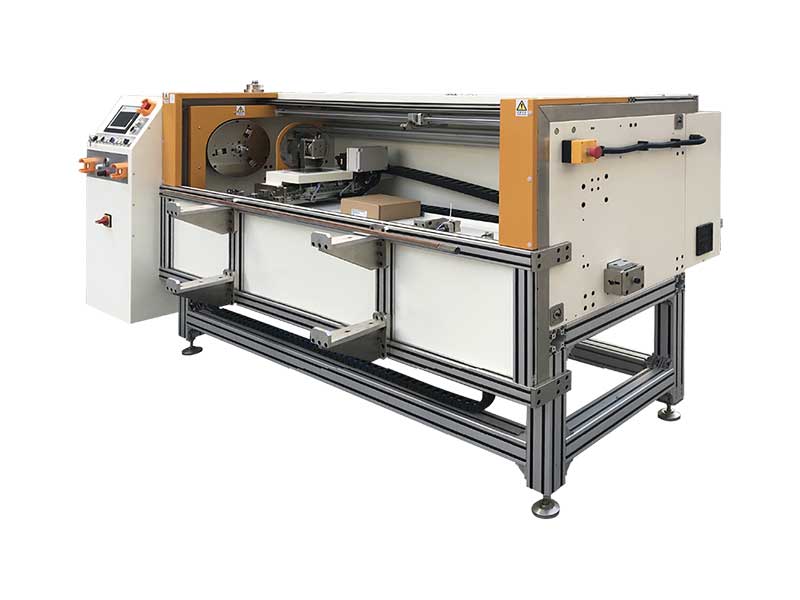 Cortadora automática de rollos de papel de aluminio






