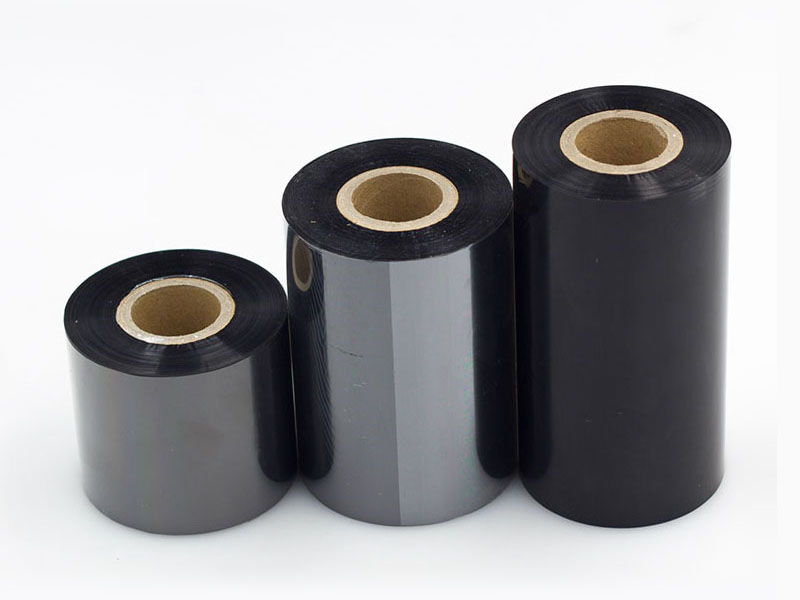
Las cintas de transferencia térmica constan de una película base de PET de tan solo unas pocas micras de espesor, una capa de tinta y un recubrimiento de soporte. Su corte y rebobinado son procesos complejos. La precisión del corte determina directamente la suavidad de la cinta en la impresora, si los bordes rayan el cabezal de impresión y la nitidez de la imagen del código de barras. En la práctica industrial, el estándar para un corte de alta precisión suele basarse en una tolerancia de ancho de ±0,1 mm y una desviación de la cara final de ±0,5 mm. Sin embargo, lograr esta precisión no se consigue mejorando un solo componente, sino que es el resultado de un acoplamiento preciso entre la tensión, la mecánica, las herramientas y el sistema de centrado.
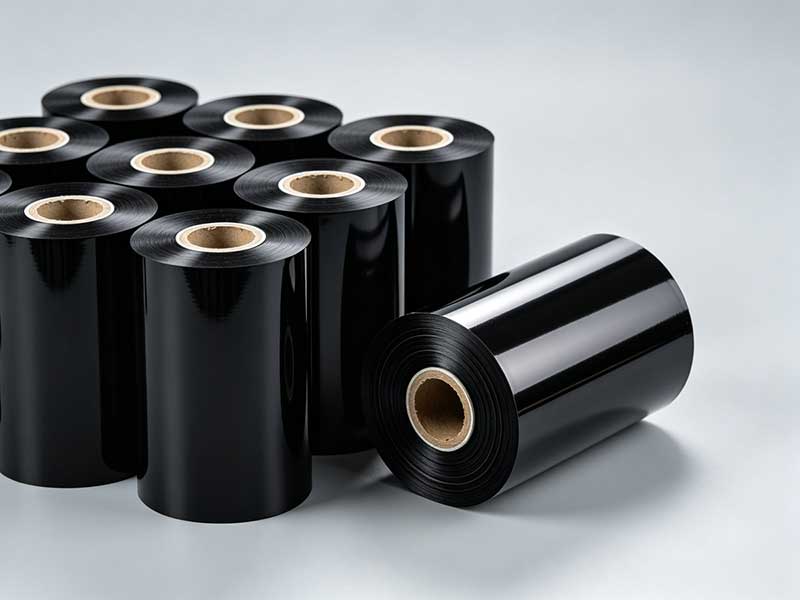
El control de la tensión es el principio fundamental para la precisión del corte. El sustrato de la cinta es extremadamente delgado y sensible al estiramiento; cuando la tensión es demasiado alta, la película base de PET sufre elongación plástica, lo que provoca microfisuras en la capa de tinta. Durante su uso, el producto final muestra desprendimiento de polvo y contaminación del cabezal de impresión. Si la tensión es demasiado baja, el bobinado se afloja, el aire entre capas no puede ser expulsado y la cara final se vuelve inestable. Un desafío más sutil reside en el control de la conicidad: a medida que aumenta el diámetro del bobinado, si la tensión no disminuye según la curva preestablecida, la capa exterior se comprimirá hacia adentro, formando una capa escalonada con forma de "núcleo de margarita". Las normas de aceptación suelen exigir que las fluctuaciones de tensión durante la aceleración y la desaceleración se controlen dentro de ±1,5 %, y la función de conicidad debe garantizar que la bobina del producto final presente un gradiente razonable desde el eje hasta el círculo exterior, con un gradiente de "interior duro, exterior blando". En la práctica, el rango de referencia para la tensión de bobinado de las tiras de prueba de cinta de carbono de 10 mm de ancho es de aproximadamente 3 a 5 N, pero los valores específicos deben calibrarse máquina por máquina en función del grosor del sustrato y las características de la tinta.
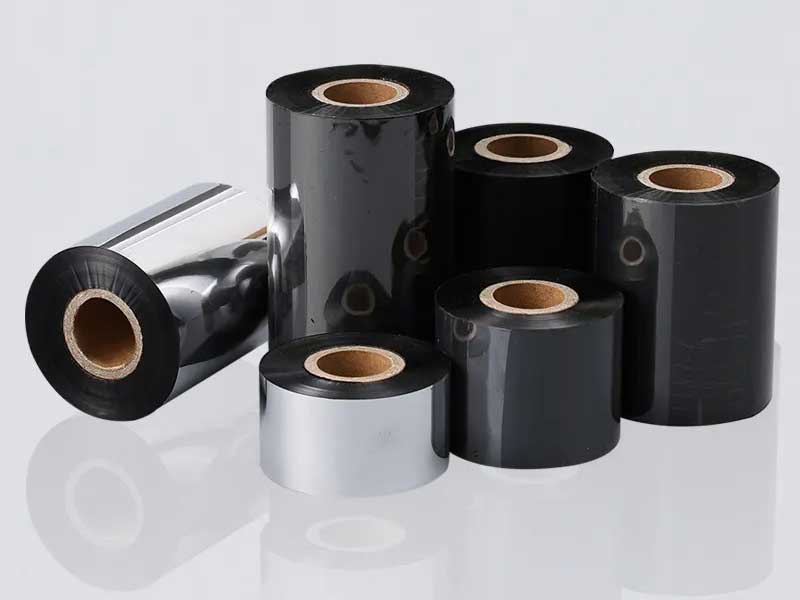
La precisión geométrica mecánica constituye el límite superior físico de la precisión.Durante la aceptación estática, la nivelación del marco debe ser ≤0,1 mm/m, y el error de paralelismo entre el rodillo guía y el husillo debe controlarse dentro de ±0,05 mm; esta métrica no es exigente, porque cualquier ligera falta de paralelismo hará que la cinta soporte fuerzas de componentes laterales durante el funcionamiento. El sistema de alineación solo puede corregir la "desalineación", pero no puede eliminar la causa raíz. La holgura entre el eje de rebobinado y el núcleo es igualmente crítica: cuando la holgura supera los 0,5 mm, el núcleo presenta excentricidad periódica durante la rotación, lo que hace que la cara final oscile regularmente. Incluso si la curva de tensión es perfecta, la uniformidad es imposible. El rodillo de presión a menudo se subestima; cuando la presión en ambos extremos es desigual o el eje no es paralelo al eje de bobinado, se aplica un empuje axial con cada rotación, lo que hace que la cinta se mueva hacia adelante y hacia atrás a lo largo de la dirección del ancho. Utilice galgas de espesores para comprobar la holgura entre los dos extremos del rodillo de presión y el eje de bobinado; El error debe controlarse dentro de 0,05 mm/m, y la dureza del caucho debe ser Shore A de 60 a 70 grados.

El estado de la herramienta y la respuesta de corrección determinan la estabilidad dinámica de la precisión.El solapamiento entre las cuchillas superior e inferior para el corte de cuchillas redondas debe ajustarse con precisión. La separación recomendada del material de la cinta es de 0,01 a 0,03 mm: una separación demasiado grande provoca hendiduras y rebabas, una separación demasiado pequeña también provoca hendiduras y rebabas; una separación demasiado pequeña provoca que el corte falle y forme bordes ondulados. Esta cinta "retorcida" inevitablemente se desviará durante el rebobinado. El peligro de las cuchillas desafiladas es que convierten el "corte" en "apretón", con el corte visible como desgarros y rebabas que raspan el cabezal de impresión como pequeñas hojas de sierra durante la impresión. El sistema de corrección se encarga de la corrección en tiempo real. Después de que el sensor fotoeléctrico o CCD detecta la posición del borde, acciona el actuador para que actúe, con un tiempo de respuesta de ≤0,3 segundos y una precisión controlada dentro de ±1 mm. Es importante tener en cuenta que la lente del sensor de corrección se contamina fácilmente con tóner y falla; mantener la limpieza es una tarea diaria para mantener la precisión.
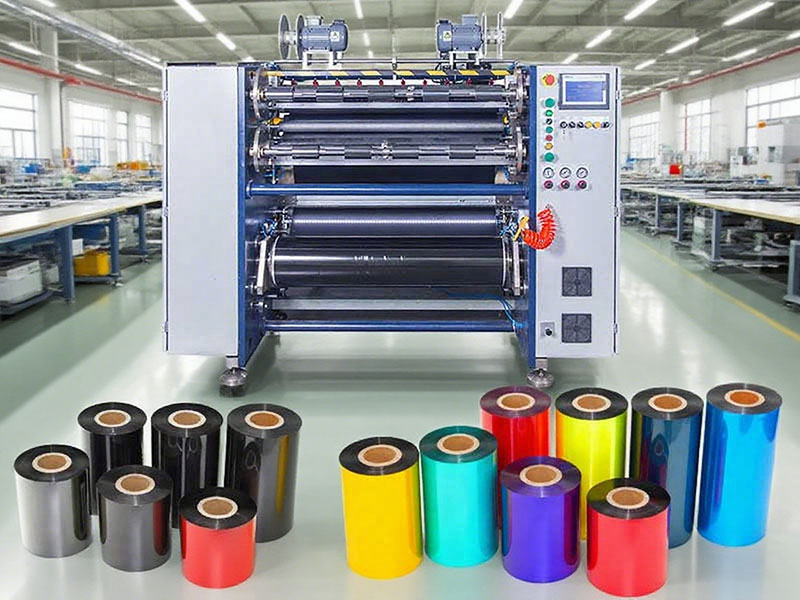
Equilibrar velocidad y precisión es un arte de compromiso.Una mayor velocidad de corte no siempre es mejor. Los datos medidos muestran que, en un gradiente de velocidad de 150 m/min a 550 m/min, la tasa de producto terminado puede caer del 97,2 % al 88,0 %, mientras que en el rango de velocidad media de 250 a 350 m/min, suele ser la "zona dorada" con la tasa de rendimiento más alta. A bajas velocidades, la respuesta del sistema de tensión puede parecer no lineal y la uniformidad de la cara final puede disminuir; a altas velocidades, las vibraciones mecánicas se intensifican, provocando colisiones frecuentes entre la cuchilla y el sustrato, lo que produce bordes dentados. El calor de fricción puede incluso derretir tintas a base de cera de bajo punto de fusión y contaminar el filo de corte. Esto significa que, al buscar la máxima capacidad, la precisión de corte inevitablemente requiere compromisos; un margen de proceso razonable es más valioso que la velocidad más alta sobre papel.
En resumen, el análisis de la precisión del corte de cintas no puede simplificarse a una sola tabla de parámetros. Detrás de una tolerancia de ancho de ± 0,1 mm se esconde el delicado control de películas delgadas a escala micrométrica mediante un circuito cerrado de tensión, el difícil mantenimiento del paralelismo de los rodillos guía bajo deformación térmica y vibración mecánica, la ciencia de los materiales que mantiene las cuchillas afiladas incluso después de cientos de miles de cortes, y la fiabilidad de los sensores de corrección para distinguir continuamente las posiciones de los bordes en entornos polvorientos. Para los procesadores de cintas, establecer un "registro de parámetros" para cada equipo, registrando el rango de tensión, el ciclo de desgaste de la herramienta y las condiciones ambientales de temperatura y humedad para diferentes lotes de rollos madre, es mucho más útil que confiar ciegamente en una sola afirmación de "alta precisión". La precisión del corte nunca es algo que se compra; se ajusta y se mantiene.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



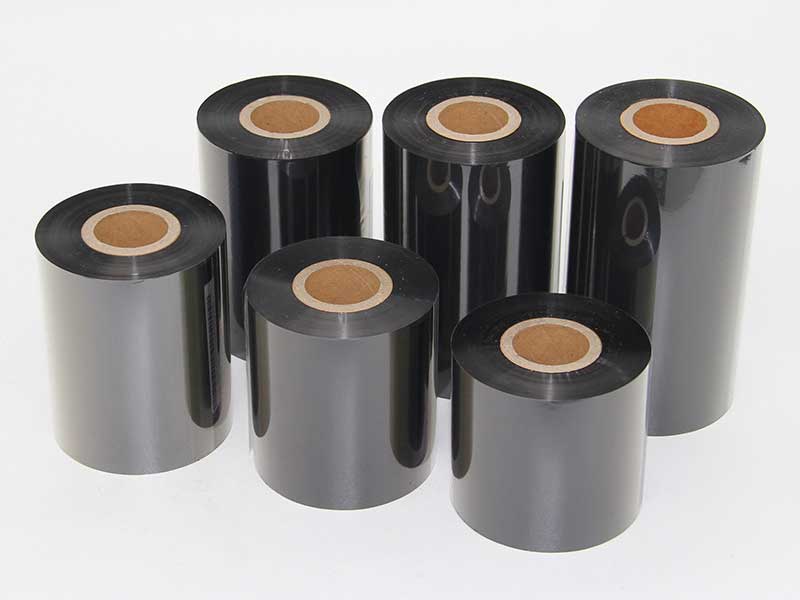
 Máquina cortadora de cinta
 Máquina cortadora de cinta de código de barras
 Cortadora de cinta de transferencia térmica semiautomática RSDS5 PLUS
 Cortadora automática de cinta de transferencia térmica RSDS8 H PLUS
 Cortadora automática de cinta de transferencia térmica RSDS6 PLUS
 Rebobinador de cinta para impresión de tarjetas
 Cortadora de cinta de transferencia térmica semiautomática RSDS1 PLUS
 Cortadora de cinta para impresión de tarjetas






