Al comprar máquinas de corte y rebobinado de cinta, es muy probable que las especificaciones de la tabla de parámetros, como la "velocidad máxima" y el "precio mínimo", resulten engañosas. Un dispositivo con una velocidad nominal de 500 metros por minuto puede presentar irregularidades en los extremos o deformación por tracción a 200 metros por minuto si el control de tensión es inadecuado, y su eficiencia real es muy inferior a la de una máquina que funciona de forma estable a 250 metros por minuto. El grosor total de la cinta suele ser de tan solo 4,5 a 20 micras, e incluso pequeñas desviaciones durante el proceso de corte pueden provocar directamente el desgaste del cabezal de impresión, el desgaste de la cinta o incluso el descarte de lotes completos. La clave para la selección no reside en comprar la "mejor" o la "más barata", sino en encontrar la que mejor se ajuste a las características del material, la estructura del pedido y los costes operativos a largo plazo.

Prioriza la precisión: este es un principio fundamental e innegociable.
La precisión del corte es la principal medida del rendimiento del equipo y determina directamente si la cinta terminada se puede introducir sin problemas en la máquina. La clasificación de precisión en la industria es generalmente clara: el error para equipos estándar es de aproximadamente ±0,5 mm, mientras que los modelos de alta precisión pueden alcanzar ±0,1 mm o incluso ±0,05 mm. Si su negocio se dedica a la fabricación de etiquetas electrónicas de precisión, etiquetas médicas o impresión de códigos de barras de alta resolución, ±0,1 mm es el umbral mínimo; si solo se fabrican etiquetas logísticas convencionales, ±0,3~0,5 mm es aceptable, pero se deben utilizar como referencia las muestras de corte reales, no los valores teóricos de la tabla de parámetros.
Aún más oculta que la tolerancia de ancho es la pulcritud del bobinado. La desviación de la cara final debe controlarse dentro de ±1 mm, y los equipos de alta gama pueden alcanzar ±0,5 mm. La cara final que muestra una "boca acampanada", bordes dentados o pliegues internos casi siempre indica sistemas inadecuados de control y corrección de tensión. El sustrato de la cinta es extremadamente delgado, y la tensión representa más del 50 % del impacto en la planitud del bobinado. Una tensión excesiva puede causar daños por tracción en la película base de PET, lo que facilita el desprendimiento de polvo durante la impresión; si la tensión es demasiado baja, la cinta se arruga y pueden aparecer líneas blancas o hendiduras en la impresión. Por lo tanto, un sistema de control de tensión de bucle cerrado totalmente automático es una configuración imprescindible al seleccionar un sistema. Utiliza sensores para proporcionar retroalimentación en tiempo real y ajustar la tensión en cada etapa de bobinado, tracción y rebobinado, en lugar de depender de configuraciones de bucle abierto.
La elección del carrete es igualmente crucial. Si el equipo solo cuenta con un eje de expansión de gas estándar, al enrollar varias bobinas simultáneamente, la diferencia en el diámetro de las mismas impedirá ajustar la tensión de forma independiente, lo que provocará problemas como tensión irregular en el interior o en el exterior. Los ejes deslizantes (especialmente los neumáticos) permiten que cada unidad de bobinado controle el par de torsión de forma independiente, ajustándose en tiempo real según los cambios en el diámetro del carrete, lo que los convierte en una opción esencial para producir cintas de alta calidad con diversas especificaciones.
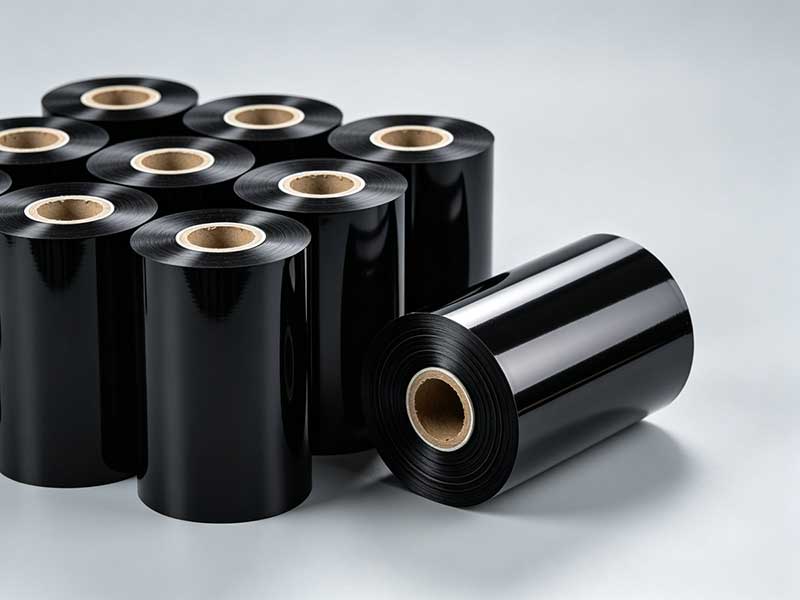
Seleccione el tipo de herramienta y la velocidad en función del material, no del valor nominal.
El material de la cinta determina el método de corte. Las cintas a base de cera y de materiales mixtos son relativamente insensibles a la tensión mecánica; el corte con cuchilla circular (tipo tijera) es suficiente y la calidad del corte se mantiene relativamente estable a altas velocidades. Las cintas a base de resina son duras y quebradizas, y se deforman fácilmente bajo tensión. Además de requerir un control de baja tensión, la resistencia al desgaste de la herramienta es fundamental. Los insertos de acero de tungsteno o con recubrimiento cerámico son más adecuados para estos casos. Para cintas ultrafinas con espesores inferiores a 5 micras, el corte por contacto mecánico es muy propenso a fallar por tracción. El corte láser ofrece ventajas evidentes en el corte sin contacto, pero el costo del equipo es significativamente mayor y debe sopesarse según el posicionamiento del producto.
En cuanto a la velocidad, los rangos comunes son: modelo económico de baja velocidad de 50 a 100 m/min, modelo general de velocidad media de 150 a 250 m/min y modelo de producción de alta velocidad de 300 a 500 m/min. Sin embargo, hay un hecho que se suele pasar por alto: las cintas a base de resina tienen recubrimientos más duros y, por lo general, necesitan operar a una velocidad entre un 20 % y un 30 % menor que las cintas a base de cera para garantizar la calidad del corte. Si su producto principal son las cintas a base de resina, un dispositivo con una velocidad nominal de 400 metros por minuto puede tener una velocidad útil real de entre 280 y 320 metros por minuto. Al seleccionar los modelos, se debería exigir a los fabricantes que utilicen su barra conductora para realizar pruebas de corte in situ, centrándose en la calidad del borde con las especificaciones más estrictas y en la estabilidad de la tensión durante los arranques y paradas a alta velocidad; estos dos factores reflejan mejor el verdadero nivel del equipo que las velocidades máximas.
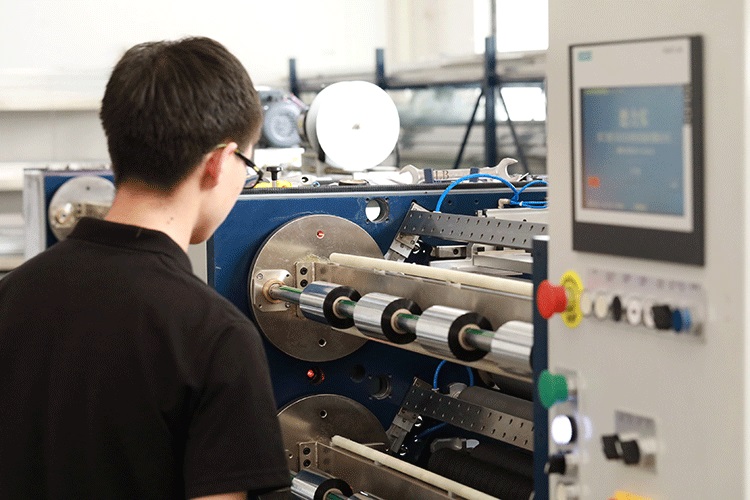
Capacidad de cambio flexible: Costes ocultos en la era de los pedidos de lotes pequeños
La estructura de pedidos del mercado de cintas de carbono se está fragmentando, y las múltiples especificaciones y los lotes pequeños se están convirtiendo en la norma. Los cambios de modelo de las máquinas de corte tradicionales requieren el movimiento manual del portaherramientas y el ajuste manual de los parámetros de tensión, lo que lleva decenas de minutos o incluso más. Los pedidos pequeños pueden fácilmente perder beneficios debido al tiempo de cambio. Equipado con un portaherramientas independiente accionado por servomotores y un sistema de gestión de formulación, el sistema completa automáticamente el posicionamiento de la cuchilla y el ajuste de la tensión después de que los operadores introduzcan las nuevas especificaciones en la pantalla táctil, reduciendo el tiempo de cambio a tan solo unos minutos o incluso decenas de segundos. La diferencia de precio en el momento de la adquisición del equipo puede no ser significativa, pero su impacto en la eficiencia operativa diaria es sostenible.
Además, los sistemas de corrección no deben considerarse opcionales. Las cintas son propensas a la desviación lateral a altas velocidades. Los sensores fotoeléctricos o ultrasónicos CCD detectan la posición de los bordes en tiempo real y ajustan automáticamente la trayectoria de la cinta, constituyendo una infraestructura esencial para garantizar una precisión de corte estable. Para cintas fabricadas con sustratos transparentes o semitransparentes, la corrección ultrasónica es más adecuada que la fotoeléctrica.
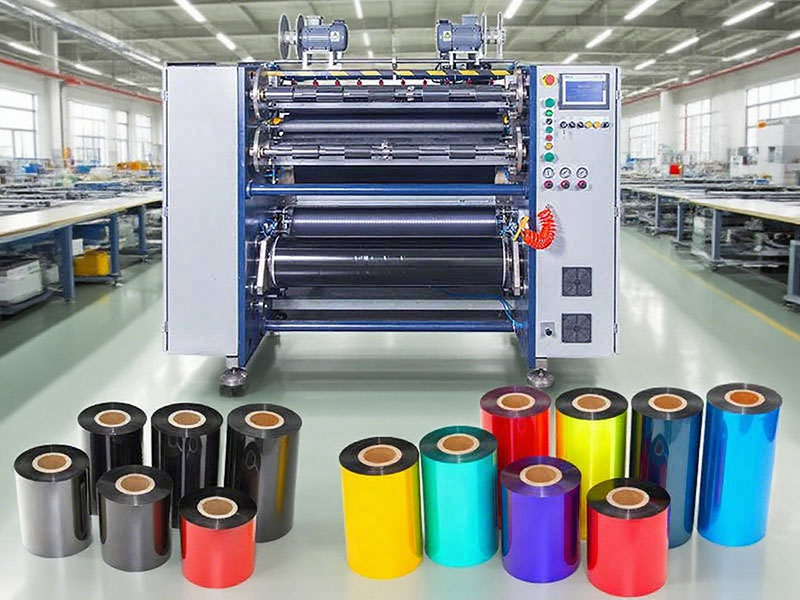
Evaluación del fabricante y corte de prueba: la última línea de defensa
La elección de marcas para los componentes principales de las máquinas de corte longitudinal de cinta (rodamientos, guías y motores) refleja el compromiso del fabricante con el mantenimiento de la precisión a largo plazo. Desde las guías de THK, NSK e INA hasta los motores de Mitsubishi, Panasonic y Siemens, estos detalles mostrarán diferencias tras años de funcionamiento. El grosor del bastidor es igualmente importante: el hierro fundido de alta resistencia o el acero grueso absorben eficazmente las vibraciones durante el corte, mientras que los bastidores delgados tienden a resonar a altas velocidades, acelerando la pérdida de precisión.
Pero, en última instancia, todas las evaluaciones de parámetros y configuraciones se reducen a pruebas de corte in situ. Lleve el rollo maestro de cinta que usa habitualmente y solicite al fabricante que corte las cintas con las especificaciones más estrechas y más anchas en el modelo objetivo. Compruebe la nitidez de los extremos de las muestras de prueba, la presencia de rebabas en los bordes y la uniformidad del bobinado. Si las condiciones lo permiten, deje que el equipo funcione de forma continua durante un tiempo a velocidades cercanas a su programa de producción diario, observando las fluctuaciones de tensión y las correcciones necesarias. Este paso no puede sustituirse por ninguna hoja de especificaciones ni promesa de venta.
En cuanto al precio, las máquinas de corte y rebobinado de cinta de gama media a alta que se encuentran en el mercado tienen precios que oscilan entre decenas de miles y más de cien mil yuanes, dependiendo del ancho, el grado de automatización y la configuración de tensión. Sin embargo, lo que más importa al tomar decisiones es el costo total del ciclo de vida: consumo de energía, frecuencia de reemplazo de las piezas de desgaste, tiempo de cambio y tasas de desperdicio por falta de precisión. Un dispositivo que cuesta 20 000 yuanes, pero con una tasa de desperdicio anual un punto porcentual menor, suele tener un período de recuperación de la inversión más corto de lo esperado.
En definitiva, elegir una rebobinadora de cintas es una cuestión de compatibilidad. Combinar equipos de alta precisión con líneas de producción de resina de baja velocidad resulta ineficiente, mientras que utilizar equipos económicos conlleva riesgos para la producción de etiquetas electrónicas de precisión. Defina claramente sus materiales principales, los requisitos de precisión y la estructura del pedido, y concentre su presupuesto en el control de tensión y las bobinas de rebobinado: dos configuraciones básicas que no se pueden añadir posteriormente a bajo coste. El resto se puede ajustar según sea necesario; ese es el enfoque pragmático para la toma de decisiones.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Máquina cortadora de cinta
 Máquina cortadora de cinta de código de barras
 Cortadora de cinta de transferencia térmica semiautomática RSDS5 PLUS
 Cortadora automática de cinta de transferencia térmica RSDS8 H PLUS
 Cortadora automática de cinta de transferencia térmica RSDS6 PLUS
 Cortadora de cinta de transferencia térmica semiautomática RSDS1 PLUS
 Rebobinador de cinta para impresión de tarjetas
 Cortadora de cinta para impresión de tarjetas






