El corte de cintas de transferencia térmica parece sencillo sobre el papel: se toma un rollo jumbo ancho, se corta en rollos estrechos y se envían a los fabricantes de impresoras o convertidores. En la práctica, es el paso final y más crítico en la producción de cintas. Una cortadora inadecuada para el material, los requisitos de precisión o el perfil del pedido producirá bordes ásperos que dañarán los cabezales de impresión, desviaciones de ancho que causarán desalineación de la impresión y defectos relacionados con la tensión que solo se manifiestan cuando la cinta llega al usuario final.
Esta guía está dirigida a fabricantes de cintas, convertidores y distribuidores que estén evaluando la compra de una máquina cortadora en 2026. Cubre las especificaciones realmente importantes, las configuraciones de hardware que distinguen las máquinas fiables de las problemáticas y los pasos de evaluación que protegen su inversión.
Empieza con tu material, no con la máquina.
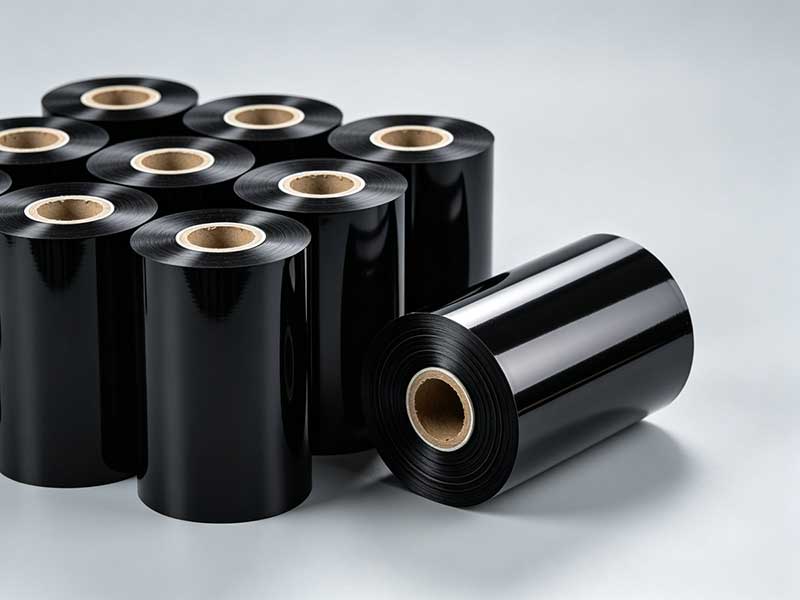
El error más común al comprar una máquina es compararla antes de definir el perfil del material. Los sustratos de cinta de transferencia térmica tienen un espesor total que oscila entre 4,5 y 20 micras, pero la composición química del recubrimiento cambia por completo la configuración de la cortadora.
Cintas a base de ceraSon relativamente blandos y toleran velocidades de corte más altas y ajustes de tensión menos estrictos. Predominan en aplicaciones comerciales de gran volumen y representan la gama de productos más económica.
Cintas a base de resinaTienen recubrimientos más duros y menor tenacidad. Por lo general, requieren velocidades entre un 20 % y un 30 % inferiores a las de las cintas de cera y exigen un control de tensión más preciso. Si las cintas de resina representan una parte importante de su mezcla, una máquina optimizada exclusivamente para el rendimiento con cera le decepcionará.
Híbridos de cera y resinaSe sitúan entre estos extremos y se utilizan ampliamente cuando se necesita una resistencia adicional a la abrasión o a los productos químicos, más allá de la que proporciona la cera pura.
El grosor es tan importante como la composición química. Las películas estándar tienen un grosor de entre 4 y 20 micras, pero los sustratos de menos de 5 micras son especialmente sensibles a las fluctuaciones de tensión. Si su cartera de productos incluye películas especiales ultrafinas junto con cintas comerciales estándar, priorice los equipos con un rango de tensión amplio y bien controlado, en lugar de una máquina optimizada para un solo tipo de material.
Antes de contactar con cualquier proveedor, documente su cartera de productos actual y prevista. Las respuestas le ayudarán a determinar si necesita una plataforma robusta y versátil o una plataforma especializada de precisión.
Precisión en el corte: El umbral de calidad que no puede transigir
La precisión del corte determina la uniformidad del ancho y la calidad de los bordes. Una precisión insuficiente produce bordes rebabados que pueden dañar los cabezales de impresión y desviaciones de ancho que provocan la desalineación de la cinta durante la impresión a alta velocidad.
Los niveles de precisión de la industria se dividen aproximadamente de la siguiente manera:
| Nivel de precisión | Rango de tolerancia | Aplicaciones típicas |
| Economía | ±0,3–0,5 mm | Etiquetas comerciales y logísticas convencionales |
| Alta precisión | ±0,1 mm | Etiquetas electrónicas de precisión, trazabilidad farmacéutica |
| Precisión ultra alta | ±0,05 mm o más ajustado | Etiquetas médicas, códigos de barras de alta resolución, cintas ultradelgadas |
Para la mayoría de la producción comercial de cintas, una tolerancia de ±0,1 mm es razonable. Si presta servicios a clientes de los sectores médico, electrónico o de segmentos ultradelgados, la capacidad de ±0,05 mm es indispensable.
El paso crítico de la evaluación es realizar pruebas de corte con su propio material. Las tablas de parámetros reflejan las condiciones ideales en una sala de demostración. Su rollo maestro refleja la realidad. Solicite al fabricante que procese su cinta a velocidad de producción y, a continuación, mida la desviación del ancho en al menos diez rollos consecutivos con un calibrador. Inspeccione los bordes cortados con aumento para detectar rebabas, delaminación del recubrimiento o daños por calor.
Control de tensión: La especificación que determina todo lo demás
Las fuentes del sector describen sistemáticamente el control de la tensión como la clave del corte de cintas, y con razón. El control de la tensión influye en más del 50 % en la planitud del bobinado y la calidad del rollo.
La película base de PET en la cinta de transferencia térmica es extremadamente delgada y se comporta elásticamente bajo carga. Una tensión excesiva estira y deforma el sustrato, provocando microfisuras en la capa de tinta que desprenden polvo y contaminan los cabezales de impresión. Una tensión insuficiente produce rollos sueltos y arrugados que generan líneas blancas o hendiduras durante la impresión. Una tensión desigual provoca el efecto telescópico, la desalineación del núcleo y el temido defecto del "núcleo margarita", donde las capas internas se aplastan por la presión de bobinado externa.
Qué buscarSistema de control de tensión de circuito cerrado totalmente automático que combina un PLC con servomotores. Esta configuración monitoriza y ajusta la tensión en tiempo real durante las etapas de desenrollado, tracción y rebobinado, manteniendo las fluctuaciones dentro de ±2% del valor establecido o incluso más ajustadas. El control tradicional de circuito abierto (ajuste manual mediante embrague de partículas magnéticas) puede presentar desviaciones de ±10% y no puede compensar los cambios de tensión que se producen al aumentar el diámetro del rollo.
La tensión del cono es igualmente importante.A medida que aumenta el diámetro de rebobinado, el sistema debe disminuir automáticamente la tensión para mantener una estructura con el interior rígido y el exterior más flexible. Sin control de conicidad, los rollos terminados de gran diámetro pueden sufrir deformaciones internas, transferencia de tinta o deformación del sustrato, problemas que solo se manifiestan tras el almacenamiento y el transporte.
Si su producción incluye sustratos delgados de menos de 5 micras, verifique que el rango de tensión de la máquina sea lo suficientemente bajo y que el sistema de control responda con la suficiente rapidez para gestionar aceleraciones y desaceleraciones bruscas. Una máquina que mantiene bien la tensión en estado estacionario, pero que oscila durante los cambios de velocidad, producirá rollos inconsistentes durante todo el turno.
La pulcritud del bobinado y el hardware que lo produce.
La precisión del bobinado es el indicador más visible de la calidad de la cortadora, y la especificación que con mayor frecuencia se pasa por alto durante la compra. La desviación de la cara final debe controlarse dentro de ±1 mm para la producción estándar, mientras que los equipos de alta gama alcanzan ±0,5 mm.
¿Cómo se ve un bobinado deficiente? Un perfil acampanado donde un borde del rollo sobresale del otro. Bordes dentados donde las vueltas individuales sobresalen de forma irregular. Arrugas internas que aparecen como pliegues radiales al desenrollar el rollo. Cualquiera de estos defectos provocará roturas de la cinta o atascos en la impresora durante el uso, generando quejas que se atribuirán al departamento de corte.
Los ejes deslizantes son esenciales para la producción con múltiples especificaciones.Cada estación de bobinado cuenta con un anillo colector independiente que ajusta el par de torsión según el diámetro del rodillo, manteniendo una dureza uniforme desde el núcleo hasta la superficie. Los ejes colectores neumáticos ofrecen mayor precisión de control que las versiones mecánicas y justifican la inversión adicional si se cambian las especificaciones con frecuencia o se utilizan varios rodillos estrechos simultáneamente.
Guía web activaEl uso de sensores fotoeléctricos o ultrasónicos es otro elemento de hardware indispensable. El sistema monitoriza la posición del borde en tiempo real y ajusta los rodillos para evitar la desviación lateral. Sin una corrección activa, incluso una banda bien tensada se desviará gradualmente, produciendo rollos que a simple vista parecen aceptables, pero que no superan la inspección de anchura en el control de calidad de entrada del cliente.
Velocidad de corte: Adapte la producción a las realidades del material.
La velocidad máxima nominal es la especificación más publicitada, pero la menos relevante si se considera de forma aislada. Una máquina que anuncia una velocidad de 450 m/min, pero que debe funcionar a 200 m/min para mantener una calidad aceptable con las cintas de resina, en realidad es una máquina de 200 m/min.
Un marco práctico para la evaluación de la velocidad:
| Clase de velocidad | Rango | Apropiado para |
| Nivel de entrada | 50–100 m/min | Lotes pequeños, cambios frecuentes en los pedidos, pruebas de mercado. |
| Caballo de batalla comercial | 150–250 m/min | La mayoría de los pedidos estándar de cera y resina de cera |
| Producción de alto volumen | 300–500 m/min | Producción continua de grandes lotes con automatización |
Las cintas de resina funcionarán a la velocidad mínima de cualquier máquina. Las cintas de cera pueden funcionar a mayor velocidad. Cuando un proveedor indique una velocidad máxima, pregunte bajo qué condiciones de material y tensión se alcanzó dicha velocidad. Luego, realice pruebas con su propia cinta a esa velocidad y evalúe el control de arranque y parada, la precisión del bobinado durante la aceleración y el manejo de los empalmes.
Para los convertidores con perfiles de pedidos diversos, la velocidad de cambio es más importante que la velocidad máxima. Una máquina que tarda 30 minutos en cambiar de un ancho a otro pierde más tiempo productivo que una máquina más lenta que cambia en tres minutos. Los sistemas de posicionamiento automático de cuchillas, las recetas de corte programables y los ejes de liberación rápida influyen directamente en la capacidad efectiva.
Automatización e inteligencia: ¿Qué merece la pena pagar en 2026?
El mercado de máquinas cortadoras para 2026 ofrece una amplia gama de opciones, desde unidades mecánicas semiautomáticas hasta sistemas totalmente automáticos con capacidades de gemelo digital. No todas las características justifican su costo, pero varias mejoras en la automatización ofrecen beneficios tangibles.
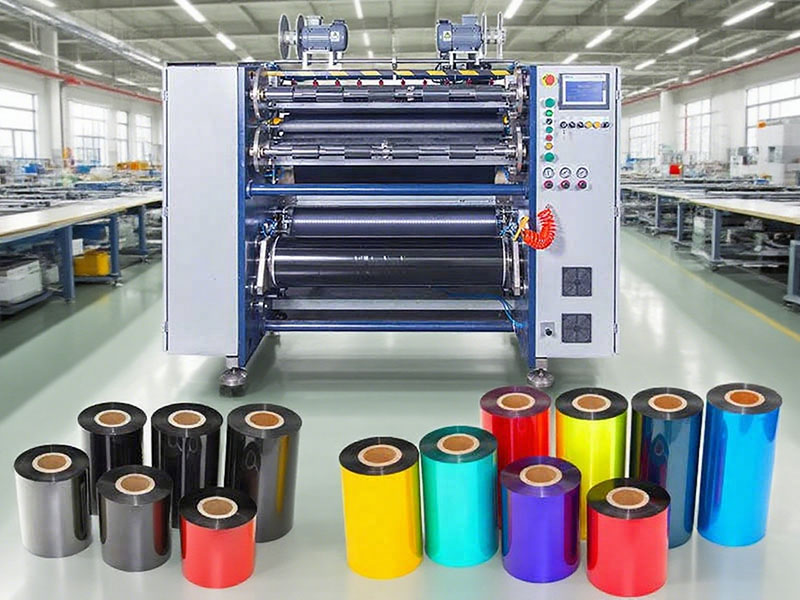
Ajuste automático de la cuchillaElimina los errores de posicionamiento manual de las herramientas y reduce el tiempo de cambio de decenas de minutos a menos de tres minutos en máquinas bien equipadas. Para operaciones que manejan múltiples anchos estrechos por turno, esto se amortiza rápidamente.
Rebobinado de torreta y transferencia de corte automáticaPermite la producción continua sin interrupciones para retirar los rollos terminados. Esto es valioso para productos estándar de gran volumen, pero menos crítico para entornos de producción bajo pedido donde predominan los cambios de pedidos.
inspección por visión artificialSe está consolidando como una herramienta de control de calidad. Las cámaras monitorizan los bordes cortados en tiempo real, detectando rebabas, daños en el recubrimiento o desviaciones de ancho en el momento en que se producen, en lugar de después de que se haya fabricado un rollo completo. Para los clientes de los sectores médico y electrónico que exigen cero defectos, esta capacidad proporciona registros de calidad documentados y detecta los problemas antes de que se conviertan en devoluciones.
Gestión de recetas de procesosPermite a los operarios recuperar configuraciones validadas para pedidos recurrentes. En lugar de depender de la memoria del operario o del método de ensayo y error, la máquina recupera los perfiles de tensión, las rampas de velocidad y las posiciones de las cuchillas de una base de datos. Esto reduce la variabilidad entre turnos y acorta el tiempo de preparación para pedidos repetidos.
¿Qué no merece la pena pagar? La automatización completa sin personal si su perfil de pedidos es de alta variedad y bajo volumen. El coste adicional de la automatización se justifica mejor cuando se cuenta con una producción estable y repetitiva que puede funcionar durante largos periodos sin intervención.
Costo: Calcule el costo total de propiedad, no el precio de compra.
Las máquinas de corte por transferencia térmica abarcan desde unidades básicas hasta sofisticados sistemas de producción. La diferencia de precio entre una máquina económica y una de alta calidad puede ser del 20 al 30 %, pero la diferencia de coste total a lo largo de cinco años puede ser mucho mayor.
La verdadera ecuación de costos es: Precio de compra + costos operativos + mantenimiento + pérdidas por tiempo de inactividad + desperdicio y retrabajo por fallas de calidad.
Una máquina que cuesta un 20 % menos, pero que requiere una recalibración frecuente de la tensión, genera mayores tasas de desperdicio durante los cambios de formato y sufre fallas en los componentes que detienen la producción, consumirá el ahorro en el primer o segundo año. Los componentes clave (rodamientos, guías, servomotores y el sistema de cuchillas) determinan la fiabilidad a largo plazo. Pregunte sobre las marcas de los componentes y los intervalos de mantenimiento previstos.
El soporte posventa es un coste oculto.Cuando una cortadora se avería, cada hora de inactividad representa una pérdida de producción. Evalúe la capacidad de respuesta del soporte técnico del proveedor, la disponibilidad de repuestos y si ofrece diagnóstico remoto. Un precio de compra ligeramente superior a un proveedor que puede enviar una pieza crítica de un día para otro suele ser la decisión económicamente más acertada.
Lista de verificación para una evaluación práctica
Antes de firmar una orden de compra, complete estos pasos:
1. Haz una prueba de corte con tu material.Traiga rollos maestros que representen sus principales tipos de producto: cera, cera-resina y resina, si corresponde. Trabaje a velocidad de producción. Mida la desviación de ancho e inspeccione los bordes.
2. Verificar el comportamiento de la tensión durante la aceleración.Observe la calidad del rollo a medida que la máquina aumenta la velocidad de baja a alta y viceversa. Las oscilaciones de tensión durante los cambios de velocidad revelan debilidades en el sistema de control que el funcionamiento en estado estacionario oculta.
3. Compruebe que el bobinado sea uniforme en todo el rollo.Inspeccione la alineación de la cara frontal desde el núcleo hasta la superficie. Busque deformaciones en forma de campana, de sierra o arrugas internas. Mida la desviación de la cara frontal en varios puntos.
4. Tiempo de cambio de prueba.Mide el tiempo que tarda en cambiarse de un ancho a otro. Si utilizas varias especificaciones a diario, este valor es más importante que la especificación de velocidad.
5. Confirmar la configuración del eje deslizante y la guía de la banda.Verifique que la máquina tenga el hardware necesario para manejar sus especificaciones más estrechas y más anchas con una calidad aceptable.
6. Revisar el sistema de controlSolicita una demostración del ajuste de la tensión de conicidad y la gestión de recetas. Una máquina que requiere que un ingeniero ajuste los parámetros para cada pedido no es realmente programable.
7. Habla con los clientes actuales.Solicita referencias en tu región o segmento de producto. Pregunta sobre la fiabilidad, la capacidad de respuesta del servicio de asistencia y si la máquina cumple con la precisión especificada en la producción diaria, y no solo en las demostraciones.
El mercado de cintas de transferencia térmica sigue exigiendo tolerancias más estrictas, sustratos más delgados y una calidad más uniforme a medida que aumentan las resoluciones de impresión y se expanden las aplicaciones a los sectores médico, electrónico y de etiquetado especializado. Una máquina de corte longitudinal adquirida en 2026 debería tener capacidad suficiente para satisfacer requisitos que aún no figuran en su lista de pedidos. El proceso de evaluación aquí descrito requiere tiempo, pero es mucho menos costoso que descubrir las limitaciones de una máquina una vez instalada en su planta de producción.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano





 Máquina cortadora de cinta de código de barras
 Cortadora de cinta de transferencia térmica semiautomática RSDS5 PLUS
 Cortadora automática de cinta de transferencia térmica RSDS8 H PLUS
 Cortadora automática de cinta de transferencia térmica RSDS6 PLUS
 Cortadora de película solar
 Cortadora de cinta de transferencia térmica semiautomática RSDS1 PLUS
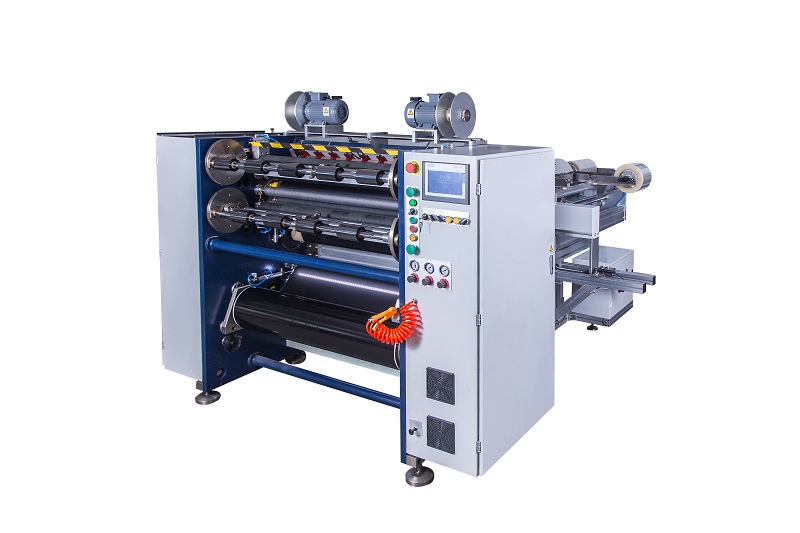 Cortadora de cinta de transferencia térmica semiautomática RSDS2 PLUS
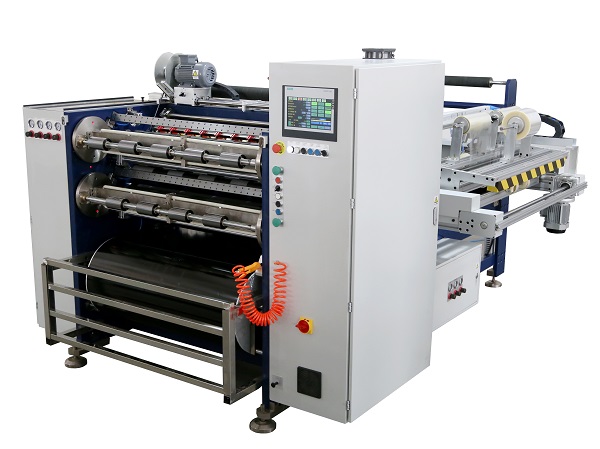 Cortadora automática de cinta de transferencia térmica RSDS8 PLUS






