En teoría, la máquina cortadora de cintas de transferencia térmica es sencilla: se toma un rollo jumbo ancho, se corta en rollos finos y se envían a los usuarios de impresoras. En la práctica, la máquina elegida determina si las cintas terminadas funcionan correctamente en impresoras de alta velocidad o si, por el contrario, generan quejas por roturas, desalineación de impresión y daños en los cabezales de impresión. Con sustratos de cinta ahora tan finos como 4,5 micras, seleccionar una cortadora no se trata solo de comparar precios o velocidades máximas. Requiere que la máquina se ajuste a la combinación de materiales, los requisitos de precisión y el volumen de producción.
Esta guía repasa los parámetros importantes, las especificaciones que pueden inducir a error y los pasos prácticos que distinguen una buena inversión de una lección costosa.
Empieza con tu material, no con la máquina.
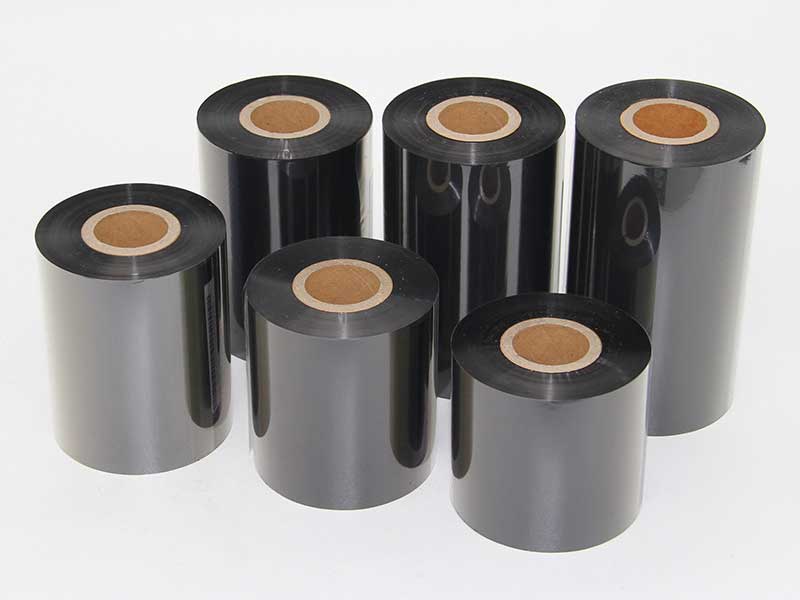
El tipo de cinta que se procesa con mayor frecuencia debe ser el factor determinante en cada decisión de especificación. Las cintas a base de cera son relativamente blandas y toleran velocidades de corte más altas y ajustes de tensión menos estrictos. Las cintas a base de resina, con sus recubrimientos más duros y menor tenacidad, generalmente requieren velocidades entre un 20 % y un 30 % inferiores a las de las cintas de cera y exigen un control de tensión más preciso. Las cintas híbridas de cera y resina se sitúan entre estos dos extremos.
El grosor es igualmente importante. Las películas de cinta de transferencia térmica estándar tienen un grosor de entre 4 y 20 micras, pero los sustratos de menos de 5 micras son especialmente sensibles a las fluctuaciones de tensión. Si su gama de productos incluye películas especiales ultrafinas junto con cintas comerciales estándar, priorice los equipos con un rango de tensión amplio y bien controlado, en lugar de una máquina optimizada para un solo tipo de material.
Este enfoque centrado en el material tiene una consecuencia comercial directa. Una máquina con una velocidad nominal de 400 m/min puede ser perfectamente capaz de procesar su cinta de resina a 280 m/min. Pero si su actividad principal es la conversión de cintas de resina y paga un precio elevado por un modelo de alta velocidad que no puede aprovechar al máximo, ese capital adicional no se traduce en una productividad proporcional.
Precisión de corte: El umbral de calidad
La precisión del corte determina la uniformidad del ancho y la calidad de los bordes. Ambos factores afectan directamente al rendimiento de la cinta en la impresora. Las rebabas o los bordes ásperos pueden dañar los cabezales de impresión, mientras que las desviaciones de ancho provocan el desplazamiento de la impresión o la desalineación de la cinta durante la impresión a alta velocidad.
Los niveles de precisión de la industria se dividen aproximadamente de la siguiente manera:
| Grado de precisión | Rango de tolerancia | Aplicaciones típicas |
| Estándar | ±0,3–0,5 mm | Etiquetas comerciales, logística, almacenamiento |
| Alta precisión | ±0,1 mm | Electrónica, trazabilidad farmacéutica, industria en general |
| Precisión ultra alta | ±0,05 mm o más ajustado | Etiquetas médicas, códigos de barras de alta resolución, cintas ultradelgadas de menos de 10 mm. |
Al evaluar las afirmaciones sobre la precisión, solicite al fabricante que realice una prueba de corte con su propio rollo maestro de cinta. Mida la desviación del ancho con un calibrador en al menos diez rollos consecutivos e inspeccione los bordes cortados para detectar rebabas o delaminación del recubrimiento. Las tablas de parámetros reflejan las condiciones ideales de laboratorio; su material refleja la realidad.
El hardware que garantiza la precisión es tan importante como la hoja de especificaciones. Entre los componentes clave se incluyen un eje de herramienta con una desviación radial inferior a 0,01 mm, cuchillas de calidad de proveedores reconocidos y un sistema de corrección de la posición del borde. La corrección mediante visión CCD es adecuada para materiales transparentes o semitransparentes, mientras que los sensores ultrasónicos funcionan mejor con cintas opacas. Sin un sistema de corrección funcional, la tolerancia de ancho es un valor teórico, no una realidad de producción.
Control de tensión: El núcleo operativo
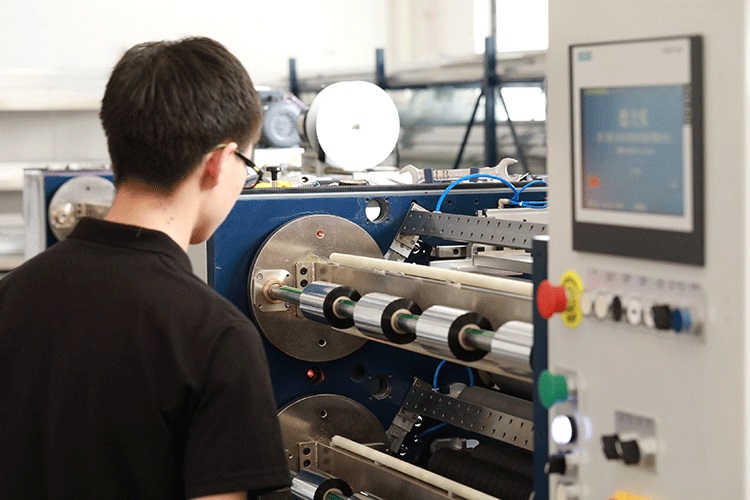
El control de la tensión se considera el factor más importante en el corte de cintas. La película base de PET es extremadamente delgada y se comporta elásticamente bajo carga. Una tensión excesiva estira y deforma el sustrato, provocando el agrietamiento de la capa de tinta y el desprendimiento de polvo que contamina los cabezales de impresión. Una tensión insuficiente produce rollos sueltos y arrugados que generan líneas blancas o hendiduras durante la impresión. Una tensión desigual provoca el efecto telescópico o la desalineación del núcleo.
Para una producción centrada en la calidad, priorice un sistema de control de tensión de circuito cerrado totalmente automático, que normalmente combina un PLC con servomotores. Esta configuración supervisa y ajusta la tensión en tiempo real durante las etapas de desenrollado, tracción y rebobinado, manteniendo las fluctuaciones dentro de ±2 % del valor establecido. Para sustratos delgados, busque sistemas que incorporen tensión cónica (tensión que disminuye dinámicamente a medida que aumenta el diámetro de rebobinado) para evitar la deformación interna y el defecto de "tensado por dentro, flojo por fuera".
En el proceso de rebobinado, los ejes deslizantes son esenciales para la producción con múltiples especificaciones. Cada estación de bobinado cuenta con un anillo deslizante independiente que ajusta el par a medida que cambia el diámetro del rollo, manteniendo una dureza uniforme desde el núcleo hasta la superficie. Los ejes deslizantes neumáticos ofrecen una mayor precisión de control que las versiones mecánicas y justifican la inversión adicional si se cambian las especificaciones con frecuencia.
Velocidad de corte: Adapte la producción a las realidades del material.
La velocidad máxima nominal es la especificación más publicitada, pero la menos relevante por sí sola. Lo que importa es la velocidad estable y repetible que su máquina puede mantener con los materiales que utiliza habitualmente.
Como marco de referencia:
| Clase de velocidad | Rango | Lo mejor para |
| Economía a baja velocidad | 50–100 m/min | Producción en lotes pequeños y con gran variedad de productos. |
| Universal de velocidad media | 150–250 m/min | La mayoría de los pedidos comerciales |
| Producción de alta velocidad | 300–500 m/min | Producción continua de gran volumen |
Cuando un fabricante indique una velocidad máxima, pregunte bajo qué condiciones de material y tensión se alcanzó dicha velocidad. Luego, realice pruebas con su propia cinta a esa velocidad y evalúe el control de arranque y parada, la precisión del bobinado y si la máquina mantiene la estabilidad de la tensión sin intervención del operario. Una unidad que anuncia una velocidad de 450 m/min pero requiere ajustes constantes de tensión es menos productiva que una máquina de 250 m/min que funciona sin supervisión.
Nivel de automatización y eficiencia en el cambio de formato
La automatización impacta directamente en los costos laborales, la velocidad de cambio de formato y los índices de desperdicio. El mercado ofrece tres grandes niveles. Las máquinas semiautomáticas requieren posicionamiento manual de la cuchilla y carga del núcleo, lo que las hace adecuadas para operaciones con una variedad limitada de productos y menores costos laborales. Los modelos totalmente automáticos manejan el ajuste de la cuchilla, la aplicación de la guía y la cola, el rebobinado de la torreta y el corte transversal sin intervención del operador.
Para las fábricas que se enfrentan a cambios frecuentes en los pedidos y a ciclos de producción fragmentados, la capacidad de cambio rápido de formato es fundamental. Un sistema de control con memoria de parámetros puede almacenar recetas de corte completas para diferentes anchos de cinta y materiales, lo que permite un cambio de formato con un solo toque. Esto reduce la dependencia de operarios experimentados y acorta el tiempo de inactividad entre lotes. Si su cartera de pedidos incluye varios productos de ancho reducido, el ajuste automático de la cuchilla puede reducir el tiempo de preparación de minutos a segundos, eliminando además los errores de posicionamiento manual.
Lo que la hoja de especificaciones no te dirá
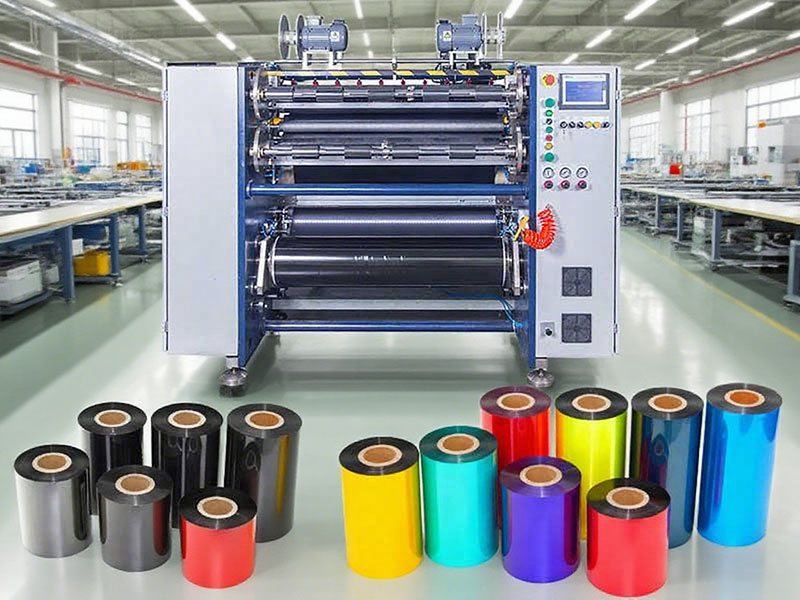
Existen varios factores cruciales que rara vez aparecen en los materiales promocionales, pero que afectan directamente a la satisfacción a largo plazo.
Rigidez del marcoDetermina si una máquina mantiene su precisión tras años de funcionamiento. Los robustos bastidores de hierro fundido o acero de alta resistencia absorben las vibraciones y preservan la alineación. Las marcas de los rodamientos de la transmisión, las guías lineales y los servomotores reflejan el compromiso del fabricante con la durabilidad.
Tipo de hoja y diseño del soporteDeben coincidir con el material. Las cuchillas cuadradas (tipo navaja) son adecuadas para cintas de menos de 70 micras y ofrecen mayor precisión y uniformidad en los bordes. Las cuchillas redondas (tipo tijera) son ideales para materiales más gruesos de más de 100 micras y cintas con soporte de papel, con mayor durabilidad. Los soportes magnéticos permiten cambios rápidos de ancho sin herramientas, una ventaja práctica para operaciones con múltiples especificaciones.
Manejo de residuos de bordesafecta al rendimiento del material y a la limpieza. Una unidad de rebobinado de residuos accionada por servomotor mantiene una tensión constante en los bordes recortados, evitando enredos y reduciendo el tiempo de inactividad.
Superficie y servicios públicosson fáciles de pasar por alto. Confirme el tamaño de la máquina en relación con el espacio disponible y verifique los requisitos de energía (monofásica o trifásica) y las especificaciones de suministro neumático antes de la instalación.
La versión de prueba: Su debida diligencia más importante
Ninguna ficha técnica sustituye a una prueba de corte con su propio material. Antes de realizar cualquier compra, insista en probar el rollo de cinta en la máquina en condiciones similares a las de su entorno de producción.
Evalúe tres aspectos durante la prueba. Primero, mida la uniformidad del ancho en al menos diez rollos terminados consecutivos con un calibrador. Segundo, inspeccione los bordes cortados con aumento para detectar rebabas, delaminación del recubrimiento o irregularidades. Tercero, examine los rollos enrollados para comprobar la uniformidad de la cara final; busque deformaciones telescópicas, en forma de campana o arrugas internas que indiquen problemas de control de tensión.
Si el fabricante no puede realizar una prueba con su material, eso ya es informativo. Un proveedor que confía en su equipo agradecerá la prueba.
Adaptando la máquina a su modelo de negocio
La máquina de corte adecuada depende de la posición de su fábrica en la cadena de valor.
Pequeños convertidores y proveedores de servicios de impresiónCon capital limitado y pedidos variados pero de bajo volumen, se debe priorizar una máquina fiable de velocidad media con un control de tensión sólido y capacidad de cambio rápido. La velocidad máxima es menos importante que la calidad constante y la minimización de residuos.
Fabricantes de cintas especialesLa producción de productos de ancho reducido o a base de resina para aplicaciones electrónicas, médicas o de códigos de barras de alta resolución requiere equipos de alta precisión con control de tensión de circuito cerrado, tensión de conicidad y sistemas de corrección. La inversión en una precisión de ±0,05 mm se amortiza gracias a la reducción de las quejas de los clientes y las reclamaciones por daños en el cabezal de impresión.
Convertidores de cinta de alto volumenLas empresas que abastecen a los mercados de etiquetas de productos básicos deberían evaluar las máquinas de producción totalmente automáticas con rebobinado de torreta y manejo integrado de la guía y el final del rollo. El ahorro en costos laborales y el funcionamiento continuo justifican la mayor inversión de capital cuando los volúmenes son suficientes.
El denominador común de los tres perfiles es este: elija la máquina que mejor se adapte a su producción real, no la que tenga el folleto más impresionante. Su cinta, sus pedidos y sus operarios determinarán si la inversión le reporta beneficios o si, por el contrario, genera tiempos de inactividad. Pruebe antes de comprar y deje que la prueba de corte sea decisiva.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Máquina cortadora de cinta de código de barras
 Cortadora de cinta de transferencia térmica semiautomática RSDS5 PLUS
 Cortadora automática de cinta de transferencia térmica RSDS8 H PLUS
 Cortadora automática de cinta de transferencia térmica RSDS6 PLUS
 Cortadora de película solar
 Cortadora de cinta de transferencia térmica semiautomática RSDS1 PLUS
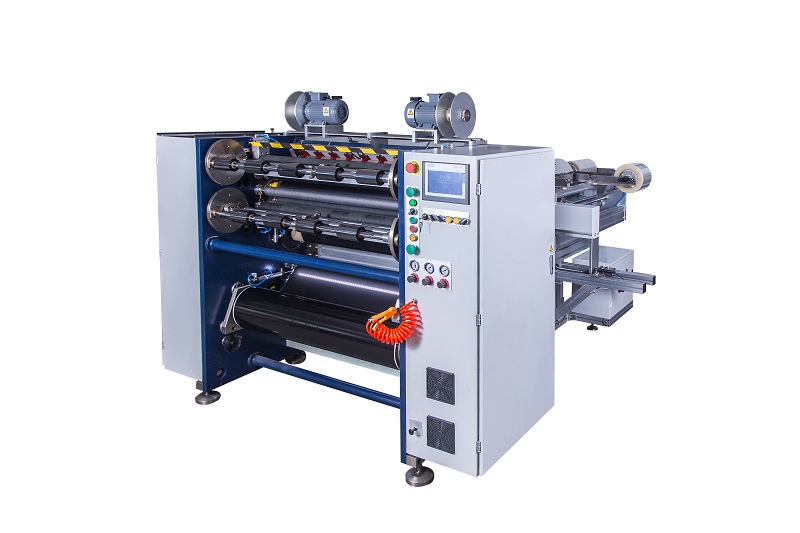 Cortadora de cinta de transferencia térmica semiautomática RSDS2 PLUS
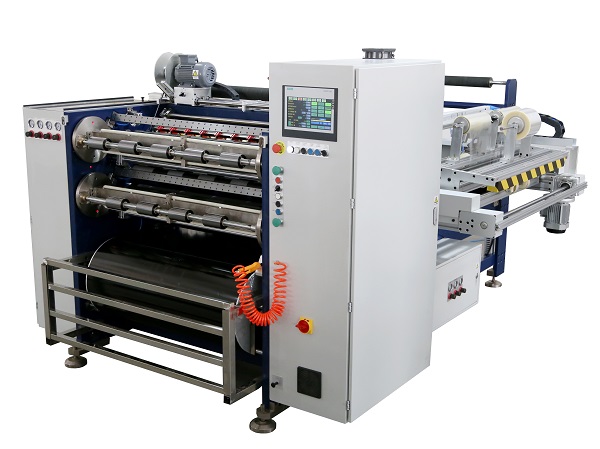 Cortadora automática de cinta de transferencia térmica RSDS8 PLUS






