El mayor riesgo al comprar una máquina cortadora de cinta no radica en si el equipo puede girar, sino en si la cinta cortada se puede utilizar después del giro. Muchas empresas solo descubren superficies de corte irregulares, rebabas excesivas y tensión inestable una vez que el equipo llega y comienza la producción. En este punto, las dificultades con los proveedores no solo los vuelven pasivos, sino que también provocan pérdidas por paradas de producción.
Un conjunto de estándares de aceptación vinculantes busca cuantificar claramente el límite entre lo "utilizable" y lo "no utilizable" antes del envío o la producción. A continuación, resumimos los indicadores clave de aceptación para las máquinas de corte de cinta desde cuatro perspectivas: precisión estática, rendimiento dinámico, calidad del producto terminado y funcionamiento continuo.
1. ¿Por qué es importante la inspección de fábrica?
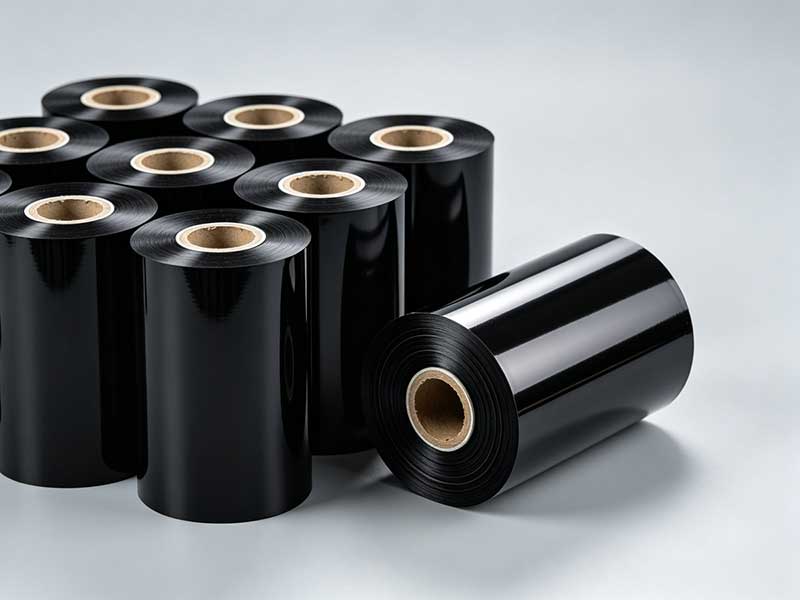
El corte de la cinta es el paso final crítico en la producción de cintas de transferencia térmica. La calidad del corte afecta directamente la suavidad de la cinta terminada en la impresora, si los bordes dañarán el cabezal de impresión y la consistencia de la calidad de impresión. Tolerancias de ancho excesivas, desviaciones de serpentina excesivas en los extremos y rebabas en los bordes pueden quedar expuestas durante el uso por parte de los clientes.
Por lo tanto, la lógica fundamental de la aceptación es: no realice en su propio taller pruebas que deban completarse en el taller del proveedor. Llevar su propio rollo maestro y realizar las mediciones de los indicadores clave antes de salir de la fábrica es el método de control de riesgos de menor costo.
2. Precisión geométrica estática: término básico
La precisión física cuando el equipo está apagado determina el límite superior de la precisión de corte. Si el bastidor está desnivelado o los rodillos guía no son paralelos, por muy bueno que sea el control dinámico, es difícil compensarlo.
La nivelación del bastidor debe controlarse a ≤0,1 mm/m. Esto es fundamental para garantizar que no se produzcan deformaciones en la estructura de la máquina y también influye en la uniformidad de la fuerza aplicada a cada rodillo guía.
El paralelismo entre el rodillo guía y el husillo es un indicador clave, y el error debe controlarse dentro de ±0,05 mm. La desalineación de los rodillos guía es la causa física de la desviación de la cinta; el sistema de corrección solo puede corregir la desviación, no eliminar la causa raíz.
También es necesario verificar la precisión de contacto del portaherramientas. El engranaje de las cuchillas superior e inferior debe ser uniforme, sin variaciones en la separación, y el corte debe estar libre de rebabas. Para el corte con cuchillas circulares, la superposición de las cuchillas suele ajustarse entre el 10 % y el 20 % del espesor de la cinta; para el corte con cuchillas planas, la separación debe ajustarse con precisión según el espesor del material.
3. Precisión de corte dinámico: Rendimiento principal
Este es el paso más crítico para la aceptación, ya que determina directamente si el producto terminado se puede utilizar para la impresión de códigos de barras de alta gama.
La tolerancia en el ancho de corte es el indicador principal. El estándar de alta precisión de la industria es de ±0,1 mm. Por ejemplo, para una cinta de 110 mm de ancho, la medida debe estar entre 109,9 mm y 110,1 mm. Para los grados comerciales habituales, el límite puede ser de ±0,3 a 0,5 mm, pero si los clientes objetivo trabajan con etiquetas electrónicas de precisión, trazabilidad farmacéutica o campos similares, ±0,1 mm es el límite mínimo.
La desviación en zigzag (desfase en la cara final) refleja la uniformidad del bobinado. El desfase en cualquier punto de la cara final del rollo terminado debe mantenerse dentro de ±0,5 mm. Una desviación excesiva suele indicar defectos en el sistema de control o corrección de la tensión.
La calidad de los bordes requiere inspección visual. Los bordes de corte no deben presentar rebabas, bordes blancos (desprendimiento del recubrimiento) ni contaminación por polvo de carbón. Durante la aceptación, puede observar con una lupa de 10 aumentos o comprobar directamente la calidad de impresión con una tarjeta negra. Las cintas con rebabas excesivas pueden rayar el cabezal de impresión durante la impresión, provocando pérdidas que superan con creces el valor intrínseco de la cinta.
4. Sistema de control de tensión: El "corazón" del equipo.
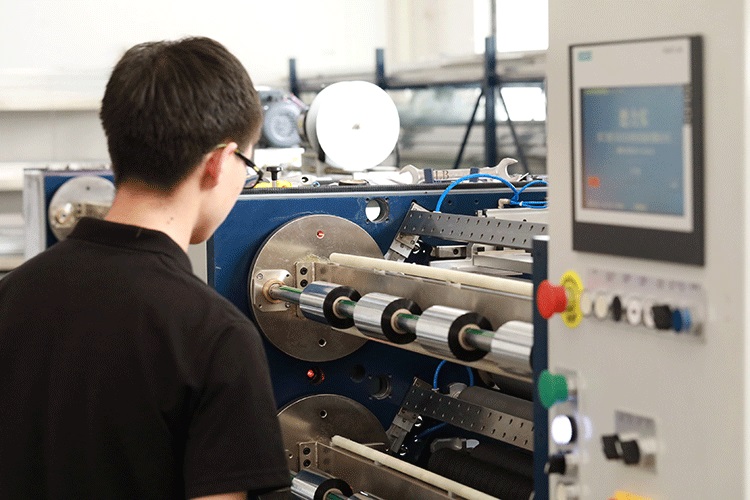
El sustrato de la cinta es una película de PET con un espesor de tan solo 4,5 a 20 μm, extremadamente sensible a la tensión. Las fluctuaciones excesivas de tensión pueden provocar, en el mejor de los casos, una tensión inconsistente en el rollo, o en casos graves, estiramiento, deformación y desprendimiento de polvo.
El rango de fluctuaciones de tensión es un indicador clave para la aceptación cuantitativa. Durante la aceleración y la desaceleración, las fluctuaciones entre el valor de tensión establecido y el valor real deben mantenerse dentro de un margen de ±1,5 % a ±2 %. Esto requiere que el equipo cuente con un sistema de control de tensión de lazo cerrado totalmente automático, en lugar de un simple control de lazo abierto o semicerrado.
Es necesario verificar la función de control de conicidad. La conicidad gradual provoca que el rollo terminado se ablande progresivamente desde el diámetro exterior hasta el interior, evitando que la cinta interna se comprima o que el anillo exterior colapse. Durante la aceptación, observe si el gradiente de dureza del rollo terminado es adecuado.
La respuesta ante una parada de emergencia es igualmente crucial. Al frenar bruscamente a alta velocidad, la cinta no debe aflojarse ni romperse. Los equipos de alta calidad deben frenar de forma instantánea y sincrónica, manteniendo el diafragma tenso en lugar de estirarlo.
5. Sistema de corrección y bobinado
La velocidad de respuesta de corrección debe ser ≤ 0,3 s. Si la cinta se desvía manualmente de su guía, el sensor de corrección debe responder rápidamente y retraerla. La precisión de la corrección se controla normalmente a ±1 mm.
La rectitud del bobinado está directamente relacionada con la corrección y la tensión. Cuando la desviación del extremo supera ±1 mm, la cinta es propensa a desalinearse o a doblarse durante la impresión posterior al desenrollado.

6. Pruebas de operación continua: Verificación de confiabilidad
Un único corte de prueba exitoso no garantiza la fiabilidad del equipo. Las pruebas de funcionamiento continuo son una "carrera de resistencia" para verificar la estabilidad.
Se recomienda realizar una operación de carga continua durante 8 a 24 horas para simular los ritmos de producción reales. Los criterios incluyen: ausencia de tiempos de inactividad no planificados durante dicho período (como fallas de equipos, alarmas de sobrecarga, etc.); el aumento de temperatura del cojinete del husillo y del motor no debe exceder la temperatura ambiente de +15 °C; y un nivel de ruido de funcionamiento ≤75 dB(A), sin ruidos irregulares.
7. Preparativos previos a la aceptación
La eficacia de la aceptación depende en gran medida de la preparación del trabajo. Es fundamental llevar consigo un rollo maestro propio: no menos de 2000 metros de materiales representativos. Los parámetros que muestran los proveedores con "materiales ideales" pueden no ser aplicables a sus materiales reales.
Es igualmente importante verificar la lista de configuración. Confirme con el contrato que las marcas del servomotor, los rodamientos, las palas y el sistema de control sean compatibles. Las diferencias de marca en los componentes principales se manifiestan significativamente a largo plazo en términos de precisión y tasas de fallos.
Las condiciones ambientales deben simular lo más fielmente posible las del taller real, con una temperatura de 20 ± 5 °C y una humedad del 40 % al 60 % para minimizar la interferencia de los factores ambientales en los resultados de las pruebas.
Conclusión
Los criterios de aceptación para las máquinas de corte de cinta se resumen en un principio sencillo: utilice sus propios materiales y corte los productos terminados en el taller del proveedor, siempre que cumpla con sus expectativas. La tolerancia de ±0,1 mm en la tabla de parámetros y la tolerancia medida de ±0,1 mm son dos cosas distintas; esta última es la que cuenta. Solo implementando estos indicadores uno por uno se puede evitar que el equipo funcione con defectos y reducir la ineficiencia en la producción posterior.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Máquina cortadora de cinta
 Máquina cortadora de cinta de código de barras
 Cortadora de cinta de transferencia térmica semiautomática RSDS5 PLUS
 Cortadora automática de cinta de transferencia térmica RSDS8 H PLUS
 Cortadora automática de cinta de transferencia térmica RSDS6 PLUS
 Cortadora de cinta de transferencia térmica semiautomática RSDS1 PLUS
 Rebobinador de cinta para impresión de tarjetas
 Cortadora de cinta de transferencia térmica semiautomática RSDS2 PLUS






