En la cadena de producción de cintas de transferencia térmica, el corte es el "punto de control de calidad final". Si se elige la máquina de corte adecuada, el producto final tendrá bordes limpios, un movimiento suave de la cinta y una impresión nítida; si se elige incorrectamente, pueden producirse problemas como rebabas, roturas de cinta y bobinado irregular, y en casos graves, incluso pueden dañar los cabezales de impresión de los clientes posteriores.
Ante equipos en el mercado con precios que van desde decenas de miles hasta más de cien mil yuanes, y una deslumbrante variedad de tablas de especificaciones, es muy probable que los compradores caigan en dos trampas: o bien se dejan engañar por la retórica de marketing como "velocidad máxima" o "configuración importada", o bien se pierden entre las complejas especificaciones técnicas.
De hecho, para determinar si una máquina cortadora de cintas es realmente adecuada para usted, no necesita ser un experto en tecnología de corte. Al formular a los proveedores las siguientes siete preguntas, la calidad de las respuestas es mucho más valiosa que los números en la tabla de parámetros.
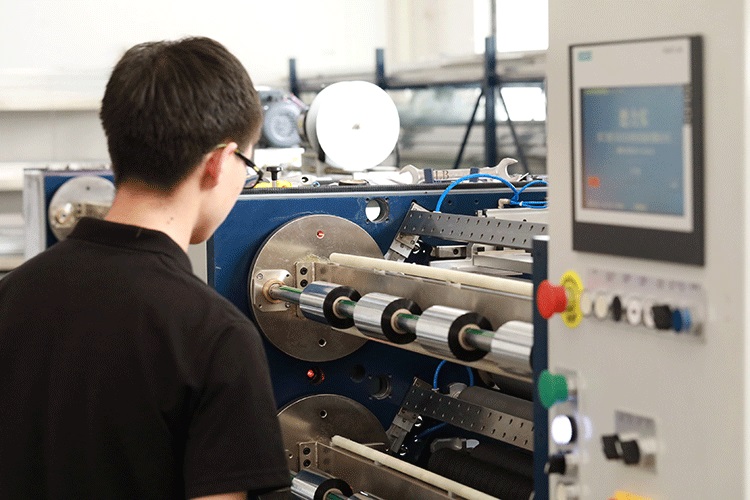
Pregunta 1: Utilizando mi propio carrete de cinta para un corte de prueba, ¿cuál es la precisión de corte real medida?
Este es el aspecto más crítico de todos. El material base de la cinta es una película de PET con un grosor de tan solo 4,5 a 20 micras. El material es extremadamente delgado y sensible a la tensión, por lo que incluso desviaciones a nivel de micras durante el corte pueden provocar rebabas o un ancho irregular en los bordes del producto final.
Los estándares de referencia de la industria son claros: las máquinas de corte convencionales tienen una precisión de aproximadamente ±0,5 mm, mientras que los modelos de alta precisión pueden controlarse con una tolerancia de ±0,1 mm o incluso ±0,05 mm. Sin embargo, los valores teóricos de la tabla de parámetros no se corresponden con los valores reales de producción.
Lo que realmente importa es si el proveedor está dispuesto a realizar pruebas de corte in situ con las especificaciones de cinta que usted utiliza. La dureza y la resistencia del recubrimiento de las cintas a base de cera, de base mixta y de resina difieren significativamente; las cintas a base de resina suelen requerir una velocidad de operación entre un 20 % y un 30 % menor que las cintas a base de cera. Tras la prueba de corte, utilice un calibrador para medir la desviación en el ancho de corte y compruebe que no haya rebabas ni bordes irregulares en la superficie final; esto es más fiable que cualquier publicidad.
Pregunta 2: ¿Cuál es la configuración del sistema de control de tensión? ¿Es de lazo abierto o de lazo cerrado?
En la industria, el control de la tensión se conoce como el "alma" de las máquinas de corte, y esta analogía no es exagerada. La película base de cinta de carbono es extremadamente delgada; si la tensión es ligeramente alta, se estirará y deformará, y después del corte, el ancho se reducirá; si la tensión es ligeramente baja, el material se afloja y se arruga, lo que resulta en una desalineación "en forma de serpiente" en el borde cortado.
Los dispositivos tradicionales controlados por embragues de polvo magnético o discos de fricción mecánicos pueden experimentar fluctuaciones de tensión de hasta ±10%, lo que dificulta el cumplimiento de los requisitos de alta precisión. Las modernas máquinas de corte de alta precisión deben adoptar un sistema de control de tensión de circuito cerrado totalmente automático, que supervise y ajuste la tensión de forma independiente y en tiempo real durante las tres etapas de desenrollado, tracción y rebobinado, con fluctuaciones controladas dentro de ±2% del valor establecido.
Un detalle que a menudo se pasa por alto es si la etapa de bobinado cuenta con una función de ajuste de tensión. Si la tensión se mantiene constante a medida que aumenta el diámetro del bobinado, la presión sobre la capa interna de la cinta de carbono exterior seguirá aumentando, provocando una ligera deformación de la capa interna y una fuerte adhesión de la tinta, formando así un núcleo con forma de crisantemo. Un buen equipo reduce automáticamente la tensión de bobinado a medida que cambia el diámetro de la bobina, garantizando una tensión uniforme tanto en el interior como en el exterior de la bobina terminada.
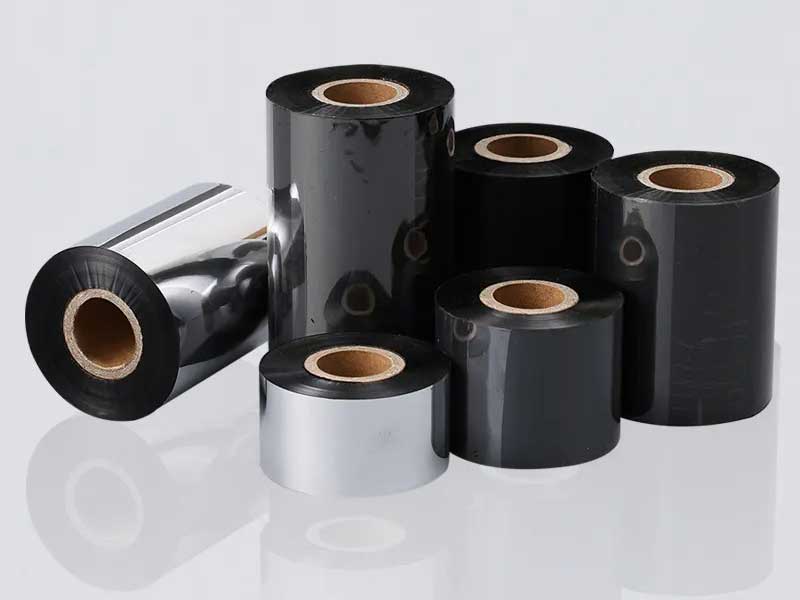
Pregunta 3: ¿El eje de rebobinado es un eje deslizante o un eje de expansión de gas convencional?
Este problema afecta directamente a la calidad del bobinado durante la producción con múltiples especificaciones. Si necesita cortar varios rollos estrechos simultáneamente (lo cual suele ser el caso del corte de cintas), los ejes deslizantes son prácticamente imprescindibles.
Todas las posiciones de bobinado de los ejes de expansión de gas convencionales comparten el mismo par. Cuando los diámetros de cada rodillo difieren ligeramente debido al ancho de corte o a diferencias en el material, pueden surgir problemas como "holgura en el interior y apriete en el exterior", o bobinado irregular. Cada unidad de bobinado del eje deslizante está equipada con un anillo colector independiente que ajusta el par en tiempo real según los cambios en el diámetro del rodillo, garantizando así un apriete uniforme y preciso de cada uno. Los ejes deslizantes neumáticos ofrecen una mayor precisión de control que los mecánicos, lo que los hace especialmente adecuados para entornos de producción con cambios frecuentes en las especificaciones.
Pregunta 4: ¿Cuánto tiempo se tarda en cambiar las especificaciones una vez? ¿Existe una función de gestión de fórmulas?
Actualmente, el mercado de cintas de carbono está experimentando un aumento en los pedidos de lotes pequeños con múltiples especificaciones. Los clientes pueden necesitar hoy docenas de cintas especiales a base de cera y mañana cientos de cintas de bases mixtas de tamaños no estándar. Si un solo cambio de configuración lleva decenas de minutos o incluso más, los pedidos pequeños dejan de ser rentables debido a los largos tiempos de preparación.
Las modernas máquinas de corte flexible deben estar equipadas con torretas portaherramientas independientes accionadas por servomotores y sistemas de gestión de fórmulas. Los operarios introducen los parámetros de ancho de los nuevos pedidos en la pantalla táctil, y el sistema realiza automáticamente el posicionamiento preciso y el ajuste de la tensión de todas las cuchillas, reduciendo el tiempo de cambio de decenas de minutos a tan solo unos minutos o incluso menos.
Además, el equipo debe poder almacenar los parámetros de proceso para cientos o incluso miles de productos. Al producir el mismo pedido nuevamente, basta con recuperar la fórmula, eliminando errores humanos y permitiendo que los nuevos empleados comiencen a trabajar rápidamente.

Pregunta 5: ¿La hoja es cuadrada o redonda? ¿Coincide con el grosor de mi material?
Elegir la forma adecuada de la herramienta es una condición fundamental para la calidad del corte, pero muchos compradores lo pasan por alto. En la industria, se suelen usar 100 micras como referencia.
La cuchilla cuadrada (corte al ras) es adecuada para cintas finas de menos de 70 micras, lo que permite una mayor precisión de corte y bordes más limpios. Las cuchillas circulares (corte a tijera) son más adecuadas para materiales gruesos de más de 100 micras o cintas con soporte de papel, ofreciendo mayor durabilidad y aptitud para la producción en masa.
Si su línea de productos abarca varias especificaciones de espesor, debe confirmar si el equipo permite cambios rápidos de herramienta o si es compatible con dos tipos de herramientas simultáneamente. Además, la desviación radial del eje de la herramienta es un indicador clave: los equipos de alta gama mantienen la desviación dentro de 0,01 mm, y cuanto menor sea la desviación, más limpio será el borde de corte.
Pregunta 6: ¿Puede el dispositivo conectarse a mi sistema MES o ERP?
Esta pregunta puede parecer adelantada a su tiempo, pero para los fabricantes con planes a largo plazo, la respuesta determina la disponibilidad del equipo durante los próximos tres a cinco años.
Las máquinas de corte de cinta de alta gama ya no son solo "equipos de procesamiento", sino nodos clave en los datos de producción. Los modelos con capacidad de comunicación pueden recibir información de pedidos emitida por el MES, ejecutar automáticamente la receta de producción correspondiente y transmitir datos como la producción, la tasa de defectos y el estado del equipo en tiempo real. Para las empresas que buscan la trazabilidad digital de los procesos de producción y una optimización de la planificación, esta capacidad supera con creces las capacidades de procesamiento de la máquina.
Si su empresa aún es pequeña y no necesita integración de sistemas por el momento, al menos confirme si el dispositivo tiene una interfaz de datos reservada. En futuras actualizaciones, un dispositivo aislado se convertirá en un obstáculo para la digitalización.
Pregunta 7: ¿Cuál es la tasa real de defectos que produce este equipo? ¿Existen datos de casos reales?
La última pregunta, y también la más incisiva. Resume las respuestas a las seis preguntas anteriores en un resultado cuantificable.
No preguntes: "¿Cuál es la tasa general de defectos?". En cambio, pregunta: "Entre tus clientes actuales, ¿cuál es la tasa real de defectos para productos con una estructura similar?". Los casos bien documentados son mucho más creíbles que las promesas vagas. Por ejemplo, una empresa de consumibles para códigos de barras en Dongguan redujo la tasa de defectos del 8 % a menos del 0,5 % tras reemplazar equipos de corte de alta precisión, estabilizó la precisión de corte dentro de ±0,1 mm y aumentó la capacidad de producción en más del 40 %.
Otro aspecto destacable es la reducción de la tasa de defectos gracias a la mayor precisión: la exactitud del corte aumenta de ±0,1 mm a ±0,05 mm, y la tasa de defectos puede disminuir del 3 %-5 % a menos del 0,5 %. Para cintas de resina de mayor valor añadido o cintas utilizadas para etiquetas médicas, esta diferencia determina directamente el margen de beneficio del pedido.
Si se comunica con los proveedores mediante estas siete preguntas, es muy probable que en pocas rondas pueda discernir quién "vende equipos" y quién "le ayuda a resolver problemas". Elegir una máquina cortadora de cinta no se trata tanto de seleccionar una máquina, sino de elegir un socio que le ayude a garantizar la calidad.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Máquina cortadora de cinta
 Máquina cortadora de cinta de código de barras
 Cortadora de cinta de transferencia térmica semiautomática RSDS5 PLUS
 Cortadora automática de cinta de transferencia térmica RSDS8 H PLUS
 Cortadora automática de cinta de transferencia térmica RSDS6 PLUS
 Cortadora de cinta de transferencia térmica semiautomática RSDS1 PLUS
 Rebobinador de cinta para impresión de tarjetas
 Cortadora de cinta de transferencia térmica semiautomática RSDS2 PLUS






