El grosor total de las cintas de transferencia térmica suele ser de tan solo 4,5 a 20 micras, y se fabrican laminando una película base de PET ultrafina, un recubrimiento resistente al calor y una capa de tinta. El corte, como paso final antes de que el producto terminado salga de la fábrica, determina directamente si la cinta se puede cargar sin problemas en la máquina y si daña el cabezal de impresión. Ante dispositivos en el mercado que cuestan desde decenas de miles hasta cientos de miles de yuanes, en lugar de abrumarse con tablas de parámetros complicadas, es mejor centrarse en los siguientes cinco indicadores clave.

Parámetro 1: Precisión del corte: la clave de la calidad.
La precisión del corte es el principal indicador para medir el rendimiento del equipo; determina directamente la uniformidad del ancho y la calidad de los bordes de la cinta de carbono terminada. Una precisión insuficiente puede provocar bordes ásperos, deslizamiento de la cinta, roturas durante la impresión e incluso daños en el cabezal de impresión.
Los estándares de precisión de la industria se pueden dividir a grandes rasgos en tres niveles: el grado estándar tiene una precisión de ±0,3~0,5 mm, adecuada para etiquetas comerciales y logísticas convencionales; la clase de alta precisión puede alcanzar ±0,1 mm, adecuada para electrónica de precisión y aplicaciones industriales generales; el nivel de ultra alta precisión se puede controlar dentro de ±0,05 mm, lo que permite su uso en escenarios de alta gama, como etiquetas médicas y cintas ultradelgadas.
Los elementos clave que determinan la precisión residen en el sistema de control de tensión y la rigidez del portaherramientas. Al comprar, no se fíe de los valores teóricos de la tabla de parámetros. Lleve siempre su propio rollo de cinta para realizar pruebas de corte in situ, utilice un calibrador Vernier para medir la desviación entre el ancho de corte y el valor establecido, y compruebe que no haya rebabas en los bordes de la muestra.
Parámetro 2: Control de tensión: el "alma" del dispositivo.
La película base de PET de la cinta es extremadamente delgada y muy sensible a los cambios de tensión. El control de la tensión influye en más del 50 % en la planitud del bobinado, y la industria incluso lo considera el "alma" de las máquinas de corte longitudinal.
Una tensión excesiva provoca el estiramiento y la deformación de la película base, causando microfisuras en la capa de tinta, lo que conlleva el desprendimiento de polvo y líneas blancas durante la impresión. Si la tensión es demasiado baja, la cinta se afloja y se arruga, lo que provoca que la cara del extremo de bobinado parezca "serpentina", lo que fácilmente causa una desalineación del núcleo durante el transporte. Un excelente esquema de control de tensión adopta una zona diferenciada de tres etapas: el área de desenrollado utiliza una tensión decreciente, el área de corte mantiene una tensión constante y el área de bobinado implementa un control de conicidad decreciente, que reduce linealmente la tensión a medida que aumenta el diámetro de la bobina, evitando que la capa exterior se apriete demasiado y aplaste la capa interior, lo que resultaría en un bobinado de "núcleo margarita".
Al realizar la compra, priorice el sistema de control de tensión de circuito cerrado totalmente automático, que utiliza retroalimentación en tiempo real del sensor de tensión y ajuste dinámico mediante algoritmo PID para mantener las fluctuaciones dentro de ±0,5 N. Los controles tradicionales de circuito abierto (como el ajuste manual del embrague de polvo magnético) pueden fluctuar hasta ±10 %, lo que dificulta el control de la deriva de tensión causada por cambios en el diámetro del bobinado.
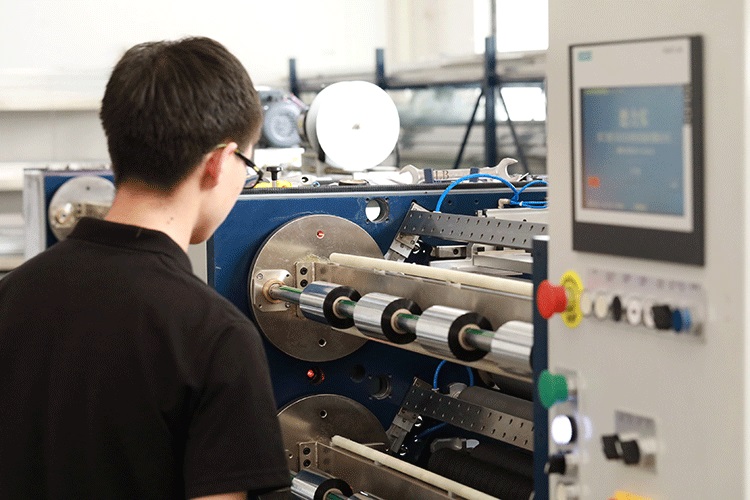
Parámetro 3: Pulcritud del bobinado: el "costo oculto" que a menudo se pasa por alto.
La precisión del bobinado afecta directamente la eficiencia del empaquetado final y la fluidez del movimiento de la cinta en la impresora. Si el extremo de la cinta presenta una forma acampanada, los bordes parecen dentados o aparecen pliegues internos, la causa principal es un control de tensión y una corrección inadecuados, lo que puede provocar fácilmente la rotura de la cinta o un atasco durante la impresión posterior.
Los estándares de control de la industria establecen que la desviación de la cara final debe mantenerse generalmente dentro de ±1 mm, y los equipos de alta gama pueden alcanzar ±0,5 mm. Para lograr este nivel, además del control de tensión de circuito cerrado, la disposición de la bobina es igualmente crucial. El eje deslizante es indispensable para la producción de cintas de alta gama: puede controlar de forma independiente el par para cada unidad de bobinado y ajustarse en tiempo real según los cambios en el diámetro de la bobina, resolviendo eficazmente el problema de "flojo en el interior, apretado en el exterior" o "núcleo del núcleo" al bobinar varios rollos simultáneamente. Los ejes deslizantes neumáticos ofrecen una mayor precisión de control que los mecánicos, lo que los hace especialmente adecuados para escenarios de producción donde los cambios de especificación son frecuentes.
Parámetro 4: Velocidad de corte: una medida de eficiencia, pero cuanto mayor sea, mejor.
La velocidad de corte determina la producción por unidad de tiempo, pero la velocidad máxima nominal suele ser solo un dato de laboratorio. Un dispositivo que se ralentiza o se apaga con frecuencia debido a fluctuaciones de tensión puede, de hecho, producir menos que un modelo estable de velocidad media.
Las clasificaciones de velocidad pueden referirse a los siguientes rangos: tipo económico de baja velocidad de 50 a 100 m/min, adecuado para la producción de lotes pequeños y de múltiples variedades; modelo de uso general de velocidad media de 150 a 250 m/min, que satisface la mayoría de los pedidos comerciales; modelo de producción de alta velocidad de 300 a 500 m/min, adecuado para la producción continua a gran escala.
Es importante tener en cuenta que la velocidad útil real se ve significativamente afectada por el material de la cinta. Las cintas a base de resina tienen recubrimientos más duros y menor tenacidad, por lo que generalmente requieren velocidades entre un 20 % y un 30 % inferiores a las de las cintas a base de cera. Por lo tanto, al evaluar la velocidad, se debe solicitar a los fabricantes que realicen pruebas de corte con sus materiales reales para observar el efecto de control durante las fases de aceleración y desaceleración, en lugar de simplemente fijarse en los valores de la placa de características.

Parámetro 5: Forma de la herramienta y configuración del hardware: la elección correcta es utilizar materiales compatibles.
La selección de la forma de la cuchilla se basa en el grosor del material como referencia. La cuchilla cuadrada (corte de navaja) es adecuada para cortar cintas delgadas de menos de 70 μm, con una alta uniformidad de borde, lo que la convierte en una "especialista" para cintas delgadas; las cuchillas circulares (corte de tijera) son más adecuadas para materiales gruesos de más de 100 μm y cintas con soporte de papel, ofreciendo mayor durabilidad y aptitud para la producción en masa. Las cintas de cera y de base mixta comúnmente utilizadas en la industria logística suelen tener grosores entre 4,5 y 20 μm, y las configuraciones de cuchilla cuadrada a menudo logran un mejor rendimiento de corte.
La estructura y los componentes principales determinan la capacidad del equipo para mantener la precisión a largo plazo. Los bastidores robustos de hierro fundido o acero de alta resistencia absorben eficazmente las vibraciones; las marcas de los rodamientos, rieles y servomotores del sistema de transmisión reflejan directamente el compromiso del fabricante con la calidad. Estos detalles no son evidentes en la etapa inicial de funcionamiento del equipo, pero después de dos o tres años, la tasa de degradación de la precisión se vuelve notablemente diferente.
Estrategia de selección integral: Tómalo como algo personal
Al combinar las características de su propio negocio, pueden definir rápidamente la dirección. Para lotes pequeños, prototipos con múltiples especificaciones o escenarios de pedidos cortos, se da prioridad a la facilidad de cambio de pedido y posiciones de herramientas programables, con velocidades de 100 a 150 m/min y precisión controlada dentro de ±0,3 mm; producción en masa de cintas estándar de gran ancho, centrándose en el funcionamiento continuo de alta velocidad y cortadores automáticos, velocidades superiores a 250 m/min, precisión dentro de ±0,2 mm; las cintas especiales o de resina de alta gama requieren control de baja tensión, tratamiento antiestático y configuración de eje deslizante independiente, con velocidades de 150 a 200 m/min y precisión ± dentro de 0,1 mm.
Un último consejo: por muy atractiva que sea la ficha técnica, la mejor manera de evitar problemas es probar el rollo de cinta en el lugar de trabajo antes de comprarlo. Concéntrese en la calidad de los bordes en las especificaciones más estrechas y más anchas, el rendimiento del bobinado durante arranques y paradas a alta velocidad y la estabilidad durante el funcionamiento continuo a largo plazo.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




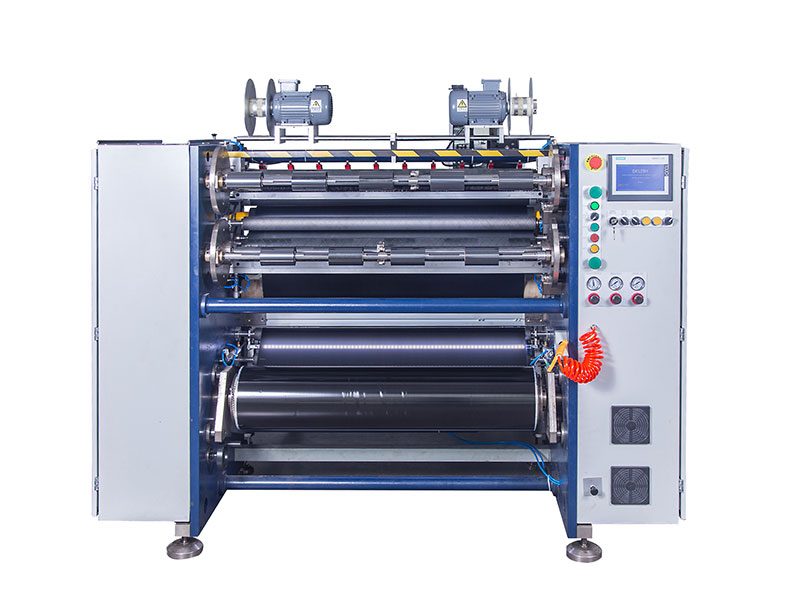 Máquina cortadora de cinta
 Máquina cortadora de cinta de código de barras
 Cortadora de cinta de transferencia térmica semiautomática RSDS5 PLUS
 Cortadora automática de cinta de transferencia térmica RSDS8 H PLUS
 Cortadora automática de cinta de transferencia térmica RSDS6 PLUS
 Cortadora de cinta de transferencia térmica semiautomática RSDS1 PLUS
 Rebobinador de cinta para impresión de tarjetas
 Cortadora de cinta de transferencia térmica semiautomática RSDS2 PLUS






