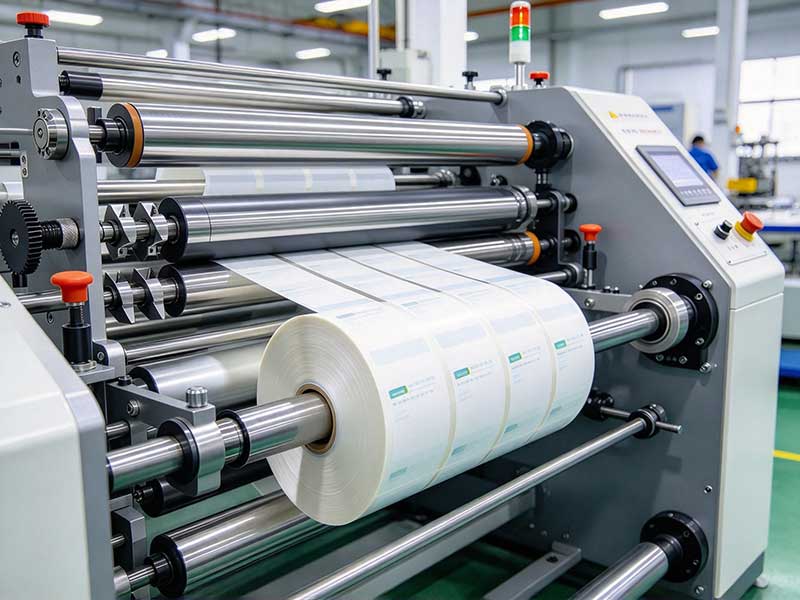
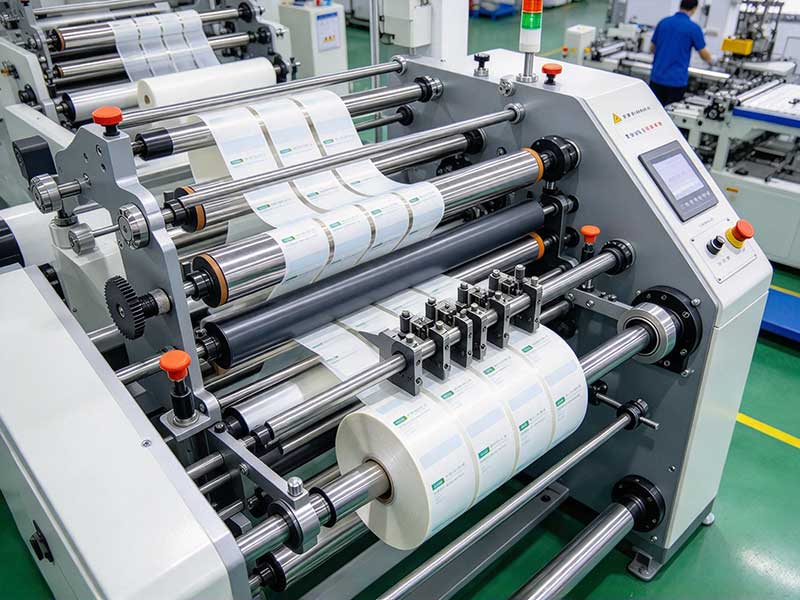
Los extremos de bobinado irregulares son el tipo de desperdicio más común en los talleres de corte. Se manifiestan como un borde saliente en forma de "telescopio" o un patrón ondulado en forma de "rueda de estrella", lo que, en casos graves, provoca directamente que las máquinas de impresión posteriores se desalineen y presenten un registro impreciso. La primera reacción de muchos operarios es sospechar que el eje principal del equipo está desalineado, pero tras una inspección, el 80 % de los problemas residen en los rodillos de presión, la tensión y el laminado del núcleo. Garantizar un bobinado impecable no requiere de misticismo; lo que importa es un control preciso de varias magnitudes físicas clave.
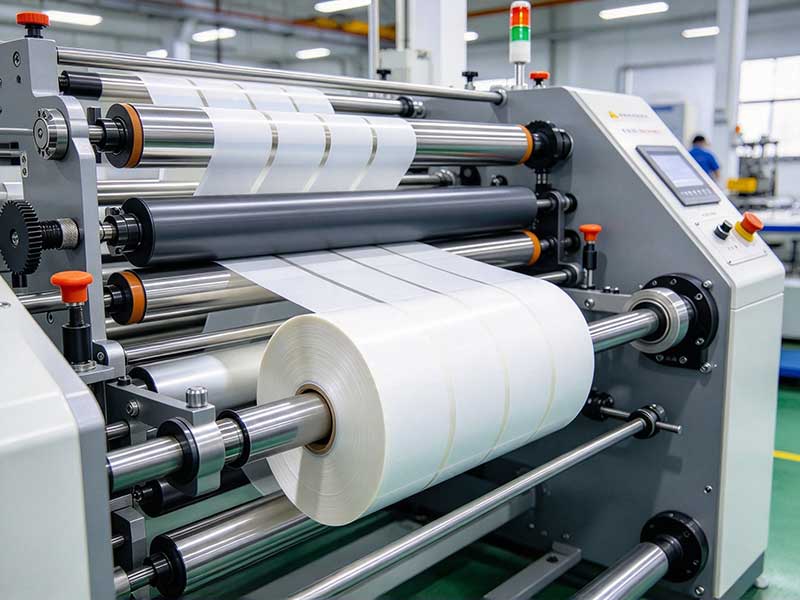
Rodillos: La primera línea de defensa subestimada
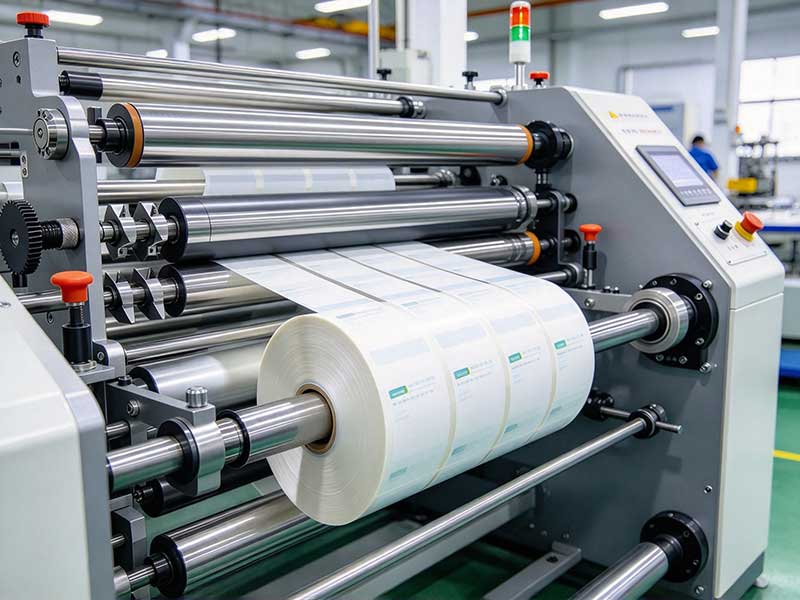
El rodillo de presión es el último rodillo que entra en contacto directo con el material antes del bobinado, y su estado determina directamente la posición en la que el material entra en el núcleo. La falla más común es la adherencia adhesiva o el desgaste en la superficie del rodillo, lo que provoca que un extremo de la bobina quede apretado y el otro flojo. El lado flojo se desborda gradualmente hacia afuera durante el bobinado posterior, formando una capa defectuosa. La limpieza del rodillo de presión debe ser una acción fija durante los cambios de turno, limpiando la superficie con alcohol y comprobando si hay partículas de gel endurecidas. Un problema menos evidente es la presión desigual en ambos extremos del rodillo de presión. En los rodillos de presión accionados por cilindro o resorte, si hay una diferencia de presión en ambos lados, el rodillo y el eje de bobinado dejarán de ser paralelos, y el material experimentará un gradiente en la fuerza lateral. Una forma sencilla de comprobarlo es tirar manualmente de ambos extremos del rodillo de presión después de la parada para sentir si la resistencia es constante; el método preciso consiste en utilizar galgas de espesores para comprobar el paralelismo entre el rodillo de presión y el eje de bobinado, manteniendo el error dentro de 0,1 milímetros por metro. Esta precisión puede parecer exigente, pero el material autoadhesivo en sí suele tener solo unas pocas decenas de micras de espesor, y la ligera inclinación de los rodillos es suficiente para magnificar la desviación de la cara final visible a simple vista en una longitud de bobinado de varios cientos de metros.
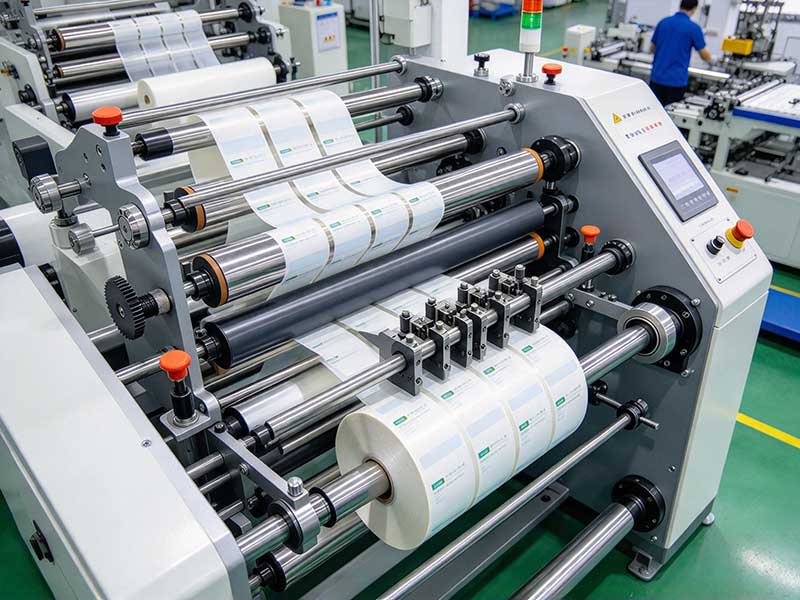
Tensión: Corrección dual de conicidad y deslizamiento
El control de la tensión es el principal desafío técnico de las máquinas de corte longitudinal, siendo el proceso de bobinado especialmente complejo. A medida que aumenta el diámetro de la bobina, si el par de bobinado se mantiene constante, la tensión del material disminuirá inversamente proporcional al radio, lo que dará como resultado un núcleo compacto, capas exteriores sueltas y un colapso en forma de crisantemo en la cara final. El método estándar para resolver este problema es el control de la tensión cónica: la tensión de bobinado ya no se ajusta a un valor constante, sino que disminuye gradualmente siguiendo una curva preestablecida a medida que aumenta el diámetro del rollo. Cuando el diámetro inicial del rollo es pequeño, se utiliza una tensión mayor para asegurar la compactación del núcleo; a medida que aumenta el diámetro de la bobina, la tensión disminuye gradualmente, evitando el desplazamiento del material de la capa exterior debido a la excesiva presión acumulada entre capas. La forma de la curva cónica depende del espesor del material y de la dureza de la capa adhesiva; no existe un parámetro universal y debe determinarse mediante un papel de prueba durante la puesta en marcha del equipo.
El control de conicidad resuelve el problema de la atenuación de la tensión, ya que todo el material cambia con el diámetro del rollo, pero no puede abordar otro problema particular del corte autoadhesivo: varios rollos estrechos en la misma bobinadora requieren tensiones diferentes. Cuando el recubrimiento del rollo maestro es irregular o existen ligeras diferencias de ancho entre las tiras de corte, el uso de un único eje sólido que impulsa rígidamente el rollo inevitablemente provocará que algunas bobinas se aprieten mientras que otras se aflojen. La tecnología de eje deslizante está diseñada precisamente para este propósito. Cada tambor se ajusta de forma independiente al anillo deslizante. Cuando cambia el requisito de tensión de un material en particular, la cantidad de deslizamiento del anillo deslizante se ajusta en consecuencia, lo que permite que cada rollo mantenga la misma referencia de velocidad mientras obtiene la compensación de par requerida. Esta es la base de hardware clave para eliminar el punto ciego del "control independiente para cada volumen" y para resolver los problemas de inconsistencia en la superficie final.
Materiales básicos y auxiliares: el papel decisivo de los primeros metros.
Con un control de tensión más preciso, si el núcleo no es redondo o la cara final no es vertical, todo se reiniciará a cero. Los núcleos de papel de baja calidad tienen una redondez excesiva, y cada rotación provoca perturbaciones periódicas en el sistema de tensión, lo que hace que la cara final del bobinado se curve desde el principio. En funcionamiento, antes del bobinado, compruebe que la cara final del núcleo de papel sea perpendicular al eje. Los lotes con una textura ovalada evidente deben reemplazarse inmediatamente. Además, también es necesario confirmar la presión de aire del carrete de bobinado. Una presión de aire insuficiente en el eje de expansión puede provocar un deslizamiento intermitente del núcleo de la bobina en el eje. El sensor de tensión lo interpreta erróneamente como tensión insuficiente y aumenta continuamente el par, tensando cada vez más la tensión, lo que puede acabar desgarrando el material o provocando una mala estratificación de la cara. Normalmente, la presión en el eje de expansión debe mantenerse entre 0,4 y 0,6 MPa.
Sinergia entre los materiales y el medio ambiente
La estructura tipo sándwich del papel autoadhesivo lo hace mucho más sensible a la tensión que el papel común. Al cortar el compuesto formado por el material frontal, la capa adhesiva y el papel de soporte, si la temperatura ambiente es demasiado baja, el adhesivo se endurece, dificultando la salida de aire entre las capas durante el bobinado, y la superficie del rollo tiende a arrugarse; si la temperatura es demasiado alta, la capa adhesiva se ablanda demasiado; si el bobinado es demasiado apretado, puede desbordarse, adhiriéndose a la cara final y formando puntos duros. Al enrollar la siguiente capa, se producirá un desplazamiento. La temperatura del taller se controla entre 20 y 25 grados Celsius, con una humedad moderada, lo cual es un requisito previo implícito para un bobinado limpio. No se debe pasar por alto la calidad del material de entrada. Si el rollo maestro presenta una inconsistencia de espesor o una desviación en el recubrimiento evidentes, por muy preciso que sea el sistema de tensión de la máquina de corte, no se podrá compensar por completo. Las desviaciones graves en el rollo maestro deben eliminarse antes de su uso en la máquina.
La precisión del bobinado no depende de un solo parámetro, sino de la acción coordinada de los rodillos, la tensión, el rodillo central y el estado del material a lo largo de todo el recorrido del papel. Si el extremo del papel presenta irregularidades, siga el recorrido desde el extremo del bobinado: primero, compruebe que el rodillo de presión esté limpio y paralelo; luego, verifique que la conicidad de la tensión coincida con el material actual; y, finalmente, confirme que la presión del núcleo y del aire cumplan con los estándares. En la mayoría de los casos, el problema se resuelve en estos tres pasos.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano