En los procesos de producción de las fábricas de impresión de etiquetas, la máquina cortadora no suele ser el equipo más destacado, pero a menudo es el factor clave que determina la calidad y el costo del envío. Una máquina cortadora inadecuada provoca desalineación al cortar papel, arrugas al cortar film y la necesidad de cambiar una sola herramienta durante media hora. Aunque los problemas parezcan dispersos, la causa raíz apunta al mismo lugar: no hacer coincidir las características del material con las funciones principales durante la selección del modelo. Los materiales autoadhesivos abarcan desde papel estucado hasta film de PET, con propiedades físicas muy diferentes. Utilizar una sola máquina para "cubrirlo todo" suele resultar en un corte insuficiente de cualquier tipo. Para evitar este problema, es necesario analizar la precisión del corte paso a paso desde varias dimensiones: control de tensión, selección de la forma de la herramienta y configuración automatizada.
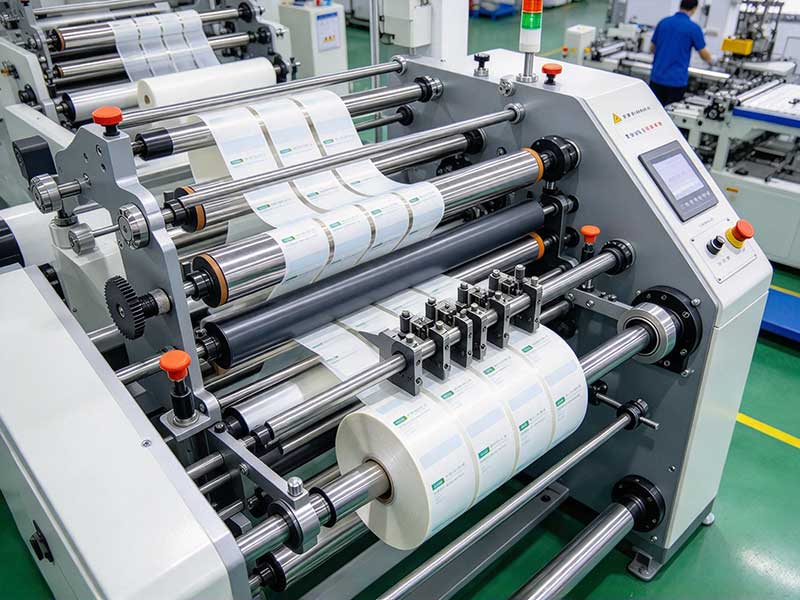
Precisión: No se deje engañar por las cifras nominales; céntrese en el rango "estable".
La precisión de corte es un parámetro difícil de evaluar para las máquinas de corte, pero existe un error común en el etiquetado de parámetros en el mercado. Si bien las máquinas con una precisión de "±0,01 mm" son frecuentes, en condiciones de trabajo reales, como fluctuaciones en la tensión del material, desviación del eje de la cuchilla y cambios en la temperatura y humedad ambientales, esta cifra es prácticamente imposible de reproducir con fiabilidad. Un criterio más práctico es el siguiente: la cinta autoadhesiva de papel común, con una precisión de ±0,1 mm a ±0,2 mm, es suficiente para la mayoría de los pedidos; las etiquetas de tipo película o de alto valor añadido (etiquetas electrónicas, etiquetas farmacéuticas) deben colocarse en equipos con servoaccionamiento con una precisión de ±0,05 mm.
Más importante que la precisión numérica es "cómo se hace posible". El corte con cuchillas circulares utiliza un método de corte diagonal con eje vertical, similar al de unas tijeras, con cortes limpios y una larga vida útil de la cuchilla, lo que lo convierte en la opción principal para soluciones de alta precisión. Las cuchillas planas son económicas, pero su precisión y vida útil son significativamente inferiores, por lo que resultan adecuadas para velocidades bajas, anchos reducidos o situaciones donde los requisitos de corte no son tan exigentes. Al seleccionar modelos, se puede solicitar a los fabricantes que proporcionen datos reales de inspección de la superficie de corte, lo cual es mucho más fiable que consultar folletos.
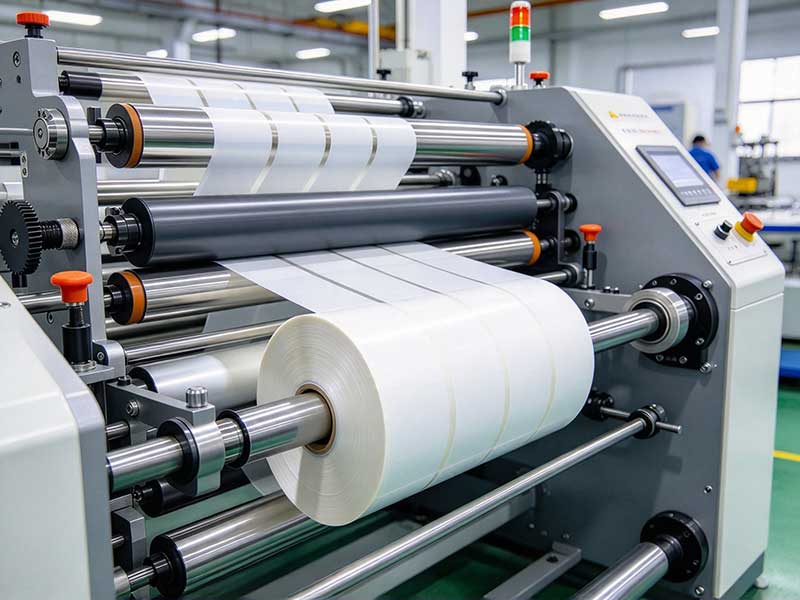
Control de tensión: El enlace invisible determina si el producto terminado es utilizable.
El control de la tensión es el principal desafío técnico de las máquinas cortadoras y, a la vez, el aspecto que con mayor frecuencia se pasa por alto. El material autoadhesivo es un compuesto formado por "material de superficie + adhesivo + papel base". Si alguna capa presenta una tensión desigual, los pequeños rollos resultantes del corte mostrarán bordes irregulares, fugas de adhesivo o incluso núcleos con forma de crisantemo.
Los materiales de papel tienen buena resistencia a la tracción y requieren una tensión relativamente tolerante; los materiales de película delgada son el punto de inflexión. El PET, PP y PE se estiran fácilmente y son propensos a la electricidad estática. Durante el proceso de desenrollado desde lleno hasta vacío, el diámetro cambia constantemente. Si la tensión no se puede ajustar en tiempo real, el arrugamiento y el deslizamiento son casi inevitables. Un sistema de tensión adecuado debe tener como mínimo: el extremo de desenrollado se desenrolla activamente mediante un motor de frecuencia variable o servomotor, con control de bucle cerrado en conjunto con rodillos flotantes o sensores de tensión; el extremo de bobinado utiliza un eje deslizante accionado independientemente que ajusta automáticamente el par según los cambios en el diámetro de la bobina. Existe un método simple y efectivo para probar la máquina: haga funcionar un rollo de material de producción real, sostenga el rollo terminado para sentir si todas las capas están tensas uniformemente, sueltas en el exterior o en el interior o tienen un núcleo duro, o si el sistema de tensión no está ajustado correctamente.
El dispositivo de eliminación de estática es igualmente esencial para el corte de película. La electricidad estática acumulada durante el funcionamiento a alta velocidad de PET y PP puede, en el mejor de los casos, atraer polvo y provocar desalineación del bobinado o adherencia del material al rodillo, impidiendo así la alimentación del material. Al seleccionar el modelo, confirme que las varillas de eliminación de estática vienen de serie y no son opcionales con un coste adicional.
Formas de las cuchillas y eliminación de residuos: Las cuchillas redondas son las más comunes, pero no la única solución.
El corte con cuchilla circular es actualmente la configuración más común en las máquinas de corte industriales, ya que permite un funcionamiento a alta velocidad, una calidad de corte estable y una larga vida útil de la cuchilla. Para la gran mayoría de adhesivos para papel y película, la cuchilla redonda es una opción fiable. Sin embargo, para materiales delicados como el papel para estampado en caliente o la película láser con recubrimientos metalizados o patrones holográficos, además de la forma de la cuchilla, es fundamental prestar especial atención a la dureza del eje y al diseño antiarañazos de la superficie del rodillo guía. Un eje con dureza insuficiente tiende a desgastarse con el tiempo, provocando rebabas en los bordes de corte, mientras que un rodillo poco liso puede rayar la superficie del material.
También es importante verificar el proceso de eliminación de residuos al seleccionar el modelo. Si el material de los bordes generado durante el corte no se expulsa correctamente, se acumulará cerca del eje de la herramienta, afectando la calidad del corte e incluso dañando la cuchilla. Los modelos convencionales están equipados con ventiladores de extracción o sopladores que eliminan y recogen activamente el material de los bordes, una función especialmente importante para el corte de tiras estrechas.
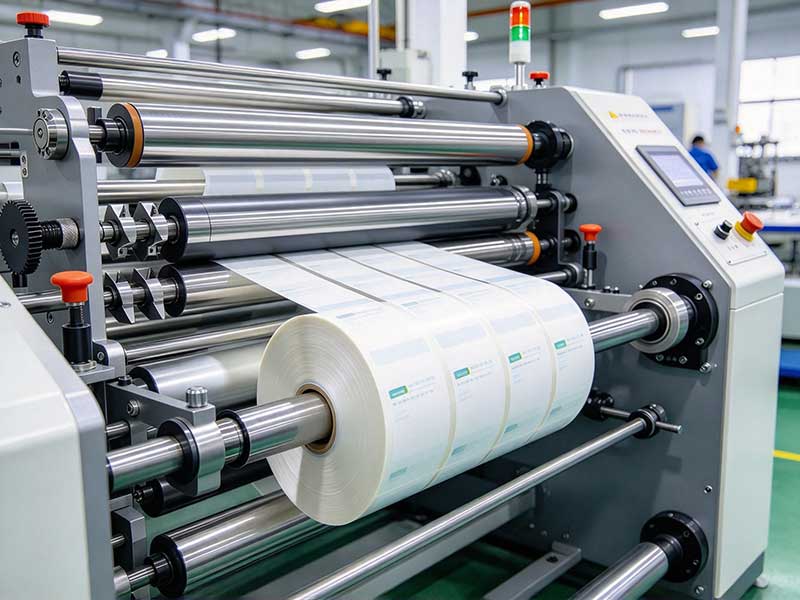
Automatización: Habla según la estructura del pedido; no pagues por funciones que no uses.
El nivel de automatización está directamente relacionado con la eficiencia en el cambio de pedidos y los costos laborales, pero la idea de que "cuanto más automatizado, mejor" es un criterio que debe revisarse. La variable clave es la estructura del pedido.
Si hay muchos lotes y las especificaciones cambian a diario, el sistema automático de asignación de herramientas es una herramienta que optimiza la eficiencia. La asignación manual tradicional requiere de 10 a 30 minutos para detenerse y ajustarse, mientras que la asignación automática se completa en 1 a 3 minutos después de ingresar las especificaciones en la pantalla táctil. Cambiar los pedidos cinco veces al día supone una diferencia de una o dos horas en la capacidad de producción. Por el contrario, si hay pocos pedidos y se trabaja durante todo el día, la capacidad de operar de forma continua a alta velocidad es más importante que la automatización de la asignación de herramientas. Las velocidades de corte convencionales oscilan entre 70 y 200 m/min, mientras que los modelos de alta velocidad pueden superar los 300 m/min.
Funciones como el conteo automático de metros, el apagado de longitud fija y el conteo automático contribuyen directamente a garantizar la uniformidad en las especificaciones de los rollos terminados, convirtiéndolos en configuraciones básicas que se utilizan una sola vez y no se devuelven. La elección del diámetro de desenrollado también influye en la eficiencia: la frecuencia de rebobinado varía significativamente entre 500 mm y 700 mm, por lo que para pedidos grandes, es mejor seleccionar diámetros de bobinado mayores para reducir el tiempo de inactividad.
Clasificación por material: Tres vías de selección
Aplicar estas dimensiones a materiales específicos hace que el proceso de selección sea mucho más claro.
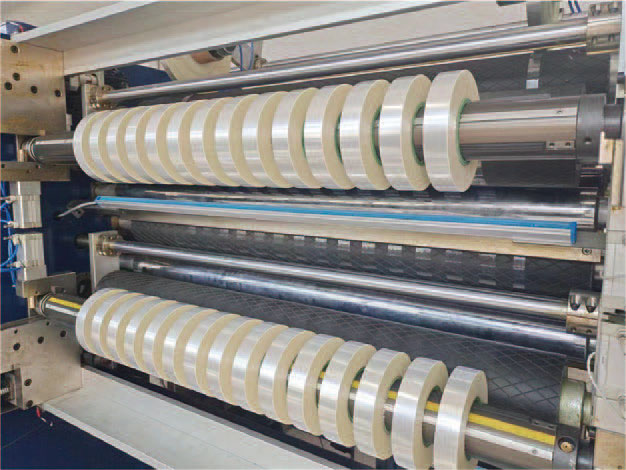
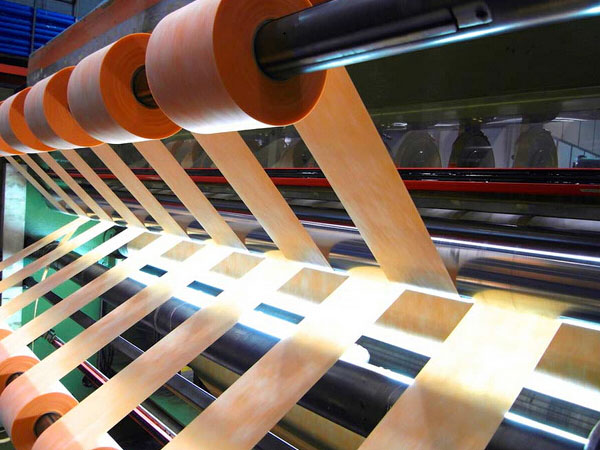
Adhesivo a base de papelLa cinta adhesiva es la categoría más utilizada; el papel estucado, el papel térmico y el papel estucado con acabado espejo tienen texturas relativamente nítidas. Los modelos estándar de transmisión por correa pueden satisfacer la mayoría de las necesidades, centrándose principalmente en la corrección fotoeléctrica durante el bobinado y el control de la tensión cónica para evitar que el rollo madre se desvíe o quede demasiado tenso por dentro y suelto por fuera. El procesamiento de papel para etiquetas de ancho reducido, con una estructura compacta y una fuerte orientación a los modelos de formato de 320 mm, es una opción común.
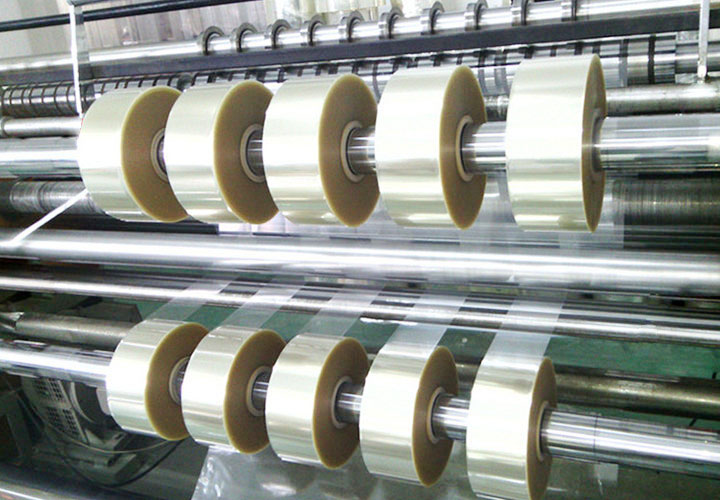
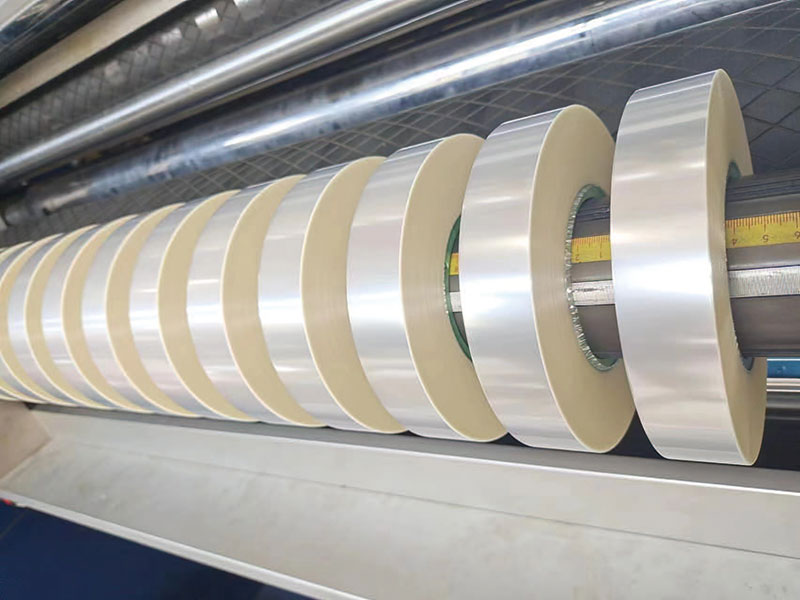
Etiquetas autoadhesivas tipo películaRequieren el máximo cuidado. El sistema de control de tensión de circuito cerrado y el dispositivo de eliminación de estática son las configuraciones básicas, mientras que el eje deslizante en el extremo de bobinado, combinado con el control de tensión cónica, es clave para garantizar la limpieza de la superficie final. El material PE es blando, tiene poca resistencia a la tracción y debe tener la tensión más baja posible; el PET tiene una alta rigidez y requiere mayor precisión, lo que hace que la solución de cortador circular sea más adecuada.
Materiales especialesEn el caso de materiales como el papel para estampado en caliente y la película láser, además de la capacidad de corte convencional, también se examina la dureza del eje de la herramienta y el proceso de tratamiento superficial del rodillo guía. Si la superficie de estos materiales se raya, se consideran defectuosos, y el diseño resistente a los arañazos tiene prioridad sobre los parámetros de velocidad.
En definitiva, la selección de una máquina de corte longitudinal no es un proceso de "comparación de parámetros", sino de "satisfacer la demanda". Precisión exacta y estable, sistemas de tensión capaces de soportar la prueba de los rollos de material reales, perfiles de herramientas y descarga de residuos que se ajusten a las características del material, y niveles de automatización que coincidan con los ritmos de producción: estos cuatro puntos se alinean para que la máquina no se convierta en otro equipo de "solución provisional".
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

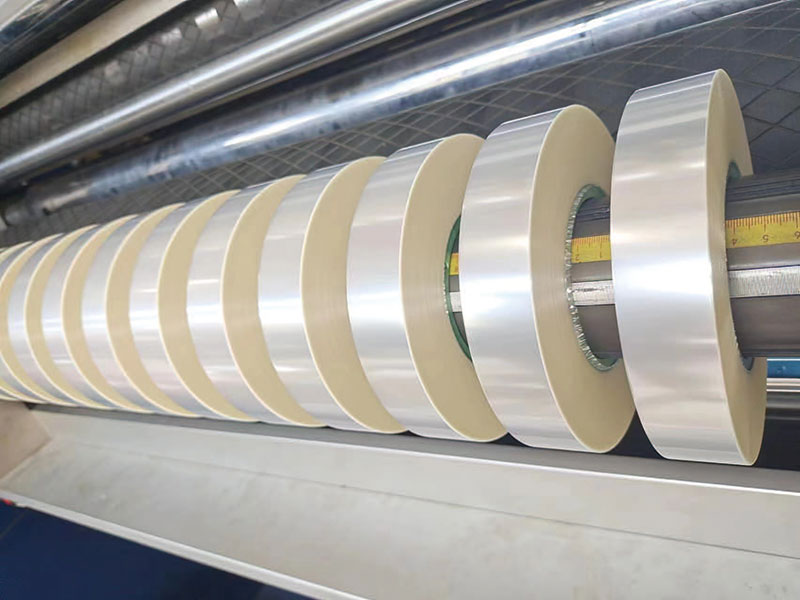
 Máquina cortadora de cinta
 Máquina rebobinadora cortadora
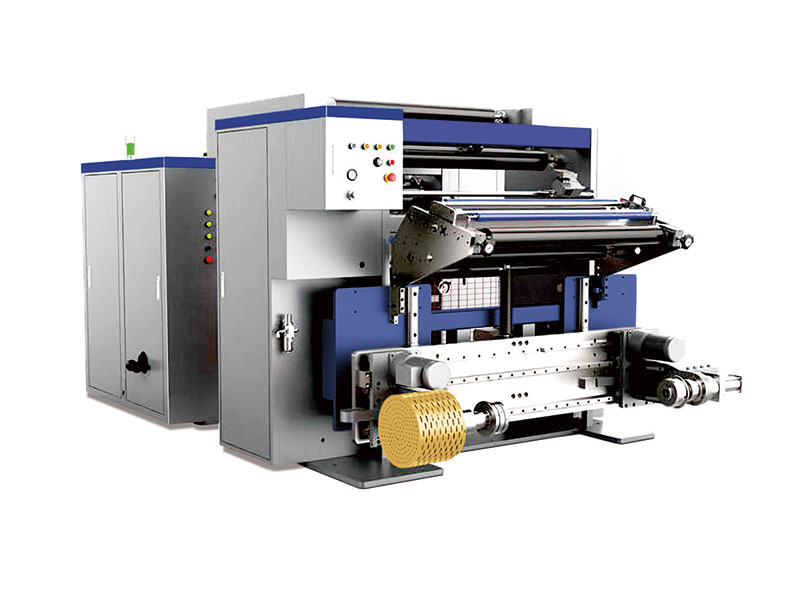 Máquina cortadora de alta velocidad
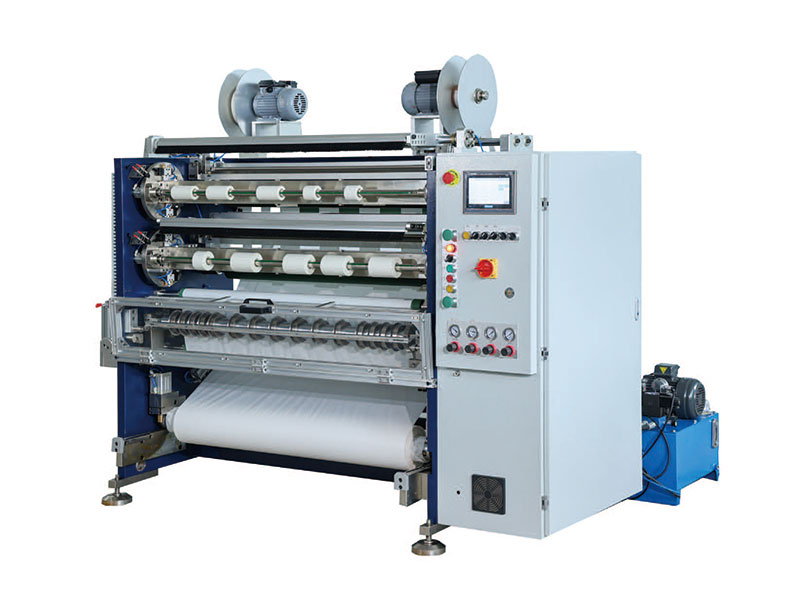 Cortadora de cinta
 Máquina cortadora de cinta de código de barras
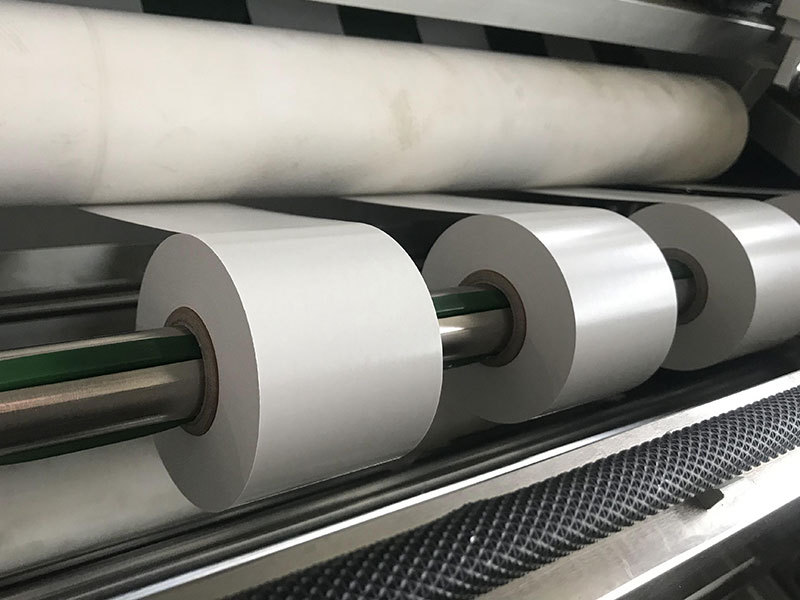 Cortadora adhesiva de un solo lado
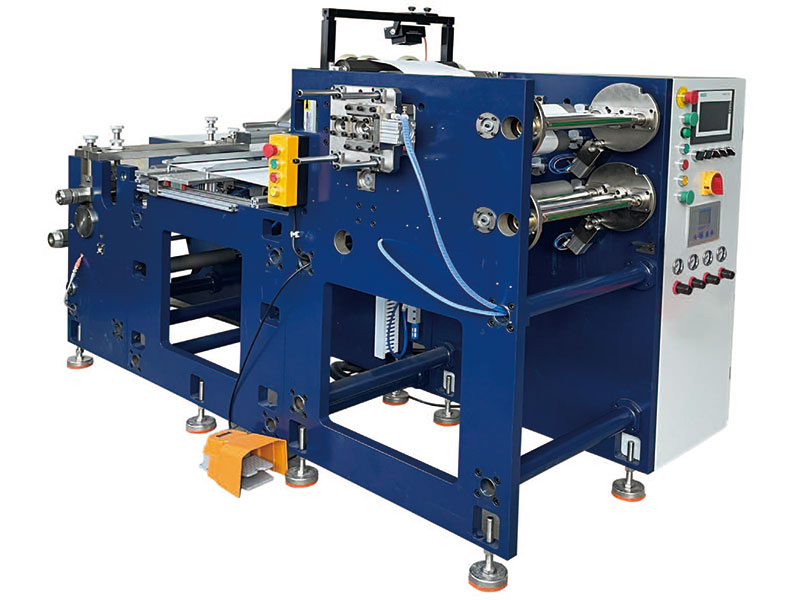 Cortadora de etiquetas






