Mejorar la eficiencia de corte de las máquinas cortadoras de etiquetas autoadhesivas es fundamental para que las empresas de procesamiento de etiquetas reduzcan los costos unitarios y acorten los plazos de entrega. Sin embargo, muchas fábricas caen en la trampa de priorizar la eficiencia: equiparan la velocidad máxima nominal del equipo con la producción real. De hecho, una cortadora con una velocidad nominal de 200 m/min suele alcanzar una velocidad efectiva de tan solo el 60 % al 70 % de su valor nominal al cortar materiales de película de ancho reducido. Una verdadera mejora de la eficiencia requiere optimizar el sistema en cuatro aspectos: equilibrar la velocidad y la precisión, lograr una estabilidad en el control de la tensión, aumentar la automatización y perfeccionar la gestión de las herramientas.

1. Rapidez y precisión: La premisa de la eficiencia es "Hacerlo bien a la primera".
El principal problema que reduce la eficiencia del corte no es la lentitud de la máquina, sino la alta velocidad de corte que genera desperdicio. La velocidad agrava la imprecisión: cuanto menor sea el tiempo de permanencia del material en la zona de corte, menor será el margen de fluctuación de la tensión y la capacidad de corrección. Un dispositivo que apenas funciona a bajas velocidades suele presentar problemas como superficies finales irregulares, perforación del papel y exceso de adhesivo al alcanzar velocidades superiores a 150 m/min. Las pérdidas por tiempo de inactividad causadas por el reproceso y el desperdicio superan con creces la diferencia de precio del equipo.
Por lo tanto, el primer paso para mejorar la eficiencia es establecer parámetros de precisión. Para las etiquetas autoadhesivas de papel comunes, una precisión de ±0,1 mm a ±0,2 mm es suficiente para la mayoría de los pedidos, por lo que se puede priorizar la velocidad en este caso. Para productos de alto valor añadido, como materiales de película (PE, PP, PET), etiquetas electrónicas y etiquetas farmacéuticas, la precisión debe controlarse a un nivel de ±0,05 mm, dando prioridad a los sistemas de servoaccionamiento. La estabilidad de precisión resultante produce un acabado de bobinado limpio, lo que reduce significativamente el tiempo de inactividad en los procesos posteriores de troquelado o impresión, lo cual es una fuente de eficiencia a menudo subestimada.

2. Control de tensión: El "marco invisible" a alta velocidad
La cinta autoadhesiva se compone de tres capas: el material superficial, la capa adhesiva y el papel de soporte. Si la tensión de alguna de estas capas es desigual, la cinta presentará un movimiento ondulante, bordes irregulares o fugas de adhesivo tras el rebobinado. A mayor velocidad, mayor será la diferencia de inercia provocada por el cambio de diámetro entre el rollo lleno y el vacío, lo que dificulta exponencialmente el control de la tensión.
El control eficiente de la tensión requiere un sistema de bucle cerrado. El extremo de desenrollado proporciona información en tiempo real del sensor de tensión, y el PLC calcula el par de frenado necesario en función de los cambios en el diámetro del rollo, manteniendo las fluctuaciones de tensión dentro de un rango estrecho. El extremo de bobinado utiliza un control de tensión cónico para evitar el colapso causado por una tensión interna excesiva y una tensión externa excesiva. Algunos modelos de gama alta incorporan además un servocontrol independiente de tres ejes: desenrollado, bobinado ascendente y bobinado descendente, lo que permite a los operarios configurar las curvas de tensión por separado según las diferentes propiedades del material, en lugar de depender de un único conjunto de parámetros genéricos para aplicar rígidamente todas las órdenes. Solo cuando la tensión deja de ser un factor limitante, el equipo puede operar de forma estable y continua a velocidades más altas.
3. Reducción del tiempo de inactividad: Contribuciones a la eficiencia gracias a la automatización y el diseño de cambio rápido.
La producción diaria real de la máquina cortadora equivale a la velocidad de operación multiplicada por el tiempo de operación efectivo. Muchas fábricas cuentan con equipos diseñados para altas velocidades, pero el cambio de moldeadores, la recepción y parada de las máquinas, y la espera para la descarga consumen una gran cantidad de capacidad. Otro aspecto clave para mejorar la eficiencia es reducir el tiempo improductivo.
Durante el proceso de cambio de pedido, el sistema PLC con memoria de parámetros permite a los operarios recuperar recetas de proceso guardadas en la pantalla táctil, sin tener que restablecer el ancho de corte, los valores de tensión ni las longitudes de dosificación pieza por pieza. El diseño de cambio rápido del eje de bobinado también es crucial: la capacidad de intercambiar rápidamente entre el eje de expansión y el eje deslizante permite que el mismo equipo procese tanto grandes pedidos de rollos largos como lotes pequeños de múltiples especificaciones para pedidos cortos. Además, las funciones básicas de automatización, como el conteo automático de metros, las paradas de longitud fija y las paradas por falta de material, aunque aparentemente sencillas, pueden ahorrar decenas de minutos de tiempo de funcionamiento improductivo por turno.
Para la producción en masa de etiquetas estandarizadas, el valor de los equipos integrados resulta aún más evidente. Por ejemplo, algunas máquinas de corte y acabado de etiquetas rollo a rollo utilizan un diseño de doble cabezal para permitir el procesamiento simultáneo, duplicando la productividad en comparación con los modelos de un solo cabezal. Integran la laminación, el corte parcial, la eliminación de residuos y el corte longitudinal en un proceso continuo, lo que reduce la circulación de material y los tiempos de espera entre los diferentes equipos.
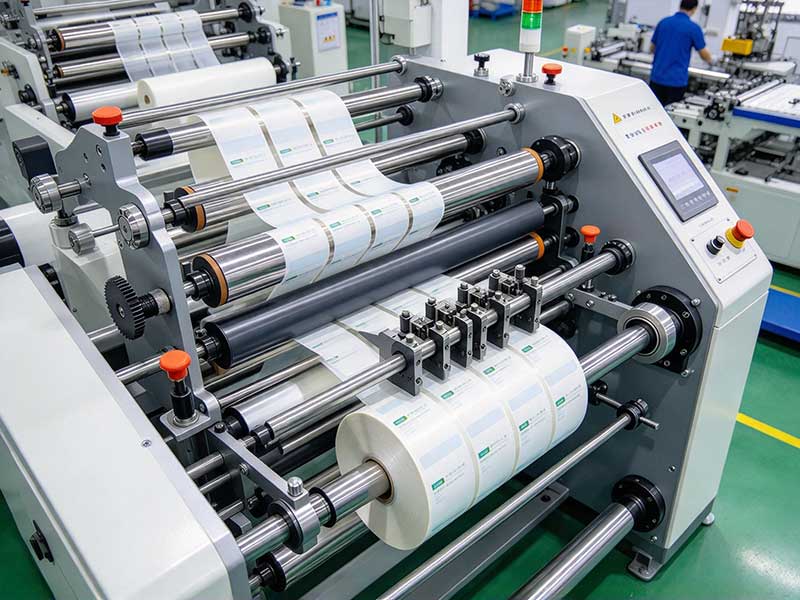
4. Gestión de herramientas: una variable de eficiencia que a menudo se pasa por alto.
La capa adhesiva del material autoadhesivo se ablanda debido al calor generado por la fricción durante el corte a alta velocidad, lo que facilita su adherencia a la cuchilla y la acumulación de material. Una vez que el adhesivo se acumula en la cuchilla, aumenta la resistencia al corte, se forman rebabas en los bordes y los operarios deben detener la máquina para limpiarla. Estos tiempos de inactividad, aparentemente insignificantes, se acumulan considerablemente en procesos de corte a alta velocidad.
Las medidas para abordar este problema incluyen: instalar una pistola de aire a alta presión o un cepillo en el portaherramientas para limpiar automáticamente la superficie de la herramienta según el medidor configurado; para materiales adhesivos termofusibles, se puede utilizar un sistema de refrigeración por aire para controlar la temperatura de la herramienta por debajo del punto de reblandecimiento del adhesivo; en la selección de herramientas, los insertos de carburo cementado ofrecen una resistencia al desgaste y a la adherencia de materiales significativamente mejores en condiciones de corte a alta velocidad en comparación con el acero rápido tradicional. Además, al establecer ciclos de cambio de herramientas basados en medidores de corte o detección de desgaste del borde, el modo pasivo de "cortar hasta que se produzca un problema" puede eliminar las ralentizaciones y los desperdicios causados por el deterioro de la herramienta antes de que ocurran.
Conclusión
La mejora de la eficiencia de las máquinas cortadoras de etiquetas autoadhesivas es esencialmente un proyecto sistemático.destinado a reducir el tiempo ineficazLa velocidad nominal es solo el punto de partida; lo que realmente determina la producción es la capacidad del equipo para operar de forma continua con precisión estable, la capacidad de respuesta del sistema de tensión a los cambios en el diámetro de la bobina, la fluidez de las transiciones de cambio de pedido y descarga, y la controlabilidad del estado de la herramienta. Si se centra únicamente en los parámetros de velocidad e ignora estas condiciones de soporte durante la selección, la alta velocidad puede convertirse en un factor que incremente los índices de desperdicio y tiempo de inactividad. Para la mayoría de las empresas de procesamiento de etiquetas, una máquina con precisión sólida, tensión estable y automatización que se ajuste a la estructura del pedido suele ofrecer una mejor producción real que una "máquina de alta velocidad" con parámetros atractivos pero con compromisos en cada aspecto.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Rebobinador cortador autoadhesivo






