Una sola cortadora puede procesar los tres materiales, pero solo si se deja de considerar la "película" como una única especificación.
La mayoría de los compradores que buscan una máquina cortadora de película plástica comienzan con una pregunta sencilla: "¿Esta máquina puede procesar BOPP, PE y película laminada?". La respuesta honesta es sí, a menudo puede. Pero la pregunta más importante es si la máquina está configurada para procesar cada sustrato correctamente, sin los problemas que se manifiestan como arrugas, deformación, deslaminación o dureza inconsistente del rollo después de tres turnos de producción.
Las películas de BOPP, PE y laminadas se comportan de forma muy distinta en la línea de corte. El BOPP es rígido y propenso a la electricidad estática. El PE se estira antes de cortarse. Los laminados poseen una resistencia de unión interna que puede ser destruida por una cuchilla o un perfil de bobinado descuidados. Una máquina dimensionada para una muestra de BOPP puede, técnicamente, aceptar un rollo de PE elástico o un laminado grueso de PET/PE, pero "aceptar" el rollo y producir un rollo terminado comercializable son dos cosas distintas.
Aquí te explicamos qué cambia realmente cuando pasas entre estas tres familias de sustratos y qué debes especificar en tu máquina para evitar costosas soluciones alternativas más adelante.
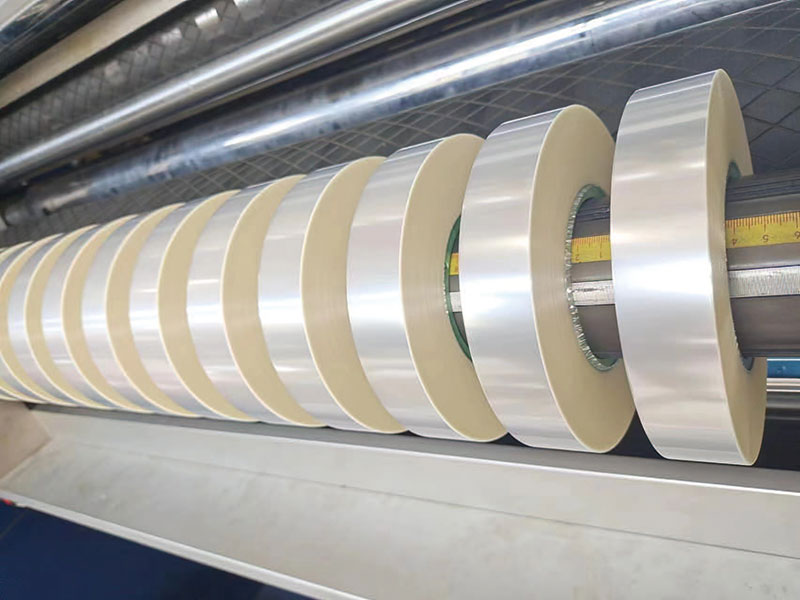
BOPP: Rígido, estático e implacable con el mal guiado web.
El BOPP (polipropileno biaxialmente orientado) es el material por excelencia en envases flexibles: pensemos en envoltorios de aperitivos, etiquetas y películas de envoltura. Es dimensionalmente estable, ópticamente transparente y permite una impresión excelente. En la línea de corte, estas virtudes conllevan exigencias específicas.
Debido a su rigidez, el BOPP no se adapta ni se ajusta a los rodillos como lo hace el PE. El guiado de la banda debe ser preciso; una desviación lateral de unos pocos milímetros que una banda de PE absorbería se convierte en un pliegue marcado o un borde de corte irregular en el BOPP. La calidad del borde es más importante de lo que muchos convertidores esperan inicialmente, ya que la rigidez del BOPP implica que cualquier rebaba o polvo generado en la línea de corte puede migrar a los procesos posteriores de impresión o laminación en lugar de quedar atrapado en una capa de película blanda.
La electricidad estática es otro problema común en el BOPP. La misma resistividad superficial que lo convierte en un buen sustrato de impresión lo transforma en un imán para el polvo y las partículas finas a altas velocidades de línea. La eliminación activa de la estática —mediante barras ionizantes colocadas antes y después de las cuchillas de corte— es indispensable en el BOPP si se busca una limpieza óptima de los bordes. Los cepillos pasivos ayudan, pero resultan insuficientes cuando la velocidad de línea supera los 200 m/min.
Nota de configuración para BOPPPriorice una guía de banda robusta (EPC o LPC) y un control estático activo. El corte con cuchilla suele ser suficiente para BOPP delgado, pero la frescura de la cuchilla es importante; una cuchilla desafilada sobre BOPP rígido produce polvo y bordes irregulares en lugar de un corte limpio.
Educación Física: Baja tensión, alta paciencia
El polietileno presenta problemas opuestos en casi todos los sentidos. Mientras que el BOPP es rígido, el PE es extensible. El BOPP mantiene sus dimensiones, mientras que el PE se estira bajo tensión e intenta recuperar su estado original al liberarse dicha tensión, una propiedad que se convierte en un inconveniente al cortarlo y rebobinarlo.
La regla fundamental para el corte de PE es mantener una tensión baja y estable. Una tensión excesiva durante el desenrollado provoca que la banda se estreche entre la estación de desenrollado y la de corte, lo que altera el ancho del corte y genera un recorte de borde irregular. Una tensión excesiva durante el rebobinado hace que el rollo enrollado continúe estirándose después del corte, y cuando esa tensión disminuye, el rollo se contrae o desarrolla bordes blandos y holgados.
El enrollado telescópico en rollos de PE rara vez es un misterio. Las causas habituales son una tensión excesiva o inestable, una mala alineación de la banda, aire atrapado entre capas y una dureza de bobinado incorrecta. Una máquina con un rango de tensión estrecho, ajustada para BOPP o PET, tendrá dificultades en este caso. El PE requiere la capacidad de trabajar en el extremo inferior del espectro de tensión —a menudo en el rango de 0,5 a 2,0 PLI, según el espesor y los aditivos— con un control de tensión cónica que disminuye la presión a medida que se forma el rollo.
Nota de configuración para PEVerifique la capacidad de tensión mínima de la máquina, no solo la máxima. Un rodillo tensor o un sistema de retroalimentación de celda de carga con una amplia relación de reducción es más valioso en este caso que un accionamiento de alta velocidad. Los ejes de deslizamiento diferencial en el rebobinador pueden ayudar a compensar la variación del calibre a lo largo de la banda, que tiende a ser mayor en el PE que en el BOPP.
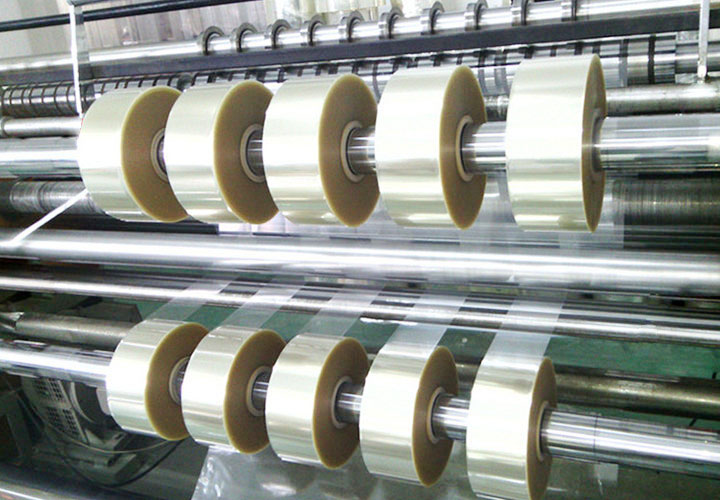
Película laminada: donde el vínculo es el producto.
En el caso de las películas laminadas (PET/PE, BOPP/CPP, estructuras metalizadas, laminados con láminas), los errores de corte resultan irreparables. El valor de un laminado reside en la integridad de la unión entre las capas. Un proceso de corte que las somete a velocidades diferentes, o que genera suficiente calor o tensión mecánica como para debilitar la interfaz adhesiva, produce rollos que pueden parecer aceptables a simple vista, pero que fallan en la línea de fabricación de bolsas del cliente.
Por eso, la elección de la cuchilla varía en el caso de los laminados. Una sola cuchilla de afeitar que atraviesa una estructura multicapa tiende a cortar las capas de forma secuencial en lugar de simultánea, lo que puede provocar delaminación en la línea de corte, especialmente en laminados metalizados o con láminas metálicas, donde las capas presentan propiedades mecánicas muy diferentes. El corte por cizallamiento circular, con una cuchilla superior que se superpone a una inferior como si fueran tijeras, aplica la fuerza de cizallamiento a través de todas las capas a la vez y, por lo general, es la opción más segura para los laminados.
El control del bobinado es igualmente crucial. Los laminados pueden curvarse o deformarse cuando las capas que los componen responden de manera diferente a la tensión y la relajación. Si una capa tiene más memoria que la otra (el PE es conocido por su gran capacidad de memoria, como lo describe un proveedor de películas), el rollo terminado puede presentar ondulaciones o problemas de alineación días después del corte. Una tensión de bobinado estable, preferiblemente con control cónico, combinada con un rodillo de apoyo que mantenga una presión de contacto constante, protege tanto la unión como el perfil del rollo.
Nota de configuración para laminadosEspecifique el corte por cizallamiento como método de corte principal, con la capacidad de ajustar con precisión la superposición de las cuchillas. Para laminados gruesos o estructuras que contienen láminas, considere una geometría de cuchilla que tenga en cuenta las capas metalizadas abrasivas; las cuchillas de acero estándar se desgastan más rápido en estos materiales. El control de tensión de rebobinado debe ser capaz de generar un perfil cónico que se ajuste a la rigidez del laminado, y no una curva de tensión plana heredada de una fórmula BOPP.
La verdadera pregunta: ¿Una máquina o dos?
La respuesta práctica para la mayoría de los convertidores es que una cortadora bien especificada puede procesar BOPP, PE y laminados comunes, siempre que la máquina se haya adquirido con toda la gama de materiales especificada, no solo una muestra. La especificación debe incluir el espesor mínimo y máximo para cada sustrato, si alguna película está metalizada o recubierta, y los diámetros de rollo y anchos de corte esperados.
Lo que no se puede hacer es comprar una máquina configurada para un sustrato y esperar que procese los demás con la misma calidad y velocidad sin ajustes. El rango de tensión que permite un procesamiento óptimo del BOPP estirará el PE. La cuchilla que recorta limpiamente el PE delgado deslaminará un laminado de aluminio. El control estático adecuado para el PE a baja velocidad dejará el BOPP cubierto de polvo.
Solicite a su proveedor que le muestre la máquina con su gama de materiales reales, no con una muestra genérica. Una cortadora que produce un rollo limpio y sin defectos a partir de cada uno de sus sustratos, a la velocidad que necesita, es una cortadora configurada específicamente para esos sustratos. Cualquier otra máquina es una que acepta la película, pero que posiblemente no produzca el rollo.
Listo para verificar su gama de materiales con respecto a las especificaciones de la máquina.Envíenos su lista de sustratos (espesores, estructuras y requisitos del rollo terminado) y le confirmaremos la configuración de tensión, corte y bobinado que cubra los tres aspectos sin compromisos.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano


 Máquina cortadora de cinta
 Cortadora de cinta
 Máquina cortadora de alta velocidad
 Máquina cortadora de cinta de código de barras
 Cortadora adhesiva de un solo lado
 Cortadora adhesiva de doble cara
 Cortadora de película de capacidad
 Cortadora automática de rollos de papel de aluminio






