El corte de cintas es un proceso clave en la producción de consumibles de transferencia térmica, ya que permite cortar rollos maestros anchos en rollos estrechos según las necesidades del cliente. Sin embargo, el arrugamiento durante el rebobinado —que se manifiesta como caras finales irregulares, núcleos con forma de crisantemo, rollos con forma de torre o pliegues entre capas— es uno de los problemas de calidad más persistentes en el proceso de corte. La película base de la cinta de carbono suele tener un grosor de entre 4,5 y 10 micras en la película de PET, y tras la aplicación de la capa de tinta, el grosor total es de apenas una docena de micras. Esta extrema delgadez la hace muy sensible a las fluctuaciones de tensión, las desviaciones mecánicas y las interferencias electrostáticas. El arrugamiento durante el rebobinado no solo afecta al aspecto del producto final, sino que también puede provocar directamente en la impresión posterior tiras de cinta, roturas de cinta, líneas de impresión blancas e incluso daños en el cabezal de impresión.
Para solucionar este problema, se necesita una inspección sistemática desde cuatro dimensiones: control de tensión, precisión mecánica, sistemas auxiliares y normas de funcionamiento.
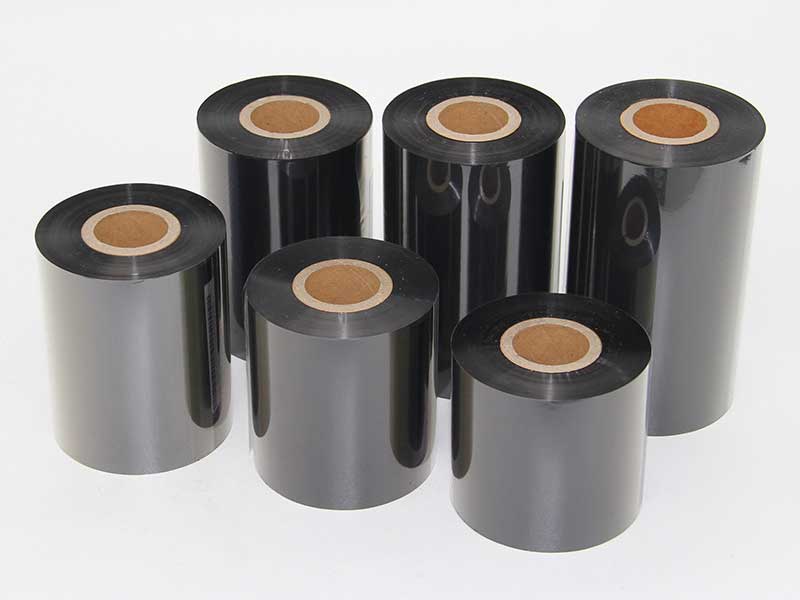
Control de tensión: la variable principal para el enrollado y el arrugado.
El control de la tensión es fundamental para el corte y bobinado de cintas. Una tensión excesiva provoca que la membrana base se estire y deforme, concentrando la tensión en la capa interna y formando fácilmente arrugas en forma de "núcleo de crisantemo". Si la tensión es demasiado baja, la cinta se afloja, se produce deslizamiento entre capas y el extremo adquiere una forma sinuosa o de torre. El principio de tensión óptimo para el corte de cintas es la "tensión mínima admisible": utilizar el valor de tensión más bajo posible garantizando un funcionamiento suave de la cinta, sin deslizamientos ni desviaciones.
Los requisitos de tensión varían significativamente entre los diferentes materiales de cinta. Las cintas a base de cera son relativamente blandas, con un rango de tensión recomendado de 2 a 5 N; las cintas híbridas pueden soportar de 5 a 8 N; las cintas a base de resina requieren una tensión mayor para garantizar la planitud, normalmente entre 8 y 12 N, con algunas formulaciones de alta dureza que alcanzan de 15 a 30 N. El corte de banda estrecha (ancho inferior a 10 mm) tiene una rigidez transversal muy débil, por lo que la tensión debe reducirse al 60 % o 70 % de la del corte de banda ancha convencional. En la práctica, la tensión de bobinado puede controlarse entre 3 y 5 N como referencia inicial, con cada rango de ajuste controlado en un 5 % o 10 %. Después de observar el efecto de bobinado a 2 o 3 metros, se puede decidir un ajuste adicional.
Más importante que el valor de tensión inicial es el control de la conicidad de la tensión. Durante el bobinado, el diámetro sigue aumentando. Si la tensión no disminuye con el diámetro, la capa exterior seguirá presionando contra la capa interior, formando finalmente un pliegue interno o "núcleo de crisantemo". El coeficiente de conicidad del corte de la cinta suele ajustarse entre 0,3 y 0,5. En la práctica, la tensión inicial en la zona de bobinado puede ajustarse al 120 % de la tensión de la zona de corte, y disminuye linealmente hasta el 80 % a medida que aumenta el diámetro de bobinado, lo que garantiza una dureza uniforme entre las capas interior y exterior del rollo terminado y una superficie final plana.
En equipos que aún utilizan embragues magnéticos manuales para ajustar la tensión, resulta difícil garantizar una calidad de bobinado uniforme. A medida que cambia el diámetro del rollo, la amplitud de fluctuación de la tensión en el control de lazo abierto puede alcanzar hasta ±10 %. La actualización a un sistema de control de tensión de lazo cerrado, que utiliza retroalimentación en tiempo real de sensores de tensión y ajuste dinámico mediante PLC con algoritmo PID, permite controlar las fluctuaciones de tensión dentro de ±0,5 N, lo que constituye el enfoque técnico fundamental para solucionar el problema del bobinado con arrugas.

Precisión mecánica: la causa raíz, a menudo pasada por alto, de las arrugas.
Por muy precisa que sea la tensión, si existe una desviación en la referencia mecánica, el enrollamiento y el arrugamiento siguen siendo difíciles de eliminar. Los componentes mecánicos representan más del 60 % de las causas de fallos en el bobinado.
El paralelismo entre el rodillo guía y el eje de bobinado es el elemento principal de inspección. Incluso un error horizontal de tan solo 0,2 mm/m es suficiente para generar una fuerza de división lateral en la cinta, provocando una tensión desigual en ambos lados y, durante el bobinado, una desviación hacia un lado, formando una protuberancia unilateral. El error de paralelismo debe controlarse dentro de 0,05 mm/m. El método de inspección rápida consiste en: tras detener la máquina, insertar una hoja de papel A4 en el espacio entre los extremos del rodillo de presión y el eje de bobinado. Si la resistencia percibida en ambos lados es notablemente diferente, indica un problema de paralelismo.
La excentricidad del carrete es igualmente crucial. Debe ser inferior a 0,05 mm; de lo contrario, pueden producirse fluctuaciones periódicas y severas en la tensión. Si el carrete de rebobinado está doblado o presenta excentricidad radial, cada rotación genera una alternancia de tensión, lo que acaba provocando ondulaciones laterales periódicas en la superficie del rollo. El dispositivo superior y la placa de posicionamiento electromagnético controlan eficazmente la vibración del husillo de bobinado durante la rotación, logrando así una superficie y unos extremos del producto lisos.
La uniformidad de la presión del rodillo afecta directamente a la planitud local de su superficie. En equipos que utilizan bobinado compuesto central y superficial, si la diferencia de presión en ambos extremos del rodillo supera los 0,05 MPa, aparecerá un refuerzo expuesto localizado. La válvula de presión proporcional de doble cilindro permite que la presión del rodillo disminuya linealmente a medida que aumenta el diámetro del rodillo, evitando así la sobrepresión en la capa exterior.
Los operarios suelen pasar por alto la holgura entre el núcleo y el eje de rebobinado. Si la separación entre el diámetro interior del rollo y el diámetro exterior del eje de rebobinado supera los 0,5 mm, se produce una excentricidad durante la rotación, lo que provoca una alteración de la tensión con cada giro completo, acumulándose con el tiempo hasta formar oscilaciones periódicas en la cara frontal. La holgura de ajuste estándar debe controlarse dentro de 0,3 mm y, antes de su uso, se debe comprobar la redondez y la tolerancia del diámetro interior de cada núcleo.

Sistema auxiliar: corrección de desviaciones y protección electrostática.
La deriva lateral durante el corte de la cinta es una causa directa del bobinado irregular. Las cintas de carbono estrechas (especialmente las de menos de 10 mm) tienen una rigidez lateral extremadamente baja. Incluso pequeñas desviaciones en los rodillos guía, perturbaciones en el flujo de aire o fluctuaciones de tensión pueden provocar desplazamiento lateral. Tras cientos de capas de bobinado, estas se acumulan, dando lugar a caras finales visiblemente irregulares.
La fiabilidad del sistema de corrección (EPC) es crucial. Si los sensores fotoeléctricos o ultrasónicos se obstruyen con polvo de carbono o suciedad, el actuador de corrección no puede responder en tiempo real y la trayectoria de la cinta se desviará gradualmente del centro. El espejo del sensor debe mantenerse limpio a diario y la sensibilidad de las correcciones debe verificarse periódicamente. Para el corte de banda estrecha, el modo de corrección en el centro suele ser más estable que la corrección en los bordes.
La electricidad estática es otra fuente oculta de interferencia. La fricción a alta velocidad entre la película base de la cinta (PET) y el rodillo guía metálico genera una gran cantidad de carga estática. Tras su acumulación, una descarga repentina puede interferir con la señal del sensor de tensión, provocando errores en el sistema de control. Además, la atracción estática entre capas también puede causar una unión anómala de la cinta y deslizamiento entre capas. Instalar un eliminador de estática activo (como una varilla de corona de CA) antes de que la cinta entre en la unidad de bobinado para mantener el potencial estático por debajo de ±500 V puede mejorar significativamente la planitud del bobinado.
El estado de la herramienta de corte es igualmente importante. El desgaste de la cuchilla o una holgura inadecuada pueden provocar rebabas o deformaciones onduladas en los bordes de las cintas cortadas, y estas "cintas retorcidas" no se pueden unir de forma plana durante el bobinado. La holgura recomendada para el corte de cintas es de 0,01 a 0,03 mm. Las cuchillas con desgaste severo deben reemplazarse directamente en lugar de afilarse repetidamente.

Estándares operativos y lógica de resolución rápida de problemas
Cuando surgen problemas de arrugas durante el rebobinado, se recomienda seguir la siguiente secuencia de inspección: "observar primero, luego actuar; mecánica, luego eléctrica; estática primero, luego dinámica".
El primer paso es describir con precisión el fenómeno. Las protuberancias unilaterales acompañadas de un estrechamiento general suelen indicar una presión desigual en ambos extremos del rodillo de presión o una tensión de bobinado excesiva; la cara frontal es nítida, pero el centro es blando, debido principalmente a la deformación del núcleo o a la curvatura del carrete; la oscilación periódica suele deberse al desgaste de la herramienta o a la excentricidad del núcleo del rodillo; ante un desplazamiento general, se debe sospechar primero del paralelismo del rodillo guía o de un fallo en la corrección.
Segundo paso: comience con la operación más sencilla. Reduzca la tensión de bobinado entre un 5 % y un 10 %, y observe el efecto tras recorrer de 2 a 3 metros. Limpie el sensor de corrección y todas las superficies de los rodillos guía para eliminar el polvo de carbono y los residuos de adhesivo.
Tercer paso: compruebe la referencia mecánica. Utilice galgas de espesores o papel A4 para verificar el paralelismo entre el rodillo de presión y el eje de bobinado; si es necesario, añada una arandela debajo del asiento del cojinete para una calibración temporal. Compruebe la holgura entre el núcleo y el eje de bobinado; si la holgura es excesiva, sustituya el núcleo inmediatamente.
Paso 4: Verifique la herramienta y el sistema de eliminación de estática. Observe si hay rebabas en los bordes de la cinta después del corte; si es necesario, recalibre la separación de la cuchilla con un calibrador de espesores de 0,02 mm. Confirme que el eliminador de estática funciona correctamente.
Para evitar arrugas durante el rebobinado de la base, se pueden tomar como referencia las prácticas consolidadas en el corte de la película: durante el rebobinado, reduzca temporalmente la presión del rodillo entre un 50 % y un 70 %, y luego restablezca gradualmente la presión normal una vez que el bobinado se estabilice, aumentando adecuadamente la tensión en el momento del rebobinado para que la cinta se ajuste firmemente contra el núcleo.
Conclusión
El desgarro y arrugamiento de la cinta durante el rebobinado no se debe a un solo factor, sino que es el resultado de múltiples variables como la tensión, factores mecánicos, electrostáticos y manuales. Para solucionar este problema, es necesario no solo comprender las propiedades físicas de las cintas de carbono como películas PET ultrafinas, sino también establecer un enfoque de inspección sistemático. Para los fabricantes que buscan una calidad estable, la actualización del sistema de control de tensión de circuito cerrado y del sistema de corrección activa de desviaciones es una garantía técnica fundamental. En las operaciones diarias, establecer fichas de parámetros de proceso para cada especificación de cinta, registrando la curva de tensión óptima, la holgura de la herramienta y los límites de velocidad, es la medida preventiva más eficaz. La planitud de la superficie final del bobinado es, en última instancia, el reflejo más fiel de la precisión del equipo y del nivel de control del proceso.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Máquina cortadora de cinta
 Máquina cortadora de cinta de código de barras
 Cortadora de cinta de transferencia térmica semiautomática RSDS5 PLUS
 Cortadora automática de cinta de transferencia térmica RSDS8 H PLUS
 Cortadora automática de cinta de transferencia térmica RSDS6 PLUS
 Cortadora de cinta de transferencia térmica semiautomática RSDS1 PLUS
 Rebobinador de cinta para impresión de tarjetas
 Cortadora de cinta para impresión de tarjetas






