Introducción
Las cintas de transferencia térmica son productos engañosamente sencillos. Su núcleo consiste en una película base de PET ultrafina —normalmente de tan solo 4,5 a 20 micras de espesor— recubierta con una capa resistente al calor y una tinta termosensible. El proceso de corte transforma los rollos anchos en rollos estrechos que se adaptan a las impresoras de códigos de barras, los aplicadores de etiquetas y los sistemas de codificación industrial.
Este paso final de conversión es implacable. Una máquina que funciona a una velocidad suficiente sobre el papel puede producir bordes con rebabas microscópicas que dañan progresivamente los cabezales de impresión. Una unidad que mantiene la tolerancia de ancho en una muestra de prueba puede desviarse durante una producción completa, creando rollos que provocan la desalineación de la cinta y el desperdicio de etiquetas. La diferencia entre una operación de conversión rentable y una que genera grandes pérdidas suele depender de tres parámetros: ancho de corte, velocidad de funcionamiento y control de tensión.
Esta guía explica lo que los compradores necesitan saber sobre cada parámetro, no solo las cifras, sino también las implicaciones prácticas para la calidad de la producción, la compatibilidad de los materiales y el coste total de propiedad.

Ancho de corte: Más que un número
La tolerancia de ancho determina el ajuste de la aplicación.
El ancho de corte especificado para una máquina —que normalmente se expresa como un rango de mínimo a máximo— es solo una parte de la historia. La especificación más importante es la tolerancia de ancho: cuánta desviación puede mantener la máquina de forma consistente a lo largo de un rollo completo.
La industria generalmente reconoce tres niveles de precisión:
| Grado de precisión | Rango de tolerancia | Aplicaciones típicas |
| Estándar | ±0,3 a 0,5 mm | Etiquetas comerciales, logística, almacenamiento |
| Alta precisión | ±0,1 mm | Electrónica de precisión, etiquetado industrial general |
| Precisión ultra alta | ±0,05 mm o más ajustado | Etiquetas médicas, cintas ultradelgadas (<10 mm) |
¿Por qué es importante? Una cinta con un ancho nominal de 50 mm, pero con una variación de ±0,5 mm, puede cargarse en la impresora, pero la presión de contacto del cabezal de impresión será irregular. En la impresión de códigos de barras o códigos QR de alta resolución, incluso una desviación de 0,2 mm puede provocar desplazamiento de la impresión o transferencia parcial de la imagen. Para las cintas de resina, que se utilizan a menudo en aplicaciones que requieren resistencia química o térmica, la uniformidad del ancho es aún más crítica, ya que el recubrimiento más duro hace que la cinta sea menos tolerante a la desalineación.
Adaptar el rango de ancho a su gama de productos
El rango de ancho de una máquina debe cubrir no solo los productos actuales, sino también la probable evolución de su cartera de pedidos. Los modelos básicos pueden ofrecer un rango fijo o estrecho, mientras que las máquinas de uso general suelen ajustarse de 10 mm a 300 mm o más mediante portaherramientas móviles.
Para la producción de cintas ultradelgadas (≤5 mm), los requisitos de equipo cambian. La rigidez lateral disminuye drásticamente a estas anchuras, lo que hace que la cinta sea sensible a la más mínima fluctuación de tensión o vibración mecánica. La producción de cintas ultradelgadas exige rodillos microguía, dispositivos antivibración y, a menudo, unidades de bobinado independientes con servomotores en lugar de un único eje motorizado.
Dependencias ocultas del parámetro de ancho
Dos características de hardware determinan si una máquina puede realmente alcanzar su tolerancia de ancho nominal en la producción diaria:
Calidad de la herramienta y excentricidad radial. La excentricidad radial del eje de la herramienta debe controlarse dentro de 0,01 mm. Cuanto menor sea la excentricidad, más limpio será el borde de corte. Los insertos de alta calidad de proveedores reconocidos no solo duran más, sino que también producen menos rebabas, los defectos microscópicos en los bordes que desgastan gradualmente los cabezales de impresión térmica.
Sistema de corrección. La detección de la posición del borde mediante visión CCD o sensores ultrasónicos permite que la máquina ajuste automáticamente la trayectoria de la banda y evite desviaciones. La corrección CCD es adecuada para materiales transparentes o semitransparentes, mientras que los sensores ultrasónicos funcionan mejor con cintas opacas. Sin un sistema de corrección funcional, la tolerancia de ancho es un valor teórico, no una realidad de producción.
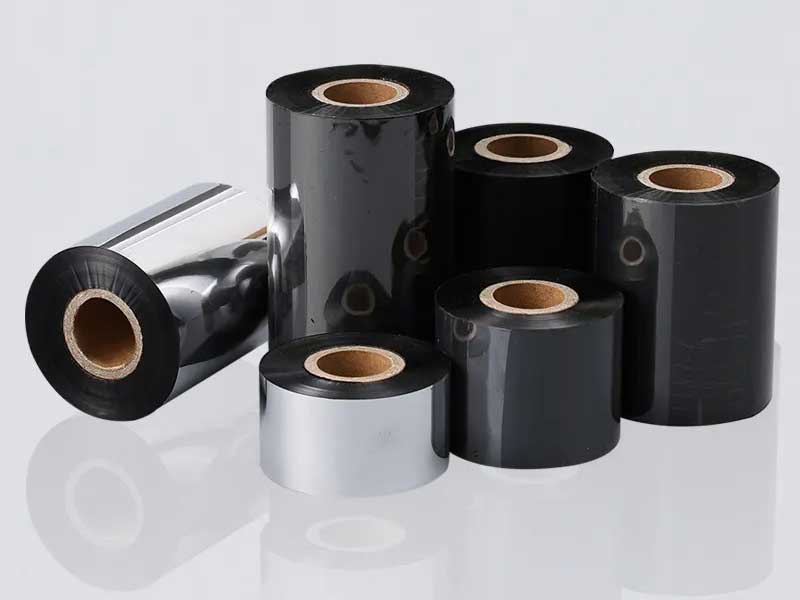
Velocidad: El parámetro de eficiencia que exige escepticismo
Comprender las clasificaciones de velocidad
La velocidad de corte se expresa normalmente en metros por minuto (m/min). Los segmentos de mercado se dividen aproximadamente de la siguiente manera:
| Clase de velocidad | Rango | Lo mejor para |
| Economía a baja velocidad | 50–100 m/min | Producción en lotes pequeños y con gran variedad de productos. |
| Universal de velocidad media | 150–250 m/min | La mayoría de los pedidos comerciales |
| Producción de alta velocidad | 300–500 m/min | Producción continua de gran volumen |
Los modelos de alta velocidad —algunos con una capacidad nominal de hasta 450 o 500 m/min— ofrecen un rendimiento impresionante sobre el papel. Pero la advertencia en las guías de compra es universal: la velocidad máxima nominal no es lo mismo que la velocidad de producción útil.
El material determina la velocidad en el mundo real.
La composición química del recubrimiento de la cinta influye directamente en la velocidad a la que puede funcionar de forma fiable:
• Cintas a base de ceraPunto de fusión más bajo, textura relativamente suave. Por lo general, pueden procesarse a velocidades más altas de la máquina.
• Cintas de cera-resina (híbridas):Debido a su mayor proporción de resina, generalmente requieren velocidades entre un 10 % y un 20 % inferiores a las de las cintas a base de cera.
• Cintas a base de resina:Recubrimiento duro, menor tenacidad. Por lo general, estas cintas deben funcionar entre un 20 % y un 30 % más despacio que las cintas a base de cera para evitar el agrietamiento de los bordes, el desprendimiento de la tinta o los defectos relacionados con la tensión.
Una máquina con una velocidad nominal de 400 m/min puede ser perfectamente capaz de procesar su cinta de resina a 280 m/min. Pero si la misma máquina cuesta considerablemente más que un modelo de 250 m/min —y usted se dedica principalmente a la conversión de cintas de resina—, es posible que ese precio superior no se traduzca en una productividad proporcional.
Estabilidad por encima de la velocidad máxima
Los compradores experimentados evalúan la velocidad desde una perspectiva diferente: ¿qué tan estable es la máquina a las velocidades reales de uso? Una unidad que anuncia una velocidad de 450 m/min, pero que requiere ajustes de tensión constantes e intervenciones correctivas a 300 m/min, es menos productiva que una máquina de 250 m/min que funciona sin supervisión.
Los factores críticos son la precisión del control de arranque y parada, y la estabilidad de la tensión durante la aceleración y la desaceleración. Los aumentos y disminuciones bruscas de velocidad generan fuerzas inerciales que pueden provocar el estiramiento o la relajación instantánea de la cinta. Las máquinas con compensación de anticipación de aceleración ajustan activamente el par durante los cambios de velocidad para contrarrestar estas fuerzas.
Al evaluar una máquina, solicite al fabricante que realice una prueba con su material de cinta real al 80 % de la velocidad máxima nominal de la máquina. Observe la calidad del bobinado, el estado de los bordes y si se producen alarmas o intervenciones manuales durante la prueba.
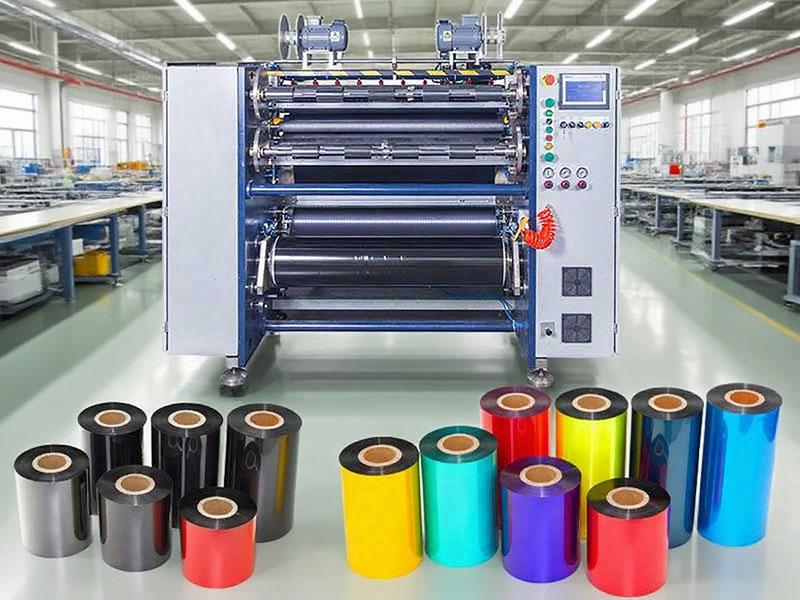
Tensión: El alma de la calidad en el corte
Por qué el control de la tensión es innegociable
Si la tolerancia de ancho define las medidas del rollo terminado, el control de tensión determina si la cinta resiste el trayecto hasta la impresora. La película base de PET es extremadamente sensible a la tensión: si es excesiva, se estira irreversiblemente; si es insuficiente, la cinta se arruga o se desliza.
Las consecuencias de un mal control de la tensión se manifiestan de maneras predecibles:
• Tensión excesiva:Elongación de la película base, microfisuras en la capa de tinta, defectos en la calidad de impresión que pueden no aparecer hasta que el usuario final utilice la cinta. Una cinta estirada es prácticamente inservible.
• Tensión insuficienteArrugas, desviación de los bordes, bobinado irregular y rodillos "telescópicos" o "en forma de torre" que provocan problemas de alimentación aguas abajo.
• Tensión fluctuante:Rebabas intermitentes, dureza de laminación inconsistente y el temido perfil de "suelto por dentro, apretado por fuera".
Más del 50% de los problemas de planitud en el bobinado se deben al control de la tensión.
Sistemas de bucle abierto frente a sistemas de bucle cerrado: una distinción crucial
El control de tensión de bucle abierto, como un embrague de polvo magnético de ajuste manual, establece una tensión nominal al inicio del ciclo. Sin embargo, a medida que disminuye el diámetro del rodillo de desenrollado, la tensión aumenta de forma natural a menos que alguien intervenga. Un rodillo que funciona a la perfección al comienzo del turno puede estar produciendo cinta estirada a media tarde.
El control de tensión de circuito cerrado utiliza sensores de tensión para medir continuamente la tensión real de la banda y ajusta el par motor en tiempo real. La fluctuación se mantiene dentro de ±2 % del valor establecido. Esta no es una característica de lujo, sino un requisito fundamental para una calidad constante.
Para operaciones que requieren alta productividad, el control de bucle cerrado totalmente servoaccionado con unidades de bobinado independientes justifica la inversión. Cada posición de bobinado puede ajustar el par en función del diámetro de su propio rodillo, eliminando el problema del "núcleo", donde las capas internas están sueltas mientras que las externas están tensas.
Tensión del cono: El detalle que diferencia lo bueno de lo excelente.
A medida que el rollo de rebobinado crece, aumenta la presión sobre las capas internas. Sin compensación, la cinta más interna puede comprimirse, provocando transferencia de tinta o bloqueo. El control de tensión cónica reduce gradualmente la tensión de bobinado a medida que aumenta el diámetro del rollo, generalmente comenzando en 12 N y disminuyendo a 8 N para un rollo de 300 mm de diámetro exterior.
El coeficiente de conicidad específico varía según el material y el tamaño del rollo, pero el principio es universal: la tensión de bobinado debe disminuir a medida que el rollo crece. Las máquinas sin control de tensión de conicidad dejan este ajuste crítico a la experiencia del operario o aceptan la variación de calidad resultante.
Ejes deslizantes y bobinado independiente
Para la producción con múltiples especificaciones (cortar un rollo jumbo en varios anchos diferentes simultáneamente), cada estación de bobinado se enfrenta a diferentes condiciones de carga. Un eje deslizante neumático permite que cada unidad de bobinado mantenga su propio par óptimo mediante anillos deslizantes independientes.
Esto resulta especialmente valioso para la producción de cintas de alta gama y para operaciones que cambian de especificaciones con frecuencia. La alternativa —un único eje accionado con diferenciales mecánicos— ofrece menor precisión y requiere más mantenimiento.
Integrar el ancho, la velocidad y la tensión en una decisión de compra.
Estos tres parámetros no funcionan de forma independiente. La velocidad máxima está limitada por la capacidad de control de la tensión. La precisión del ancho depende de la estabilidad de la tensión. El comprador que evalúa cada uno de ellos de forma aislada corre el riesgo de adquirir una máquina que destaca en una dimensión pero falla en las demás.
Un marco de evaluación práctico
Paso 1: Define tu realidad material¿Qué tipos de cinta predominan en su producción: cera, cera-resina o resina? ¿Qué anchos y tolerancias requieren sus clientes? ¿Qué dimensiones de rollos jumbo recibirá?
Paso 2: Adapte la velocidad al material, no al marketing.Si principalmente utiliza cintas de resina, una máquina de 500 m/min ofrece pocas ventajas sobre una unidad de 250 m/min bien construida; trabajará a velocidades similares. Invierta la diferencia en sistemas de control de tensión y automatización.
Paso 3: Priorizar el control de la tensión sobre las especificaciones máximas.Una máquina con control de tensión de circuito cerrado, tensión cónica y bobinado de eje deslizante producirá sistemáticamente más que una máquina más rápida que carezca de estas características.
Paso 4: Insista en una prueba con su material.Traiga su propio rollo maestro de cinta. Pruebe la tolerancia de ancho real, el estado del borde y la calidad del bobinado a velocidades realistas. Las tablas de parámetros son solo para fines de marketing; las muestras son la evidencia.
Paso 5: Calcular el costo total de propiedad, no el precio de compra.Una máquina con un precio un 20% inferior pero que produce una tasa de desperdicio del 5-8% costará más en dos años que una unidad de mayor precio con una tasa de desperdicio del 1,5%.
Conclusión
La máquina cortadora de cintas de transferencia térmica es un instrumento de precisión para un material exigente. La tolerancia de ancho determina si la cinta terminada funcionará correctamente en la impresora. La velocidad determina el rendimiento, pero solo en la medida en que el control de tensión permita un funcionamiento estable. El control de tensión es la capacidad fundamental que otorga sentido al ancho y la velocidad.
Para los compradores, la conclusión práctica es sencilla: evalúen las máquinas según su capacidad para procesar sus materiales específicos a velocidades de producción reales, no según sus especificaciones de laboratorio. Una máquina que funcione a 250 m/min con una tolerancia de ancho constante de ±0,1 mm y control de tensión de circuito cerrado generará una operación de conversión más rentable que una unidad de 500 m/min que requiere intervención constante para producir rollos comercializables.
Acerca del autor
Esta guía se ha elaborado a partir de recursos técnicos del sector y documentación sobre la selección de equipos para profesionales de la conversión de cintas de transferencia térmica. Las especificaciones y recomendaciones deben validarse en función de sus requisitos de producción específicos y las características del material.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Máquina cortadora de cinta de código de barras
 Cortadora de cinta de transferencia térmica semiautomática RSDS5 PLUS
 Cortadora automática de cinta de transferencia térmica RSDS8 H PLUS
 Cortadora automática de cinta de transferencia térmica RSDS6 PLUS
 Cortadora de cinta de transferencia térmica semiautomática RSDS1 PLUS
 Cortadora de película solar
 Cortadora de cinta de transferencia térmica semiautomática RSDS2 PLUS
 Cortadora automática de cinta de transferencia térmica RSDS8 PLUS






