Las cintas de transferencia térmica son productos aparentemente sencillos. Una cinta típica consta de una película base de PET, un recubrimiento resistente al calor y una capa de tinta, con un grosor total que oscila entre 4,5 y 20 micras. Sin embargo, el proceso de corte, que transforma los rollos jumbo en rollos listos para imprimir, es donde se preserva o se destruye la calidad. Una máquina de corte mal elegida puede producir bordes rebabados que dañan los cabezales de impresión, anchos inconsistentes que provocan desalineación en la impresión o una tensión de bobinado desigual que causa rotura de la cinta durante la impresión a alta velocidad.
Para importadores, distribuidores y convertidores de etiquetas que evalúan equipos de corte de cintas de transferencia térmica, el proceso de selección exige prestar atención a siete factores críticos. Esta guía resume las especificaciones técnicas y las consideraciones prácticas que distinguen las máquinas listas para la producción de los costosos errores.
1. Precisión en el corte: La base de la calidad
La precisión del corte determina directamente la uniformidad del ancho y la calidad del borde. Los estándares de la industria clasifican la precisión en tres niveles: grado estándar de ±0,3–0,5 mm para etiquetas comerciales y aplicaciones logísticas; alta precisión de ±0,1 mm para etiquetas electrónicas e industriales; y ultra alta precisión de ±0,05 mm o mejor para etiquetas médicas y cintas ultradelgadas de menos de 10 mm.
El hardware que garantiza la precisión es más importante que lo que indica la hoja de especificaciones. Los componentes clave incluyen sistemas de control de tensión capaces de mantener las fluctuaciones dentro de ±2% de los valores establecidos, ejes de corte con una desviación radial inferior a 0,01 mm y cuchillas de calidad de proveedores reconocidos. Los compradores deben insistir en realizar pruebas de corte con su propio material en cinta en lugar de aceptar datos de laboratorio. Una máquina que logra ±0,1 mm en material de demostración puede tener dificultades con la formulación específica de cera, mezcla o resina que el comprador pretende procesar.
2. Velocidad de corte: Adaptación del rendimiento al material.
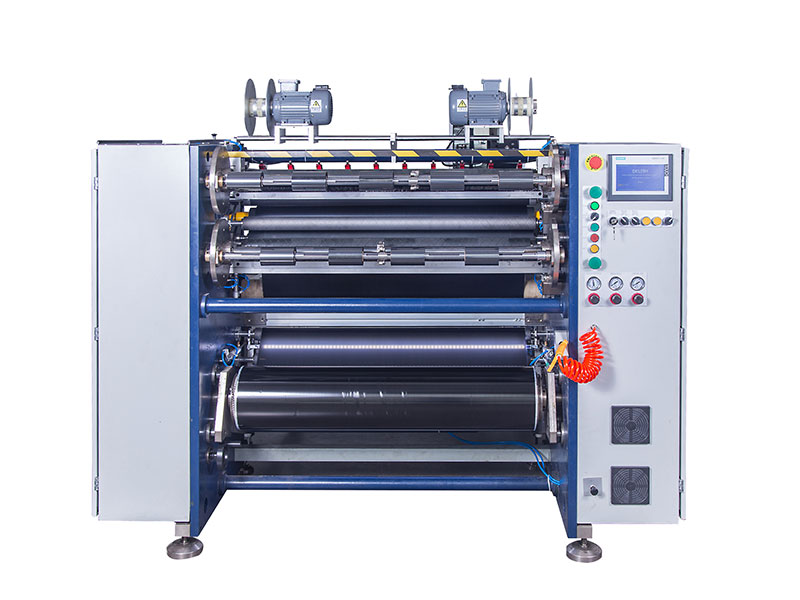
Las especificaciones de velocidad requieren una interpretación cuidadosa. El mercado se segmenta en tres rangos prácticos: modelos económicos de baja velocidad de 50 a 100 m/min para producción de lotes pequeños y de múltiples variedades; máquinas universales de velocidad media de 150 a 250 m/min que cubren la mayoría de los pedidos comerciales; y modelos de producción de alta velocidad de 300 a 500 m/min para operaciones continuas de gran volumen.
La advertencia clave es que la velocidad útil depende en gran medida de la formulación de la cinta. Las cintas a base de resina, con sus recubrimientos más duros y menor tenacidad, generalmente requieren velocidades de operación entre un 20 % y un 30 % inferiores a las de las cintas a base de cera. Las formulaciones de base mixta se sitúan en un punto intermedio. Una máquina con una capacidad nominal de 400 m/min puede ser estable solo a 250 m/min al procesar el producto real del comprador. El enfoque práctico consiste en solicitar un corte de prueba in situ con un stock de cinta representativo, observando la precisión del control de arranque y parada y la calidad del bobinado a la velocidad de producción prevista.
3. Control de tensión: El núcleo operativo
El control de la tensión se considera fundamental para el correcto funcionamiento de los equipos de corte de cinta. La película base de PET es extremadamente delgada y muy sensible a las variaciones de tensión. Una tensión excesiva estira la película base, alterando las propiedades físicas de la capa de tinta y provocando el desprendimiento de polvo. Una tensión insuficiente produce arrugas que se manifiestan como líneas blancas y hendiduras durante la impresión. Una tensión inconsistente a lo largo del rollo genera el problema de "flojo en el interior, tenso en el exterior", lo que provoca problemas de alimentación en las impresoras.
El control de tensión totalmente automático de circuito cerrado debería ser la norma. Estos sistemas supervisan y ajustan la tensión en tiempo real durante las etapas de desenrollado, tracción y rebobinado. Para cintas ultrafinas de menos de 5 micras, los compradores deben verificar que la tensión mínima estable de la máquina cumpla con los requisitos. En el lado del rebobinado, los ejes deslizantes representan una mejora significativa con respecto a las alternativas mecánicas. Los ejes deslizantes neumáticos con control de par independiente por posición de bobinado permiten el ajuste en tiempo real a medida que cambia el diámetro del rollo, eliminando eficazmente la desalineación y el telescopismo del núcleo.
4. Tecnología de la cuchilla y método de corte
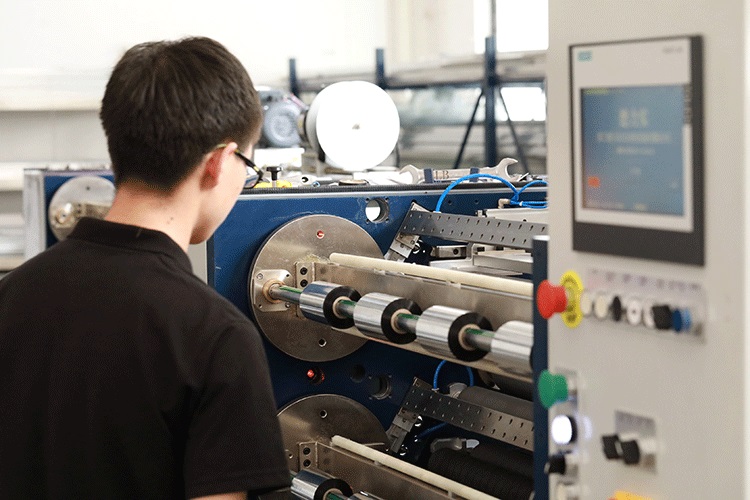
La selección de cuchillas sigue una regla sencilla basada en el grosor del material. Las cuchillas cuadradas (tipo navaja) son adecuadas para cintas de menos de 70 micras, ya que ofrecen mayor precisión y una uniformidad de borde superior. Las cuchillas redondas (tipo tijera) se utilizan para materiales más gruesos, de más de 100 micras, y para cintas con soporte de papel, con mayor durabilidad.
El método de corte también influye en el diseño de la máquina y la eficiencia operativa. El corte con cuchilla plana sigue siendo común en aplicaciones de transferencia térmica, y ahora los modelos de gama alta cuentan con sistemas de ajuste automático de cuchillas. Estos sistemas reducen el tiempo de preparación y minimizan los errores humanos durante los cambios. El diseño del porta-cuchillas también es importante: los porta-cuchillas magnéticos permiten cambios de ancho rápidos sin herramientas, una ventaja práctica para operaciones con múltiples especificaciones.
5. Nivel de automatización y eficiencia en el cambio de formato
La automatización impacta directamente en los costos laborales, la velocidad de cambio de formato y los índices de desperdicio. El mercado ofrece tres niveles principales. Las máquinas semiautomáticas requieren enhebrado manual de la película y ajuste de parámetros, adecuadas para la producción de lotes pequeños y multivariantes. Las máquinas totalmente automáticas incorporan funciones como ajuste automático de la cuchilla, manejo de la cinta de inicio/final, rebobinado de torreta y corte transversal. Los lanzamientos recientes de productos en esta categoría demuestran la tendencia: posicionamiento automático de la cuchilla, empalme neumático y sistemas de bobinado de torreta que permiten la producción continua sin intervención manual.
Para los compradores que se enfrentan a pedidos cada vez más fragmentados, la capacidad de cambio rápido de herramientas es fundamental. Las máquinas con posiciones de herramientas programables, ejes de liberación rápida y almacenamiento de recetas reducen el tiempo de inactividad entre trabajos. La creencia generalizada de que el cambio de herramientas lleva horas ya no se aplica a los equipos bien diseñados; sin embargo, el comprador debe especificar estas características, ya que no son universales.
6. Calidad del bobinado e integridad del rollo terminado
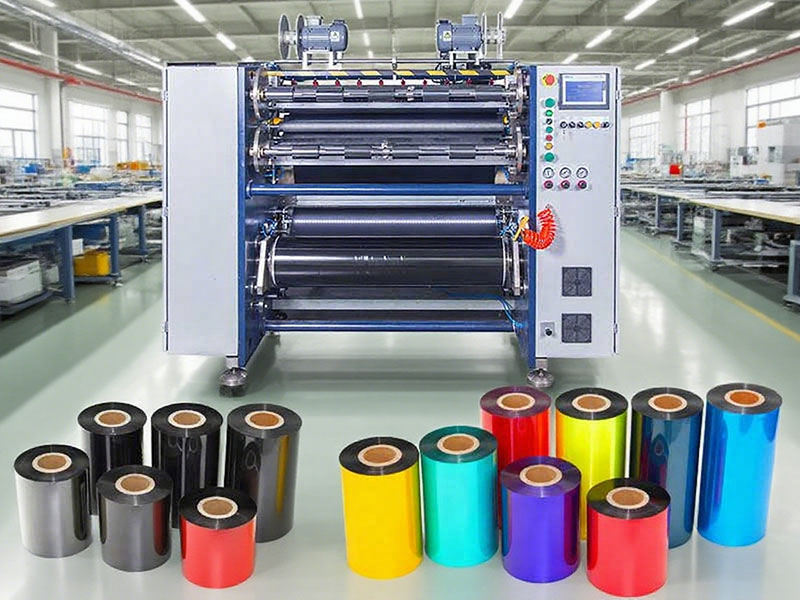
La uniformidad del bobinado es la especificación que más se suele pasar por alto, pero determina el buen acabado de los rollos en las impresoras del cliente. La desviación de la cara final debe controlarse dentro de ±1 mm como mínimo, y los equipos de alta gama alcanzan ±0,5 mm. Problemas como extremos acampanados, bordes dentados y arrugas internas se deben directamente a un control de tensión y sistemas de guiado de banda inadecuados.
Los sistemas de corrección de desviación activa que utilizan sensores CCD o ultrasónicos mantienen una alineación adecuada de la banda durante todo el proceso. Los sensores CCD funcionan bien con materiales transparentes y semitransparentes, mientras que los sensores ultrasónicos son más apropiados para cintas opacas. La configuración del eje de rebobinado también afecta la calidad del rollo: los ejes neumáticos de 1 pulgada y 0,5 pulgadas de diámetro se adaptan a diferentes tamaños y materiales de núcleo, lo que mejora la flexibilidad.
7. Calidad de la construcción y evaluación de proveedores
La rigidez del bastidor y la selección de componentes determinan la precisión a largo plazo. Los bastidores robustos de hierro fundido o acero absorben las vibraciones que, de otro modo, degradarían la calidad del corte con el tiempo. Las marcas de los componentes son un indicador de calidad: los PLC de Siemens o Mitsubishi, los servomotores de Taiwan Delta o Sanyo, las guías lineales de THK o NSK y las cuchillas de Schober o Tachi demuestran el compromiso del fabricante con la durabilidad.
Más allá del hardware, la evaluación del proveedor debe abarcar los procedimientos de prueba y la documentación. Solicitar mediciones de la excentricidad del eje de la cuchilla, datos de concentricidad del mandril e informes de calibración de tensión proporciona evidencia objetiva antes del envío. El tiempo de respuesta y las tasas de reordenamiento ofrecen indicadores prácticos de la calidad del soporte posventa. Los compradores también deben aclarar las disposiciones de capacitación y la disponibilidad de repuestos, ya que estos factores influyen en el costo total de propiedad más que el precio inicial.
Tomar la decisión
Ninguna especificación por sí sola determina la máquina adecuada. Un convertidor que produce grandes volúmenes de cintas de cera estándar para etiquetas logísticas tiene prioridades diferentes a las de un productor especializado que maneja cintas de resina ultradelgadas para dispositivos médicos. El enfoque riguroso consiste en definir primero los requisitos reales de producción (tipos de material, rangos de espesor, tolerancias de ancho y volumen anual) y luego evaluar las máquinas según esos criterios. El corte de prueba con materiales representativos sigue siendo la prueba más fiable. Para los compradores B2B, esta diligencia transforma una inversión de capital de una apuesta a un activo estratégico.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Máquina cortadora de cinta de código de barras
 Cortadora de cinta de transferencia térmica semiautomática RSDS5 PLUS
 Cortadora automática de cinta de transferencia térmica RSDS8 H PLUS
 Cortadora automática de cinta de transferencia térmica RSDS6 PLUS
 Cortadora de cinta de transferencia térmica semiautomática RSDS1 PLUS
 Cortadora de película solar
 Cortadora de cinta de transferencia térmica semiautomática RSDS2 PLUS
 Cortadora automática de cinta de transferencia térmica RSDS8 PLUS






